
Inhalt
- Warum 48V-VRM-Boards in der Qualifikation ausfallen
- Welche Rolle spielt eine Leiterplatte bei einem 48V-VRM-System
- Wie werden Material und Stackup für ein 48V-VRM-Board ausgewählt
- Welche PCB-Layout-Regeln gelten für 48V-VRM-Leistungsstufen
- Wie läuft die Entwicklung eines 48V-VRM-Layouts von der Schaltung bis zur Fertigung ab
- Welche Ausfallbilder treten bei 48V-VRM-Leiterplatten auf
- Wie wird ein Fertigungspartner für 48V-VRM-PCBs bewertet
- FAQ zu 48V-VRM-Boards
- Angebot und DFM-Prüfung für 48V-VRM-Boards
Der Wechsel von 12V- auf 48V-Stromverteilung verändert die Anforderungen an Leiterplatten grundlegend. Rechenzentren mit KI-Beschleunigern, elektrische Antriebssysteme mit 800V-Batterien und moderne Telekommunikationsracks benötigen höhere Leistungsdichten bei geringeren Verteilungsverlusten.
Die elektrische Grundlage ist eindeutig: Eine Vervierfachung der Busspannung reduziert den Strom bei gleicher Leistung um den Faktor vier. Da Leitungsverluste nach I²R steigen, sinken die Verteilungsverluste theoretisch um das 16-Fache.
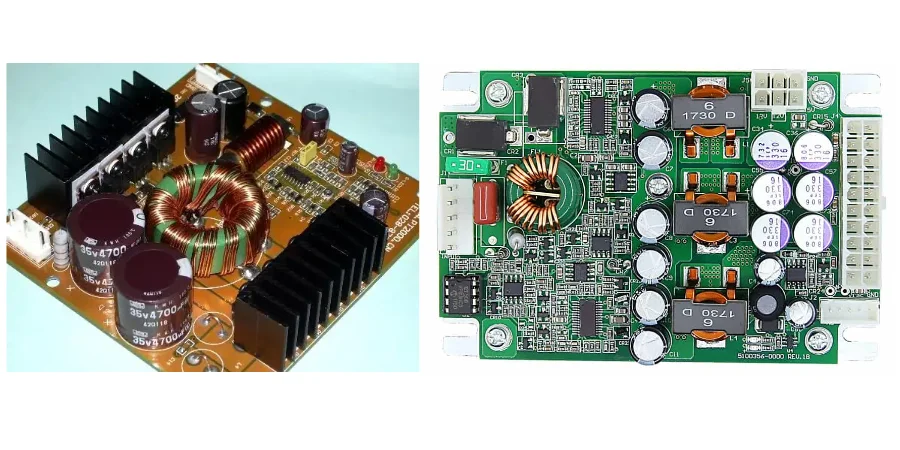
Für das VRM-Board bedeutet diese Architektur jedoch eine deutlich höhere Belastung. Die Leiterplatte ist nicht mehr nur ein Träger für Bauteile, sondern gleichzeitig Stromleiter, Wärmeverteiler und Plattform für empfindliche Regel- und Gate-Signale.
APTPCB fertigt 48V-VRM-Boards für Anwendungen in Rechenzentren und Automotive-Leistungselektronik. Dieser Leitfaden zeigt die Designentscheidungen, die zwischen einer bestandenen Qualifikation und thermischen Feldproblemen entscheiden.
Warum 48V-VRM-Boards in der Qualifikation ausfallen
Die meisten Fehler entstehen nicht durch einen einzelnen Bauteildefekt, sondern durch eine falsche Kombination aus Material, Stromführung und thermischer Auslegung.
Die wichtigsten Einflussgrößen:
- Kupfergewicht: Standardmäßiges 1oz-Kupfer reicht für viele 48V-VRM-Anwendungen nicht aus. Power-Lagen benötigen typischerweise 2oz bis 4oz Heavy Copper. Die Leiterbahnbreite muss nach IPC-2152 für ein Ziel von ΔT < 10°C ausgelegt werden.
- Thermische Vias: MOSFETs und Induktivitäten erzeugen konzentrierte Wärme. Ohne ausreichende vertikale Wärmewege steigt die Sperrschichttemperatur innerhalb kurzer Zeit über zulässige Werte.
- Schaltkreisfläche: Große Stromschleifen zwischen Eingangskondensatoren, High-Side-FET und Low-Side-FET erhöhen parasitäre Induktivitäten und verursachen Spannungsspitzen.
- Materialauswahl: FR-4 mit Tg 130–140°C kann bei hoher thermischer Belastung mechanisch kritisch werden. High-Tg-Materialien mit ≥170°C reduzieren Risiken.
- IR-Drop-Prüfung: Die Spannungsverluste im Stromversorgungsnetzwerk müssen vor der Fertigung simuliert werden. Zielwert ist ein Spannungsabfall < 1% über den gesamten PDN-Pfad.
Welche Rolle spielt eine Leiterplatte bei einem 48V-VRM-System?
Ein 48V-VRM-Board wandelt eine 48V-Gleichspannungsversorgung in niedrige Prozessorspannungen um. Typische Ausgangsspannungen liegen bei 0,8V–1,8V mit Strömen von 100A+ pro Phase.
Je nach Anwendung kommen verschiedene Topologien zum Einsatz:
- Mehrphasige Buck-Wandler für kompakte Hochstromanwendungen.
- Zweistufige LLC- und Buck-Strukturen für 48V-zu-1V-Rechenzentrumsversorgung.
- Hybride Switched-Capacitor-Konzepte für integrierte Packaging-Systeme.
Die Leiterplatte übernimmt mehrere Funktionen gleichzeitig:
| Funktion | Technische Bedeutung |
|---|---|
| Strompfad | Kupferflächen transportieren hohe Ströme mit geringem DCR |
| Wärmeableitung | Kupferlagen und Vias führen Verlustwärme ab |
| Signalplattform | Gate-Drive- und Feedback-Leitungen benötigen kontrollierte Impedanz |
| Mechanische Struktur | Stackup und Material bestimmen Verzug und Lebensdauer |
Wie werden Material und Stackup für ein 48V-VRM-Board ausgewählt?
Die richtige Materialwahl richtet sich nach thermischer Belastung, Stromdichte und mechanischer Lebensdauer.
Ein High-Tg-Laminat ist für viele VRM-Anwendungen die Grundlage. Bei dauerhaft hohen Temperaturen an der Kupferoberfläche wird ein Tg von mindestens 170°C empfohlen.
Isola 370HR mit Tg 180°C und Td 340°C ist ein häufig eingesetztes Material. Bei Hotspots über 130°C können Materialien mit geringerem Z-Achsen-CTE wie IS680 oder Panasonic Megtron 4 betrachtet werden.
Die Kupferverteilung beeinflusst sowohl elektrische Leistung als auch Fertigungsstabilität.
| Designentscheidung | Einfluss | Kostenwirkung |
|---|---|---|
| Kupfergewicht 2oz gegenüber 4oz+ | Weniger Widerstandsverluste und bessere Wärmeverteilung, aber größere Strukturabstände erforderlich | +30–50% je Lage gegenüber 1oz |
| Tg 150°C gegenüber 180°C | Höhere Temperaturbeständigkeit und weniger Z-Achsen-Ausdehnung | +10–15% Materialkosten |
| Mechanische Vias gegenüber Laser-Microvias | Robustere Wärmewege versus höhere Packungsdichte | +20–40% bei HDI |
| ENIG gegenüber Immersion Silver oder OSP | Unterschiedliche Kontakt- und Lagerungseigenschaften | ENIG etwa 2× OSP |
Ein typischer symmetrischer 6-Lagen-Aufbau kann beispielsweise folgende Kupferverteilung besitzen:
3oz / 1oz / 2oz / 2oz / 1oz / 3oz
Die symmetrische Anordnung reduziert Verzug während des Reflow-Prozesses.
Welche PCB-Layout-Regeln gelten für 48V-VRM-Leistungsstufen?
| Parameter | Zielwert | Bedeutung | Prüfung |
|---|---|---|---|
| Power-Leiterbahnbreite | Berechnung nach IPC-2152 für ΔT < 10°C | Verhindert Überhitzung bei hohen Strömen | IPC-2152 oder Saturn PCB Toolkit; für einen schnellen IPC-2221-Überschlag der Leiterbahnbreiten-Rechner |
| Abstand 48V zu GND | ≥0,25 mm (10 mil) Minimum | Reduziert Lichtbogen- und Leckstromrisiken | DRC in Allegro/Altium/KiCad |
| Thermal-Via-Raster | 1,0–1,2 mm unter Power-Pads | Verbessert Wärmeübertragung | Bohrdaten und Querschliff |
| Lötstopplack-Steg | ≥4 mil (0,1 mm) | Verhindert Brückenbildung | CAM-DFM-Prüfung |
| Prepreg-Dicke | ≥3 mil zwischen Power-Lagen | Unterstützt Isolationsfestigkeit | Stackup-Bericht |
| Via-Beschichtung | IPC Class 3: durchschnittlich 25µm, mindestens 20µm | Erhöht thermische Zuverlässigkeit | Mikroquerschnitt |
| Kriechstrecke | Nach IPC-2221B Tabelle 6-1 | Abhängig von Spannung und Umgebung | Designprüfung |
Wie läuft die Entwicklung eines 48V-VRM-Layouts von der Schaltung bis zur Fertigung ab?
1. Stackup und Material festlegen
Der Fertiger sollte bereits vor dem Layout eingebunden werden. Heavy Copper verändert Ätzfaktoren, Mindestabstände und Impedanzprofile.
Geeignete Beispiele:
- 4-Lagen-Aufbau: 2oz/2oz/2oz/2oz
- 6-Lagen-Aufbau: 3oz/1oz/2oz/2oz/1oz/3oz
2. Leistungsstufe platzieren
Eingangskondensatoren sollten innerhalb von 2mm zu den MOSFET-Drain-Pads positioniert werden.
Die SW-Fläche muss kompakt bleiben, da jede zusätzliche Schleifenfläche parasitäre Induktivität erzeugt.
3. Thermal-Via-Struktur auslegen
Thermal-Vias werden typischerweise mit einem Raster von 1,0mm unter Power-Pads platziert.
Bei Hochstrompfaden werden massive Kupferverbindungen ohne Thermal-Relief bevorzugt.
4. Simulation und DFM-Freigabe durchführen
Vor Fertigung sind folgende Prüfungen erforderlich:
- DC-Drop- beziehungsweise IR-Drop-Simulation.
- Thermische Simulation.
- Stackup-Prüfung.
- Heavy-Copper-DFM-Review.
Welche Ausfallbilder treten bei 48V-VRM-Leiterplatten auf?
| Fehlerbild | Ursache | Lösung |
|---|---|---|
| MOSFET-Abschaltung oder Durchbrand | Fehlende Wärmewege, geringe Kupferfläche, unzureichende Thermal-Vias | Kupferflächen erweitern, Via-Array verbessern, thermische Materialien prüfen |
| Spannungsspitzen und EMI-Probleme | Große Schaltstromschleifen und parasitäre Induktivität | Eingangskondensatoren näher platzieren, Massefläche optimieren |
| Risse nach Temperaturzyklen | Niedriges Tg, unzureichende Via-Beschichtung, CTE-Spannungen | High-Tg-Material und IPC-Class-3-Vias verwenden |
Wie wird ein Fertigungspartner für 48V-VRM-PCBs bewertet?
Eine technische Lieferantenprüfung sollte folgende Nachweise verlangen:
- Erfahrung mit 3oz-, 4oz- oder 6oz-Kupfer.
- Dokumentierte Ätzkompensation für Heavy Copper.
- Querschliffbilder früherer Hochstromaufbauten.
- Kontrolle von Layer-Registrierung.
- Mikroquerschnittprüfung für Beschichtungsdicke.
- Hi-Pot-Prüfung gemäß IPC-9252.
- TDR-Berichte für kontrollierte Impedanz.
FAQ
Warum wird 48V gegenüber 12V in modernen Rechenzentren eingesetzt?
Die höhere Spannung reduziert den Strom bei gleicher Leistung um das Vierfache. Dadurch sinken I²R-Verluste theoretisch um das 16-Fache.
Kann Standard-FR-4 mit Tg 130°C verwendet werden?
Für geringe Leistungen eventuell. Für typische Hochleistungs-VRM-Anwendungen mit 200W–1kW pro Modul ist High-Tg-FR-4 mit mindestens 170°C die bessere Wahl.
Wie wird die minimale Leiterbahnbreite berechnet?
Die Auslegung erfolgt über IPC-2152 anhand von Strom, Kupferdicke und zulässiger Temperaturerhöhung.
Angebot und DFM-Prüfung für 48V-VRM-Boards
Für eine technische Prüfung benötigen Fertiger:
- Gerber-Dateien (RS-274X oder ODB++)
- Stackup mit Kupfergewichten
- Excellon-NC-Bohrdaten
- Fertigungszeichnung mit Tg-, Lötstopplack- und Thermal-Via-Anforderungen
- Netzliste (IPC-356)
Angebot für ein 48V-VRM-Board erhalten
Fazit
Ein zuverlässiges 48V-VRM-Board entsteht durch das Zusammenspiel aus elektrischer Effizienz, Wärmeführung und fertigungsgerechter Konstruktion.
Heavy Copper, symmetrische Stackups, dichte Thermal-Via-Strukturen, kontrollierte Schaltstromschleifen und High-Tg-Materialien bilden die Grundlage für Leiterplatten, die thermische Qualifikationen bestehen und langfristig stabile Leistung liefern.