
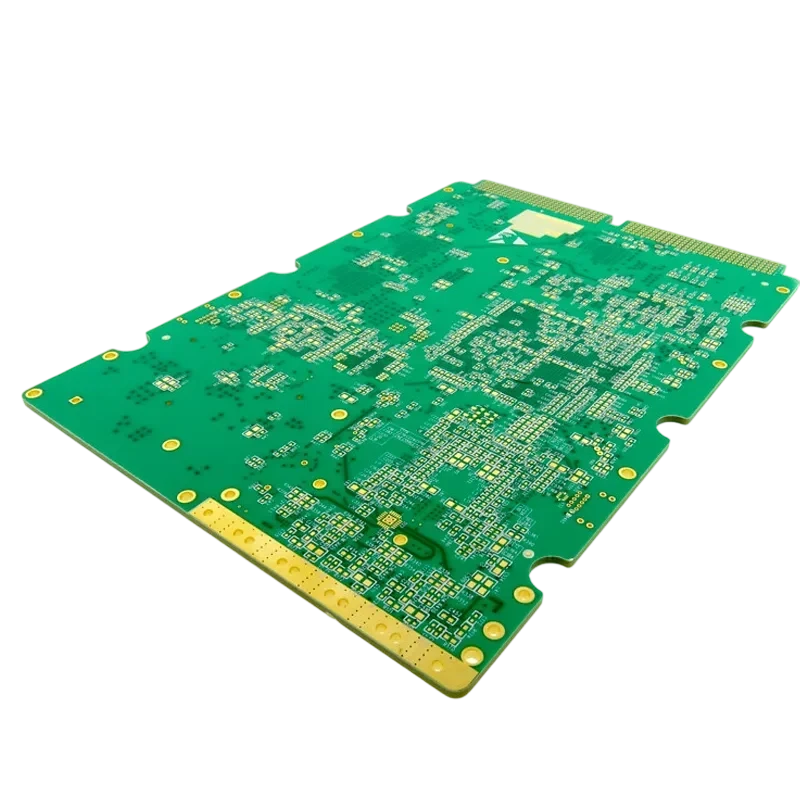
الفحص البعدي للوحات الدوائر المطبوعة هو التحقق القياسي الدقيق من مطابقة اللوحة المصنعة أو المجموعة المجمعة PCBA للأبعاد ونسب التفاوت المحددة في المخططات الهندسية: المحيط الخارجي، أحجام ومواقع الثقوب، السمك الإجمالي، الاستواء، والتفاصيل الدقيقة كعرض المسارات وحلقات النحاس. ويتم تدوين المخرجات في تقرير فحص بعدي رسمي يوثق القيم الاسمية ونسب التفاوت المسموحة والقيم المقاسة ونتيجة المطابقة.
النقاط الأساسية
- نطاق الفحص أوسع بكثير من مجرد الطول والعرض: يشمل أقطار الثقوب، عرض المسارات، سمك طبقات النحاس ومعدلات التقوس والالتواء.
- فهم التفاوتات المسموحة ومؤشر قدرة العمليات Cpk والتفاوتات الهندسية والأبعاد GD&T ضروري لضمان جودة الإنتاج التجاري.
- تشديد التفاوتات يزيد دائماً من تكاليف التصنيع؛ والهدف هو تحقيق التوازن بين متطلبات التصميم وقابلية التصنيع.
- تتدرج أدوات القياس من الفرجار اليدوي للنماذج الأولية إلى أنظمة القياس البصري بالفيديو VMS وأجهزة CMM للإنتاج الموسع.
- تقرير فحص العينة الأولى FAI يمثل المحطة الأكثر أهمية لاكتشاف الانحرافات البعدية قبل بدء التصنيع الكمي.
- المواد المرنة والصلبة المرنة تسلك سلوكاً حرارياً مختلفاً عن مادة FR4 التقليدية وتتطلب معايير فحص خاصة.
- ملفات Gerber الدقيقة ومخططات التصنيع المفصلة هي الركيزة لأي استراتيجية فحص ناجحة.
ما الذي يغطيه الفحص البعدي للوحة الدوائر المطبوعة؟
قبل الخوض في الأرقام التفصيلية، يتعين تحديد نطاق الفحص البعدي في صناعة الإلكترونيات بدقة. فالفحص البعدي هو التحقق الكمي من مواصفات المنتج الفعلي مقابل وثائق التصميم. بالنسبة لمصنع APTPCB، لا يقتصر الأمر على التأكد من ملاءمة اللوحة للهيكل الميكانيكي، بل يشمل التحقق من أن الهندسة المادية تدعم الكفاءة الكهربائية للوحة.
يتوزع نطاق الفحص البعدي على عدة مستويات:
- الأبعاد الكلية: تشمل محيط اللوحة الخارجي، مواقع ثقوب التثبيت، والسمك الإجمالي لضمان التركيب الميكانيكي السليم.
- الأبعاد الدقيقة: تشمل عرض المسارات الكهربائية، المسافات العازلة، حلقات النحاس المحيطة بالثقوب، وسمك النحاس. وإذا انحرفت هذه المقاييس، فقد تركب اللوحة ميكانيكياً ولكنها تفشل كهربائياً بسبب خلل المقاومة المميزة أو حدوث دوائر مفتوحة.
- الشكل الهندسي: يتضمن استواء اللوحة من حيث التقوس والالتواء، تعامد الحواف، ومحاذاة الثقوب المحفورة مع وسادات النحاس. وفي لوحات الربط عالي الكثافة HDI تُقاس هوامش الخطأ بالميكرون.
ما هي أبعاد وتفاوتات PCB الأكثر أهمية؟
تترجم خطة الفحص الهندسية المتطلبات الوظيفية إلى معايير رقمية واضحة للقبول أو الرفض:
| المعيار | الأهمية الفنية | نطاق التفاوت النموذجي | أسلوب وأداة القياس |
|---|---|---|---|
| التفاوت الخطي | انحرافات الطول والعرض والفتحات | ±0.10 مم قياسي إلى ±0.05 مم دقيق | فرجار، ميكرومتر أو جهاز قياس الإحداثيات CMM |
| تفاوت أقطار الثقوب | تركيب المكونات وتوصيل الثقوب عبر الطبقات | ±0.076 مم للثقوب المطلية، ±0.05 مم لغير المطلية | معايير السدادات الأسطوانية أو أنظمة VMS |
| التقوس والالتواء | منع الإجهاد في اللحام واستواء السطح للتجميع | أقل من 0.75 بالمئة لـ SMT، أقل من 1.5 بالمئة لـ THT | طاولة جرانيتية مع مجسات قياس الفجوات أو ليزر |
| عرض وتباعد المسارات | التحكم في المقاومة الحثية وسعة التيار | ±10 بالمئة إلى ±20 بالمئة بحسب وزن النحاس | مقاطع مجهرية معدنية أو فحص بصري عالي الدقة |
| حلقة النحاس حول الثقب | بقاء الثقب داخل الوسادة لمنع الانقطاع | الفئة 2 تسمح بانحراف 90 درجة، الفئة 3 تطلب 0.05 مم كحد أدنى | فحص بالأشعة السينية أو تحليل المقاطع العرضية |
| سمك اللوحة الإجمالي | التوافق مع موصلات الحواف وعلب التثبيت | تفاوت ±10 بالمئة كمعيار قياسي | ميكرومتر بنقاط اتصال مباشرة |
| سمك طلاء النحاس | سعة نقل التيار والإدارة الحرارية | معايير IPC الفئة 2 أو 3 بمعدل 20 إلى 25 ميكرون في الجدار | فحص مقطعي مجهري أو قياس التيارات الدوامية |
مقارنة أجهزة CMM و VMS والمعايير: أي طريقة فحص بعدي هي الأنسب؟
تتطلب الملامح الهندسية المتنوعة أدوات قياس تخصصية ملائمة:
| الطريقة | الاستخدام الأمثل | تلامسية؟ | الاستخدام المعتاد في لوحات الدوائر |
|---|---|---|---|
| الفرجار، الميكرومتر، معايير السدادات | فحص سريع للأبعاد الخارجية والسمك وأقطار الثقوب | نعم | النماذج الأولية، فحص المواد الواردة، الفحص السريع |
| نظام القياس بالفيديو VMS | عناصر ثنائية الأبعاد صغيرة: المسارات، الوسادات، الشقوق | لا | الألواح المرنة والرقيقة، الخطوط الدقيقة، تقارير FAI |
| جهاز قياس الإحداثيات CMM بمجس لمس | ملامح ثلاثية الأبعاد والتفاوتات الموضعية المرجعية | نعم | الملامح فائقة الدقة، التخويش، واجهات التجميع |
| المسح بالليزر أو الضوء للاستواء | قياس التقوس والالتواء واستواء السطح | لا | الألواح الكبيرة أو الرقيقة قبل بدء التجميع |
| تحليل المقاطع المجهرية | العناصر الداخلية: سمك النحاس، محاذاة الطبقات | إتلافي | قسائم الاختبار والعينات المؤهلة |
| الفحص بالأشعة السينية | محاذاة الطبقات الداخلية والهياكل الخفية | لا | فحص تسجيل الطبقات في اللوحات متعددة الطبقات و HDI |
يوفر جهاز CMM أعلى درجات الدقة بالاستناد إلى نقاط الإسناد، لكنه يتطلب وقتاً أطول للبرمجة. وفي الممارسة الصناعية، يتم دمج القياس البصري VMS للملامح الدقيقة مع قياسات CMM للواجهات الميكانيكية.
الفحص البعدي لمجموعات الدوائر المطبوعة المجمعة PCBA
عقب اكتمال تجميع المكونات، تتغير معايير الفحص لتشمل: ارتفاعات المكونات، مناطق الحظر، محاذاة الموصلات مع واجهة الجهاز، بروز أطراف التثبيت بالضغط press-fit، ومواقع الركائز واستواء اللوحة بعد فرن إعادة الصهر. وهذه الفحوصات الميكانيكية يجب النص عليها صراحة في مخططات التجميع.
دليل الاختيار وفقاً لسيناريوهات التطبيق
لا تتطلب كافة اللوحات مستوى الفحص الصارم نفسه:
- اللوحات الصلبة التقليدية للأجهزة الاستهلاكية: تركيز على التكلفة الاقتصادية مع تفاوتات قياسية تبلغ ±0.1 مم واختبارات بصرية وفحص إحصائي للعينات.
- لوحات الربط عالي الكثافة HDI: خطوط دقيقة وميكروفيا مجهرية في تقنيات لوحات HDI المتقدمة. استخدام أجهزة قياس التضاريس بالليزر وفحص بصري آلي AOI بنسبة 100 بالمئة.
- الدوائر المرنة والصلبة المرنة: مواد عرضة للانكماش الحراري. استخدام القياس البصري غير التلامسي إلزامي لتفادي ضغط المادة أثناء الفحص.
- تطبيقات الترددات اللاسلكية والميكروويف: هندسة المسار تحدد الأداء الكهربائي بدقة. تفاوتات حفر متناهية الدقة تصل إلى ±0.015 مم ومقاطع مجهرية لكل لوح تشغيل.
- الطيران والدفاع: التزام صارم بمعايير الفئة 3 من IPC وتوثيق كامل وفحص بعدي شامل لجميع الوحدات.
- النماذج الأولية والمنتجات الجديدة: الاعتماد على تقرير فحص العينة الأولى FAI لاكتشاف أي خلل تصميمي وتصحيحه قبل بدء الإنتاج التجاري.
من التصميم إلى التصنيع: محطات فحص التنفيذ

تتكامل الإجراءات المترولوجية عبر محطات واضحة في خط الإنتاج:
- مراجعة DFM في مرحلة التصميم: مطابقة تفاوتات المخطط مع إمكانات المصنع الفعلية.
- فحص المواد الخام الواردة: قياس سمك الألواح الخام ورقائق النحاس قبل القص.
- التحقق من عمليات الحفر: مراقبة تآكل ريش الحفر ومواقع الثقوب بالأشعة السينية.
- الحفر الكيميائي ومحاذاة الطبقات: قياس عرض المسارات والفواصل عبر AOI فور خروجها من الحفر.
- كبس اللوحات متعددة الطبقات: قياس السمك النهائي ومراقبة خروج الراتنج عند الحواف.
- الطلاء النهائي للسطح: قياس سمك طبقات الذهب أو القصدير بواسطة أجهزة الفلورة بالأشعة السينية XRF.
- التفريز والقص النهائي: فحص أبعاد تفريز وقص الألواح بواسطة أجهزة CMM أو معايير القياس.
- فحص العينة الأولى FAI: اعتماد التقرير البعدي الشامل لأول وحدة منتجة قبل إطلاق الدفعة.
- مراقبة الجودة النهائية FQC: أخذ عينات بصرية وبعدية وفق معايير نظام جودة لوحات PCB.
الأخطاء الشائعة والأسلوب الصحيح لتفاديها
- الخطأ 1: المبالغة في تشديد التفاوتات العامة: تجنب فرض تفاوت مشدد مثل ±0.05 مم على كامل محيط اللوحة إذا كان مطلوباً فقط عند موصل محدد. استخدم التفاوتات الهندسية GD&T في النقاط الحرجة فقط.
- الخطأ 2: تجاهل السلوك الحراري للمواد: يجب احتساب التمدد والانكماش الطبيعي للمواد في لوحات الدوائر المطبوعة المرنة والتنسيق مع المصنع بشأن معاملات التمدد.
- الخطأ 3: التناقض بين المخططات وملفات Gerber: تمثل ملفات Gerber المصدر الأساسي للهندسة. وينبغي أن تقتصر المخططات على تحديد التفاوتات والملاحظات الخاصة دون تعديل الرسم الهندسي.
- الخطأ 4: الاعتماد على نقاط إسناد غير دقيقة: تجنب أخذ المقاسات من حواف مفروزة تقريبية، واعتمد على ثقوب توجيه دقيقة أو نقاط إسناد بصرية fiducials.
- الخطأ 5: الخلط بين الفحص البصري والفحص البعدي: سلامة قناع اللحام من العيوب لا تعني أن المسارات مطابقة للأبعاد المطلوبة. افصل قوائم التحقق المظهرية عن القياسات الهندسية.
- الخطأ 6: إغفال تقرير العينة الأولى FAI: اطلب دائماً تقرير FAI جديداً عند تعديل التصميم أو استئناف الإنتاج بعد توقف طويل.
الأسئلة الشائعة
ما هو التفاوت المعياري لأبعاد محيط اللوحة؟ في التفريز التقليدي باستخدام ماكينات CNC، يكون التفاوت القياسي المعتمد في الصناعة ±0.10 مم. وفي عمليات التقطيع بحز V، يكون التفاوت أوسع قليلاً بسبب طبيعة السن المتبقي.
كيف يتم قياس التقوس والالتواء؟ توضع اللوحة على طاولة جرانيتية مستوية ومعايرة. ويتم قياس أقصى إزاحة رأسية بمجسات القياس وقسمتها على طول القطر الإجمالي للوحة للحصول على النسبة المئوية.
هل يمكن طلب فحص بعدي بنسبة 100 بالمئة لجميع أجزاء الطلب؟ نعم. يعتمد الإنتاج القياسي على أخذ عينات إحصائية وفق معيار AQL. بينما يتوفر الفحص الكامل بنسبة 100 بالمئة عند الطلب في قطاعات الطيران والأجهزة الطبية.
ما الفرق بين البعد المرجعي والبعد الحرج؟ البعد المرجعي هو رقم إرشادي للاستئناس ولا يترتب عليه قبول أو رفض صارم. أما البعد الحرج فيؤثر مباشرة على وظيفة اللوحة أو تركيبها الميكانيكي ويجب توثيقه.
كيف يتم التحقق من محاذاة الطبقات الداخلية في اللوحات متعددة الطبقات؟ نستخدم أنظمة تصوير متطورة بالأشعة السينية لاختراق الطبقات ورؤية تمركز وسادات الطبقات الداخلية بالنسبة للثقوب المحفورة، وتؤكد المقاطع المجهرية دقة التسجيل.
هل يُحتسب سمك الطلاء النهائي ضمن السمك الكلي للوحة؟ من الناحية المترولوجية نعم. غير أن طلاءات مثل ENIG رقيقة جداً بالميكرون ولا تكاد تذكر. بينما يضيف طلاء الهواء الساخن HASL سمكاً يتراوح بين 30 و 50 ميكرون مع تفاوت في الاستواء.
ما هي قائمة معايير فحص اللوحة؟ هي وثيقة إجرائية يستخدمها مفتشو الجودة للتمييز بدقة بين العيوب المظهرية السطحية والقياسات الهندسية الحرجة.
لماذا يقل قطر الثقب النهائي المقاس عن قطر ريشة الحفر؟ تحدد ريشة الحفر القطر الأولي الخام. وأثناء الترسيب الكهروكيميائي، تُطلى جدران الثقب بطبقة من النحاس، مما يقلص القطر الداخلي إلى البعد النهائي المطلوب.
ما الذي ينبغي أن يشتمل عليه تقرير الفحص البعدي؟ يجب أن يوضح التقرير رقم الجزء، رقم المراجعة، معرفات العينات، أرقام المراجع الهندسية، القيم الاسمية، التفاوتات، القيم المقاسة، اسم أداة القياس، التاريخ واعتماد المفتش.
الصفحات والأدوات ذات الصلة
- نظام إدارة جودة الدوائر المطبوعة
- فحص العينة الأولى FAI
- طرق تفريز وقص ألواح الدوائر
- تصنيع لوحات الربط عالي الكثافة HDI
- إمكانات تصنيع الدوائر المرنة
مسرد المصطلحات الأساسية
| المصطلح | التعريف |
|---|---|
| AQL | حد الجودة المقبول، معيار إحصائي يحدد حجم العينة للفحص والعيوب المسموح بها. |
| AOI | الفحص البصري الآلي باستخدام كاميرات وبرمجيات لاكتشاف عيوب المسارات واللحام. |
| التقوس والالتواء | الانحراف عن الاستواء الهندسي المسطح، إما بانحناء أسطواني أو التواء في الزوايا. |
| CMM | جهاز قياس الإحداثيات ثلاثي الأبعاد باللمس لتحديد هندسة الأجسام بدقة متناهية. |
| Cpk | مؤشر كفاءة العمليات الإحصائي لقياس قدرة الخط على الإنتاج ضمن حدود التفاوت. |
| نقطة الإسناد | مستوى أو نقطة أو محور هندسي مرجعي نظري تُقاس منه كافة الأبعاد. |
| FAI | فحص العينة الأولى المنتجة للتحقق من أن بيئة التصنيع تنتج أجزاء مطابقة. |
| GD&T | التفاوتات الهندسية والأبعاد، نظام موحد لتحديد أبعاد وتفاوتات التصميم الهندسي. |
| ملف Gerber | تنسيق الملف القياسي المستخدم في الصناعة لوصف طبقات لوحات الدوائر المطبوعة. |
| IPC-A-600 | المعيار الصناعي المعتمد دولياً لقبول لوحات الدوائر المطبوعة غير المجمعة. |
| علم القياس | العلم المتخصص في معايير وطرق وتقنيات القياس المادي الدقيق. |
| التفاوت | النطاق الإجمالي المسموح به لانحراف البعد الفعلي عن القيمة الاسمية للتصميم. |
| VMS | نظام القياس بالفيديو، نظام بصري لا تلامسي عالي الدقة لقياس الملامح ثنائية الأبعاد. |
الخاتمة والخطوات التالية
يحول الفحص البعدي تفاوتات المخططات الهندسية إلى بيانات واقعية معتمدة. والتدقيق في تفاصيل الثقوب والمسارات يحمي من تكاليف باهظة في مراحل التجميع النهائية.
عند إرسال بياناتك لطلب عرض سعر أو مراجعة DFM إلى APTPCB، احرص على تزويدنا بما يلي:
- ملفات Gerber الكاملة لوصف التصميم.
- مخطط تصنيع ميكانيكي مفصل يحدد التفاوتات، ترتيب الطبقات، والمواد.
- معايير القبول المعتمدة وفقاً للفئة 2 أو 3 من معايير IPC.
- أي متطلبات تفريز خاصة كالتفريز محدد العمق أو التجاويف الخاصة.