علم تصنيع عالي الـ yield
عملية تصنيع PCB المتقدمة: هندسة حلول Multilayer عالية الـ yield
بالنسبة للمبتكرين في aerospace وtelecom وautomotive، لا تعد عملية تصنيع PCB مجرد سلسلة من الطباعة والحفر الكيميائي. إنها مسار من الحدود الكيميائية والحرارية والميكانيكية القاسية. في APTPCB نحول الصفائح الخام إلى ترابطات عالية الاعتمادية باستخدام فوتوليثوغرافيا LDI تحت 3 mil، وPulse-Reverse Plating لنسب aspect ratio حتى 15:1، وضبط SPC صارم. من لحظة دخول بيانات ODB++ إلى مسار DFM الآلي لدينا وحتى اختبار Kelvin 4-wire الكهربائي النهائي، يتم تحسين كل خطوة لضمان first-pass yield مرتفع في أكثر تصميمات HDI وbackplane ذات 64 طبقة تعقيداً.
عرض سعر فوري
المرحلة 1: خفض المخاطر
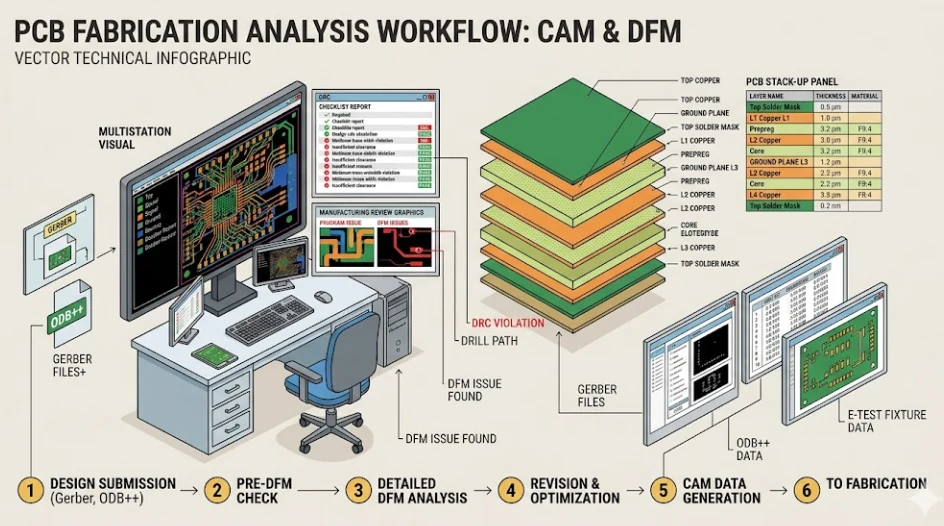
إزالة مخاطر التصنيع من المنبع: DFM آلي وهندسة CAM
ينفذ مهندسونا فحوص DRC عميقة لاكتشاف acid traps وthermal starvation ومخاطر breakout في annular ring واختلالات موازنة النحاس التي تسبب warpage أثناء reflow. والأهم أننا نطبق Etch-Factor Compensation ديناميكياً. ولأن الحفر الكيميائي يقتطع النحاس جانبياً مسبباً شكلاً شبه منحرف، فإن trace مصممة بعرض 4 mil ستنتهي فعلياً عند 3.5 mil إذا لم تُعوض. لذلك نوسع هندسة المسارات رقمياً داخل بياناتك وفق وزن النحاس وكيمياء الحمام الفعلية لدينا لضمان أن trace النهائية تطابق هدف المعاوقة بدقة.
نرتب تصميماتك الفردية داخل panels إنتاج تصل إلى 18 × 24 بوصة لتحسين استهلاك المادة مع الحفاظ على الصلابة الميكانيكية المطلوبة لتجميع SMT. ويشمل ذلك وضع fiducials عامة للمحاذاة البصرية، وإضافة كوپنات TDR لاختبار المعاوقة على rails اللوحة، وتخطيط mouse bites لتخفيف الإجهاد من أجل depaneling نظيف من دون كسر المكثفات السيراميكية الداخلية.

المرحلة 2: هندسة الركيزة
مصفوفة مواد متقدمة وقياسات دخول المواد
| فئة العازل | المواد المعتمدة | الخصائص الحرجة | تطبيق B2B المستهدف |
|---|---|---|---|
| High-Tg / Anti-CAF FR-4 | Isola 370HR, Shengyi S1000-2M | Tg > 180°C، وCTE منخفض على المحور Z | وحدات ECU للسيارات في البيئات القاسية، وPCBA متعددة دورات reflow |
| Low-Loss / High-Speed | Panasonic Megtron 6, Isola I-Speed | Df < 0.004، ومنحنى Dk مستقر | مراكز بيانات 112G PAM4، وCore Routers، ومسرعات AI |
| PTFE Microwave / RF | Rogers RO4350B, Taconic RF-35 | Df منخفض جداً، وثبات طور عالٍ | هوائيات 5G mmWave، ورادارات aerospace، وSATCOM |
| Polyimide Flex/Rigid-Flex | DuPont Pyralux, Panasonic Felios | من دون لاصق، وعمر انحناء مرتفع | المناظير الطبية، ووحدات Mil-Aero القابلة للطي |
| Thermal Management | Bergquist IMS, Direct Bond Copper | موصلية حرارية من 1.0 إلى 8.0 W/mK | إلكترونيات قدرة SiC/GaN، ومصفوفات LED عالية الاستطاعة |
التحكم في الرطوبة والتمدد على المحور Z (CTE): قبل دخول المواد في تدفق التصنيع، يتم خبز جميع المواد hygroscopic، وخاصة polyimide والراتنجات high-Tg، داخل أفران تفريغ وفق J-STD-033. ضبط الرطوبة أمر حاسم لمنع الانبعاث الغازي العنيف وdelamination أثناء حرارة مكبس lamination الشديدة ثم أثناء wave soldering. كما أن مطابقة معامل التمدد الحراري على المحور Z في العازل مع طلاء النحاس أمر أساسي لسلامة via barrel وفق IPC Class 3.
المراحل 3 - 8: الأساس البنيوي
تصنيع الـ core: من فوتوليثوغرافيا الطبقات الداخلية حتى lamination
الحفر القلوي واستعادة الكيمياء النحاسية
الفحص البصري الآلي (AOI)
تعزيز الالتصاق عبر brown oxide
Optical lay-up وpin registration
Lamination هيدروليكية تحت التفريغ
المرحلة 9: الترابطات العمودية
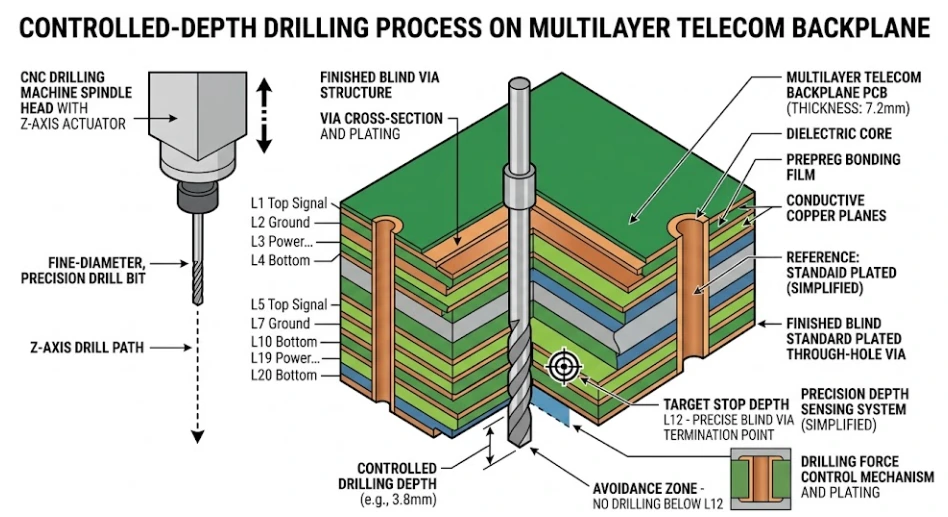
CNC drilling عالي السرعة وlaser ablation
لأن المواد تنكمش بشكل غير خطي أثناء lamination، فإن الحفر الأعمى اعتماداً على إحداثيات CAD يضمن الفشل. نستخدم أنظمة X-ray ثلاثية الأبعاد لتحديد fiducials النحاسية الداخلية وتعديل ملف الحفر ديناميكياً وفق الموضع الفعلي للطبقات الداخلية. تدور مغازل Schmoll CNC لدينا حتى 200,000 RPM، وبالاعتماد على خوارزميات chip-load متخصصة يمكنها حفر فتحات حتى 0.15 mm (6 mil) من دون resin smear أو اقتلاع ألياف الزجاج.
في تصميمات HDI نستخدم UV lasers ذات cold ablation لتبخير العازل والنحاس وتشكيل microvias بقطر 0.075 mm (3 mil) بصورة نظيفة. أما في التصميمات الرقمية عالية السرعة 112G فنستخدم تحكم المحور Z القائم على الاستشعار السعوي لتنفيذ backdrilling دقيق يزيل via stub غير المستخدم ضمن سماحية صارمة تبلغ ±50 μm من أجل القضاء على انعكاسات الإشارة عالية التردد.

المراحل 10 - 11: Metallization
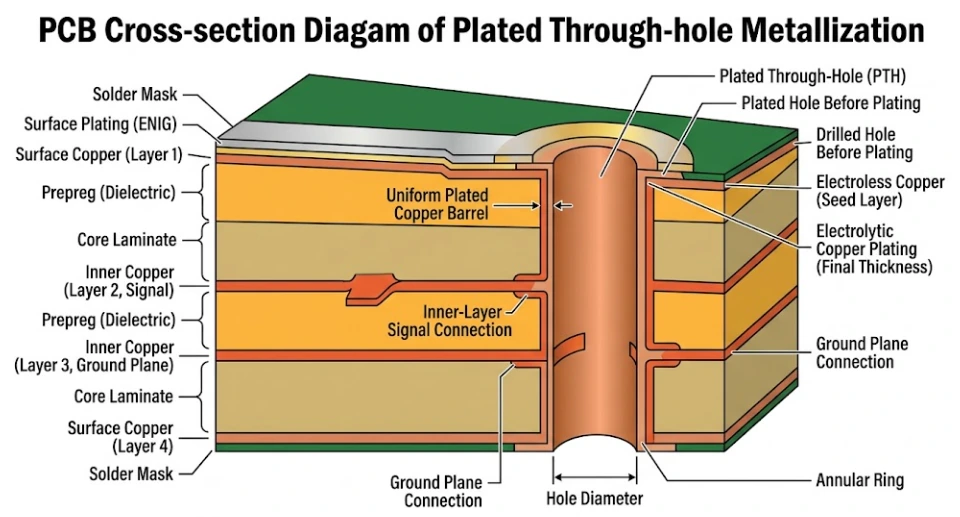
Plasma Desmear وPulse-Reverse Copper Electroplating
يؤدي احتكاك الحفر الميكانيكي إلى صهر الراتنج ومسحه على الطبقات النحاسية الداخلية. في FR-4 القياسي يمكن إزالة هذا الأثر كيميائياً بواسطة حمام permanganate قلوي. أما في مواد PTFE عالية التردد، فيلزم استخدام Vacuum Plasma Desmear. إذ تقوم بلازما CF₄/O₂ شديدة التفاعل بحرق smear الفلوروبوليمري كيميائياً وتخشين جدار الثقب، بما يضمن التصاق النحاس وفق IPC Class 3.
يتم ترسيب طبقة رقيقة من electroless copper المنشط بالبلاديوم لجعل جدار الثقب الزجاجي-الراتنجي غير الموصل موصلاً كهربائياً. بعد ذلك تدخل panel إلى خط plating الكهربائي. ولمعالجة ظاهرة "dog-bone"، حيث يتراكم النحاس بشدة عند مدخل الثقب بينما يفتقر مركز via barrel إلى النحاس، نستخدم Pulse-Reverse Electroplating متقدماً. ومن خلال التبديل السريع لاتجاه التيار ندفع النحاس عميقاً داخل barrel ونحقق بسهولة سماكة موحدة قدرها 25 μm (1 mil) حتى في backplane ذات aspect ratio 15:1.

المراحل 12 - 14: معالجة الطبقات الخارجية
حفر الطبقات الخارجية وLPI Solder Mask وطباعة Legend
حفر الطبقة الخارجية (خط SES)
تطبيق LPI Solder Mask
طباعة Silkscreen وLegend
المرحلة 15: قابلية اللحام
تطبيق التشطيبات السطحية (ENIG وImmersion Silver وHASL)
| التشطيب السطحي | الملف الكيميائي / المعدني | مدة التخزين | الاستخدام الهندسي الرئيسي |
|---|---|---|---|
| ENIG (Electroless Nickel Immersion Gold) | 3-6 μm Ni / 0.05-0.10 μm Au | 12+ شهراً | المعيار الصناعي لـ fine-pitch BGA وwire bonding واعتمادية multi-reflow. |
| ENEPIG | Ni / Palladium / Immersion Gold | 12+ شهراً | تشطيب شامل. يمنع متلازمة "Black Pad". مثالي لـ wire bonding بالذهب / الألمنيوم. |
| Immersion Silver (ImAg) | 0.12-0.40 μm من الفضة النقية | 6 أشهر | أقل فقد ممكن في الإشارة بسبب skin effect. مفضل لتطبيقات 5G والرادار وRF عالي التردد. |
| Immersion Tin (ImSn) | 1.0-1.2 μm من القصدير النقي | 6 أشهر | قابلية لحام ممتازة. إلزامي لوصلات automotive press-fit ذات السماحية الضيقة. |
| LF-HASL | طلاء سبيكة لحام خالية من الرصاص | 12+ شهراً | اقتصادي وقابل لإعادة العمل بدرجة عالية. غير موصى به للخطوات الأقل من <0.5 mm بسبب السطح غير المستوي. |
| Hard Gold Plating | 0.5-2.5 μm من الذهب الكهربائي | غير محدودة | مقاومة تآكل قصوى. يُستخدم حصراً في edge connectors مثل PCIe fingers وفي نقاط التلامس الاحتكاكي. |
التشطيب الانتقائي (التشطيبات الهجينة): تدعم APTPCB أكثر من Metallurgy على اللوحة نفسها. على سبيل المثال يمكننا تطبيق ENIG على مصفوفات المعالجات BGA الكثيفة لضمان الاستواء، وفي الوقت نفسه تطبيق Hard Gold (30μ") على PCIe fingers لضمان تحمل الإدخال المتكرر. يتطلب ذلك masking تسلسلياً معقداً، لكنه يحقق أداء بلا تنازلات.
المراحل 16 - 19: ضمان الجودة
الاختبار الكهربائي والقياسات metrology والفحص النهائي
اختبار كهربائي 100% (Continuity / Isolation)
التحقق من المعاوقة عبر TDR
CNC Routing وV-Cut Depaneling
فحص بصري IPC-A-600 وMicrosection QA
ورقة APTPCB الهندسية
غوص تقني عميق: الفيزياء والديناميكا الحرارية في تصنيع PCB المتقدم
1. حدود الفوتوليثوغرافيا وديناميكيات دقة LDI
2. ديناميكيات الموائع في copper plating عالي aspect ratio
في الطلاء الكهربائي التقليدي بالتيار المستمر (DC)، تتركز كثافة المجال الكهربائي طبيعياً عند الحواف الحادة بزاوية 90 درجة عند مدخل الثقب. وهذا يؤدي إلى تراكم كبير للنحاس عند السطح (dog-boning)، بينما يفتقر مركز via barrel إلى أيونات النحاس. والنتيجة هي جدار barrel رقيق وهش سيتشقق خلال الصدمة الحرارية في wave soldering.
تعالج APTPCB هذا عبر Pulse-Reverse Electroplating. إذ تزود المقومات لدينا نبضة أمامية بالملي ثانية لترسيب النحاس، تتبعها مباشرة نبضة عكسية عالية التيار لتنفيذ anodic stripping. وبما أن المجال الكهربائي أقوى عند السطح، فإن النبضة العكسية تزيل النحاس الزائد من مدخل الثقب، بينما تبقي النحاس العميق داخل barrel سليماً. ومن خلال تكرار هذا waveform ندفع chemistry الطلاء بعمق داخل capillary ونضمن سماكة barrel نحاسية موحدة من 20 إلى 25 μm من الأعلى إلى الأسفل، بما يتوافق تماماً مع المتطلبات الصارمة لـ IPC-6012 Class 3 / 3A في aerospace.
3. Rheology الراتنج ودورة مكبس lamination
إذا كان معدل ارتفاع الحرارة سريعاً جداً، فإن الراتنج يتبلمر قبل طرد الهواء بالكامل، فيحتجز micro-bubbles تسبب لاحقاً shorts من نوع Conductive Anodic Filament (CAF). وإذا كان المعدل بطيئاً جداً، فإن الراتنج يتدفق نحو حواف panel ويترك المركز فقيراً في العازل، ما يؤدي إلى هبوط معاوقة قاتل. تستخدم APTPCB مكابس هيدروليكية تحت التفريغ مزودة بتسخين ديناميكي بزيت حراري. ويحسب مهندسو CAM لدينا كثافة النحاس الدقيقة في تصميمك لإنشاء منحنى ضغط/حرارة مخصص. كما نحافظ على stack تحت تفريغ عميق لاستخراج المواد المتطايرة وندير النافذة الريولوجية بدقة، لضمان مصفوفة عازلة متجانسة وخالية من الفراغات حتى في لوحات القدرة heavy copper بوزن 3 oz فأكثر.
4. Sequential Build-Up (SBU) في Any-Layer HDI
يتم أولاً تصنيع core ثم حفره وطلاؤه. وبعد ذلك تُلصق طبقة من العازل ورقائق النحاس على السطح الخارجي. ثم يقوم UV laser بفتح microvia حتى الـ core. بعد ذلك يُملأ هذا via بالنحاس ويُسوّى سطحه (VIPPO). ثم تضاف الطبقة التالية وتُعاد العملية. وتتطلب بنية 3+N+3 أربع دورات lamination مستقلة، وأربع إعدادات حفر، وأربع جولات plating. وهذا يضاعف زمن التصنيع تعقيداً، ويعرض الـ core الداخلي لعدة دورات حرارة مرتفعة. ولهذا تستخدم APTPCB حصراً مواد شديدة المتانة وعالية Tg ومنخفضة CTE على المحور Z مثل Isola 370HR أو Megtron 6 في جميع بنى SBU لضمان ألا تتشقق vias الأساسية في دورة الضغط النهائية.
5. قياس المعاوقة وتعويض الحفر الكيميائي
ولضمان أن تطابق لوحتك فعلياً نماذج Polar Si9000، تطبق APTPCB تعويض Etch-Factor Compensation ديناميكياً. فإذا كنت تحتاج trace بعرض 4.0 mil على نحاس 1 oz، فإن برنامج CAM لدينا يصور trace بعرض 4.5 mil على photoresist. وأثناء مرور panel خلال آلة الحفر، يقلل undercut البالغ 0.5 mil هذا العرض ليصل تماماً إلى 4.0 mil عند القاعدة. كما نأخذ في الحسبان أن ضغط lamination يدفع prepreg resin داخل فجوات النحاس المجاورة، ما يغير السماكة النهائية للعازل (H). ومن خلال التحكم الدقيق في هذه المتغيرات الفيزيائية، نصل بشكل متكرر إلى سماحيات معاوقة ±5% لبروتوكولات PCIe Gen 5 و112G Ethernet، ويتم التحقق من ذلك بواسطة Time Domain Reflectometry (TDR) قبل الشحن.
FAQ
الأسئلة الشائعة حول هندسة تصنيع PCB
ما تنسيق بيانات التصميم الذي يمنح أعلى first-pass yield؟
كيف تتعامل APTPCB مع Etch Factor Compensation في heavy copper؟
لماذا يلزم Plasma Desmear في PCB عالية التردد؟
ما الفرق بين LDI والتصوير التقليدي القائم على film؟
لماذا يعد AOI للطبقات الداخلية أهم مرحلة فحص؟
كيف يحسن Pulse-Reverse Plating أداء vias ذات aspect ratio المرتفع؟
كيف يؤثر Sequential Lamination (SBU) على lead time لتصنيع PCB؟
ما الذي يحدد الاختيار بين ENIG وImmersion Silver؟
كيف تمنعون أعطال Conductive Anodic Filament (CAF)؟
ما هو Kelvin 4-Wire Testing ولماذا يُستخدم؟
كيف تضمن APTPCB سماحية معاوقة مضبوطة عند ±5%؟
ما وثائق العملية التي يتم تقديمها لطلبات IPC Class 3 / automotive؟
نطاق هندسي عالمي
خبرة عملية تصنيع PCB للمهندسين حول العالم
من استيعاب ODB++ وحتى اختبار Kelvin النهائي، تعتمد فرق الهندسة في صناعات متعددة على عملية تصنيع APTPCB المحكمة والمراقبة عبر SPC للحصول على جودة مستقرة وتسليم عالمي موثوق.
تستفيد شركات hardware الناشئة في Silicon Valley وOEM الراسخة من مراجعة DFM الآلية لدينا، وHDI sequential build-up، والتحكم في المعاوقة ضمن ±5% لدوائر AI server backplane.
تصنيع Automotive ECU وفق ضوابط عملية صارمة حسب IATF 16949. ولوحات للأجهزة الطبية تتطلب تتبع دفعات ISO 13485 ومسارات قدرة heavy-copper.
إنتاج إلكترونيات استهلاكية على نطاق واسع بالاعتماد على LDI imaging وخطوط plating المؤتمتة لدينا. ولوحات بنية تحتية 5G تتطلب Plasma Desmear لمواد Rogers PTFE.
أنظمة avionics aerospace تتطلب توثيق plating وفق IPC-6012 Class 3. وإلكترونيات defense تحتاج إلى شهادات مواد كاملة وX-ray QA وتقارير microsection.
هل أنت مستعد لتقليل مخاطر تصنيع PCB لديك؟
ارفع بيانات ODB++ أو IPC-2581 أو Gerber إلى APTPCB. سيجري CAM Technical Architects لدينا خلال 24 ساعة اختبار DFM شامل يحلل بنية via وstack-up المعاوقة وتعويضات الحفر لتسليمك عرض سعر رسمي وتقرير feasibility للتصنيع.