
توجيه CNC
±0.1 مم
الدقة البعدية
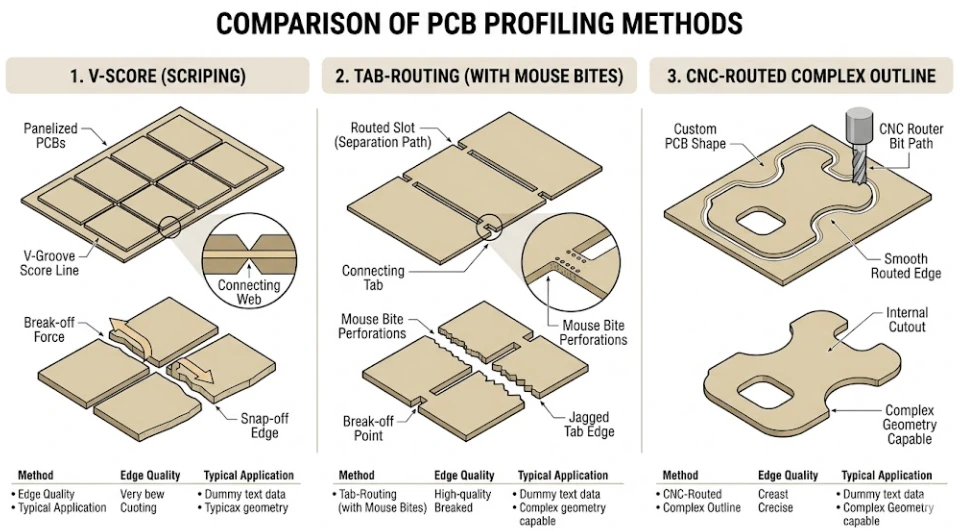
الأفضل للمحيطات المعقدة والمنحنيات والنتوءات والفتحات الداخلية. يناسب أي شكل للوحة. تكون جودة الحافة ناعمة ونظيفة. لكنه يحتاج إلى مسار توجيه بعرض 1.6-2.4 مم بين اللوحات، ما يقلل الاستفادة من اللوح مقارنة بـ V-score.
فصل دقيق
تمثل عملية فصل اللوحة الخطوة التصنيعية الأخيرة التي تحدد الدقة البعدية وجودة الحافة ومدى التوافق مع خطوط التجميع الآلية. توفر APTPCB جميع طرق فصل ألواح PCB على منصة إنتاج واحدة: توجيه CNC للمحيطات المعقدة، وV-score (V-cut) لتعظيم الاستفادة من اللوح، والفصل عبر ألسنة مثقبة للتجميعات غير المستطيلة، والفصل بالليزر للدوائر المرنة بدون إجهاد ميكانيكي، وطلاء الحواف لتصاميم الوحدات ذات الفتحات النصفية. وتتم معايرة كل طريقة بحسب نوع الركيزة، سواء كانت FR-4 أو البولي إيميد أو PTFE أو MCPCB، مع دقة أبعاد ±0.1 مم وحواف خالية من الانفصال الطبقي.
حلول فصل متكاملة
دليل اختيار الطريقة
المواصفات
| الطريقة | الدقة | جودة الحافة | أشكال اللوحات | أدنى تباعد للمكوّنات | أفضل تطبيق |
|---|---|---|---|---|---|
| توجيه CNC | ±0.1 مم | ناعمة ونظيفة | أي شكل، منحنيات، فتحات | ≥0.3 مم | محيطات معقدة، لوحات مفردة، ركائز PTFE/Rogers |
| V-Score / V-Cut | ±0.1 مم في الموضع | حافة كسر خشنة | خطوط مستقيمة فقط | ≥0.5 مم | مصفوفات مستطيلة، أعلى استفادة من اللوح |
| الفصل بالألسنة + Mouse-Bite | ±0.1 مم | أثر لسان صغير | أي شكل + تثبيت داخل اللوح | ≥0.3 مم (خارج مناطق الألسنة) | لوحات غير مستطيلة، مصفوفات تجميع SMT |
| الفصل الليزري (UV) | ±0.05 مم | ممتازة وخالية من الزوائد | أي شكل، مواد رقيقة | ≥0.1 مم | Flex وRigid-Flex واللوحات الرقيقة والحواف القريبة من المكونات |
| القص بالقالب | ±0.1 مم | قطع نظيف | محيطات بسيطة | ≥0.3 مم | فصل flex PCB في الإنتاج الكبير |
| معالجة الحافة الخاصة | المواصفة | الملاحظات والتطبيق |
|---|---|---|
| طلاء الحواف (Castellation) | أنصاف ثقوب مطلية، قطر 0.5-1.2 مم | تثبيت الوحدات باللحام على اللوحة الأم. تتم الطلاءات قبل التوجيه كي يكشف القطع الجدار ذي الأنصاف المثقبة. |
| شطف أصابع التوصيل الذهبية | شطب بزاوية 20° أو 30° مع عمق مضبوط | لإدخال موصلات card-edge. يتم الشطب بعد الطلاء الذهبي الصلب؛ ويزيل العمق 30-50% من سماكة الحافة. |
| Chamfering | كسر حافة 45°، بمقدار 0.3-0.5 مم | إزالة حدة الحافة لتسهيل المناولة بأمان، وليس لمناطق تلامس الموصل. |
| الفتحات الداخلية | أدنى عرض 1.0 مم، ونصف قطر داخلي ≥ نصف قطر الأداة (0.5-1.2 مم) | خلوص للموصلات وتدفق الهواء والتكامل الميكانيكي. |
| الشقوق المطلية | أدنى عرض 0.6 مم، وجدران مطلية بالنحاس | لموصلات blade وUSB والطرفيات عالية التيار. يتم الثقب والطلاء قبل التوجيه. |
| تفريز بعمق مضبوط | دقة عمق ±0.1 مم | تجاويف للمكوّنات وجيوب copper coin وتقليل السماكة في مناطق flex. |
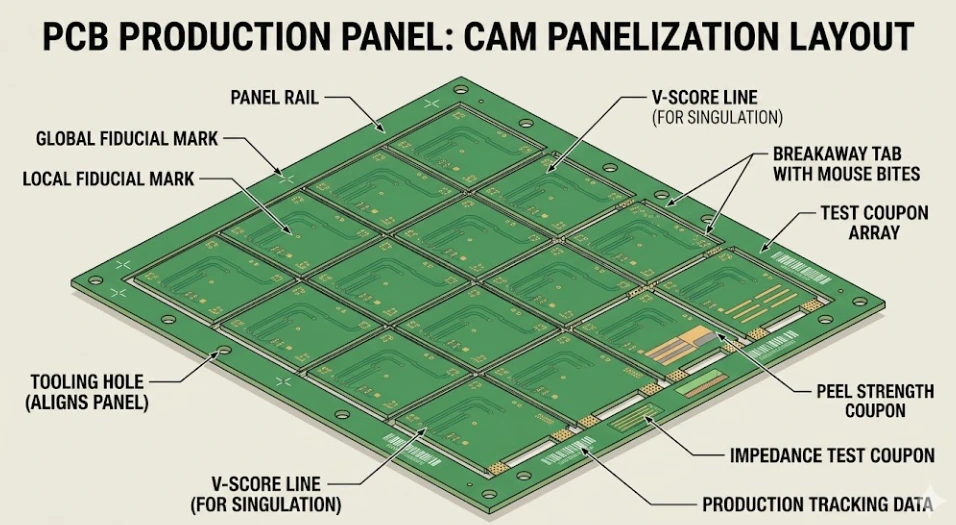
| الجسر المتبقي في V-Score | 0.3-0.5 مم ±0.1 مم | يتحكم بقوة الكسر. كلما كان أرق كان الفصل أسهل، وكلما كان أثخن زادت صلابة اللوح أثناء التجميع. |
| ثقوب Mouse-Bite | قطر 0.5-0.6 مم، وخطوة 0.75-1.0 مم | ثقوب فصل غير مطلية في الفصل بالألسنة المثقبة. وتتحكم المسافة بينها بقوة الفصل. |
أبعاد اللوح: الحد الأقصى 18 × 24 بوصة (457 × 610 مم). أدنى بعد للوحة: 5 مم من أي جانب في حالة توجيه CNC. يتوفر V-score لسماكات لوحات بين 0.4 و3.2 مم. ويكون الفصل بالليزر مثاليا للوحات بسماكة ≤1.6 مم.
قدرات متقدمة
تصميم panel
تطبيقات صناعية
إرشادات التصميم
Routing حسب المادة
| الركيزة | التحدي الرئيسي في routing | حل APTPCB العملي | نتيجة الحافة |
|---|---|---|---|
| FR-4 القياسي (Tg 130-150) | سحب ألياف الزجاج عند التغذية العالية؛ وانفصال طبقي في الألواح السميكة (>3.2 مم) | نسبة تغذية/سرعة مضبوطة بحسب السماكة؛ واستخدام فرايز كربيدية حلزونية upcut/downcut لحافة نظيفة من الجهتين | قطع ناعم ونظيف مع حد أدنى من بروز الألياف |
| FR-4 عالي Tg (>170°C) | نظام راتنجي أكثر صلابة وكشطا يسرّع تآكل الأداة؛ واحتمال تشقق الحافة في التركيبات الهشة | أدوات كربيدية فائقة الجودة من فئة sub-micron؛ وتقليص فترات عمر الأداة؛ واستخلاص الغبار لمنع إعادة الترسيب الحراري | حافة نظيفة ومتجانسة على امتداد الدفعة مع مراقبة تآكل الأداة |
| Rogers RO4350B / RO3003 (PTFE) | مصفوفة PTFE اللينة تتشوه وتتمسح عند السرعات القياسية؛ مع احتمال انفصال PTFE عن النحاس عند الحافة | خفض سرعة المغزل ومعدل التغذية؛ والتحكم في زوايا الدخول والخروج؛ ومنع استخدام سائل التبريد لأنه يلوث مسام PTFE | من دون انفصال PTFE؛ وبروز النحاس على الحافة ضمن حدود IPC-A-600 |
| Taconic TLY / RT/duroid 5880 | PTFE نقي شديد الليونة؛ وأعلى خطر للانفصال الطبقي بين جميع الركائز؛ كما تتشقق الألياف الدقيقة بسهولة | معدل تغذية أدنى وأداة حادة مع استبدال متكرر؛ ويوصى بالفصل بالليزر عند وجود متطلبات حافة حرجة | مقبول مع CNC؛ والليزر مفضل عند ضيق المسافة بين المكونات والحافة |
| MCPCB ألمنيوم | زوائد معدنية عند واجهة الألمنيوم والعازل؛ وتراكم الألمنيوم على حافة القطع؛ وتولّد حرارة تسبب resin smear | قواطع كربيدية مطلية بـ TiAlN؛ وتبريد هوائي مضبوط؛ وإزالة زوائد inline باستخدام فرشاة كاشطة بعد routing | حواف الألمنيوم والعازل خالية من الزوائد واللطخ |
| MCPCB نحاس | تلبد النحاس على مجاري الأداة في الظروف القياسية؛ وتسخين موضعي يسبب لطخ العازل قرب القاعدة النحاسية | أدوات مطلية بالماس أو قواطع PCD؛ وتدفق تبريد مضبوط لمنع الضرر الحراري | حافة نحاسية نظيفة من دون آثار galling مع بقاء العازل مثبتا بالكامل |
| Flex من polyimide (PI) | غشاء PI الرقيق يتمزق ويتمدد بدلا من القطع النظيف؛ كما يزيد تكديس ألواح flex من الحرارة عند سطح القطع | القطع بالليزر هو الخيار المفضل، أو توجيه دقيق بسرعات منخفضة مع أدوات شديدة الحدة؛ ولوح داعم رغوي لمنع ارتفاع flex أثناء routing | الليزر: نظيف ومن دون تمزق. CNC: مقبول مع أداة حادة وتغذية منخفضة |
| Rigid-Flex (جزء صلب + انتقال PI) | خطر انفصال طبقي عند حدود rigid-to-flex؛ ولطخ لاصق في منطقة PI؛ وارتفاع الجزء المرن أثناء routing قرب الحدود | تسلسل routing مضبوط يبدأ من الجانب الصلب؛ مع الفصل بالليزر عبر مناطق PI؛ وتثبيت vacuum hold-down أثناء القطع | انتقال rigid-to-flex سليم من دون لطخ لاصق أو delamination |
| السيراميك (Al₂O₃, AlN) | ركيزة هشة تتشقق بسبب صدمة الأداة والاهتزاز؛ ولا يوجد تشوه لدن، فتنتشر الكسور فورا | أدوات مطلية بالماس أو laser scribing مع snap مضبوط؛ وسرعة حفر أدنى؛ وعزل اهتزازي للـ fixture | كسر نظيف من دون micro-fractures ظاهرة تحت فحص 10× |
تُخزّن إعدادات routing في قاعدة بيانات CAM الإنتاجية لدينا بحسب نوع المادة والسماكة وبنية النحاس. ويُؤكد نوع المادة خلال مراجعة DFM ثم يُخصص البرنامج الصحيح تلقائيا، ولا يلزم العميل أي إجراء إضافي سوى تحديد نوع اللامينيت في ملاحظات التصنيع.
الفصل بعد التجميع
تحسين التكلفة
| عامل الكلفة | التأثير | التحسين |
|---|---|---|
| استفادة اللوح | تكلفة المادة المباشرة لكل لوحة | استخدم V-score وحسّن أبعاد اللوحة |
| تعقيد routing | زمن دورة routing لكل panel | بسّط أشكال الفتحات وقلّل عددها |
| Edge plating | عملية طلاء إضافية | حدده فقط حيث يكون مطلوبا وظيفيا |
| Gold finger beveling | خطوة تشغيل إضافية | استخدم الزوايا القياسية 20° / 30° بدلا من الزوايا الخاصة |
| الفصل بالليزر | زمن أعلى لكل لوحة | استخدمه فقط عند الحاجة إلى فصل خال من الإجهاد |
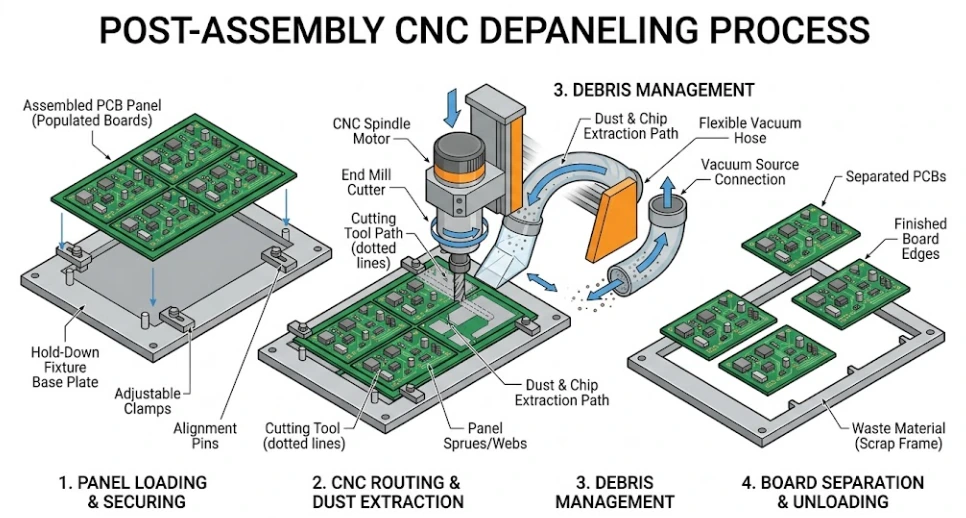
| الفصل بعد التجميع | تكلفة دمج ضمن خط التجميع | طابق الطريقة مع الحجم ومستوى الجودة المطلوب |
الأسئلة الشائعة
انتشار هندسي عالمي
تعتمد فرق الهندسة في قطاعات إلكترونيات المستهلك والسيارات والفضاء والصناعة عبر أربع قارات على APTPCB من أجل فصل دقيق للوحات وتصميم panelization ومعالجات الحواف المتخصصة. كما يسهّل رفع ملفات Gerber عبر الإنترنت ومراجعة DFM في اليوم نفسه والشحن العالمي عمليات الشراء الدولية.
تطلب شركات العتاد الناشئة في Silicon Valley محيطات IoT معقدة عبر CNC routing، بينما تحتاج backplane الخوادم إلى gold finger beveling لبطاقات PCIe Gen5، كما تتطلب avionics الدفاعية فتحات داخلية وcastellation، وتحتاج لوحات الأجهزة الطبية إلى وثائق IPC-A-600 Class 3 والتحقق البعدي بواسطة CMM.
يحتاج موردو Tier-1 الألمان في قطاع السيارات إلى routing دقيق ±0.1 مم للوحات ECU الخاصة بالتركيب داخل الهيكل مع وثائق IATF 16949، بينما يستخدم مصنعو وحدات الاتصالات في المملكة المتحدة castellation لوحدات Wi‑Fi وLTE-M، وتجمع لوحات الأتمتة الصناعية الفرنسية بين فتحات داخلية معقدة ومصفوفات V-score كبيرة الحجم.
يعتمد مصنعو إلكترونيات المستهلك في كوريا الجنوبية وتايوان على الفصل بالليزر للوحات الهواتف الذكية فائقة الرقة ودوائر flex، بينما يستخدم مصنعو المعدات الصناعية اليابانيون routing دقيقا للوحات MCPCB الخاصة بإضاءة LED، وتطلب الشركات الناشئة الهندية في مجال IoT نماذج أولية لوحدات ذات castellation مع مراجعة DFM خلال 24 ساعة.
يطلب مقاولو الفضاء والدفاع في إسرائيل محيطات avionics معقدة مع فتحات داخلية ووثائق جودة حواف وفق IPC-A-600 Class 3، بينما يستخدم مصنعو الإلكترونيات الصناعية في الإمارات والسعودية مصفوفات V-score عالية الحجم للوحات مزودات الطاقة وإدارة الطاقة.
شاركنا بيانات محيط اللوحة وتفضيلات panelization واحتياجات معالجة الحواف وطريقة الفصل المطلوبة وحجم الإنتاج. وسيقوم مهندسو CAM لدينا بمراجعة التصميم وتحسين array من حيث الاستفادة من المواد والتوافق مع التجميع، ثم يعيدون إليك ملاحظات DFM مع عرض السعر خلال يوم عمل واحد.