تجميع بتقنيات مختلطة / وصلات المكونات ذات الأرجل

تحقّق من الوصول أولاً.ثم صمّم الوصلة.

يمكن للتلامس الموضعي مع سبيكة اللحام إكمال مواضع محددة للمكونات ذات الأرجل بعد إعادة صهر SMT. راجع وصول الفوهة وانتقال الحرارة والفحص قبل اختيار مسار العمل.
الوصول والمسار
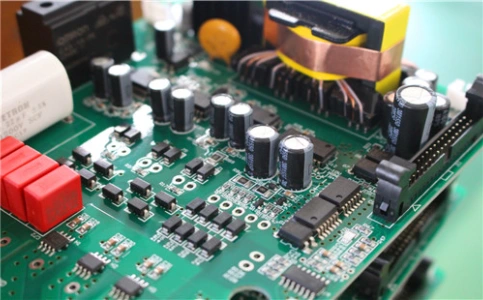
لوحة بتقنيات مختلطة تضم موصلات ومكثفات ومحولاً

01 / الجدوى قبل إعدادات العملية

تأكّد من الوصول إلى الوصلة، ثم اختر مسار العمل.

يستخدم اللحام الانتقائي للوحات PCB عندما تحتوي اللوحة على مكونات SMT ملحومة بإعادة الصهر إضافة إلى موصلات أو مرحلات أو محولات أو حواجز أو أطراف through-hole لا يمكن تمريرها بأمان عبر لحام الموجة الكامل. القيمة ليست مجرد دقة أعلى؛ بل عملية محلية مضبوطة تحمي مناطق keep-out والأجسام البلاستيكية ومكونات SMD دقيقة المسافة والوصلات الملحومة مسبقا، مع الحفاظ على امتلاء الثقب وشكل الفلّة بشكل قابل للتكرار.
تتعامل APTPCB مع جهة اللحام كخريطة عملية: قطر ومسار الفوهة، ظل المكونات، بروز الأرجل، الكتلة الحرارية، سحب الحرارة عبر طبقات الأرضي، تنشيط الفلكس، منحنى التسخين المسبق، سبيكة اللحام، متطلبات التنظيف ومسار الفحص النهائي. يحصل فريقا المشتريات والهندسة على خطة اعتماد واضحة قبل NPI أو الإنتاج.
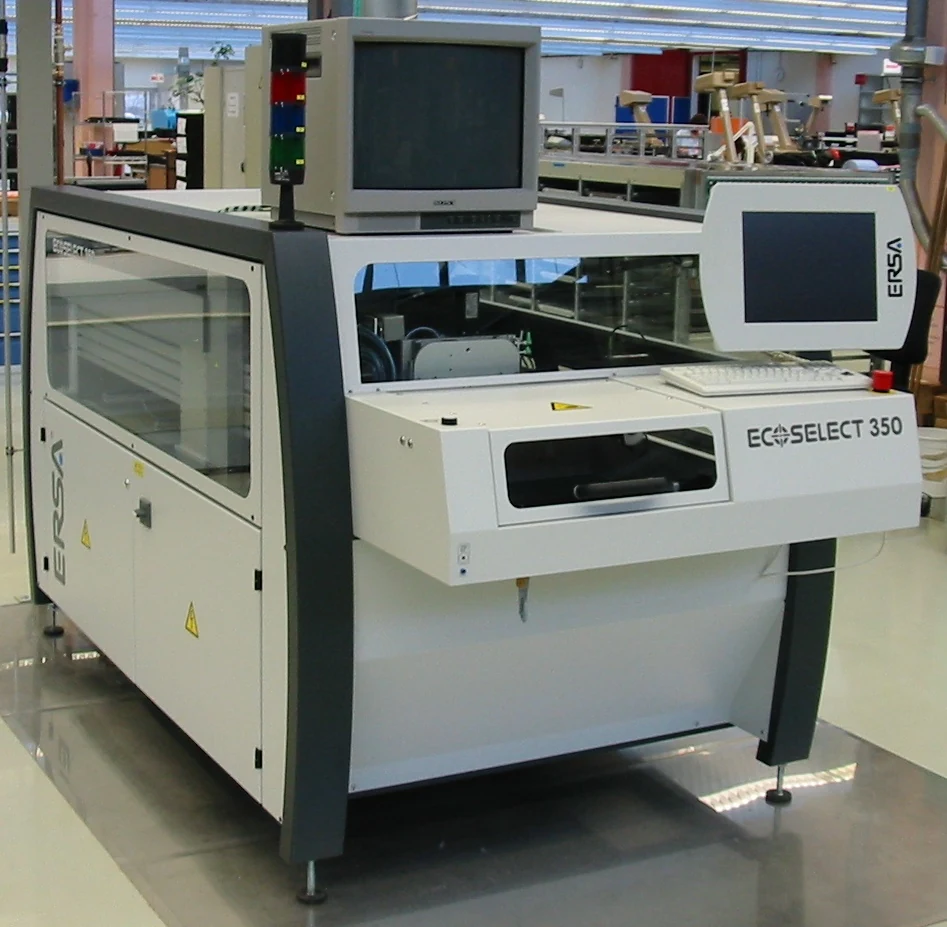
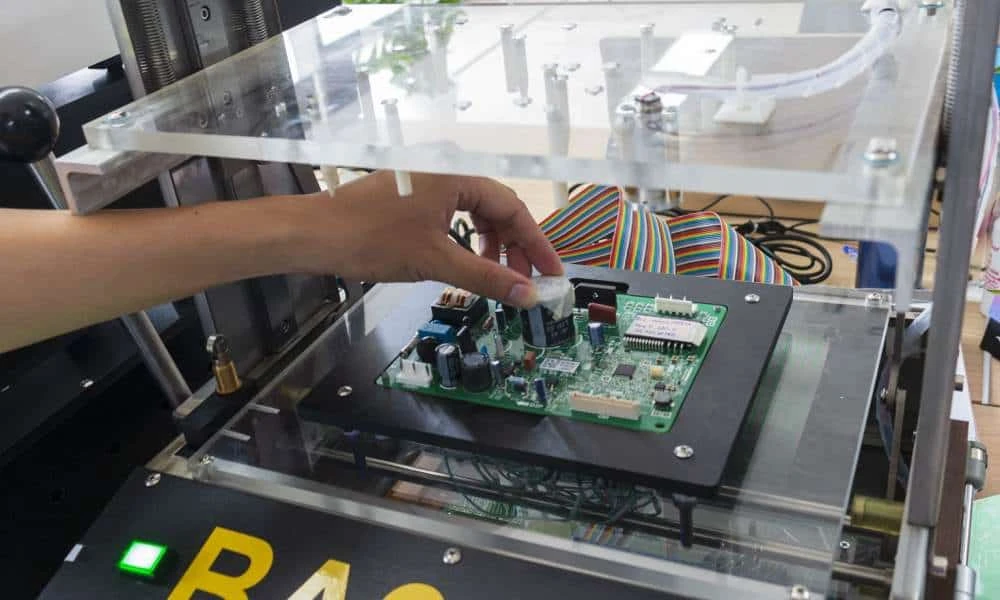
آلة اللحام الانتقائي ERSA.

اللحام الانتقائي مقابل الموجة واليدوي وreflow

يناسب اللحام الانتقائي الحالات التي تحتاج فيها مواقع through-hole محددة فقط إلى اللحام بعد SMT reflow. يمكن أن تكون الموجة فعالة للوحات الأبسط، لكنها تعرض مساحة أكبر للحرارة واللحام. اللحام اليدوي مفيد للإصلاح أو الكميات الصغيرة جدا، لكنه يتغير حسب المشغل. أما reflow فهو مناسب لمعجون SMT وليس لمعظم نقاط through-hole النهائية.

اختر اللحام الانتقائي

عندما تكون إمكانية وصول الفوهة والتحكم الحراري والبيانات المتكررة مهمة.

اختر لحام الموجة

عندما تكون اللوحة مصممة للتعرض الواسع ويبرر الحجم الإعداد.

اختر اللحام اليدوي

فقط للكميات الهندسية أو rework أو عند انسداد الوصول.

02 / متغيرات مترابطة

يحدد الفلكس والحرارة والحركة نطاق التشغيل المناسب.

كيف يحسّن اللحام الانتقائي عملية التجميع؟

يُعد اللحام الانتقائي نقطة تحول في التجميعات المعقّدة. فهو يوجّه اللحام فقط للمناطق المطلوبة، مما يقلل مخاطرة تلف المكوّنات المحيطة وخاصة الحساسة حرارياً. هذه التقنية تعني:
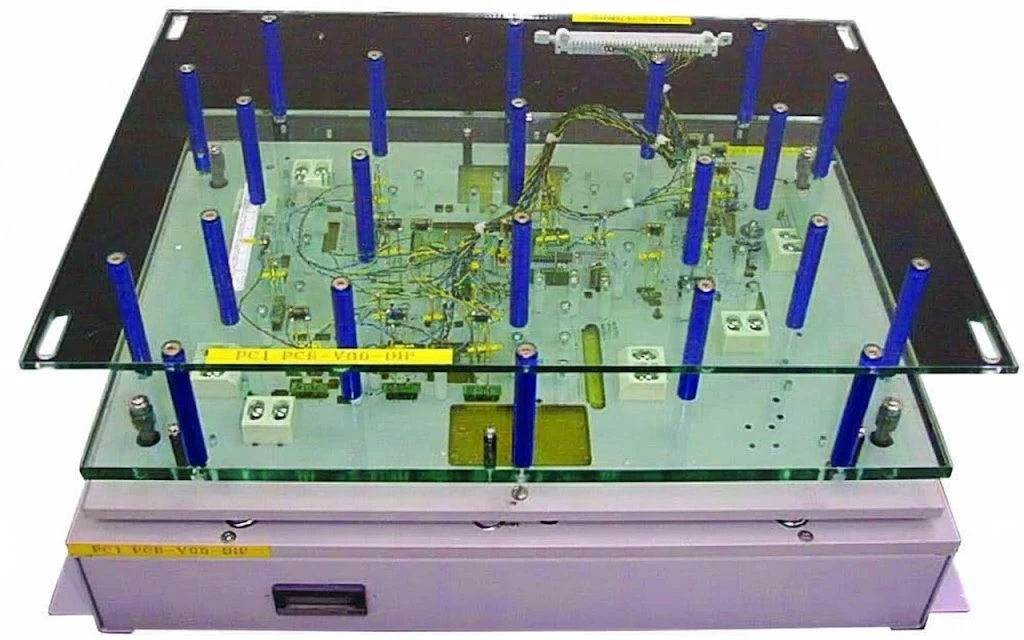
تجهيزة اختبار لوحة مزوّدة بدعامات وغطاء شفاف مفصلي
يجب أن تتوافق دعامة التجهيزة وإمكانية الوصول مع هندسة اللوحة المعتمدة.

دقة أعلى:

ضرورية للّوحات عالية الكثافة.

تقليل إعادة العمل:

عبر ضمان وصلات موثوقة من البداية.

إدارة حرارية محسّنة:

بتقليل الإجهاد الحراري وإطالة عمر المكوّنات.

03 / تطوير العملية

طوّر العملية باستخدام لوحة الإنتاج المجمّعة والتجهيزة الفعليتين.

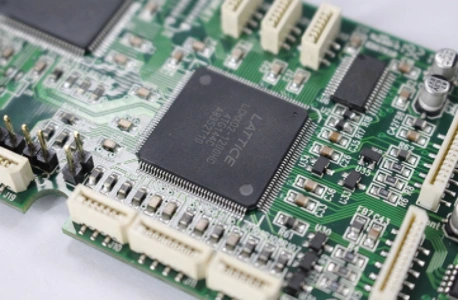
لقطة قريبة للوحة مجمّعة تضم دائرة متكاملة كبيرة وموصلات بيضاء

مراحل اللحام الانتقائي خطوة بخطوة

عملية مضبوطة بعناية لضمان أفضل النتائج:

تطبيق الفلكس:

بالرذاذ أو drop-jet أو الفرشاة.

التسخين المسبق:

لخفض الصدمة الحرارية وتفعيل الفلكس.

اللحام:

باستخدام موجة مصغرة أو ليزر على المناطق المستهدفة.

التنظيف والفحص:

تنظيف حسب الحاجة ثم فحص AOI أو أشعة سينية.

خدمات تجميع شاملة مع لحام انتقائي

نوفر خدمات تجميع كاملة تشمل اللحام الانتقائي لضمان وصول لوحاتك لأعلى المعايير. الحل مثالي للوحـات التي تجمع ثروهول وSMD. مهما كانت حاجتك من لوحات عالية الكثافة أو مكونات حساسة أو تجميعات معقدة، نقدّم لك حلاً متكاملًا.

الدقة:

لحام موجّه لثروهول دون الإضرار بالـSMD الحساسة.

الاعتمادية:

وصلات ممتازة بفضل التحكم الآلي في الفلكس وحجم اللحام.

الكفاءة:

إنتاجية أعلى مع حد أدنى من إعادة العمل.

الجودة:

نتائج متسقة حتى في التجميعات الدقيقة.

04 / العينة الأولى ← الإنتاج

قيّم معايير الاعتماد مع آليات العيوب الفيزيائية.

مصفوفة RFQ وبوابات اعتماد اللحام الانتقائي

تساعد هذه المصفوفة على تحديد ملاءمة اللحام الانتقائي، والبيانات المطلوبة، وأدلة الاعتماد التي يجب أن ترافق الشحنة.
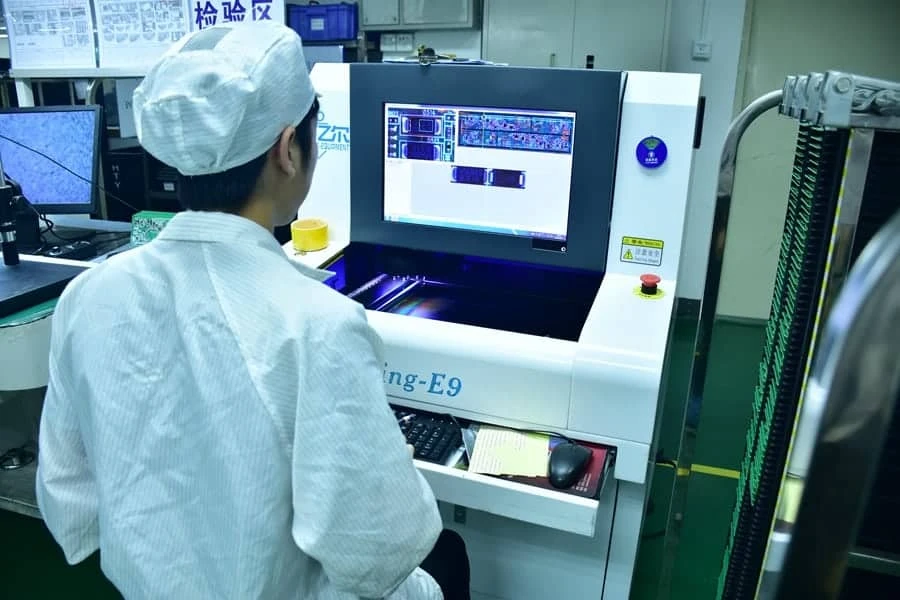
مشغّل يراجع لوحة عند محطة فحص بصري آلي
يراجع الفحص البصري خصائص التجميع الظاهرة؛ اتفق على الأدلة المطلوبة لهذه الدفعة.
لوحة متصلة بعدة أسلاك داخل تجهيزة اختبار
اتفق على نطاق الاختبار الوظيفي وحدود اعتماد اللوحة المجمّعة.
حالة التجميعمسار العمليةبيانات RFQ المطلوبةدليل الاعتماد
SMT كثيف مع عدد قليل من موصلات through-holeلحام انتقائي mini-wave بعد SMT reflow مع تأكيد وصول الفوهة ونافذة التسخين المحلية.Gerbers، رسم التجميع، بيانات XY، BOM، رسومات الموصلات، keep-outs جهة اللحام، طول الأرجل وتفضيل السبيكة.DFM لمسار الفوهة، صور first article، تقرير AOI، X-ray للوصلات المخفية عند الحاجة وقبول IPC-A-610 / J-STD-001.
أرجل ذات كتلة حرارية عالية أو طبقات أرضيتسخين مسبق أطول، زمن dwell مضبوط، فوهة أكبر إذا سمح الخلوص، وملف حراري قبل الإنتاج.وزن النحاس، اتصال الطبقات، تصميم thermal relief، هدف امتلاء الثقب، أقصى حرارة للمكون وحدود التنظيف.سجل الملف الحراري، فحص الفلّة، دليل الامتلاء عبر X-ray أو microsection عند التحديد.
بلاستيك أو مرحلات أو مكثفات أو حساسات حساسة للحرارةلحام موضعي مع حماية وتحكم keep-out وتقليل التعرض مقارنة بلحام الموجة.حدود حرارة المكون، مادة الجسم، مسافة SMD القريبة، قيود الطلاء/التنظيف وعدد rework المسموح.مراجعة خطر الحرارة، فحص بصري/AOI، سجل اختبار وظيفي وسجل عدم مطابقة عند rework.
NPI أو متغيرات حجم منخفض/متوسطوصفة مبرمجة مع تجهيز خفيف لاستيعاب التغييرات دون تباين اللحام اليدوي.تاريخ المراجعات، البدائل المقبولة، كمية العينات، مستوى الفحص، متطلبات ICT/FCT وحزمة البيانات.سجل الوصفة/المراجعة، اعتماد أول قطعة، نتيجة ICT/FCT، سجل الإصلاح وبيانات فحص مرتبطة بالمسافر.
كيمياء no-clean أو قابلة للغسلاختيار الفلكس والتنظيف بما يناسب الطلاء، التسرب، التلوث الأيوني ومتطلبات النظافة.كيمياء الفلكس، خطة conformal coating، شرط النظافة، قيود الموصلات والتغليف.سجل التنظيف إن وجد، فحص البقايا، دليل أيوني/نظافة عند التحديد وصور التغليف النهائي.

مرّر الجدول للاطلاع على جميع الأعمدة.

فوائد اللحام الانتقائي للوحات عالية الكثافة

كلما زادت كثافة اللوحات ازدادت أهمية اللحام الانتقائي:
الموضوعالمتطلبات
تطبيق دقيق: للمناطق الضيقة التي تعجز عنها الطرق الأخرى.
أضرار أقل: يستهدف المكوّنات المطلوبة فقط.
زمن تسليم أسرع: مثالي للبروتوتايب والدفعات الصغيرة/المتوسطة.

مرّر الجدول للاطلاع على جميع الأعمدة.

05 / DFM وRFQ

أرسل بيانات جهة اللحام واحسم الافتراضات.

قائمة تصميم وجودة للحام الانتقائي

يبدأ اللحام الانتقائي الجيد قبل تحميل البرنامج. يجب أن يوضح الرسم مخاطر جهة اللحام: خلوص المكونات، وصول الوسادات، البلاستيك القريب، الأجزاء العالية، سحب الحرارة عبر النحاس، الحاجة إلى masking، حدود البقايا، keep-outs للطلاء وفئة القبول المتوقعة.

عرض التفاصيل 1

اترك خلوص فوهة حول كل رجل مستهدفة.

عرض التفاصيل 2

استخدم thermal relief عندما يمنع النحاس الثقيل التبلل، ما لم يعتمد المالك ملفا أطول.

عرض التفاصيل 3

حدد توقعات IPC-A-610 وJ-STD-001 وأي متطلبات عميل لامتلاء الثقب أو البقايا.

عرض التفاصيل 4

أرسل متطلبات ICT/FCT مع RFQ لربط اعتماد العملية بالتحقق الكهربائي.

لماذا ‏APTPCB في اللحام الانتقائي؟

نوفّر خدمات لحام انتقائي دقيقة ضمن منظومة تصنيع وتجميع متكاملة:
  • مزود شامل:
    تصنيع PCB، تجميع، ولحام في مسار واحد.
  • معدات متقدمة:
    فوهات روبوتية، لحام ليزري وأنظمة هجينة.
  • خبرة قطاعية:
    سيارات، طيران، طبي وإلكترونيات استهلاكية.
  • ضمان جودة:
    AOI، أشعة سينية وتنظيف بعد اللحام.

تواصل معنا للحام انتقائي وتجميع دقيق

فريق ‏APTPCB مستعد لتحسين عملية تجميعك وضمان وصلات عالية الأداء. تواصل معنا لمعرفة كيف تدعمك خدماتنا في اللحام الانتقائي والتجميع.

أسئلة عملية

الأسئلة الشائعة

متى نختار اللحام الانتقائي بدلا من الموجة أو اليدوي أو reflow؟
لـ PCBA مختلطة التقنية التي تجمع SMT مع موصلات أو مرحلات أو أطراف أو محولات أو حواجز through-hole. يلحم الأرجل المطلوبة فقط بعد reflow؛ الموجة تعرض مساحة أكبر، واليدوي يتغير حسب المشغل، وreflow مخصص لمعجون SMT.
ما بيانات RFQ المطلوبة؟
Gerbers، BOM، رسم التجميع، XY، رسومات الموصلات، keep-outs جهة اللحام، بروز الأرجل، تفضيل السبيكة أو الفلكس، حدود التنظيف، الطلاء، مستوى الفحص ومتطلبات ICT/FCT.
كيف يتم التحكم في العملية؟
تتحكم الخطة في ترسيب الفلكس، منحنى preheat، حجم الفوهة، حرارة اللحام، dwell، المسار، دعم اللوحة والتنظيف. الأرجل ذات الكتلة الحرارية العالية قد تحتاج ملفا حراريا أو first article.
ما الفحوصات المستخدمة بعد اللحام؟
الفحص البصري وAOI للوصلات المتاحة؛ X-ray أو microsection أو ICT أو FCT للوصلات المخفية أو المنتجات الحرجة أو متطلبات العميل.
هل يمكن أن يستبدل كل اللحام اليدوي؟
يمكنه استبدال كثير من وصلات through-hole المتكررة، لكن اليدوي قد يبقى لـ rework خاص أو وصول محجوب أو عينات هندسية أو أجزاء خارج مسار الفوهة.
ما المعايير ذات الصلة؟
IPC-A-610 وJ-STD-001 مراجع شائعة لقبول التجميع والوصلات الملحومة. تبقى رسومات العميل وفئة المنتج والاستخدام النهائي هي الوثائق الحاكمة.

مراجعة الهندسة والإنتاج

راجع المسار الفعلي على جهة اللحام.

أرسل بيانات خاضعة لضبط المراجعات للتحقق من افتراضات الوصول والحرارة.

  • بيانات التصنيع والتجميع ولوحة الإنتاج المجمّعة وارتفاعات المكونات
  • الوصلات المستهدفة ورسومات الموصلات وبروز الأرجل
  • قيود السبيكة والفلكس والتنظيف والطلاء
  • معايير جودة التنفيذ وأدلة العينة الأولى والاختبارات