
الأسئلة الشائعة
ما هو اللحام بالموجة في تجميع لوحات الدوائر المطبوعة؟
اللحام بالموجة هو عملية تصنيع أساسية في تجميع لوحات الدوائر المطبوعة، حيث يتم ضخ القصدير المنصهر لتكوين موجة متصلة تلامس السطح السفلي للوحة، مما ينشئ وصلات لحام متينة على أطراف المكونات الإلكترونية. تناسب هذه العملية المكونات ذات الثقوب المطعمة (THT) واللوحات ذات التقنيات الهجينة.
ما هو الفرق بين اللحام بالموجة ولحام إعادة الصهر؟
يعمل لحام إعادة الصهر على صهر معجون اللحام المطبوع مسبقاً على وسادات التثبيت السطحي، وهو المعيار المعتمد لمكونات SMD. أما اللحام بالموجة فهو مصمم لوصلات الثقوب النافذة ويمكنه أيضاً لحام مكونات التثبيت السطحي المثبتة بالغراء في الجانب السفلي للوحة.
كيف يمكن منع تكون جسور اللحام أثناء اللحام بالموجة؟
تتطلب الوقاية من جسور اللحام الحفاظ على مسافات فاصلة ملائمة بين أطراف المكونات، ووجود قناع لحام منتظم بين الوسادات، وضبط دقيق لارتفاع موجة اللحام وزمن التلامس. يعد تصميم اللوحة وفق قواعد التصنيع DFM خط الدفاع الأول ضد التماسات الكهربائية.
ما هو اللحام الانتقائي؟
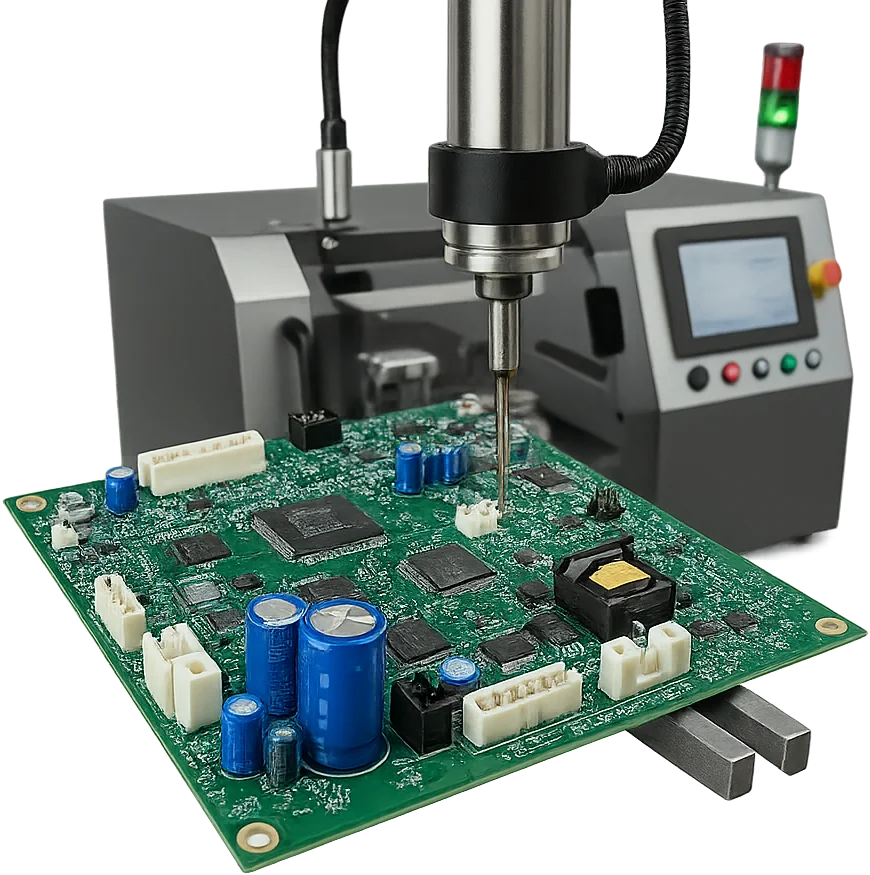
يستخدم اللحام الانتقائي فوهة لحام مصغرة وموجهة لضخ القصدير المنصهر موضعياً على أطراف التثبيت النافذ في اللوحات الهجينة، دون تعريض مكونات التثبيت السطحي الحساسة المجاورة للإجهاد الحراري المفرط.
ما هو الحد الأدنى لقطر الثقب في اللحام بالموجة؟
تستطيع موجة اللحام ملء الثقوب التي يتراوح قطرها بين 0.3 مم و3.2 مم، إلا أن امتلاء الثقب بصورة موثوقة يستلزم خلوصاً دائرياً ملائماً بين طرف المكون وجدار الثقب المطلي. وتوصي المعايير الهندسية بأن يكون قطر الثقب النهائي أكبر بمقدار 0.3 مم على الأقل من قطر طرف المكون.
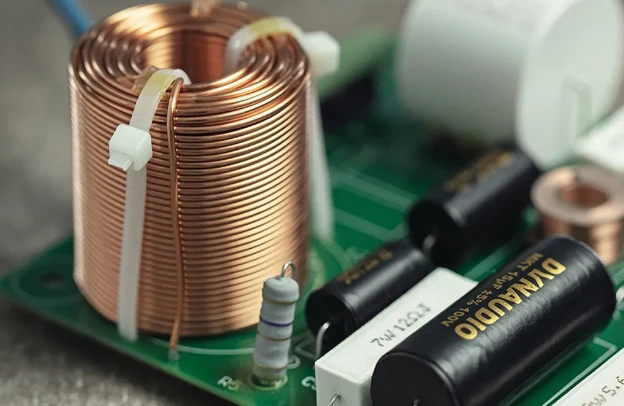
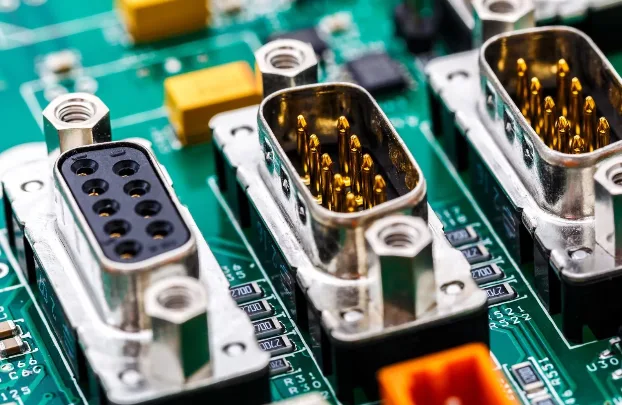
ينشئ اللحام عبر الثقوب النافذة (THT) اتصالاً ميكانيكياً وكهربائياً عالي المتانة من خلال تمرير أطراف المكونات عبر ثقوب مطلية بالنحاس (PTH) وتكوين مفصل لحام صلب بين السلك والوسادة وجدار الثقب. وتبقى هذه التقنية الخيار المفضل للموصلات الحافية والمرحلات والمحولات وكتل التوصيل ووحدات القدرة التي تتطلب تثبيتاً ميكانيكياً قوياً يقاوم قوى الشد والاهتزازات.
يعتمد نجاح تجميع تقنية THT على ثلاثة قرارات أساسية:
- ما هي عملية اللحام الأنسب لتصميم اللوحة وحجم الإنتاج المطلوب؟
- ما هي الخصائص الهندسية للوحة التي يجب ضبطها بدقة قبل بدء التصنيع؟
- ما هي أدلة الفحص التي تثبت مطابقة المفاصل لمعايير الجودة العالمية؟
أهم النقاط
- اختر بين اللحام اليدوي أو اللحام بالموجة أو اللحام الانتقائي بناءً على إمكانية الوصول والكتلة الحرارية ومزيج المكونات ومتطلبات الجودة.
- حدد خلوص الثقب بالنسبة لطرف المكون وهندسة الوسادات ومسارات العزل الحراري ومسافات الفحص أثناء تصميم اللوحة.
- تحقق من جودة اللحام على لوحات واقعية باستخدام السبيكة المعتمدة ومساعد الصهر والمكونات المستهدفة.
- ضمّن المعايير القياسية مثل IPC-A-610 ومتطلبات التتبع والفحص ضمن حزمة طلب عرض الأسعار (RFQ).
- قيّم جودة وصلات اللحام عبر الفحص الشامل ولا تكتفِ بمراقبة الامتلاء السطحي للثقب فحسب.
جدول المحتويات
- ما هي لوحة الدوائر المطبوعة ذات الثقوب النافذة؟
- الثقوب النافذة مقابل التثبيت السطحي: أيهما تختار؟
- متى يجب استخدام مكونات الثقوب النافذة؟
- أي عملية لحام بالثقوب النافذة ينبغي اختيارها؟
- ما هي فحوصات DFM المطلوبة لتجميع الثقوب النافذة؟
- كيف يتم تأهيل واعتماد عملية اللحام؟
- كيف يجب فحص مفاصل اللحام ذات الثقوب النافذة؟
- ما هي العيوب الشائعة في لحام الثقوب النافذة؟
- ما الذي يجب تضمينه في طلب عرض أسعار التجميع؟
ما هي لوحة الدوائر المطبوعة ذات الثقوب النافذة؟
لوحة الدوائر المطبوعة ذات الثقوب النافذة هي لوحة مصممة لمكونات تمر أطرافها عبر ثقوب محفورة ومطلية بالنحاس (PTH) ويتم لحامها من الجانب المقابل. كانت تقنية THT هي الركيزة التاريخية الأولى لصناعة الدوائر الإلكترونية. وفي الوقت الحاضر، تجمع غالبية اللوحات بين التقنيتين: مكونات التثبيت السطحي (SMD) لتحقيق كثافة الدوائر، ومكونات الثقوب النافذة للموصلات والمحولات التي تتطلب متانة ميكانيكية استثنائية.
الثقوب النافذة مقابل التثبيت السطحي: مقارنة تقنية THT وSMT
| معيار المقارنة | تقنية الثقوب النافذة (THT) | التثبيت السطحي (SMD / SMT) |
|---|---|---|
| طريقة التثبيت | تمر الأطراف عبر ثقوب مطلية وتُلحم على الوجه المقابل | تستقر الأطراف على وسادات سطحية وتُلحم في فرن الصهر |
| المكونات الشائعة | الموصلات والمرحلات والمحولات والمكثفات الكبيرة والكتل الطرفية | الدوائر المتكاملة والمكونات السالبة وحزم BGA وQFN الحديثة |
| المساحة والكثافة | تستهلك الثقوب مساحة في جميع الطبقات الداخلية للوحة | كثافة تجميع قصوى مع استغلال كلا وجهي اللوحة |
| القوة الميكانيكية | مقاومة فائقة لقوى الإدخال والاهتزازات والصدمات الميكانيكية | تعتمد على قوة التصاق النحاس بالركيزة وتتطلب دعامات للقطع الثقيلة |
| عمليات اللحام | لحام يدوي، لحام بالموجة، لحام انتقائي، أو صهر المعجون في الثقب | طباعة معجون اللحام بالاستنسل وفرن الصهر الحراري |
| كلفة التجميع | تتطلب غالباً عمليات يدوية أو خطوط إنتاج تكميلية منفصلة | خطوط إنتاج آلية بالكامل وفائقة السرعة |
تعد تقنية THT المعيار الذي لا غنى عنه للتطبيقات المعرضة لإجهادات حركية أو حرارية قاسية.
متى يجب استخدام مكونات الثقوب النافذة؟
تعد تقنية الثقوب النافذة ملائمة عندما تتطلب الواجهة الميكانيكية أو الخصائص الكهربائية للمكون حزمة ذات أطراف ممتدة:
- موصلات حواف الألواح التي تخضع لقوى إدخال وإخراج ميكانيكية متكررة.
- المرحلات الكهرومغناطيسية والمفاتيح ذات الأحمال الديناميكية.
- عناصر إلكترونيات القدرة والمحولات ذات الانبعاث الحراري العالي.
- المكونات المخصصة للصيانة أو الاستبدال السريع في موقع العمل.
في اللوحات الهجينة، راعِ الحدود الحرارية للمكونات السطحية وسهولة الفحص البصري. تعرّف على المزيد في دليل مسار عمليات SMT وTHT المتكامل.
أي عملية لحام بالثقوب النافذة ينبغي اختيارها؟
يتوقف اختيار العملية المثلى على هندسة اللوحة وحجم الإنتاج وسهولة الوصول:
| العملية | أفضل استخدام | القيود الرئيسية | شروط التحقق |
|---|---|---|---|
| اللحام اليدوي | النماذج الأولية، الإصلاحات، الدفعات الصغيرة، الأطراف المعزولة | تباين أداء المشغلين، زمن أطول للعملية | تعليمات عمل واضحة، محطات لحام معايرة، فنيون معتمدون |
| اللحام بالموجة | الإنتاج المتوسط والضخم، خلو الوجه السفلي من العوائق | يتطلب قوالب حماية خاصة، خطر تشكل جسور اللحام | ملف تعريف حراري دقيق، تحكم بتدفق مساعد الصهر، حماية النيتروجين |
| اللحام الانتقائي | اللوحات الهجينة مع وجود مكونات سطحية في الجانب السفلي | زمن دورة أطول لكل مفصل مقارنة بموجة اللحام الكاملة | برمجة دقيقة لحركة الفوهة، بيئة خاملة من النيتروجين |
| إعادة صهر المعجون في الثقب | اللوحات الهجينة المتوافقة مع أفران الصهر القياسية | حسابات بالغة الدقة لحجم المعجون ومقاومة المكون للحرارة | استنسل متدرج السمك وتفاوتات ثقب شديدة الدقة |
يوفر اللحام الانتقائي أعلى مستويات الجودة للوحات الهجينة من خلال عزل المكونات السطحية الحساسة.
ما هي فحوصات DFM المطلوبة لتجميع الثقوب النافذة؟
تربط مراجعة قابلية التصنيع (DFM) قرارات تصميم الدائرة بقدرات معدات خط الإنتاج:
| عنصر DFM | متطلبات التصميم | الأثر التصنيعي |
|---|---|---|
| خلوص الثقب مع السلك | قطر الثقب النهائي أكبر بمقدار 0.2 مم إلى 0.5 مم من قطر السلك | يضمن الصعود الشعري للقصدير والامتلاء الكامل للثقب |
| أبعاد وسادة اللحام | الالتزام بعرض الحلقة الدائرية وفق معايير IPC الصنف الثاني أو الثالث | يمنع تشقق وسادة النحاس ويوفر هلال لحام متناسق |
| مسارات العزل الحراري | تفريغ حراري على شكل صليب متصل بالطبقات النحاسية الممتدة | يمنع تسرب الحرارة الزائد وتكون وصلات لحام باردة |
| التباعد عن وسادات التثبيت السطحي | مسافة أمان لا تقل عن 3 مم عن مناطق اللحام الانتقائي | يحمي المكونات السطحية من الحرارة المفرطة وتطاير القصدير |
يوصى بإجراء تدقيق مسبق لقواعد DFM للوحات الدوائر المطبوعة قبل بدء الإنتاج الكمي.
كيف يتم تأهيل واعتماد عملية اللحام؟
يتم ضبط وتأهيل عملية اللحام بناءً على عينات فعلية من اللوحة المجمعة:
- اعتماد نوع سبيكة اللحام ومساعد الصهر.
- التوافق مع التشطيب السطحي للوحة (ENIG أو HASL أو OSP).
- مراعاة الحدود الحرارية للمكونات الحساسة المحددة في أوراق البيانات.
- تقييم تأثير سماكة اللوحة وتوزيع النحاس الداخلي على نقل الحرارة.
- فحص كفاءة امتلاء الثقوب المتصلة بمسطحات أرضية نحاسية عريضة.
تتضمن مراقبة استقرار العملية التحليل الكيميائي لوعاء اللحام ومراقبة تدفق الفلكس ونظافة الفوهات.
كيف يجب فحص مفاصل اللحام ذات الثقوب النافذة؟
يستند الفحص إلى معايير القبول المعتمدة في IPC-A-610 وJ-STD-001:
| أسلوب الفحص | مجالات الاستخدام | الحدود |
|---|---|---|
| الفحص البصري البصري | الترطيب، أشكال الأهلة، خلو الوصلات من الجسور، استقرار المكون | لا يكشف الامتلاء الداخلي لأسطوانة الثقب المعدنية |
| فحص الأشعة السينية الثنائي الأبعاد | تقييم نسبة امتلاء الثقب المطلي بمعدن القصدير | صعوبة التحليل في اللوحات متعددة الطبقات ذات المسطحات المتراكبة |
| التصوير المقطعي بالأشعة السينية الثلاثي الأبعاد | قياس دقيق لحجم اللحام واكتشاف الفجوات الهوائية والمسام | كلفة أعلى وزمن مسح أطول لكل لوحة |
| الفحص المجهري للقطاعات العرضية | تقييم إتلافي دقيق للبنية الداخلية والمركبات بين الفلزية | يؤدي إلى إتلاف العينة المختبرة |
ما هي العيوب الشائعة في لحام الثقوب النافذة؟
يتطلب تحليل عيوب اللحام ربط موضع العيب بالظروف الحرارية ونوع المكون:
| عيب اللحام | الأسباب المحتملة | مسار التحقيق والمعالجة |
|---|---|---|
| امتلاء غير مكتمل | خلوص ضيق، تسخين أولي ضعيف، نشاط فلكس غير كافٍ | مراجعة قطر الثقب والملف الحراري ومسارات التشتيت الحراري |
| جسور وتماسات اللحام | مسافة ضيقة بين الأطراف، زيادة القصدير، غياب قناع اللحام | تصحيح زاوية خروج اللوحة من الموجة واستخدام حماية النيتروجين |
| المسام والفقاعات الغازية | رطوبة محبوسة في الركيزة، عيوب في طلاء جدار الثقب | تجفيف الألواح حرارياً مسبقاً والتحقق من جودة الترسيب الكيميائي |
| كرات القصدير المتطايرة | تناثر ناتج عن غليان مذيبات مساعد الصهر | تحسين درجة حرارة ووقت مرحلة التسخين الأولي |
ما الذي يجب تضمينه في طلب عرض أسعار التجميع؟
تتيح حزمة البيانات الشاملة تسعيراً دقيقاً لأدوات التثبيت وزمن التشغيل:
معلومات التصميم والمكونات
- ملفات التصميم بصيغة Gerber RS-274X أو ODB++ أو IPC-2581.
- رسومات التجميع موضحة لاتجاهات التركيب وارتفاعات تشكيل الأطراف.
- قائمة المواد (BOM) متضمنة أرقام الأجزاء المعتمدة للمصنعين.
- متطلبات قوالب الحماية أو منصات اللحام الموجي والانتقائي.
- فئة معايير الجودة وفق IPC-A-610 (الصنف 2 أو الصنف 3).
تمكن حزمة البيانات المتكاملة فريقنا المتخصص في خدمات التجميع المتكاملة الجاهزة من تحديد التكاليف وجداول التسليم بدقة متناهية.
المعايير وحدود المسؤولية
تشمل المراجع المعيارية المعتمدة لتجميع الثقوب النافذة:
- IPC-A-610 — معايير قبول التجميعات الإلكترونية.
- J-STD-001 — متطلبات تجميعات اللحام الكهربائية والإلكترونية.
- IPC-2221 — المعيار العام لتصميم لوحات الدوائر المطبوعة.
- IPC-2222 — معيار التصميم التفصيلي للألواح الصلبة.
تقوم APTPCB بمراجعة بيانات التصميم ومتطلبات التحقق وتنسيق بروتوكولات اختبارات جودة وحدات PCBA قبل تأكيد عروض الأسعار.
الأسئلة المتداولة حول لحام الثقوب النافذة
ما هو لحام الثقوب النافذة؟
يربط لحام الثقوب النافذة أطراف المكونات الإلكترونية ميكانيكياً وكهربائياً بالثقوب المطلية بالنحاس من خلال غمر الفراغ المحيط بالقصدير المنصهر وتكوين مفصل معدني متين.
هل يوفر تجميع THT قوة ميكانيكية أعلى من SMT؟
نعم، يوفر تثبيت المكونات عبر الثقوب النافذة للموصلات والقطع الثقيلة مقاومة فائقة لقوى السحب والاهتزازات مقارنة بالوسادات السطحية.
متى يُستخدم اللحام اليدوي؟
يستخدم اللحام اليدوي للنماذج التجريبية والدفعات المحدودة ولأعمال الصيانة والتعديل أو للمفاصل المعزولة التي يصعب وصول الماكينات إليها.
متى يكون اللحام بالموجة هو الخيار الأفضل؟
يعد اللحام بالموجة الخيار الاقتصادي الأمثل لخطوط الإنتاج الكبيرة حيث تتجمع مكونات الثقوب النافذة على وجه واحد وتكون نقاط اللحام متاحة في الوجه المقابل.
ما هي مزايا اللحام الانتقائي مقارنة باللحام بالموجة؟
يتيح اللحام الانتقائي لحام المكونات النافذة في اللوحات الهجينة بدقة فائقة دون تعريض مكونات التثبيت السطحي المجاورة للإجهاد الحراري وبدون الحاجة لقوالب واقية باهظة التكلفة.
اطلب مراجعة DFM وعرض أسعار لتجميع THT
يبدأ التجميع الناجح لتقنية THT بالاختيار السليم للعملية التصنيعية وتصميم اللوحة المتوافق مع قواعد الإنتاج وتحديد معايير الفحص المطلوبة. أرسل ملفات التصميم وقائمة المواد BOM للحصول على استشارة هندسية وعرض سعر تنافسي.