

تُعد قائمة التحقق من الفحص البصري للوحات الدوائر المطبوعة خط الدفاع الأول ضد عيوب التصنيع في تجميع اللوحات الإلكترونية. وفي حين تؤكد الاختبارات الكهربائية الأداء الوظيفي، يضمن الفحص البصري الموثوقية طويلة الأمد من خلال رصد العيوب الهيكلية مثل اللحام البارد والمكونات المنحرفة وتلف الأسطح قبل خروج المنتج من المصنع. في APTPCB ندمج قوائم التحقق هذه في كل مرحلة إنتاجية لضمان الامتثال الصارم لمعايير IPC الفئة 2 والفئة 3.
إجابة سريعة في 30 ثانية
بالنسبة لمهندسي التصميم ومديري الجودة، يجب أن تغطي قائمة التحقق من الفحص البصري النقاط الحاسمة التالية:
- الامتثال للمعايير: التحقق وفقاً لمعايير IPC-A-610 لقبول التجميعات الإلكترونية للفئة المطلوبة 1 أو 2 أو 3.
- نطاق التكبير البصري: استخدام تكبير من 1.75x إلى 4x للمسح العام، وتكبير من 10x إلى 20x لفحص المكونات ذات المسافات الدقيقة بين الأطراف.
- إضاءة محطة العمل: توفير إضاءة بيضاء باردة تزيد عن 1000 لوكس مع إضاءة حلقية خالية من الظلال لتقييم ترطيب اللحام.
- زاوية الرؤية: الفحص بزاوية 45 درجة لرصد الوسادات المرتفعة وهلال اللحام الخلفي الذي لا يظهر في المسقط الرأسي.
- تسلسل الفحص: الفحص بنمط مسار Z منتظم أو تقسيم اللوحة إلى مناطق لمنع تجاوز أي جزء.
- توثيق العيوب: تسجيل كل خلل باستخدام الرموز المرجعية المحددة مثل R12 أو U4 بدلاً من الأوصاف العامة.
ما هو الفحص البصري للوحات الدوائر المطبوعة؟
الفحص البصري اليدوي للوحات الدوائر المطبوعة هو المعاينة البصرية للوحة غير المجمعة أو لوحة PCBA بواسطة فني فحص متخصص، مع أو بدون استخدام عدسات التكبير، وفقاً لمعايير القبول المكتوبة. بالنسبة للتجميعات، تستند هذه المعايير إلى معايير القبول في IPC-A-610 للتجميعات الإلكترونية للفئة المطلوبة. ويغطي الفحص مظهر وصلات اللحام من حيث الترطيب والتحدب والجسور وكرات اللحام الشاردة، ووجود المكونات والقطبية والمحاذاة، وامتلاء الثقوب المعدنية وبروز أطراف المكونات، ونظافة السطح وسلامة القناع العازل. ونظراً لعدم قدرته على رؤية الوصلات المخفية، يُقرن دائماً بالفحص البصري الآلي AOI والأشعة السينية والاختبارات الكهربائية.
متى يُطبق جدول التحقق من الفحص البصري اليدوي ومتى لا يُطبق
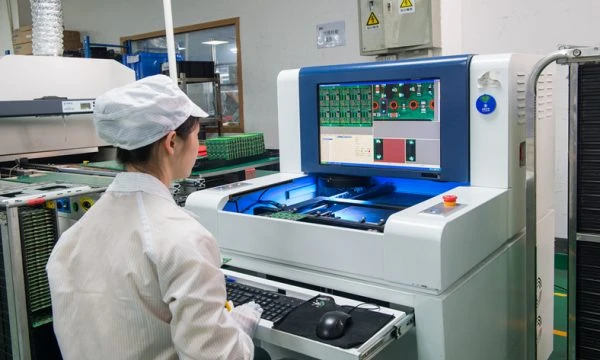
يتميز الفحص البصري بالمرونة العالية لكنه يواجه حدوداً فيزيائية. وتحديد متى يتم الاعتماد على الفحص اليدوي ومتى يُلجأ للأنظمة الآلية هو مفتاح الكفاءة التصنيعية.
متى تكون قائمة التحقق من الفحص البصري اليدوي ضرورية:
- إطلاق المنتجات الجديدة والنماذج الأولية: ضروري لأول 1 إلى 50 لوحة للتحقق من عملية التجميع ورصد مشكلات الملاءمة الهندسية.
- التحقق بعد إعادة العمل والإصلاح: بعد استبدال المكونات يدوياً، يجب على الفني معاينة جودة اللحام ومطابقته بصرياً.
- المكونات الكبيرة المثبتة عبر الثقوب: تحجب الموصلات والمحولات زوايا كاميرات الفحص الآلي، مما يتطلب تدقيقاً بصرياً يدوياً لجوانب اللحام.
- التحقق من المظهر والمطابقة الجمالية: فحص الخدوش أو التغير اللوني للطلاء أو محاذاة الملصقات التي قد تخطئ البرمجيات الآلية في تقديرها.
- المكونات ذات الأشكال غير المنتظمة: المكونات ذات الهندسة غير القياسية التي يصعب برمجتها في مكتبات الفحص البصري الآلي.
متى يكون الفحص اليدوي غير كافٍ وتلزم أنظمة AOI أو الأشعة السينية:
- الإنتاج الكمي عالي الحجم: يتسبب الإجهاد البشري في إغفال العيوب بعد ساعة أو ساعتين؛ وتُعد أنظمة الفحص البصري الآلي AOI ضرورية لضمان الاتساق.
- وصلات اللحام المخفية أسفل الأغلفة: تحتوي مكونات BGA و QFN و LGA على أطراف لحام تحت الهيكل تتطلب فحصاً بالأشعة السينية.
- عيوب الطبقات الداخلية: يعجز الفحص البصري عن رؤية الانفصال الطبقي أو انقطاع المسارات داخل اللوحات متعددة الطبقات.
- سلامة الإشارات عالية التردد: يؤكد الفحص البصري موضع المكون لكنه لا يستطيع قياس المعاوقة أو جودة نقل الإشارة.
معايير الفحص البصري للوحات الدوائر المطبوعة: القواعد والمواصفات

تعتمد قائمة الفحص القياسية على معايير فيزيائية قابلة للقياس الكمي. يوضح الجدول التالي المعايير الأساسية المطبقة في APTPCB لتقييم جودة التجميع:
| بند الفحص | القيمة أو النطاق الموصى به | الأهمية للموثوقية | طريقة التحقق | النتيجة في حال الإهمال |
|---|---|---|---|---|
| ترطيب اللحام | زاوية تلامس أقل من 90° مع هلال مقعر | يضمن تشكل رابطة معدنية قوية. | مجهر بزاوية 45 درجة. | لحام بارد، أعطال متقطعة. |
| قطبية المكونات | مطابقة الحز أو النقطة مع طباعة السلك سكرين | يمنع تعطل الدائرة واحتراقها فور التشغيل. | مقارنة علامة المكون مع المخطط. | احتراق اللوحة، قصر كهربائي. |
| محاذاة المكونات | بروز الطرف أقل من 25 % من عرض الوسادة | يحافظ على العزل والمتانة الميكانيكية. | مسقط رأسي بتكبير 4x. | ضعف الوصلة، مخاطر القصر. |
| جسور اللحام | 0 % مسموح به بين الموصلات المعزولة | يمنع حدوث دوائر قصر كهربائية. | إضاءة خلفية أو حلقية مائلة. | عطل فوري عند أول تشغيل. |
| كرات اللحام | منع أي كرات سائبة أكبر من 0.13 مم | قد تتحرك بفعل الاهتزاز وتسبب قصر الدائرة. | مسح بتكبير عالٍ واختبار الفرشاة. | أعطال مفاجئة أثناء التشغيل. |
| امتلاء الثقوب | أكثر من 75 % امتلاء رأسي للفئة 2 | يضمن المتانة الميكانيكية للطرف المعدني. | معاينة جانبية أو عينة بالأشعة السينية. | كسر الطرف بفعل الاهتزازات. |
| بروز أطراف المكونات | من 1.5 مم إلى 2.5 مم بالوضع المعتاد | يمنع التلامس مع الغلاف الخارجي أو الشيلد. | قدمة ذات ورنية أو مقياس بصري. | تداخل ميكانيكي وقصر مع الشاسيه. |
| سطح اللوحة | خلو النحاس من الانكشاف والخدوش العميقة | يحمي المسارات من الأكسدة والتآكل. | بالعين المجردة ومكبرة 2x. | تآكل طويل الأمد وتسريب تيارات. |
| بقايا الفلكس | أدنى حد للنوع غير القابل للغسل وصفر للمائي | يمنع نمو التشعبات الموصلة والتآكل. | فحص بضوء الأشعة فوق البنفسجية. | تيارات تسريب وتلف عزل الدائرة. |
| ارتفاع المكونات | مطابق للأبعاد الموضحة في المخطط الميكانيكي | يضمن تركيب اللوحة داخل الهيكل النهائي. | مقياس الارتفاع أو أداة مطابقة الأبعاد. | تعذر إغلاق الغلاف النهائي للجهاز. |
حدود بروز أطراف التثبيت عبر الثقوب وفقاً لمعيار IPC-A-610 الفئة 2
بالنسبة للمكونات المثبتة عبر الثقوب، يحدد معيار IPC-A-610 حداً أدنى وأقصى لبروز السلك من الجانب الخلفي للوحة. يتمثل الحد الأدنى في جميع الفئات في أن يكون طرف السلك مرئياً بوضوح داخل مخروط اللحام. والحد الأقصى الشائع هو 2.5 مم للفئة 2 و 1.5 مم للفئة 3، بينما ترتبط الفئة 1 بمخاطر انتهاك مسافة الأمان الكهربائي. وقد تحدد المخططات الهندسية للمنتج حدوداً أكثر صرامة.
| فئة IPC | الحد الأدنى للبروز | الحد الأقصى المعتاد للبروز |
|---|---|---|
| الفئة 1 | طرف السلك ظاهر بوضوح في اللحام | دون خطورة على مسافات العزل الكهربائي |
| الفئة 2 | طرف السلك ظاهر بوضوح في اللحام | 2.5 مم |
| الفئة 3 | طرف السلك ظاهر بوضوح في اللحام | 1.5 مم |
قائمة التحقق القابلة للطباعة لتجميع اللوحات الإلكترونية
- إصدار اللوحة صحيح وتوفر ملصق رقم الدفعة والتتبع
- خلو اللوحة من المكونات المفقودة أو الزائدة أو الخاطئة مقارنة بجدول BOM
- صحة القطبية واتجاه الطرف الأول للدوائر المتكاملة والديودات والمكثفات
- محاذاة المكونات وانزياح الأطراف ضمن حدود الفئة المطلوبة
- ترطيب ممتاز للحام مع هلال مقعر وخلوه من علامات عدم الترطيب
- خلو تام من جسور اللحام والزوائد المدببة وكرات اللحام السائبة
- امتلاء براميل الثقوب وبروز الأطراف ضمن الحدود المعتمدة
- سلامة الوسادات وعدم وجود مسارات تالفة أو نحاس مكشوف
- بقايا مادة الفلكس ومستوى النظافة العامة ضمن الحدود المسموح بها
- الفحص الميكانيكي: استقرار الموصلات، البراغي، الارتفاع ومناطق الخلوص
- تسجيل جميع الملاحظات مع الرمز المرجعي للمكون وكود العيب
خطوات تنفيذ عملية الفحص البصري
يتطلب تطبيق إجراءات فحص فعالة تدفقاً منهجياً واضحاً. اتبع الخطوات التالية في موقع الإنتاج لتحقيق رقابة دقيقة:
- تجهيز بيئة العمل: ضمان حماية التفريغ الكهروستاتيكي باستخدام السوار الأرضي والحصيرة المبددة للشحنات. ضبط الإضاءة لتتجاوز 1000 لوكس وتنظيف عدسات المجهر.
- وضع لوحة العينة المرجعية: وضع عينة قياسية معتمدة وخالية من العيوب بجوار اللوحة المفحوصة للمقارنة البصرية الفورية لاتجاهات المكونات.
- المعاينة البصرية العامة: فحص اللوحة على مسافة ذراع للتأكد من عدم وجود تشوهات في الهيكل أو حروق أو غياب مكونات بارزة.
- الفحص المنظم لوصلات اللحام: فحص اللوحة تحت المجهر بتكبير 4x إلى 10x بنمط حركة مسار Z وتقييم أشكال الوصلات وفق معايير جودة لوحات الدوائر المطبوعة.
- التحقق من المكونات الحساسة: فحص الترميز الليزري والقطبية للدوائر المتكاملة والديودات والمكثفات بمطابقتها مع وثائق التجميع.
- فحص الشوائب والرواسب: البحث بين أطراف المكونات الدقيقة عن كرات اللحام الشاردة أو بقايا الأسلاك أو تراكمات الفلكس الزائدة.
- تمييز العيوب وتسجيلها: تحديد مواضع الخلل بملصقات قابلة للإزالة وتدوين رمز العيب في تقرير الجودة، مثل U12 جسر لحام.
- الموافقة النهائية: عند اجتياز كافة البنود، وضع ختم أو ملصق اعتماد الجودة على حافة اللوحة أو في بطاقة المسار الإنتاجي.
أنماط العيوب وطرق استكشاف الأخطاء وإصلاحها
يساعد ربط المظهر البصري للعيب بالسبب الجذري مهندسي الإنتاج على تصحيح مسار العمليات:
العيب: انتصاب المكون أو ظاهرة القبر
- السبب: تسخين غير متساوٍ أو تفاوت أحجام الوسادات مما يخلق قوى شد سطحي متباينة.
- الفحص: مراجعة هندسة الوسادات وحجم معجون اللحام المترسب.
- الحل: إعادة لحام الطرف المرتفع يدوياً بواسطة مكواة اللحام.
- الوقاية: تطبيق إرشادات التصميم للتصنيع DFM لموازنة الكتلة الحرارية على المسارات.
العيب: جسور اللحام والتلامس بين الأطراف
- السبب: زيادة كمية معجون اللحام أو ضعف شد الاستنسل أو ضغط وضع المكونات الزائد.
- الفحص: التحقق من تقليص فتحات الاستنسل بنسبة 10 إلى 15 %.
- الحل: إزالة القصدير الزائد بشريط إزالة اللحام النحاسي.
- الوقاية: تنظيف الاستنسل بمعدل أعلى وضبط ضغط شفرة التمرير.
العيب: اللحام البارد غير المكتمل
- السبب: حرارة غير كافية أثناء مرحلة إعادة التدفق أو حركة مفاجئة للوحة أثناء التصلب.
- الفحص: فحص المنحنى الحراري وزمن البقاء فوق نقطة السيولة TAL.
- الحل: إضافة سائل الفلكس وإعادة صهر اللحام بكاوية ذات حرارة مضبوطة.
- الوقاية: ضبط وتعديل المخطط الحراري لفرن إعادة التدفق.
العيب: تراجع اللحام وعدم الترطيب
- السبب: أكسدة أطراف المكونات أو تلوث وسادات اللوحة.
- الفحص: التأكد من صلاحية المعالجة السطحية للوحة وتاريخ التخزين.
- الحل: تنظيف الأطراف واستخدام مادة فلكس أكثر فاعلية وإعادة اللحام.
- الوقاية: تحسين شروط تخزين اللوحات والمكونات في المستودعات.
العيب: انزياح المكونات عن مكانها
- السبب: خطأ معايرة ماكينة التثبيت الآلي أو حركة اهتزازية لخط النقل قبل الفرن.
- الفحص: مراجعة إحداثيات ماكينة وضع المكونات.
- الحل: إعادة المحاذاة باستخدام محطة الهواء الساخن إذا تأثر الاتصال الكهربائي.
- الوقاية: معايرة نظام الرؤية البصرية لماكينة التجميع السطحي SMT.
العيب: نقص كمية اللحام
- السبب: انسداد في فتحة الاستنسل أو جفاف معجون اللحام.
- الفحص: معاينة نظافة الاستنسل ولزوجة معجون اللحام.
- الحل: إضافة سلك قصدير يدوياً باستخدام مكواة اللحام.
- الوقاية: إدخال نظام الفحص الآلي ثلاثي الأبعاد لمعجون اللحام 3D SPI.
قرارات التصميم لتسهيل الفحص البصري
تبدأ كفاءة الفحص البصري من مرحلة رسم وتخطيط اللوحة المطبوعة:
- تجميع المكونات بشكل منظم: ترتيب المكونات السلبية في صفوف متوازية لتسهيل المسح البصري السريع.
- وضوح مؤشرات القطبية: وضع علامات القطبية المطبوعة خارج حدود جسم المكون لتبقى مرئية بوضوح بعد التركيب.
- خلو زوايا الرؤية من العوائق: تفادي وضع مكونات عالية بجوار الدوائر المتكاملة الدقيقة لمنع حجب الرؤية بزاوية 45 درجة.
- نقاط المحاذاة البصرية: تسهم نقاط المحاذاة البصرية الدقيقة في توجيه الفاحصين بسرعة عبر اللوحات ذات الكثافة المرتفعة.
- حجم خط واضح ومقروء: استخدام خطوط بسماكة 0.15 مم على الأقل للرموز المرجعية لتسهيل قراءتها دون تكبير مفرط.
الأسئلة الشائعة (FAQ)
هل يمكن للفحص البصري أن يحل محل الاختبار الكهربائي؟ لا. يختبر الفحص البصري السلامة الإنشائية وجودة التصنيع الميكانيكي. ولا يمكنه كشف العيوب الداخلية لشرائح السيليكون أو مشكلات الفيرموير أو التشققات الدقيقة للمسارات الداخلية. ويجب دمجه مع إجراءات ضبط الجودة النهائية مثل ICT أو FCT.
ما هو الفرق بين الفئة 2 والفئة 3 في معيار IPC للفحص البصري؟ تسمح الفئة 2 ببعض العيوب الشكلية البسيطة طالما لم تؤثر على الأداء. وتفرض الفئة 3 معايير أكثر صرامة؛ فعلى سبيل المثال تشترط امتلاء الثقوب بنسبة 75 % على الأقل، مقارنة بـ 50 % قد تكون مقبولة في الفئة 2 وفق شروط محددة.
كم من الوقت يجب أن يستغرقه الفحص البصري للوحة واحدة؟ بالنسبة للوحة متوسطة التعقيد، يستغرق الفحص اليدوي من دقيقتين إلى 5 دقائق. والزيادة عن هذا الوقت تؤدي لإجهاد الفاحص وتراجع دقة اكتشاف العيوب.
هل يلزم استخدام المجهر لجميع عمليات الفحص؟ ليس لكل العمليات. يمكن إجراء الفحص العام باستخدام عدسة مكبرة مضيئة بتكبير 3x. غير أن المكونات الدقيقة مثل 0402 ومكونات QFP والبحث عن كرات اللحام الدقيقة تتطلب مجهراً مجسماً بتكبير 10x-20x.
كيف يتم فحص مكونات BGA بصرياً؟ يمكن فقط فحص الصف الخارجي من كرات اللحام باستخدام مرايا جانبية أو منظار دقيق. أما الصفوف الداخلية فهي محجوبة عن الرؤية تماماً وتتطلب فحصاً بالأشعة السينية.
ما هي العينة الذهبية المرجعية Golden Board؟ هي عينة نموذجية معتمدة وخالية تماماً من العيوب تُحفظ كمعيار مقارنة. يرجع إليها الفاحصون لحسم أي تساؤلات حول اتجاه القطع أو تعديلات التجميع.
كم مرة ينبغي لفاحصي الجودة أخذ فترات راحة؟ يتطلب التدقيق البصري تركيزاً مجهداً للعين. يُنصح بأخذ راحة بصرية لمدة 5 إلى 10 دقائق كل ساعة للحفاظ على معدل رصد الأخطاء بمستوى عالٍ.
هل يُعد نظام AOI أفضل من الفحص البصري اليدوي؟ في الإنتاج الكبير، يعد الفحص البصري الآلي أسرع وأكثر ثباتاً وتكراراً. أما في الدفعات التجريبية والمكونات غير التقليدية والملاحظات الجمالية، فيظل الفحص البشري متفوقاً.
ما هي المتطلبات الأساسية لبرمجة نظام AOI؟ تتطلب ملفات CAD دقيقة بإحداثيات المكونات، ومكتبة متكاملة لهياكل القطع، وتحديد معايير الإضاءة المناسبة لأنواع اللحام المختلفة.
كيف يتم توثيق نتائج الفحص البصري؟ يتم تسجيلها عبر نظام إدارة التصنيع MES أو بطاقة المسار الإنتاجي، وتتضمن الرقم التسلسلي للوحة، كود العيب وموضع المكون.
ما الذي ينبغي أن يتضمنه تقرير فحص مظهر اللوحات؟ رقم القطعة، مراجعة التصميم، رقم الدفعة أو التسلسل، معيار وفئة الفحص، نسبة التكبير، حجم العينة، قائمة العيوب مع مواضعها، توقيع الفاحص والتاريخ.
الصفحات والأدلة ذات الصلة
- معايير جودة لوحات الدوائر المطبوعة: شرح مفصل لفئات IPC وشروط القبول.
- الفحص البصري الآلي AOI: دليل الانتقال من التدقيق اليدوي إلى أنظمة الرؤية الحاسوبية.
- إرشادات التصميم للتصنيع DFM: نصائح هندسية لتسهيل تصنيع وفحص اللوحات الإلكترونية.
المصطلحات الفنية الرئيسية
| المصطلح | التعريف |
|---|---|
| هلال اللحام | السطح المقعر للحام المتشكل بين طرف المكون ووسادة اللوحة. |
| السطح المقعر الحر | الانحناء العلوي لمعدن اللحام المتصلب الذي يعكس الترطيب الممتاز. |
| ظاهرة انتصاب المكون | عيب يرتفع فيه أحد طرفي المكون نتيجة قوى شد سطحي غير متوازنة. |
| اللحام البارد | وصلة ضعيفة ذات طور معدني ناقص وتتميز بمظهر باهت أو محبب. |
| جسر اللحام | توصيل كهربائي غير مرغوب فيه بين موصلين ناتج عن فائض معدن اللحام. |
| الفجوات والفقاعات | جيوب هوائية أو فراغات غازية محبوسة داخل وصلة اللحام. |
| المحاذاة المستوية | وقوع جميع أطراف المكون على نفس المستوى الهندسي الأفقي. |
| تراجع الترطيب | حالة يغطي فيها اللحام السطح مبدئياً ثم ينكمش مشكلاً قطرات غير منتظمة. |
| عيب رأس على وسادة | عيب في لحام BGA تلامس فيه الكرة المعجون دون الاندماج في وصلة واحدة. |
| الرمز المرجعي | الرمز الأبجدي الرقمي المطبوع على اللوحة مثل R1 أو C5 لتمييز المكون. |
| معيار IPC-A-610 | المواصفة القياسية الدولية المعتمدة لقبول التجميعات الإلكترونية. |
| العينة الذهبية | لوحة قياسية خالية من العيوب تستخدم كمرجع بصري معتمد للفاحصين. |
طلب عرض أسعار: مراجعة DFM والتصنيع
هل أنت مستعد لنقل مشروعك من مرحلة النماذج الأولية إلى الإنتاج الكمي؟ تقدم APTPCB مراجعة هندسية شاملة لقابلية التصنيع DFM وبروتوكولات صارمة لضبط الجودة، بما في ذلك فحص AOI والأشعة السينية، لضمان استيفاء لوحاتك لجميع بنود قائمة الفحص البصري.
للحصول على عرض أسعار دقيق، يرجى تزويدنا بالتالي:
- ملفات Gerber بصيغة RS-274X أو ODB++.
- قائمة المواد BOM كاملة بأرقام القطع من الشركات المصنعة.
- مخططات التجميع التي توضح متطلبات الفحص الخاصة.
- فئة معيار IPC المطلوبة الفئة 2 أو الفئة 3.
الخاتمة
تُعد قائمة التحقق المنظمة للفحص البصري للوحات الدوائر المطبوعة أداة حيوية لاستبعاد العيوب المصنعية وضمان موثوقية المنتجات الإلكترونية. ومن خلال الجمع بين التدقيق اليدوي الدقيق في مرحلة النماذج والأنظمة الآلية المتقدمة في الإنتاج الكمي، يحافظ المصنعون على أعلى معايير الجودة. في APTPCB، نطبق معايير الفحص الصارمة هذه على كل طلب لضمان استلامك لوحات جاهزة للعمل بكفاءة في الميدان.