
بواسطة فريق هندسة الجودة وتجميع SMT في APTPCB · تم التحديث في 1 أكتوبر 2026 · المعايير المرجعية: IPC-7095 وIPC-A-610 وJ-STD-001 وJ-STD-033 وIPC-9252.
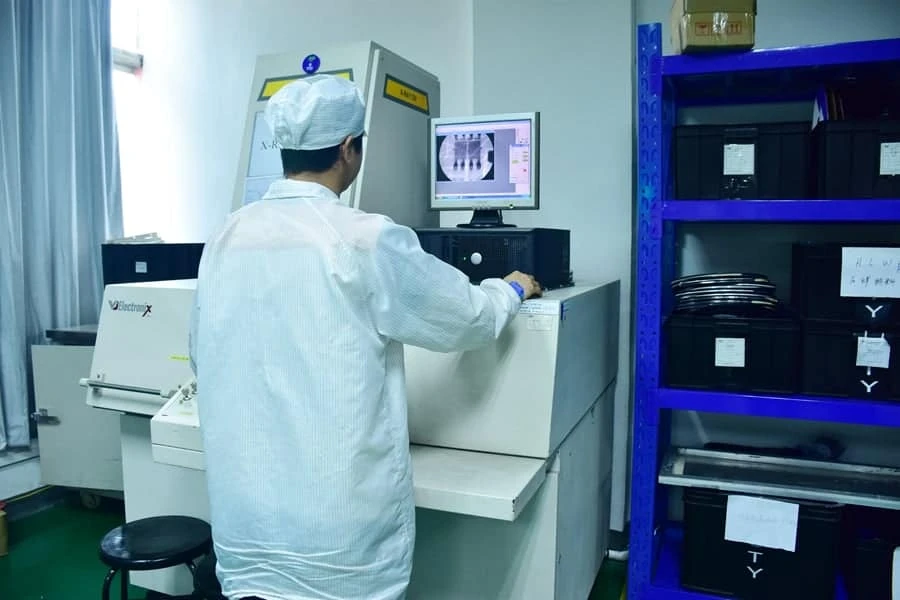
تشير معظم المقالات التي تتناول فراغات BGA بدقة إلى حد 25% المحدد في معايير IPC. لكن القليل منها فقط يتطرق إلى العوامل الثلاثة الحاسمة لموثوقية المنتج في بيئة العمل الفعلية: موضع الفراغ سواء كان في قلب الكرة أو عند السطح البيني أو مستوياً، ومحدودية الأشعة السينية ثنائية الأبعاد في كشف عيوب Head-in-Pillow، بالإضافة إلى بيانات فحص معجون اللحام SPI التي تتنبأ بنتائج الأشعة السينية قبل دخول فرن إعادة الصهر. يغطي هذا الدليل هذه المحاور الثلاثة بالتفصيل، وتوضح صفحة فحص الأشعة السينية لمكونات BGA تقنيات 2D و2.5D والتصوير المقطعي المحوسب ثلاثي الأبعاد المعتمدة في APTPCB.
النقاط الأساسية
- تحدد فئتا IPC Class 2 وClass 3 الحد الأقصى نفسه بنسبة 25% لإجمالي مساحة الفراغات، لكنهما ليستا متطابقتين على الإطلاق؛ إذ تتطلب الفئة 3 توثيقاً صارماً وتتضمن شروطاً تفرضها الشركات المصنعة OEM تحظر الفراغات البينية تماماً.
- لا تستطيع الأشعة السينية ثنائية الأبعاد العلوية كشف عيب Head-in-Pillow بشكل موثوق؛ نظراً لأن كرة BGA ورواسب معجون اللحام تتداخلان رأسياً في محور Z وتبدوان متصلتين رغم وجود طبقة أكسيد عازلة بينهما. يتطلب الكشف زاوية مائلة بين 45 و70 درجة أو فحصاً مقطعياً ثلاثي الأبعاد.
- يحدد موضع الفراغ قرار القبول أو الرفض أكثر من مساحته الإجمالية؛ فوجود فراغ بنسبة 20% في مركز كرة اللحام يعد آمناً في العادة، بينما فراغ بيني بنسبة 5% عند سطح الوسادة يشكل نقطة لبدء الشروخ ومبرراً مباشراً للرفض التام.
- يقلل لحام إعادة الصهر في بيئة النيتروجين نسبة الفراغات بشكل ملحوظ ولكنه غير مستغل بالشكل الكافي؛ حيث تؤكد البيانات انخفاض الفراغات بنسبة تتراوح بين 5% و15% في بيئة النيتروجين مقارنة بالهواء الجوي، مما يجعله خياراً مثالياً قبل اللجوء للحام بالتفريغ.
- يمثل فحص معجون اللحام SPI خط الدفاع الأول والمؤشر التنبؤي لنتائج الأشعة السينية؛ فانسداد فتحات الاستنسل وانخفاض حجم المعجون عن 80% من القيمة الاسمية هما السببان الرئيسيان لكل من الفراغات وعيوب HiP.
ما تفرضه معايير IPC فعلياً — وما تتركه لعقود OEM
| المعيار | حد مساحة الفراغ للكرة المفردة | تصنيف عيب HiP | ملاحظات هندسية |
|---|---|---|---|
| IPC-A-610 Class 2 | ≤ 25% من المقطع العرضي للكرة | مؤشر عملية يتطلب التحقيق | نص IPC: مؤشر عملية ولا ينص صراحة على الرفض التلقائي |
| IPC-A-610 Class 3 | ≤ 25% من المقطع العرضي للكرة | مؤشر عملية مع متطلبات توثيق صارمة | النسبة المئوية مطابقة، ويكمن الفارق في سجلات التتبع وشروط OEM |
| دليل العمليات IPC-7095 | يشير إلى حدود IPC-A-610 | يحدد الالتواء الحراري كسبب رئيسي لعيب HiP | دليل لتصميم العمليات والتجميع وليس معياراً للقبول والرفض |
| مواصفات السيارات والفضاء | غالباً ≤ 10–15% لكرات الإشارات | عيب حرج برفض فوري بنسبة صفر تسامح | متطلبات تعاقدية يجب تضمينها في تعليمات التشغيل الرسمية |
| الوسائد الحرارية لمكونات QFN وLGA | حتى 50% في بعض المواصفات | لا ينطبق | تخضع الوسائد الحرارية الكبيرة لقوانين تبديد حراري وموثوقية مختلفة |
المفارقة التي يغفل عنها كثير من المهندسين: يصف معيار IPC-A-610 عيب HiP بأنه مؤشر عملية وليس سبباً تلقائياً للرفض. لكن عملياً، تتعامل جميع الشركات المصنعة الموثوقة مع أي عيب مؤكد على أنه مرفوض تماماً؛ لعدم تشكل رابطة ميتالورجية حقيقية. إذا كانت تعليمات العمل لديك تنص على توثيق العيب والاستمرار فقط، فهذا يتعارض مع متطلبات تصنيع Class 3.
ما هو دليل IPC-7095؟
يعد IPC-7095 دليلاً إرشادياً صادراً عن منظمة IPC بعنوان تطبيق عمليات التصميم والتجميع لمكونات BGA. يوضح الدليل التداخل بين تصميم BGA وطباعة المعجون وإعادة الصهر والفحص والإصلاح، كما يصنف أنواع الفراغات وأسبابها المحتملة. إنه دليل عمليات؛ أما قرار القبول أو الرفض فيصدر بناءً على IPC-A-610 أو العقد المبرم مع العميل. للمزيد حول آليات معايير القبول عبر مختلف أنواع الوصلات، راجع نظرة عامة على معايير قبول IPC-A-610.
| بند المقارنة | دليل IPC-7095 | معيار IPC-A-610 |
|---|---|---|
| ماهية الوثيقة | دليل لتصميم وتجميع مكونات BGA | معيار قبول التجميعات الإلكترونية |
| الغرض الأساسي | تحليل الأسباب الجذرية وضبط العمليات | قرارات القبول والرفض بحسب الفئات 1 و2 و3 |
| فراغات BGA | شرح أنواع الفراغات ومواقعها ومسبباتها | تحديد الحد المسموح لمساحة الفراغ |
| عيب Head-in-Pillow | ربط العيب بالالتواء وحجم معجون اللحام | تصنيف حالة وصلة اللحام |
| الفئة المستهدفة | مهندسو العمليات وNPI ومهندسو التصميم | مفتشو الجودة ومهندسو الفحص |
أنواع الفراغات: ليست كل الفراغات متساوية في التأثير
تنطبق قاعدة 25% على إجمالي مساحة الفراغات، لكن موقع الفراغ هو العامل الحاسم في تحديد نمط الفشل ودرجة الخطورة.
| نوع الفراغ | الموقع داخل الوصلة | مظهر الأشعة السينية | مستوى الخطورة | السبب الجذري المحتمل |
|---|---|---|---|---|
| فراغ كلي كبير | مركز الكرة إلى منتصفها | منطقة دائرية داكنة داخل قلب الكرة | منخفض إلى متوسط — يقلل التوصيل الحراري | انحباس الغازات المتطايرة من مساعد الصهر أثناء تجمد اللحام |
| فراغ انكماشي | مركز الكرة في مساحة غير منتظمة | نقطة داكنة صغيرة بحواف غير منتظمة | منخفض — ناتج عن انكماش المعدن أثناء التصلب | معدل تبريد سريع أو خصائص سبيكة اللحام |
| فراغ ميكروي مستوٍ أو فراغ الشمبانيا | عند طبقة المركب بين الفلزي IMC | نقاط دقيقة متراصة عند سطح الوسادة | مرتفع جداً — يشكل مستوى انهيار وكسراً هشاً | تلوث الطلاء أو مشكلات كيميائية بسطح الوسادة |
| فراغ بيني | بين الكرة والوسادة أو بين الكرة والمكون | شريط داكن أو قوس عند حافة الوسادة | مرتفع — نقطة نشوء الشروخ ويرفض بغض النظر عن النسبة | أكسدة الوسادة أو ضعف فعالية مساعد الصهر أو الوسادة السوداء في ENIG |
| فجوة انفجارية | أي مكان داخل الوصلة بشكل غير منتظم | منطقة داكنة غير متماثلة ذات حواف مشوهة | حرج — انفصال طبقات المكون | رطوبة محتبسة داخل مكون BGA مع تجاوز فترة MSL |
| عيب Head-in-Pillow | انفصال رأسي بين الكرة ومعجون اللحام | شكل رجل الثلج بزاوية مائلة وطبيعي رأسياً | حرج — عدم وجود ترابط ميتالورجي وانقطاع متقطع | التواء مصفوفة BGA أو اللوحة يفصل الكرة عن المعجون أثناء الصهر |
عيب Head-in-Pillow: لماذا تخفق الأشعة السينية ثنائية الأبعاد وما البديل
مشكلة الكشف
في صورة الأشعة السينية ثنائية الأبعاد العلوية، تقع كرة اللحام مباشرة فوق رواسب معجون اللحام. ونظراً لأن كلاهما سبيكة معدنية كثيفة تحجب الأشعة، يظهر العنصران من الأعلى ككتلة واحدة مدمجة حتى لو كان بينهما غشاء أكسيد فاصل أو سطح غير مبلل. لا تستطيع الصورة ثنائية الأبعاد تمييز الانفصال الرأسي، مما يجعل الوصلة المعيبة تبدو مطابقة للوصلة السليمة.
الحلول الفعالة
| طريقة الفحص | كشف عيب HiP | كشف الفراغات العامة | التأثير على التكلفة والإنتاجية |
|---|---|---|---|
| فحص AXI ثنائي الأبعاد العلوي | ❌ غير موثوق | ✅ ممتاز للفراغات الكلية | الأساس المعتمد — الأسرع في خطوط الإنتاج |
| فحص 2.5D بزاوية مائلة 45 إلى 70 درجة | ✅ جيد جداً — يظهر شكل رجل الثلج | ✅ جيد جداً | زيادة وقت الدورة بنسبة 15 إلى 30% |
| التصوير المقطعي ثلاثي الأبعاد Laminography | ✅ الأفضل — يوضح مستوى الانفصال بدقة | ✅ الأفضل — يوضح العمق والموقع | زيادة زمن الدورة بنسبة 200 إلى 400%؛ لعينات NPI |
| القطع المقطعي المدمر | ✅ قاطع ونهائي | ✅ قاطع ونهائي | فحص إتلافي يعتمد على قسائم الاختبار |
قائمة فحص عيب Head-in-Pillow
- افحص كرات الزوايا والأطراف أولاً؛ حيث يبدأ الالتواء الحراري المسبب لعيب HiP من الأطراف.
- اعتمد الفحص المائل 2.5D أو التصوير المقطعي ثلاثي الأبعاد لكل مصفوفة BGA تظهر مؤشرات خطورة لعيب HiP.
- ابحث عن صورة رجل الثلج أو الخط الفاصل المرئي بوضوح بين الكرة ومعجون اللحام.
- قارن الكرة المشتبه بها بالكرات المجاورة؛ إذ غالباً ما تبدو الكرات المعيبة أكبر حجماً لعدم انصهارها بالكامل.
- أكد الشكوك عبر المقاطع العرضية أو التصوير المقطعي قبل تعديل بارامترات العملية الإنتاجية.
- سجل الرقم التسلسلي ورقم القطعة وموضع الكرة بالصورة لضمان إمكانية التتبع الكامل.
بصمة رجل الثلج
عند الفحص بزاوية مائلة بين 45 و70 درجة، يظهر عيب HiP كشكلين مستديرين متراكبين يشبهان رجل الثلج — كرة BGA في الأعلى ورواسب معجون اللحام المنصهرة في الأسفل مع خط فاصل بينهما. وفي المقابل، تظهر الوصلة السليمة بالزاوية نفسها ككتلة واحدة مندمجة خالية من أي حدود فاصلة.
التحكم في المراحل الأولية: فحص معجون اللحام SPI كمؤشر للأشعة السينية
تكتشف الأشعة السينية العيوب بعد اكتمال إعادة الصهر، بينما يكتشف نظام فحص معجون اللحام SPI الظروف المسببة للعيب قبل تركيب المكونات:
| نتائج فحص SPI | النتيجة المتوقعة بالأشعة السينية | الإجراء التصحيحي الفوري |
|---|---|---|
| حجم المعجون أقل من 75% من القيمة الاسمية | خطر مرتفع لحدوث عيب HiP لنقص اللحام | إيقاف الخط وتنظيف الاستنسل وفحص انسداد الفتحات |
| حجم المعجون أكبر من 130% من القيمة الاسمية | خطر مرتفع لحدوث قصر وتجسير الدوائر | مراجعة محاذاة الاستنسل وضغط شفرات الطباعة |
| إزاحة المعجون تتجاوز 25% من عرض الوسادة | خطر عدم المحاذاة وتشكل فراغات بالجانب المزاح | التحقق من دقة الاستنسل وإعادة الطباعة إذا لزم الأمر |
| تباين ارتفاع المعجون يتجاوز 20% عبر اللوحة | ترطيب غير متجانس يؤدي لتفاوت الفراغات | فحص دعامات اللوحة ومستواها قبل بدء الطباعة |
| غياب المعجون تماماً عن أي وسادة BGA | خطر بنسبة 100% لحدوث دائرة مفتوحة أو عيب HiP | إعادة معالجة فورية بنسبة 100% قبل تركيب المكونات |
التأثير الكمي للفراغات على المقاومة الحرارية
لا يقتصر الخطر الناتج عن فراغات BGA على الجانب الميكانيكي فحسب، بل يمتد مباشرة إلى الأداء الحراري وفقاً لاختبارات الإجهاد المعتمدة:
- تؤدي كل زيادة بنسبة 10% في مساحة الفراغ داخل كرة BGA بتباعد 1 mm إلى زيادة المقاومة الحرارية للوصلة بنحو 5% إلى 8% مقارنة بالوصلة الخالية من الفراغات.
- يختلف تأثير فراغ بنسبة 25% في كرة مخصصة للتغذية ونقل الحرارة تماماً عن تأثيره في كرة مخصصة لنقل الإشارات الرقمية فقط.
- في مصفوفات BGA المستخدمة كمسارات حرارية للشرائح المقلوبة، يقوم مهندسو الإدارة الحرارية غالباً بتشديد حد الفراغات إلى 10–15% تعاقدياً.
لحام إعادة الصهر في بيئة النيتروجين: وسيلة فعالة غير مستغلة لتقليل الفراغات
| بيئة إعادة الصهر | نسبة الفراغات الكلية النموذجية | التأثير على التكلفة | الاستخدام الأمثل |
|---|---|---|---|
| الهواء الجوي العادي | 8% إلى 20% حسب استقرار العملية | التكلفة الأساسية القياسية | المنتجات التجارية القياسية |
| غاز النيتروجين N₂ بنسبة أكسجين أقل من 100 ppm | 5% إلى 12% | زيادة طفيفة للمنتج | المنتجات عالية الموثوقية وكرات الطاقة |
| اللحام بالتفريغ الهوائي | أقل من 3% | تكلفة استثمارية أعلى مع إنتاجية أقل | تطبيقات الفضاء والطب ومعدات الخوادم المتقدمة |
تحد بيئة النيتروجين من أكسدة أسطح الوسادات وكرات اللحام أثناء الانصهار، مما يحسن من قابلية الترطيب ويسمح لفقاعات الغاز بالخروج من اللحام المصهور قبل تجمد الوصلة.
القواعد الكاملة للفحص ومعايير القبول
| المعيار الهندسي | حد القبول | المراجعة المشروطة | الرفض التام |
|---|---|---|---|
| إجمالي مساحة الفراغ للكرة المفردة | ≤ 25% | 20–25% مع التوثيق والمراقبة | > 25% |
| أكبر فراغ مفرد | ≤ 20% من مساحة الكرة | 15–20% مع مراجعة السبب الجذري | > 20% |
| الفراغ البيني عند سطح الوسادة | 0% | — | أي ظهور للفراغ البيني |
| الفراغ الميكروي المستوي وفراغ الشمبانيا | 0% | — | أي ظهور للفراغ |
| عيب Head-in-Pillow | 0% | — | أي عيب HiP مؤكد |
| تجسير اللحام والقصر | 0% | — | أي تجسير بين الكرات |
| تباين قطر كرة اللحام | ±15% من القيمة الاسمية | ±10–15% مع فحص مسببات الالتواء | > ±15% |
| استطالة كرات الزوايا | أقل من 25% مقارنة بالمركز | 15–25% مع التحقيق في الالتواء | > 25% |
| نقص حجم اللحام في الوصلة | > 75% من القيمة الاسمية | 65–75% مع مراجعة بيانات SPI | < 65% |
| الانفجار وظاهرة الفيشار | 0 | — | أي حدوث للانفجار |
| إزاحة المكون عن المركز | < 25% من عرض الوسادة | 15–25% مع فحص دقة التركيب | > 25% |
سير العمل وخطوات التنفيذ
- تحديد معايير الفئة وشروط OEM مسبقاً: إدخال بارامترات IPC Class 2 أو Class 3 في برنامج فحص الأشعة السينية AXI مع تضمين شروط العميل المحددة مثل حظر الفراغات البينية.
- المعايرة بواسطة لوحة مرجعية ذهبية: تشغيل لوحة سليمة ومعايرة تدرجات الرمادي للحام والنحاس والفراغات وتدريب النظام على مواضع المكونات.
- فحص الفراغات ثنائي الأبعاد: وضع علامات تنبيه آلية على أي كرة تتجاوز مساحة فراغها 25% ومراجعة الكرات بين 20% و25% يدوياً.
- الفحص المائل 2.5D للمصفوفات الكبيرة: تطبيق الفحص بزاوية مائلة على مصفوفات BGA التي يتجاوز قطرها 15 mm، مع التركيز المكثف على كرات الزوايا.
- تصنيف موضع الفراغ: استخدام إعادة البناء ثلاثية الأبعاد لتحديد ما إذا كان الفراغ مركزياً أم بينياً، ورفض اللوحة فوراً في حال ثبوت الفراغ البيني.
- ربط خريطة العيوب بمناطق فرن الصهر: يوضح تركز الفراغات في منطقة محددة وجود خلل في مناطق حرارة الفرن أو خلل في دعامات التثبيت.
- تسجيل النتائج برقم اللوحة التسلسلي: أرشفة صور الأشعة السينية لكل رقم تسلسلي لتحقيق متطلبات التتبع الصارمة للفئة 3.
استكشاف الأعطال وحلها
ارتفاع نسبة الفراغات لأكثر من 25% وتوزعها بانتظام عبر مصفوفة BGA
- السبب الجذري: قصر زمن النقع الحراري مما منع خروج الغازات المتطايرة من مساعد الصهر قبل ذوبان اللحام.
- دلالة SPI: حجم المعجون وارتفاعه طبيعيان تماماً، مما يؤكد أن المشكلة تكمن في منحنى الحرارة.
- الحل الهندسي: تمديد منطقة النقع بمقدار 15 إلى 30 ثانية والتأكد من بقاء زمن الانصهار TAL فوق 40 ثانية.
تركز الفراغات في زوايا BGA فقط
- السبب الجذري: تباين الكتلة الحرارية بين الزوايا ومركز المكون، أو حدوث التواء في اللوحة والمكون أثناء التسخين.
- الحل الهندسي: موازنة التدرج الحراري عبر اللوحة والتحقق من أن التواء اللوحة أقل من 0.5% قبل التجميع.
تأكيد عيب HiP بالفحص المائل دون ظهوره في الفحص ثنائي الأبعاد
- السبب الجذري: التواء مصفوفة BGA أو انحناء اللوحة أثناء ذروة الحرارة مما فصل الكرة عن المعجون ثم عودتها للتلامس أثناء التبريد دون اندماج معدني.
- دلالة SPI: التحقق من حجم المعجون وانسداد فتحات الاستنسل عند الوصلات المصابة.
- الحل الهندسي: زيادة كمية المعجون بتعديل الاستنسل، وخفض معدل التبريد إلى 1–2 درجة مئوية بالثانية، وتجفيف مكونات BGA في الفرن وفق J-STD-033.
ظهور فراغات الشمبانيا والميكروية عند طبقة IMC
- السبب الجذري: تلوث سطحي للوسادات أو أكسدة كيميائية أو ظهور الوسادة السوداء الناتجة عن تآكل النيكل في تشطيب ENIG.
- الحل الهندسي: تقييم جودة الطلاء السطحي واستبدال ألواح ENIG المشبوهة والتحقق من شروط تخزين ألواح OSP.
تجسير اللحام وقصر الدوائر تحت BGA
- السبب الجذري: زيادة مفرطة في حجم المعجون وعدم تخفيض فتحات الاستنسل المناسبة أو هبوط المعجون.
- دلالة SPI: تسجيل قراءات حجم معجون تتجاوز 120% بانتظام قبل إعادة الصهر.
- الحل الهندسي: تقليص مساحة فتحات الاستنسل بنسبة 10 إلى 15% والتأكد من تنظيف السطح السفلي للاستنسل.
عوامل التصميم التي تحدد مخرجات الأشعة السينية
الثقوب عبر الوسادة Via-in-pad تسحب الثقوب المفتوحة اللحام المنصهر داخلها مسببة نقص اللحام بالأعلى وتشكل فراغات بالأسفل. يمنع ملء الثقوب وتغطيتها بالنحاس VIPPO ضياع اللحام. راجع تفاصيل ذلك في دليلنا حول التحكم في فراغات VIPPO لـ BGA.
تصميم الوسادات NSMD مقابل SMD تصميم NSMD غير المحدد بقناع اللحام يجعل فتحة القناع أكبر من الوسادة النحاسية، مما يتيح للحام إحاطة حواف النحاس ويعزز الترطيب ويقلل الفراغات. أما تصميم SMD فيغطي جزءاً من النحاس، مما يزيد من إجهاد الحواف ومخاطر الفراغات.
المسافات الفاصلة للفحص بالأشعة المائلة إذا وُضعت مكونات مرتفعة مثل الموصلات أو الدروع المعدنية على مسافة أقل من 3 mm من مصفوفة BGA، فإنها تحجب كاشف الأشعة عند الزاوية المطلوبة 45 إلى 70 درجة، مما يجعل كشف عيب HiP مستحيلاً. يجب تضمين خلوص الفحص في قواعد التصميم.
هندسة فتحات الاستنسل تفرغ الفتحات المربعة ذات الأركان الدائرية معجون اللحام بكفاءة أعلى مقارنة بالفتحات الدائرية البحتة. كما يقلل الاستنسل المصقول كهربائياً من التصاق المعجون بجدران الفتحات ويضمن تجانس الحجم الموزع.
الأسئلة الشائعة
هل تتطلب الفئة IPC Class 3 حدود فراغات أكثر صرامة من Class 2؟ النسبة المئوية المحددة في IPC-A-610 متطابقة عند 25% لكلا الفئتين. لكن الفئة 3 تتطلب توثيقاً وتتبعاً أكثر صرامة، وتضيف معظم عقود OEM الخاصة بها شروطاً تحظر الفراغات البينية تماماً.
هل يمكن لفحص الأشعة السينية 2D AXI كشف عيب Head-in-Pillow؟ نادراً وبشكل غير موثوق؛ فالصورة العلوية تُظهر الكرة والمعجون ككتلة واحدة مدمجة بصرف النظر عن اكتمال الاندماج المعدني. يتطلب الكشف فحصاً مائلاً 2.5D بزاوية 45 إلى 70 درجة أو تصويراً مقطعياً ثلاثياً.
ما هي فراغات الشمبانيا ولماذا تعد أشد خطورة من الفراغات العادية؟ هي مجموعة من الفراغات المجهرية المتراصة عند طبقة المركب بين الفلزي IMC بين اللحام والوسادة النحاسية. تشكل هذه الفراغات مستوى كسر مستوياً يؤدي لانهيار هش سريع دون سابق إنذار، وتنتج عن مشكلات الطلاء الكيميائي والتلوث وليس عن منحنى الصهر الحراري.
هل يساعد لحام إعادة الصهر في بيئة النيتروجين بالفعل؟ نعم، وبشكل قابل للقياس؛ حيث يمنع النيتروجين أكسدة الأسطح أثناء الصهر، مما يتيح للغازات الإفلات ويخفض إجمالي مساحة الفراغات بنسبة 5% إلى 15% مقارنة بالهواء الجوي.
ما الفرق بين IPC-7095 وIPC-A-610 بخصوص فراغات BGA؟ يعد IPC-7095 دليلاً هندسياً للعمليات يشرح أنواع الفراغات ومسبباتها وكيفية تلافيها، بينما يمثل IPC-A-610 معيار القبول والرفض الذي يطبقه المفتشون في خطوط الإنتاج.
هل يمكن إعادة صهر وإصلاح مصفوفة BGA التي تفشل في فحص الأشعة السينية؟ نعم، وفق المعايير المعتمدة في IPC-7711 وIPC-7721 عبر إزالة المكون وتنظيف الموقع وإعادة تركيب مكون جديد أو إعادة تكويره، مع الالتزام بحد أقصى لدورتين حراريتين لتجنب تلف الوسادات.
كيف ترتبط بيانات فحص معجون اللحام SPI بنتائج فحص الأشعة السينية؟ يعد انخفاض حجم المعجون عن 75% المؤشر المسبق الأول لعيب HiP، بينما يرتبط حجم المعجون فوق 130% بحدوث التجسير والقصر. تمثل بيانات SPI مرحلة التحكم المبكرة، بينما يمثل فحص الأشعة السينية مرحلة التحقق اللاحقة.
ما هي التكلفة والمدة النموذجية لفحص BGA بنسبة 100% بالأشعة السينية؟ يضيف الفحص ثنائي الأبعاد 2D AXI ما بين 30 إلى 90 ثانية لكل لوحة، وهو المعتمد للفحص الشامل بنسبة 100% في خطوط الإنتاج الكبيرة. أما الفحص المائل 2.5D فيزيد وقت الفحص بنسبة 15% إلى 30%، بينما يُخصص التصوير المقطعي 3D CT للعينات وتأهيل NPI.
صفحات ذات صلة
- تجميع SMT وTHT — تجميع SMT عالي الدقة مع خيار إعادة الصهر بالتفريغ لتطبيقات الموثوقية العالية
- تجميع BGA وQFN والمسافات الدقيقة — تثبيت دقيق وفحص شامل بالأشعة السينية للمصفوفات المعقدة
- فحص الأشعة السينية — معدات وقدرات الفحص المتقدمة ثنائية وثلاثية الأبعاد في APTPCB
- التحكم في الالتواء أثناء التجميع — تحليل الأسباب الجذرية لعيوب HiP الناتجة عن الالتواء الحراري
- إرشادات التصميم للتصنيع DFM — ضوابط الوسادات والثقوب وفتحات الاستنسل لتجميع مصفوفات BGA
مسرد المصطلحات
| المصطلح | التعريف الهندسي |
|---|---|
| BGA | مصفوفة شبكة الكرات — حزمة مثبتة سطحياً تعتمد شبكة كرات لحام لتوصيل المداخل والمخارج |
| Head-in-Pillow | عيب عدم التحام كرة BGA برواسب معجون اللحام وغياب الرابطة الميتالورجية |
| الفراغات | جيوب غازية أو هوائية محتبسة داخل وصلة اللحام أثناء عملية التصلب |
| الفراغ البيني | فراغ يقع عند السطح الفاصل بين الكرة والوسادة ويشكل نقطة انطلاق للشروخ |
| فراغ الشمبانيا | فراغات مجهرية متراصة عند طبقة IMC تشكل مستوى كسر مستوياً وهشاً |
| IMC | المركب بين الفلزي — طبقة الارتباط النحاسي القصديري بين اللحام والوسادة |
| Laminography | تقنية أشعة سينية ثلاثية الأبعاد لتوليد مقاطع عرضية عند أعماق محددة |
| AXI | الفحص الآلي بالأشعة السينية — أنظمة فحص مضمنة في خطوط الإنتاج |
| SPI | فحص معجون اللحام — قياس بصري ثلاثي الأبعاد لحجم المعجون وارتفاعه وإزاحته بعد الطباعة |
| NSMD | وسادة غير محددة بقناع اللحام — فتحة القناع أكبر من الوسادة النحاسية لتحسين الترطيب |
| VIPPO | ثقب مدمج في الوسادة ومطلي ومغطى بالنحاس لمنع تسرب اللحام المنصهر |
| TAL | زمن البقاء فوق درجة حرارة الانصهار أثناء مرور اللوحة داخل فرن إعادة الصهر |
| IPC-7095 | دليل إرشادي لتصميم وتجميع مكونات BGA وليس معياراً للقبول والرفض |
| لحام النيتروجين | إعادة الصهر في بيئة نيتروجين لتقليل الأكسدة السطحية وخفض الفراغات |
يمثل حد 25% للفراغات نقطة الانطلاق وليس الإجابة الكاملة؛ فقبول فراغ بنسبة 20% يعتمد كلياً على موقعه داخل الوصلة، والوظيفة التشغيلية للمكون، وما تنص عليه عقود التصنيع OEM. كما يتطلب كشف عيوب HiP فحوصات مائلة أو مقطعية ثلاثية الأبعاد. ابدأ بضبط منهجية الفحص الملائمة أولاً، ثم تتبع العيوب المنهجية رجوعاً إلى بيانات SPI التي توقعت حدوثها قبل بدء اللحام.
لتأهيل منتجات BGA الجديدة NPI أو تدقيق عمليات الإنتاج، يمكن لفريق APTPCB الهندسي مراجعة منحنى الصهر الحراري وتصميم الاستنسل وحدود ضبط SPI قبل بدء التصنيع الفعلي.