
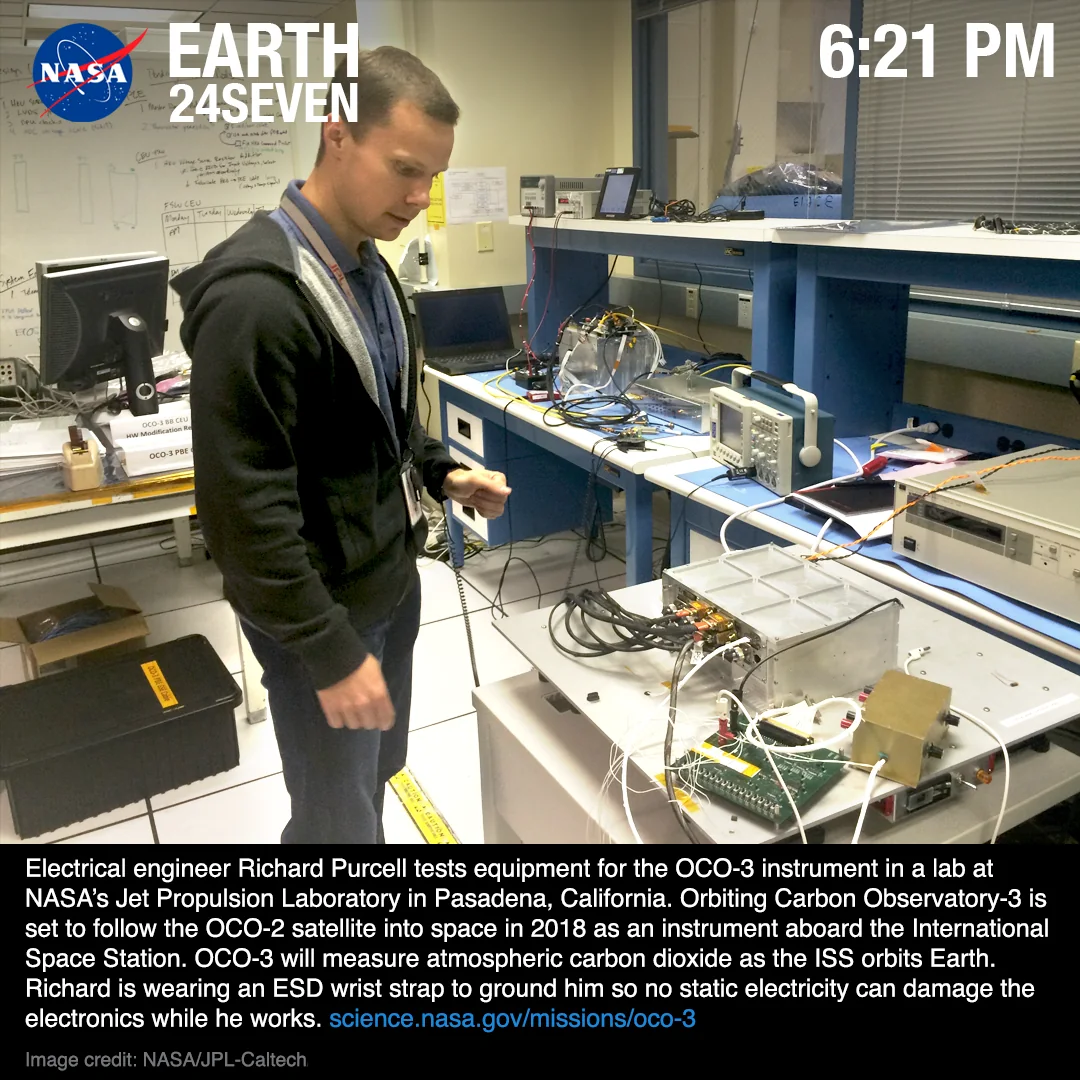
- التحكم في ESD (ESD control) هو تخصص في المناولة (handling discipline)، وليس اختبارا واحدا. إنه يمتد عبر الاستلام (receiving)، والبناء، وإعادة العمل (rework)، والشحن.
- الإخفاقات الخطيرة عادة ما تكون غير مرئية على طاولة العمل (bench). يمكن أن يضعف الحدث الساكن الجهاز دون منعه من اجتياز اختبار التجميع.
- يدخل الخطر أينما لمس شخص مشحون (charged)، أو أداة، أو سطح، أو عبوة، جزءا حساسا، لذلك فإن نقاط التحكم (control points) توجد في كل مرحلة من مراحل التدفق، وليس فقط في محطة واحدة.
- الأشخاص والأسطح والتغليف هم الروافع (levers) الثلاثة. تأريض الموظفين، وتبديد شحنة سطح العمل، وتدريع (shielding) الأجزاء العابرة يغطي معظم التعرض.
- يبقى هذا الدليل في مستوى المناولة والعملية. إنه يسمي المعايير ذات الصلة بالهوية ويعيد الحدود الدقيقة إلى معيار ESD المعمول به وورقة بيانات الجهاز (datasheet).
إجابة سريعة التعامل الآمن من ESD (ESD-safe handling) يعني إعطاء كل موصل، بما في ذلك المشغل، مسارا متحكما فيه إلى الأرض (grounded)، وتدريع الأجزاء الحساسة كلما غادرت تلك المنطقة المتحكم فيها. السؤال العملي في المصنع ليس
هل اجتازت اللوحة الاختبار الوظيفي؟إنههل كان هذا الجزء داخل مسار مؤرض، ومتحكم في شحنته في كل لحظة لمسه فيها شخص، أو أداة، أو عبوة؟يتم تعيين مواصفات التأريض، ونطاقات مقاومة السطح، وأهداف الرطوبة وفقا لمعيار ESD المعمول به (ANSI/ESD S20.20، IEC 61340) وورقة بيانات الجهاز، ولا يتم اختراعها لكل بناء (build).
جدول المحتويات
- لماذا تلف ESD هو الخلل الذي لا تراه
- أين يدخل خطر ESD في تدفق التجميع
- التعامل الآمن من ESD: الأشخاص، والأسطح، والتغليف
- ما يجب تحديده في تسليم التجميع للمباني الحساسة لـ ESD
- الأسئلة الشائعة (FAQ)
- المراجع العامة
- معلومات المؤلف والمراجعة
لماذا تلف ESD هو الخلل الذي لا تراه
تعلن معظم عيوب التجميع (assembly defects) عن نفسها. يفتح المفصل السيئ (bad joint)، أو يفشل الجزء المائل (tombstoned part) في الاختبار، أو يظهر مكون مفقود في AOI. تلف ESD غالبا لا يفعل شيئا من ذلك، وهذا بالضبط ما يجعله مكلفا.
آلية العطل هنا هي التلف الكامن (latent damage). التفريغ الساكن أثناء التعامل يمكن أن يسلط إجهادا شبه كارثي (sub-catastrophic stress) على تقاطع أو أكسيد بوابة (gate oxide)، مما يضعف الجهاز دون تدميره. لا يزال الجزء يستجيب، ولا يزال يقوم بالتبديل (switches)، ولا يزال يجتاز الاختبار الوظيفي عند التجميع. اللوحة تشحن وهي تبدو نظيفة.
سلسلة المخاطر تسير على النحو التالي: يتسبب حدث ESD أثناء التعامل في إجهاد كامن على التقاطع، ثم يجتاز الجزء الاختبار الوظيفي عند التجميع، وبعد ذلك يفشل الجهاز المتدهور بعد أسابيع أو شهور في الميدان (in the field)، ويتم إرجاع الفشل لأسباب خاطئة لأن اختبار التجميع قد اجتيز. بحلول الوقت الذي يعود فيه المرتجع، يكون الرابط بحدث التعامل على الخط قد اختفى. تطارد الفرق هامش التصميم (design margin) أو جودة المورد بينما كان السبب الحقيقي هو عامل مشحون (charged) أو أداة غير مؤرضة في محطة واحدة.
ولهذا السبب ينتمي ESD إلى تخصص المناولة (handling discipline) وليس فقط في خطة الاختبار. يؤكد الفحص والاختبار الوظيفي (functional test) أن اللوحة تعمل في يوم بنائها. إنها لا تثبت أن الجزء لم يتعرض للإجهاد أبدا، ولا يمكنها التقاط خلل كامن بشكل موثوق. إن التعامل مع الاختبار الناجح كدليل على سلامة ESD هو الفخ. الدليل يكمن في العملية: هل كان الجزء داخل مسار محكوم طوال الوقت؟ يعالج تدفق التجميع الجاهز (Turnkey Assembly) لدينا هذا السؤال كشرط إطلاق (release condition)، وليس كفكرة لاحقة.
أين يدخل خطر ESD في تدفق التجميع
لا يتم توزيع التعرض لـ ESD بالتساوي عبر عملية البناء. إنه يرتفع عند نقاط اتصال (touch points) محددة، عادة في أي مكان يتم فيه فتح العبوة أو دخول يد الإنسان في الحلقة. تحديد تلك النقاط (Mapping) هو الخطوة الأولى، لأنه لا يمكنك التحكم في خطر لم تقم بتحديد موقعه.
| مرحلة التجميع | أين يدخل الخطر | نقطة التفتيش (Checkpoint) |
|---|---|---|
| الوارد و IQC | يتم فتح عبوة الشركة المصنعة للتحقق من الأعداد والقيم ومؤشرات الرطوبة | افتح العبوات المدرعة (shielded packaging) فقط في محطة مؤرضة؛ وضع علامة (flag) على الأجزاء الحساسة لـ ESD عند الاستلام. انظر مراقبة الجودة الواردة. |
| التجميع وتجهيز BOM (BOM staging) | يتم فصل الأجزاء الحساسة وعدها ونقلها بين الحاويات | احتفظ بالأجزاء في ناقلات مدرعة أو مبددة للشحنات (dissipative)؛ لا تضعها أبدا على مقعد عارٍ، أو بلاستيك، أو معدن. انظر المكونات و BOM. |
| بناء SMT و THT | يتم تحميل المغذيات (feeders)، وتقوم الآلات بوضع الأجزاء، ويلمس اللحام اليدوي (hand-soldering) الدبابيس مباشرة | قم بتأريض رأس الوضع (placement head) وطرف مكواة اللحام؛ امسك اللوحات العارية من الحواف. انظر SMT و THT. |
| الفحص والاختبار | يتم التعامل مع اللوحات بشكل متكرر بين المحطات والتجهيزات (fixtures) | استخدم تركيبات مبددة ومناولة مؤرضة؛ تعامل مع كل حركة على أنها تعرض (exposure). انظر الاختبار والجودة. |
| إعادة العمل والإصلاح (Rework and repair) | مكواة لحام، ومشغل غير مؤرض، وجزء حساس يجتمعون عن قرب | قم بتأريض محطة إعادة العمل بقوة (hard-ground)؛ تحقق من المشغل قبل لمس اللوحة. |
| التغليف والشحن | اللوحة النهائية (finished board) تغادر المنطقة المحكومة | أغلقها في عبوة مدرعة (shielding packaging) على الفور؛ لا تضع غلاف فقاعات (bubble wrap) عادي ضد اللوحة. |
النمط ثابت: يتركز الخطر على الحدود حيث يعبر الجزء بين منطقة محمية ومنطقة غير خاضعة للرقابة. هذه الحدود هي المكان الذي تكسب فيه نقاط التفتيش (checkpoints) مكانتها.
التعامل الآمن من ESD: الأشخاص، والأسطح، والتغليف
بمجرد تحديد نقاط الخطر، يتلخص التحكم في ثلاثة أذرع (levers). اضبط هذه الثلاثة، وسوف يتم تغطية معظم التعرض.
الأشخاص (People). المشغل هو مصدر الشحنة الأكثر حركة في المصنع. المشي يولد شحنة، ويمكن لليد غير المؤرضة أن تتفرغ مباشرة في الدبوس. يتمثل التحكم في مسار مستمر إلى الأرض (continuous path to ground) من خلال حزام معصم (wrist strap) في محطة جلوس أو أحذية ESD بالإضافة إلى أرضية مبددة (dissipative flooring) عند الوقوف أو الحركة. يتم التحقق من الأحزمة والأحذية قبل دخول المنطقة المحمية (protected area)، لأن الحزام الذي فشل في بداية نوبة العمل يمكن أن يضع إنتاج يوم كامل موضع تساؤل. يتم تعيين قيم المقاومة التي تجعل الحزام "آمنا للمشغل، فعالا في التصريف" بواسطة معيار ESD المعمول به، ولا يتم اختيارها بشكل مخصص. تحافظ معاطف ESD على مجالات ملابس المشغل الخاصة بعيدة عن اللوحة.
الأسطح (Surfaces). يجب أن تبدد أسطح العمل (Worksurfaces) والأرضيات الشحنة ببطء كاف لتجنب حدوث شرارة، ولكن بسرعة كافية لمسحها. حصيرة مبددة للكهرباء الساكنة ومؤرضة من خلال مسار الأمان القياسي تفعل ذلك؛ مقعد معدني عارٍ (bare metal bench) يتم تفريغه بسرعة كبيرة، والبلاستيك العاري لا يتم تفريغه على الإطلاق. أبق العوازل الشائعة (common insulators) بعيدة عن منطقة العمل، وهذا يعني أكواب القهوة، والأغلفة البلاستيكية، ولفات الشريط اللاصق، والمجلدات، لأنها تحمل مجالات (fields) لا يمكن تأريض الجزء ضدها. عندما لا يمكن إزالة عازل أساسي، مثل جسم موصل بلاستيكي أو أداة تثبيت (fixture)، فإن مؤين الهواء (air ionizer) يحيد الشحنة التي يحملها. يتم التحقق من مقاومة السطح وأهداف اضمحلال المؤين (decay targets) وفقا لمعيار ESD المعمول به وتخضع للتدقيق في جدول زمني محدد.
التغليف (Packaging). بمجرد أن يغادر الجزء المنطقة المحمية، يصبح التغليف هو دفاعه الوحيد. يتم الخلط باستمرار بين مادتين. تمنع المواد المضادة للكهرباء الساكنة (anti-static) (غالبا ما تكون بوليستر وردي) توليد الشحنات (charge generation) ولكنها لا تقي من مجال خارجي، لذلك فهي جيدة داخل المنطقة المحمية وليست كافية للنقل. يشكل الدرع المعدني (Metallized shielding) قفص فاراداي (Faraday cage) ويحجب المجالات الخارجية، وهو ما تتطلبه الشحنات (shipments) والتحركات بين المناطق. إن الخلط بينهما، وشحن لوحة حساسة في كيس وردي (pink bag)، هو أحد أكثر حالات الفشل الصامتة (quiet failures) شيوعا، ويتم اكتشافه عن طريق فحص الكيس، وليس اللوحة.
تتوافق هذه الروافع الثلاثة بشكل مباشر مع كيفية ملاءمة متطلبات ESD لنظام جودة (quality system) أوسع (راجع نظام الجودة): إعداد موثق، تم التحقق منه يوميا، وخضع للتدقيق (audited) بشكل دوري.
ما يجب تحديده في تسليم التجميع للمباني الحساسة لـ ESD
يعمل التحكم في ESD بشكل أفضل عندما يتم تدوينه في تسليم التجميع (handoff)، وليس افتراضه. لا يمكن لشريك التجميع حماية جزء لم يُقال له أنه حساس. استخدم قائمة التحقق هذه لجعل المتطلب صريحا.
- وضع علامة (Flag) على الأجزاء الحساسة. قم بتمييز المكونات الحساسة لـ ESD في قائمة المواد (BOM)، ومن الناحية المثالية باستخدام عمود للحساسية (sensitivity column)، بحيث ترى أقسام الاستلام، و kitting، و IQC جميعها العلامة. الجزء الذي لم يضع عليه أحد علامة هو جزء يتم التعامل معه بعناية الأغراض العامة (general-purpose care).
- سمّ المعيار على مستوى الهوية. اذكر الوثيقة المتحكمة في ملاحظات التجميع (assembly notes)، على سبيل المثال "تعامل وفقا لـ ANSI/ESD S20.20". دع المقاومة الدقيقة والرطوبة وحدود التحلل ترجع إلى هذا المعيار وورقة بيانات الجهاز (datasheet) بدلا من إعادة صياغة أرقام يمكن أن تخرج عن التزامن.
- اذكر فئة الحساسية (sensitivity class). إذا كانت ورقة بيانات الجهاز تحدد فئة ضمن نموذج جسم الإنسان (HBM) أو نموذج الجهاز المشحون (CDM)، فقم بتمريرها. يهم التعرض لـ CDM (CDM exposure) بشكل خاص في الوضع الآلي (automated placement)، حيث يمكن للجهاز نفسه أن يشحن ويفرغ على سطح معدني.
- حدد متطلبات التغليف. حدد عبوة تدريع (shielding packaging) للشحن وأي تحركات بين المناطق، وحدد ما يجب عدم استخدامه ضد اللوحة.
- حدد حدود التعامل (handling boundary). لاحظ الأماكن التي يتطلب فيها التعامل مع الحواف فقط (edge-only handling)، أو الأدوات المؤرضة، أو التأين (ionization)، وخاصة بالنسبة لإعادة العمل (rework) والتجميع النهائي في الصندوق (final box-build)، حيث يمثل مفك براغي غير مؤرض أو مشغل غير مؤرض نقطة دخول معروفة.
- أكد توقع التحقق. اتفق على ما يتم فحصه وتسجيله: التحقق من حزام المعصم والأحذية قبل دخول المنطقة المحمية، وعمليات التدقيق الدورية لسطح العمل والأرضيات (flooring audits) وفقا للمعيار المعمول به.
بالنسبة للسياق الأوسع لإعداد الملفات، تغطي إرشادات DFM كيفية انتقال ملاحظات المناولة والحساسية مع بقية الحزمة. بالنسبة للتجميعات التي تحمل فيها الإخفاقات الميدانية الكامنة (latent field failures) أعلى تكلفة، مثل أعمال اللوحات الطبية (Medical PCB)، يتم تشديد كل من تفاصيل التسليم والتحقق المستمر. عندما يصبح التصميم جاهزا وتتضح صورة الحساسية، يمكنك توجيهه من خلال تدفق عرض الأسعار (quote).
الأسئلة الشائعة (FAQ)
هل يمكن أن تجتاز اللوحة الاختبار الوظيفي وتظل تحمل تلف ESD؟
نعم، وهذه هي المشكلة الأساسية. يمكن أن يترك الحدث الساكن عيبا كامنا (latent defect) يؤدي إلى تدهور الجهاز دون منعه من اجتياز الاختبار في التجميع. يمكن أن يفشل الجزء لاحقا في الميدان (in the field)، وهذا هو السبب في أن التحكم في ESD هو تخصص مناولة بدلا من كونه شيئا يؤكده اختبار واحد.
ما هو الفرق بين التغليف المضاد للكهرباء الساكنة (anti-static) وتغليف التدريع (shielding)؟
يمنع المادة المضادة للكهرباء الساكنة (وغالبا ما تكون بوليستر وردي) توليد الشحنة ولكنها لا تمنع مجالا خارجيا، لذا فهي تناسب الاستخدام داخل المنطقة المحمية (protected area). يشكل الدرع المعدني (Metallized shielding) قفص فاراداي ويمنع المجالات الخارجية، وهو ما يتطلبه الشحن والتحركات خارج المنطقة المحمية.
هل يؤدي التعامل الحساس لـ ESD إلى تغيير سرعة إنجاز التجميع العادي؟
في التدفق المعد بشكل صحيح، يتم دمج عناصر التحكم في سير العمل (workflow). إن وضع حزام معصم تم التحقق منه، واستخدام أداة مؤرضة (grounded tool)، وإغلاق الأجزاء في عبوات تدريع هي جزء من الروتين القياسي للمحطة بدلا من خطوات مضافة منفصلة.
ما هي قيم المقاومة والرطوبة (humidity values) التي يجب أن أحددها؟
حددها عن طريق الإحالة (by reference)، وليس عن طريق إعادة ذكر الأرقام. قم بتوجيه التسليم (handoff) إلى المعيار الحاكم (ANSI/ESD S20.20، IEC 61340) وورقة بيانات الجهاز، ودع حزام المعصم (wrist-strap)، وسطح العمل، والأرضيات، وحدود الرطوبة الدقيقة يتم حلها هناك. يحافظ ذلك على توافق البناء مع المعيار بدلا من رقم قد يكون قديما.
أين يتركز خطر ESD أثناء التجميع؟
عند الحدود حيث يعبر جزء بين منطقة محكومة (controlled) ومنطقة غير خاضعة للرقابة: فتح العبوة الواردة (incoming packaging)، و kitting، واللحام اليدوي (hand-soldering)، وإعادة العمل (rework)، وبناء الصندوق النهائي (final box-build)، والشحن (shipment). نقاط الاتصال (touch points) هذه هي الأماكن التي تنتمي إليها نقاط التفتيش (checkpoints).
كيف ترتبط HBM و CDM بتجميعتي؟
إنها نماذج حساسية للجهاز (device sensitivity models) مسماة في أوراق البيانات. يصف نموذج جسم الإنسان التفريغ من شخص؛ يصف نموذج الجهاز المشحون الجهاز الذي يشحن ويفرغ على السطح، وهو أمر ذو صلة بالوضع الآلي (automated placement). قم بتمرير فئة ورقة البيانات (datasheet class) إلى شريك التجميع بدلا من التعامل مع الحدود (thresholds) كحقائق عامة (generic facts).
المراجع العامة
التجميع الجاهز (Turnkey Assembly) سياق صفحة الدعم لكيفية ملاءمة تخصص التعامل مع تدفق تجميع من البداية إلى النهاية (end-to-end).
SMT و THT سياق صفحة الدعم لوضع المكونات (component placement) وعناصر التحكم في المناولة للحام اليدوي.
الاختبار والجودة (Testing and Quality) سياق صفحة الدعم للفحص ולغة الاختبار على مستوى التجميع.
مراقبة الجودة الواردة (Incoming Quality Control) سياق صفحة الدعم للاستلام (receiving)، وفحص التغليف، ووضع علامات الحساسية (sensitivity flagging).
إرشادات DFM سياق صفحة الدعم لملاحظات المناولة والحساسية التي تنتقل مع حزمة التصميم.
معلومات المؤلف والمراجعة
- المؤلف: فريق التحرير في APTPCB
- المراجعة التقنية (Technical review): فريق مراجعة هندسة الجودة والعمليات لـ PCBA
- نطاق المراجعة (Review scope): تخصص التعامل الآمن لـ ESD عبر الاستلام (receiving)، والتجميع، وإعادة العمل، والشحن؛ مواصفات تسليم التجميع (assembly-handoff)؛ اتساق المعايير المشار إليها على مستوى الهوية