
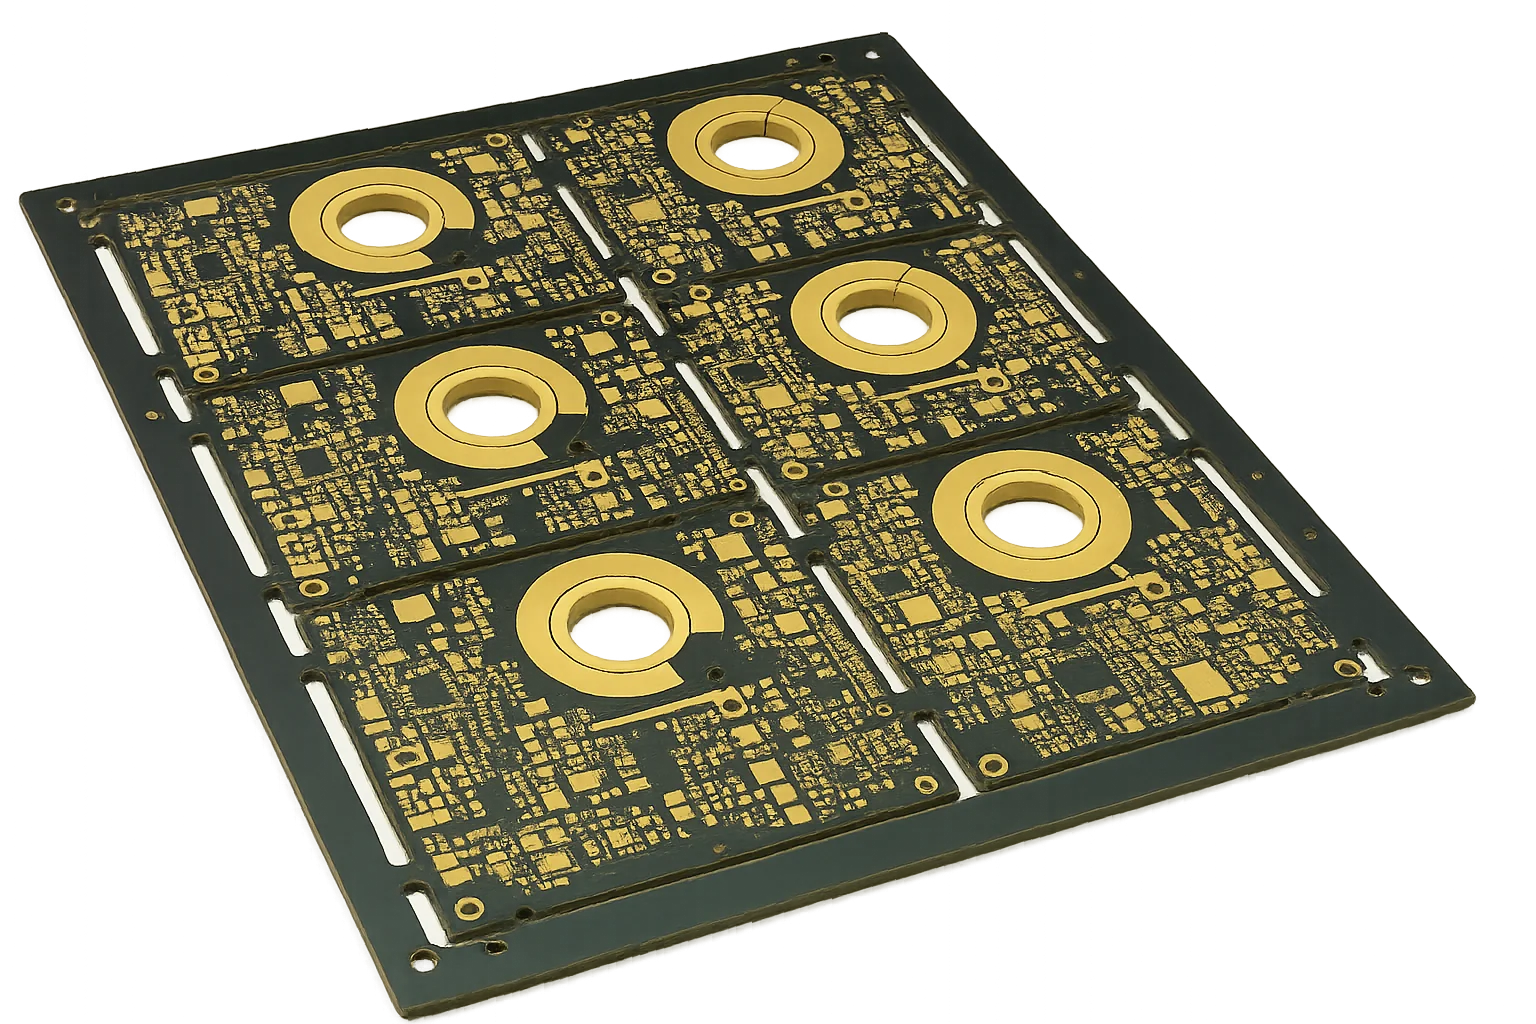
تحل لوحات الدوائر المطبوعة ذات النحاس الثقيل ($\ge 3\text{ oz/ft}^2$ أو $105\ \mu\text{m}$) محل القضبان الناقلة الميكانيكية الضخمة وحزم الكابلات المنفصلة بشكل متزايد في إلكترونيات القدرة، ومحركات الجر للمركبات الكهربائية (EV)، ومحولات القدرة للطاقة المتجددة، ومشغلات المحركات الصناعية عالية الموثوقية. إن دمج الموصلات عالية التيار مباشرةً في ركيزة مسطحة متعددة الطبقات يزيل مقاومة التلامس في الأطراف المثبتة بالبراغي، ويخفض ارتفاع العلبة بنسبة تصل إلى $50%$، ويحسّن الموثوقية في ظل الاهتزازات العالية في البيئات السياراتية والفضائية.
ومع ذلك، يفرض التصميم بالنحاس السميك قيوداً فيزيائية معقدة لا تستطيع قواعد DFM القياسية التعامل معها. إن تحديد أبعاد المسارات عالية التيار باستخدام مخططات IPC-2221 القديمة ينتج موصلات مُضخّمة الأبعاد، لأن IPC-2221 يستند إلى قياسات تعود إلى خمسينيات القرن الماضي لموصل واحد في الهواء، متجاهلاً التوصيل الحراري العازل في اللوحات متعددة الطبقات الحديثة والمستويات الأرضية المجاورة. وفقاً لـ IPC-2152، تُوازن مساحة مقطع الموصل مع ارتفاع درجة الحرارة المسموح به ($\Delta T$) وسماكة النحاس وسماكة اللوحة والمصرف الحراري للمستويات المجاورة. إضافة إلى ذلك، ينتج عن الحفر الجانبي للتآكل الكيميائي مقاطع موصلات شبه منحرفة تتطلب تعويضاً مسبقاً عدوانياً في CAM؛ ويجب أن تحقق أحجام راتنج الطبقات التمهيدية (prepreg) شرط $V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$ لمنع الفراغات أثناء الكبس؛ كما تستلزم الكتلة الحرارية العالية تسخيناً أولياً متعدد المراحل ($110^\circ\text{C} - 130^\circ\text{C}$) لتحقيق ملء البرميل بنسبة $\ge 75%$ المطلوبة وفق IPC-A-610 الفئة 3.
| معامل التصميم | نحاس قياسي ($0.5\text{ oz} - 2\text{ oz}$) | نحاس ثقيل ($3\text{ oz} - 5\text{ oz}$) | نحاس فائق ($6\text{ oz} - 10\text{ oz}+$) | القيد التصنيعي الرئيسي |
|---|---|---|---|---|
| نطاق التيار العامل | $\le 15\text{A}$ مستمر | $20\text{A} - 60\text{A}$ مستمر | $60\text{A} - 150\text{A}+$ مستمر | حساب الارتفاع الحراري IPC-2152 ($\Delta T$) |
| أدنى مسار / فاصل (CAD) | $4 / 4\text{ mil}$ ($0.10\text{ mm}$) | $10 / 10\text{ mil}$ ($0.25\text{ mm}$) | $16 / 16\text{ mil} - 25 / 25\text{ mil}$ | معامل الحفر الكيميائي ($F = T/U$) والحفر الجانبي السفلي |
| حزمة كبس الطبقة التمهيدية | قياسي 1080 / 2116 / 7628 | عالي الراتنج 1080 HR / 2116 HR | حزم زجاجية متعددة الطبقات عالية الراتنج | منع نقص الراتنج ($V_{\text{resin}} \ge 1.30 V_{\text{channel}}$) |
| هامش الحلقة الحلقية للثقب | قياسي $+3\text{ mil}$ ($0.075\text{ mm}$) | $+4\text{ mil}$ ($0.10\text{ mm}$) | $+5\text{ mil} - 6\text{ mil}$ ($0.125\text{ mm} - 0.15\text{ mm}$) | عزم قطع مرتفع وانحراف لقمة الثقب |
| بروتوكول التسخين الأولي في التجميع | من المحيطة إلى $90^\circ\text{C}$ للوجه السفلي | $100^\circ\text{C} - 115^\circ\text{C}$ للوجهين | $120^\circ\text{C} - 135^\circ\text{C}$ متعدد المراحل | الملء الرأسي للثقب وفق IPC-A-610 الفئة 3 ($\ge 75%$) |
للاطلاع على التفاوتات المصنعية المحددة وتوفر المواد وبوابات الإطلاق التصنيعي الرسمية، راجع قدرات تصنيع لوحات النحاس الثقيل لدينا. وعندما تتطلب كثافة القدرة توصيلاً حرارياً مستوياً فائقاً يتجاوز حدود العازل، قيّم قدرات لوحات النواة المعدنية (MCPCB) وقدرات اللوحات الصلبة القياسية. ولنوافذ عمليات التجميع، راجع اللحام الانتقائي وتجميع النحاس الثقيل.
جدول المحتويات
- ما الذي يحدد النحاس الثقيل مقابل النحاس الفائق؟
- IPC-2152 مقابل IPC-2221 القديم: فيزياء التوصيل الحراري
- مصفوفة السعة التيارية وعرض الموصلات IPC-2152
- معامل الحفر والحفر الجانبي السفلي وتعويض CAM
- الكبس متعدد الطبقات والتخفيف من فراغات الراتنج
- الكتلة الحرارية في التجميع واللحام وفق IPC-A-610 الفئة 3
- قائمة فحص DFM وتقديم طلب عرض السعر للنحاس الثقيل
- الأسئلة الشائعة (FAQ)
ما الذي يحدد النحاس الثقيل مقابل النحاس الفائق؟
في تصنيع لوحات الدوائر القياسي، تستخدم الطبقات الخارجية عادةً نحاساً نهائياً بوزن 1 oz ($35\ \mu\text{m}$ أو $1.4\text{ mil}$)، بينما تستخدم الطبقات الداخلية رقائق 0.5 oz أو 1 oz. وفي إلكترونيات القدرة ومشغلات المحركات وتحويل الطاقة المتجددة، تتجاوز متطلبات التيار بسرعة القدرة الحرارية للرقائق القياسية.
النحاس القياسي:    0.5 oz إلى 2 oz  (18 µm إلى 70 µm)   --> الإشارات والتحكم منخفض القدرة
النحاس الثقيل:      3 oz إلى 5 oz    (105 µm إلى 175 µm) --> مزودات القدرة والمشغلات الصناعية، 20A–60A
النحاس الفائق:      6 oz إلى 20 oz+  (210 µm إلى 700 µm) --> محولات جر EV ورادارات عسكرية، 60A–200A+
يمنح دمج النحاس الثقيل مباشرة في اللوحة أربع مزايا ميكانيكية وكهربائية حاسمة مقارنة بالقضبان الناقلة المنفصلة:
- إزالة أعطال نقاط التلامس: تعتمد القضبان الناقلة المنفصلة على أطراف مثبتة بالبراغي وأطراف مضغوطة أو دبابيس الضغط. وتحت دورات الحرارة الشديدة والاهتزازات العالية في تطبيقات السيارات والفضاء، ترتخي هذه الوصلات الميكانيكية وتتأكسد وتشكّل نقاطاً ساخنة موضعية كارثية. أما مسارات النحاس الثقيل فهي مسارات نحاسية صلبة أحادية الكتلة.
- أشكال علب مدمجة: تتطلب حزم الكابلات الخارجية الضخمة والقضبان المرتفعة خلوصاً ميكانيكياً كبيراً. بينما تندمج الموصلات المستوية من النحاس الثقيل داخل ركيزة بسماكة $1.6\text{ mm}$ إلى $3.2\text{ mm}$، مما يقلل حجم علبة وحدة القدرة بنسبة تصل إلى $50%$.
- خسائر $I^2R$ محسّنة: يؤدي توزيع التيار عبر مستويات نحاسية عريضة ومسطحة إلى تعظيم مساحة السطح للتبريد بالحمل والتوصيل، مع تقليل مقاومة التأثير السطحي عند الترددات العالية.
- تواجد المنطق والقدرة معاً: تتيح التصاميم متعددة الطبقات بالنحاس الثقيل توجيه إشارات الميكروكنترولر دقيقة الخطوة على الطبقات الخارجية، مع تخصيص طبقات داخلية بوزن 4 oz أو 6 oz لقضبان القدرة عالية التيار.
IPC-2152 مقابل IPC-2221 القديم: فيزياء التوصيل الحراري
لأكثر من عقدين، حدّد مهندسو إلكترونيات القدرة أبعاد المسارات عالية التيار باستخدام صيغ IPC-2221 (المعروف سابقاً بـ IPC-D-275). تحسب هذه الصيغ القديمة مساحة مقطع الموصل وفق:
$$I = k \cdot \Delta T^{0.44} \cdot A^{0.725}$$
حيث:
- $k = 0.048$ للطبقات الخارجية و $k = 0.024$ للطبقات الداخلية
- $\Delta T$ هو ارتفاع درجة الحرارة المسموح به فوق المحيطة ($^\circ\text{C}$)
- $A$ هي مساحة مقطع المسار ($\text{mil}^2$)
الخلل في IPC-2221 القديم
اشتُقت بيانات IPC-2221 في عام 1954 من ألواح اختبار أحادية الجانب من الفينول الورقي بسماكة 1/16 بوصة تحمل مساراً نحاسياً واحداً معزولاً معلقاً في هواء ساكن. في اللوحات متعددة الطبقات الحديثة المصنوعة من FR-4 أو البوليميد، ينهار هذا النموذج الحراري بالكامل:
- التوصيل العازل يبدد الحرارة: تتمتع ركيزة FR-4 بموصلية حرارية حجمية تبلغ $k \approx 0.30 - 0.45\text{ W/m}\cdot\text{K}$. فالطاقة الحرارية لا تُشع من سطح النحاس إلى الهواء المحيط فحسب، بل تُوصَل أيضاً إلى داخل عازل القلب.
- الانتشار الحراري عبر المستويات المجاورة: عند توجيه مسار قدرة من النحاس الثقيل فوق مستوى أرضي داخلي (حتى لو كان بوزن 1 oz أو 2 oz)، يعمل المستوى كناشر حراري جانبي ويخفض ارتفاع درجة حرارة المسار بنسبة $30%$ إلى $60%$.
- تضخيم شديد للأبعاد: إن تحديد أبعاد موصل بتيار 80A وفق IPC-2221 يجبر المصمم على رسم مسارات ضخمة غير قابلة للتصنيع تهدر مساحة ثمينة من اللوحة.
منهجية تحديد الأبعاد وفق IPC-2152
حلّ IPC-2152 (Standard for Determining Current-Carrying Capacity in Printed Board Design) محل IPC-2221 بوضع منحنيات حرارية تجريبية مستمدة من كوبونات اختبار حديثة متعددة الطبقات. ويُثبت المعيار أن سعة الموصل التيارية تحكمها العوامل التالية:
- سماكة (وزن) النحاس وعرض المسار
- السماكة الكلية للوحة (اللوحة الأسمك تبدد الحرارة أسرع)
- القرب من النحاس المجاور للمستويات الحرارية
- الموصلية الحرارية لمادة الركيزة ($k$)
مصفوفة السعة التيارية وعرض الموصلات IPC-2152
يوفر جدول المرجع الهندسي التالي عروض الموصلات المطلوبة لأحمال التيار المستمر (DC) عند أوزان نحاس 3 oz و4 oz و6 oz و8 oz و10 oz، عند درجة حرارة محيطة $25^\circ\text{C}$ على لوحة FR-4 اسمية بسماكة 1.6 mm.
| حمل التيار (أمبير) | ارتفاع الحرارة المسموح ($\Delta T$) | عرض مسار 3 oz ($105\ \mu\text{m}$) | عرض مسار 4 oz ($140\ \mu\text{m}$) | عرض مسار 6 oz ($210\ \mu\text{m}$) | عرض مسار 8 oz ($280\ \mu\text{m}$) | عرض مسار 10 oz ($350\ \mu\text{m}$) |
|---|---|---|---|---|---|---|
| 20 A | $\Delta T = 10^\circ\text{C}$ | $4.8\text{ mm}$ ($190\text{ mil}$) | $3.5\text{ mm}$ ($138\text{ mil}$) | $2.2\text{ mm}$ ($87\text{ mil}$) | $1.6\text{ mm}$ ($63\text{ mil}$) | $1.2\text{ mm}$ ($47\text{ mil}$) |
| 20 A | $\Delta T = 20^\circ\text{C}$ | $3.2\text{ mm}$ ($126\text{ mil}$) | $2.3\text{ mm}$ ($91\text{ mil}$) | $1.5\text{ mm}$ ($59\text{ mil}$) | $1.1\text{ mm}$ ($43\text{ mil}$) | $0.85\text{ mm}$ ($33\text{ mil}$) |
| 20 A | $\Delta T = 30^\circ\text{C}$ | $2.5\text{ mm}$ ($98\text{ mil}$) | $1.8\text{ mm}$ ($71\text{ mil}$) | $1.2\text{ mm}$ ($47\text{ mil}$) | $0.85\text{ mm}$ ($33\text{ mil}$) | $0.65\text{ mm}$ ($26\text{ mil}$) |
| 40 A | $\Delta T = 10^\circ\text{C}$ | $12.5\text{ mm}$ ($492\text{ mil}$) | $9.2\text{ mm}$ ($362\text{ mil}$) | $5.8\text{ mm}$ ($228\text{ mil}$) | $4.2\text{ mm}$ ($165\text{ mil}$) | $3.2\text{ mm}$ ($126\text{ mil}$) |
| 40 A | $\Delta T = 20^\circ\text{C}$ | $8.4\text{ mm}$ ($330\text{ mil}$) | $6.1\text{ mm}$ ($240\text{ mil}$) | $3.9\text{ mm}$ ($154\text{ mil}$) | $2.8\text{ mm}$ ($110\text{ mil}$) | $2.1\text{ mm}$ ($83\text{ mil}$) |
| 40 A | $\Delta T = 30^\circ\text{C}$ | $6.6\text{ mm}$ ($260\text{ mil}$) | $4.8\text{ mm}$ ($189\text{ mil}$) | $3.1\text{ mm}$ ($122\text{ mil}$) | $2.2\text{ mm}$ ($87\text{ mil}$) | $1.7\text{ mm}$ ($67\text{ mil}$) |
| 60 A | $\Delta T = 10^\circ\text{C}$ | $21.0\text{ mm}$ ($827\text{ mil}$) | $15.5\text{ mm}$ ($610\text{ mil}$) | $9.8\text{ mm}$ ($386\text{ mil}$) | $7.1\text{ mm}$ ($280\text{ mil}$) | $5.4\text{ mm}$ ($213\text{ mil}$) |
| 60 A | $\Delta T = 20^\circ\text{C}$ | $14.2\text{ mm}$ ($559\text{ mil}$) | $10.4\text{ mm}$ ($409\text{ mil}$) | $6.6\text{ mm}$ ($260\text{ mil}$) | $4.8\text{ mm}$ ($189\text{ mil}$) | $3.6\text{ mm}$ ($142\text{ mil}$) |
| 60 A | $\Delta T = 30^\circ\text{C}$ | $11.2\text{ mm}$ ($441\text{ mil}$) | $8.2\text{ mm}$ ($323\text{ mil}$) | $5.2\text{ mm}$ ($205\text{ mil}$) | $3.7\text{ mm}$ ($146\text{ mil}$) | $2.8\text{ mm}$ ($110\text{ mil}$) |
| 80 A | $\Delta T = 10^\circ\text{C}$ | غير موصى به | $22.5\text{ mm}$ ($886\text{ mil}$) | $14.2\text{ mm}$ ($559\text{ mil}$) | $10.3\text{ mm}$ ($406\text{ mil}$) | $7.8\text{ mm}$ ($307\text{ mil}$) |
| 80 A | $\Delta T = 20^\circ\text{C}$ | $20.8\text{ mm}$ ($819\text{ mil}$) | $15.2\text{ mm}$ ($598\text{ mil}$) | $9.6\text{ mm}$ ($378\text{ mil}$) | $6.9\text{ mm}$ ($272\text{ mil}$) | $5.2\text{ mm}$ ($205\text{ mil}$) |
| 80 A | $\Delta T = 30^\circ\text{C}$ | $16.5\text{ mm}$ ($650\text{ mil}$) | $12.0\text{ mm}$ ($472\text{ mil}$) | $7.6\text{ mm}$ ($299\text{ mil}$) | $5.5\text{ mm}$ ($217\text{ mil}$) | $4.1\text{ mm}$ ($161\text{ mil}$) |
| 100 A | $\Delta T = 20^\circ\text{C}$ | غير موصى به | $20.5\text{ mm}$ ($807\text{ mil}$) | $12.8\text{ mm}$ ($504\text{ mil}$) | $9.2\text{ mm}$ ($362\text{ mil}$) | $7.0\text{ mm}$ ($276\text{ mil}$) |
| 100 A | $\Delta T = 30^\circ\text{C}$ | $22.4\text{ mm}$ ($882\text{ mil}$) | $16.3\text{ mm}$ ($642\text{ mil}$) | $10.2\text{ mm}$ ($402\text{ mil}$) | $7.4\text{ mm}$ ($291\text{ mil}$) | $5.6\text{ mm}$ ($220\text{ mil}$) |
| 120 A | $\Delta T = 30^\circ\text{C}$ | غير موصى به | $21.2\text{ mm}$ ($835\text{ mil}$) | $13.2\text{ mm}$ ($520\text{ mil}$) | $9.5\text{ mm}$ ($374\text{ mil}$) | $7.2\text{ mm}$ ($283\text{ mil}$) |
ملاحظة: يفترض التحديد مسارات خارجية دون تدفق هواء قسري. وعند وجود مستويات أرضية/قدرة داخلية ضمن $0.2\text{ mm}$ ($8\text{ mil}$) من الموصل، يمكن تخفيض عرض المسار بنسبة $15%$ إلى $25%$ بفضل المصرف الحراري المستوي.
معامل الحفر والحفر الجانبي السفلي وتعويض CAM
يُعد التآكل الكيميائي الرطب أشد اختناقات التصنيع في النحاس الثقيل. في اللوحات القياسية بوزن $1\text{ oz}$ (سماكة $35\ \mu\text{m}$)، يذوّب المُحفّر النحاس عمودياً نزولاً إلى الركيزة منتجاً حفراً جانبياً سفلياً بسيطاً. لكن عند الحفر خلال $10\text{ oz}$ من النحاس (سماكة $350\ \mu\text{m}$)، يهاجم المُحفّر الجدران الجانبية للمسار لفترة طويلة، مما ينتج مقطعاً شبه منحرف حاداً.
                         قناع الفوتوريزست (العرض = W_mask)
                               ┌─────────────────┐
                               │                 │
      ┌────────────────────────┴─────────────────┴────────────────────────┐
      │                        العرض العلوي (W_top)                        │
      │                     /───────────────────────\                     │
      │                    /                         \                    │
      │  الحفر الجانبي    /                           \   الحفر الجانبي   │
      │  السفلي (U)      /                             \  السفلي (U)      │
      │                 /                               \                 │
      └────────────────/─────────────────────────────────\────────────────┘
                              عرض القاعدة (W_base)
      ═════════════════════════════════════════════════════════════════════  الركيزة
معامل الحفر الكيميائي ($F$)
معامل الحفر ($F$) هو نسبة السماكة العمودية للنحاس ($T$) إلى مقدار الحفر الجانبي السفلي ($U$):
$$F = \frac{T}{U} = \frac{T}{\frac{W_{\text{base}} - W_{\text{top}}}{2}}$$
- تحقق خطوط التآكل الكيميائي القياسية معامل حفر يبلغ $F \approx 2.0$ إلى $3.0$ للنحاس الثقيل.
- لمسار بوزن $6\text{ oz}$ ($T = 210\ \mu\text{m}$)، ينتج معامل حفر $2.5$ حفراً جانبياً سفلياً قدره: $$U = \frac{210\ \mu\text{m}}{2.5} = 84\ \mu\text{m}\ (3.3\text{ mil})\text{ لكل جانب}$$
- وبناءً على ذلك، سيكون الجزء العلوي من المسار النحاسي النهائي ($W_{\text{top}}$) أضيق بمقدار $168\ \mu\text{m}$ ($6.6\text{ mil}$) من قاعدة المسار ($W_{\text{base}}$).
إرشادات تعويض CAM للمسارات والفواصل
لكي يحقق الجزء العلوي من المسار النهائي متطلبات المقطع الكهربائي دون أن تصل قاعدته بالموصلات المجاورة، يجب على مهندسي CAM توسيع المسارات مسبقاً على أداة التصوير الضوئي. وبصفتك مصمم التخطيط، عليك توفير فواصل CAD كافية للسماح بهذا التوسيع الإلزامي في CAM.
| وزن رقائق النحاس الأساسية | السماكة النهائية الاسمية | أدنى عرض مسار نهائي ($W_{\text{CAD}}$) | أدنى فاصل مطلوب ($S_{\text{CAD}}$) | التعويض المسبق المطلوب في CAM (لكل جانب) |
|---|---|---|---|---|
| 2 oz / ft² | $70\ \mu\text{m}$ ($2.8\text{ mil}$) | $6\text{ mil}$ ($0.15\text{ mm}$) | $6\text{ mil}$ ($0.15\text{ mm}$) | $+1.5\text{ mil}$ ($0.038\text{ mm}$) |
| 3 oz / ft² | $105\ \mu\text{m}$ ($4.1\text{ mil}$) | $8\text{ mil}$ ($0.20\text{ mm}$) | $10\text{ mil}$ ($0.25\text{ mm}$) | $+2.5\text{ mil}$ ($0.063\text{ mm}$) |
| 4 oz / ft² | $140\ \mu\text{m}$ ($5.5\text{ mil}$) | $10\text{ mil}$ ($0.25\text{ mm}$) | $12\text{ mil}$ ($0.30\text{ mm}$) | $+3.5\text{ mil}$ ($0.089\text{ mm}$) |
| 6 oz / ft² | $210\ \mu\text{m}$ ($8.3\text{ mil}$) | $14\text{ mil}$ ($0.35\text{ mm}$) | $16\text{ mil}$ ($0.40\text{ mm}$) | $+5.0\text{ mil}$ ($0.127\text{ mm}$) |
| 8 oz / ft² | $280\ \mu\text{m}$ ($11.0\text{ mil}$) | $18\text{ mil}$ ($0.45\text{ mm}$) | $20\text{ mil}$ ($0.50\text{ mm}$) | $+7.0\text{ mil}$ ($0.178\text{ mm}$) |
| 10 oz / ft² | $350\ \mu\text{m}$ ($13.8\text{ mil}$) | $22\text{ mil}$ ($0.55\text{ mm}$) | $25\text{ mil}$ ($0.63\text{ mm}$) | $+9.0\text{ mil}$ ($0.228\text{ mm}$) |
[!WARNING] إذا وجّهت مسارات $6\text{ oz}$ في CAD بفواصل قياسية قدرها $8\text{ mil}$، فلن يتمكن مهندس CAM من تطبيق تعويض الحفر الإلزامي البالغ $+5\text{ mil}$. ولن تكون اللوحة قابلة للتصنيع دون إطلاق استفسار هندسي (EQ) يؤخر الإنتاج. راجع دائماً جدول الفواصل قبل تثبيت تخطيط القدرة لديك.
الكبس متعدد الطبقات والتخفيف من فراغات الراتنج
في اللوحات متعددة الطبقات بالنحاس الثقيل، تشكّل الخنادق بين موصلات النحاس المحفورة أخاديد فيزيائية عميقة. وأثناء الكبس الفراغي عند درجة حرارة عالية، يجب أن تذوب أوراق الربط التمهيدية وتتدفق وتملأ هذه الخنادق بالكامل قبل التشابك (البلمرة).
                      طبقة الربط التمهيدية (تدفق الراتنج المنصهر)
        ┌─────────────────────────────────────────────────────────────────┐
        │                                                                 │
   ═════╧═══════════                                     ═════════════════╧═════
   [ مسار 6 oz A ] ◄────── الخندق المراد ملؤه ──────────► [ مسار 6 oz B ]
   (الارتفاع = 210 µm)       براتنج الطبقة التمهيدية         (الارتفاع = 210 µm)
   ═════════════════                                     ═══════════════════════
   ───────────────────────────────────────────────────────────────────────────── ركيزة القلب
فيزياء نقص الراتنج
إذا كان حجم الراتنج الذي توفره الطبقة التمهيدية أقل من حجم خنادق النحاس الفارغة، تدخل مكبسة الكبس في حالة نقص الراتنج (resin starvation):
- الفراغات العازلة الدقيقة: تتشكل جيوب من الهواء المحبوس والغاز المتطاير على طول الجدران الجانبية للموصلات السميكة. وتحت فولتيات تشغيل عالية ($>400\text{V}$ في أنظمة بطاريات EV)، تُشعل هذه الفراغات تفريغات جزئية (PD) موضعية تُتلف العازل وتسبب انهياراً عازلاً كارثياً.
- الميسلينغ والتقشير الطبقي: في اللحام بالإعادة الذوبان اللاحق ($240^\circ\text{C} - 260^\circ\text{C}$)، تتبخر الرطوبة المحبوسة داخل هذه الفراغات وتولّد ضغط بخار متفجراً يمزق الطبقات الداخلية.
قواعد موازنة الكبس واختيار الطبقة التمهيدية
لضمان كبس خالٍ من الفراغات، يجب أن يحقق حجم الراتنج المتاح من الطبقة التمهيدية ($V_{\text{resin}}$) عامل الأمان التالي بالنسبة إلى حجم القناة ($V_{\text{channel}}$):
$$V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$$
- الطبقات التمهيدية عالية الراتنج (HR): لا توفر الطبقات التمهيدية القياسية (مثل 7628 بمحتوى راتنج $43%$) راتنجاً سائلاً كافياً. تستخدم APTPCB منسوجات زجاجية متخصصة عالية الراتنج، منها:
- 1080 HR (محتوى راتنج $68% - 75%$)
- 2116 HR (محتوى راتنج $58% - 64%$)
- تكديسات متعددة الطبقات التمهيدية: لا تستخدم أبداً ورقة تمهيدية سميكة واحدة لسد فجوة نحاسية بسماكة $4\text{ oz}$ إلى $10\text{ oz}$. تعتمد APTPCB استراتيجية تكديس متعددة: تُوضع ورقة 1080 HR عالية التدفق مباشرة على النحاس لملء الخنادق، مدعومةً بورقة زجاجية هيكلية 2116 أو 7628 تحدد التباعد العازل الدقيق.
- اللصوصية النحاسية (Thieving): يجب ملء المساحات الفارغة الكبيرة غير الموجهة على الطبقات الداخلية بخلفية نحاسية غير وظيفية («copper thieving»). إذ يعادل اللص النحاسي حجم القنوات عبر لوحة الإنتاج بأكملها ويمنع الغور الموضعي للراتنج.
التحكم في تقوس اللوحة (Bow & Twist)
يولّد النحاس الثقيل إجهادات شد ميكانيكية هائلة أثناء التبريد الحراري. وفقاً لـ IPC-6012 القسم 3.4.4، يجب أن تحافظ اللوحات الصلبة النهائية على تقوس والتواء أقل من $0.75%$ (أو $0.50%$ لخطوط SMT الآلية).
- قاعدة تناظر التكديسة: يجب موازنة وزن النحاس بشكل متماثل حول القلب المركزي. فلوحة رباعية الطبقات فيها 6 oz في الطبقة 2 و1 oz في الطبقة 3 ستتقوس «كالرقاقة» أثناء إعادة الذوبان. يجب أن تتطابق الطبقتان 2 و3 في أوزان النحاس والمسافات العازلة عن الطبقات الخارجية.
الكتلة الحرارية في التجميع واللحام وفق IPC-A-610 الفئة 3
إن تصميم لوحة نحاس ثقيل قابلة للتصنيع لا يمثل سوى نصف التحدي الهندسي. فعند وصول اللوحة العارية إلى خط التركيب السطحي (SMT) والتركيب عبر الثقوب (THT)، يعمل الحجم الضخم من النحاس كمصرف حراري هائل يسحب الطاقة الحرارية بسرعة من مكاوي اللحام وفوهات موجة اللحام.
نقص اللحام في براميل النحاس الثقيل
وفقاً لـ IPC-A-610 الفئة 3 (المنتجات الإلكترونية عالية الأداء)، يجب أن تحقق وصلات اللحام عبر الثقوب حداً أدنى قدره $75%$ من الملء الرأسي للثقب (ملء البرميل):
[ طرف المكون ]             │   │
[ الحلفة العلوية ]    ────┴───┴────  ◄── حلفة علوية مطلوبة (الفئة 3)
[ البرميل المطلي ]     │▒▒▒▒│   │▒▒▒▒│
                      │▒▒▒▒│   │▒▒▒▒│ ◄── ملء رأسي لا يقل عن 75%
                      │▒▒▒▒│   │▒▒▒▒│     (لا تُقبل فراغات في الفئة 3)
[ مصدر اللحام ]       ────┬───┬────
                        │   │
إذا كان دبوس موصل القدرة متصلاً مباشرةً بمستوى أرضي داخلي ضخم بوزن $6\text{ oz}$ دون عزل حراري، يسحب المستوى الحرارة أسرع مما تستطيع موجة قياسية أو مكواة يدوية تعويضه. يتجمد اللحام قبل الأوان داخل البرميل، منتجاً وصلات باردة تفشل في فحص الفئة 3 بأقل من $40%$ من الملء الرأسي.
قواعد تصميم العزل الحراري في التجميع
- الاتصال المباشر مقابل العزل الحراري:
- في اللحام اليدوي، تُعد قطعات العزل الحراري إلزامية. ويجب توسيع عرض الأذرع إلى $25\text{ mil} - 40\text{ mil}$ ($0.63\text{ mm} - 1.0\text{ mm}$) لدعم التيار العالي مع منع تجمد اللحام عند المكواة.
- في اللحام الانتقائي الآلي، يمكن استخدام اتصالات مباشرة صلبة بزاوية $360^\circ$ فقط إذا كانت منشأة التجميع تطبق بروتوكولات التسخين الأولي.
- بروتوكول التسخين الأولي متعدد المراحل في اللحام الانتقائي:
- تدخل التجميعات القياسية إلى اللحام الانتقائي بدرجات تسخين أولي للوجه السفلي تقارب $90^\circ\text{C} - 100^\circ\text{C}$.
- تتطلب لوحات النحاس الثقيل ($\ge 4\text{ oz}$) تسخيناً أولياً بالأشعة تحت الحمراء/الحمل متعدد المراحل على الوجهين حتى $120^\circ\text{C} - 135^\circ\text{C}$ قبل ملامسة المادة المساعدة وفوهة اللحام.
- يجب زيادة زمن تماس الفوهة من $1.5\text{ ثانية}$ القياسي إلى $3.5 - 5.0\text{ ثوانٍ}$، باستخدام فوهات موجة صغيرة مخمّدة بالنيتروجين (درجة حرارة البوتقة $285^\circ\text{C} - 300^\circ\text{C}$) لضمان الترطيب الشعري الكامل عبر البرميل.
- سماكة قناع اللحام فوق حواف النحاس الثقيل:
- يترقق قناع اللحام السائل القابل للتصوير الضوئي (LPI) المطبق بالستارة القياسية فوق الحواف العلوية الحادة بزاوية $90^\circ$ لمسارات النحاس السميك. وعلى مسارات $4\text{ oz}$ إلى $10\text{ oz}$، قد ينخفض الغطاء على الحافة دون $0.2\text{ mil}\ (5\ \mu\text{m})$، مما يهدد بشرارة عازلة عبر ثقوب دقيقة.
- تشترط APTPCB تمريرتين من الرش الكهروستاتيكي أو قناع لحام بغشاء جاف مفرّغ لضمان تغطية لا تقل عن $0.8\text{ mil}\ (20\ \mu\text{m})$ فوق جميع الحواف الحادة للموصلات.
إرشادات إطلاق التصنيع وCAM
للحصول على مراجعة تصنيعية دقيقة وعرض سعر قابل للتصنيع دون تعليقات هندسية، تأكد من أن حزمة بيانات التصميم والتوريد لديك تلبي معايير الإطلاق التالية:
| البوابة الهندسية | المواصفة القياسية | قاعدة القدرة عالية الموثوقية |
|---|---|---|
| إعلان وزن النحاس | التمييز بين وزن رقائق النحاس الأساسية وسماكة النحاس النهائي المطلي | تحديد السماكة النهائية في ملاحظات الرسم (مثل «الطبقة 2 نحاس نهائي: 6.0 oz / 210 µm») |
| هوامش الفواصل في CAM | الالتزام بجدول الفواصل الدنيا في القسم 4 | الحفاظ على فواصل دنيا: $10\text{ mil}$ لـ 3 oz؛ و$16\text{ mil}$ لـ 6 oz؛ و$25\text{ mil}$ لـ 10 oz |
| تناظر النحاس بين الطبقات | مطابقة توزيع النحاس على الوجهين المتقابلين للقلب | يجب ألا يتجاوز فرق مساحة النحاس بين الطبقات المتقابلة $\pm 15%$ لمنع التقوس والالتواء |
| فاصل الثقب عن النحاس | توفير خلوص كافٍ لانحراف لقمة الثقب في النحاس الثقيل | فاصل ثقب-نحاس للطبقة الداخلية $\ge 18\text{ mil}$ ($0.45\text{ mm}$) لـ $\le 4\text{ oz}$؛ و$\ge 25\text{ mil}$ لـ $\ge 6\text{ oz}$ |
| موازنة الارتفاع الحراري ($\Delta T$) | تحديد درجة حرارة التشغيل المحيطة وارتفاع الموصل المسموح | التصميم وفق أغلفة حرارية متحفظة من IPC-2152 ($\Delta T = 10^\circ\text{C}, 20^\circ\text{C}$ أو $30^\circ\text{C}$) |
| طريقة اللحام في التجميع | إعلان الموجة الآلية أو اللحام الانتقائي أو التجميع اليدوي | اشتراط ملء برميل IPC-A-610 الفئة 3 ($\ge 75%$) مع تحديد تسخين أولي متعدد المراحل |
الأسئلة الشائعة حول تصميم وتحديد الأبعاد الحرارية للوحات النحاس الثقيل
هل يمكن للنحاس الثقيل ومسارات الإشارات دقيقة الخطوة أن تتعايش على اللوحة نفسها؟
نعم، لكن يجب ألا تُوجّه على الطبقة نفسها. فدورة التآكل العدوانية اللازمة لإزالة $105\ \mu\text{m}$ إلى $210\ \mu\text{m}$ من النحاس ستفرط في حفر مسارات الإشارات دقيقة الخطوة $4/4\text{ mil}$ وتقوّضها وتدمرها بشدة. تعزل لوحات إلكترونيات القدرة الحديثة مستويات القدرة الثقيلة على طبقات داخلية مخصصة أو طبقات خارجية، بينما تستخدم رقائق نحاسية قياسية بوزن 1 oz على طبقات توجيه الإشارات الخارجية.
لماذا يوصي IPC-2152 بعروض مسارات أقل من IPC-2221 للنحاس الثقيل؟
افترض IPC-2221 أن الموصل مشعّ حراري معزول معلق في هواء ساكن على لوحة أحادية الجانب. بينما يقيس IPC-2152 لوحات حديثة متعددة الطبقات تعمل فيها العوازل السميكة ومستويات النحاس الداخلية المجاورة كناشرات حرارية جانبية فعالة. وبما أن الحرارة تُوصَل إلى ركيزة اللوحة أسرع بكثير مما تتبدد في الهواء الساكن، يمكن لموصل متوافق مع IPC-2152 حمل التيار نفسه بعرض أقل بنسبة $30%$ إلى $50%$ مما تنبأ به IPC-2221.
ما هو أقصى وزن عملي للنحاس في الطبقات الخارجية مقابل الداخلية؟
في الإنتاج القياسي بالجملة، يمكن تصنيع الطبقات الداخلية حتى $10\text{ oz}$ ($350\ \mu\text{m}$) بدورات كبس متخصصة بطبقات تمهيدية عالية الراتنج. ويمكن بناء الطبقات الخارجية حتى $6\text{ oz}$ أو $10\text{ oz}$ برقائق بداية سميكة مضافاً إليها طلاء كهربائي للوحة. وفوق $10\text{ oz}$ (حتى $20\text{ oz}$)، تدخل اللوحات فئة «النحاس الفائق» وتتطلب توجيهاً CNC متخصصاً أو تفريزاً نحاسياً متدرجاً أو أدوات تغليف بالراتنج مخصصة.
كيف يؤثر النحاس الثقيل في تآكل لقم الثقب والحلقات الحلقية؟
يولّد الثقب خلال أكوام نحاسية ضخمة بوزن $6\text{ oz}$ إلى $10\text{ oz}$ احتكاكاً ميكانيكياً شديداً ودرجات حرارة مرتفعة. تبلى لقم الثقب بسرعة، مما ينتج جدران ثقوب خشنة وزوائد ودهناً نحاسياً على الطبقات الداخلية. وعلى المصنعين تقليل عدد الضربات لكل لقمة بنسبة $60%$، واستخدام أدوات من كربيد التنغستن الصلب عالي الجودة، وزيادة هوامش الحلقة الحلقية بمقدار $+3\text{ mil}$ إلى $+5\text{ mil}$ فوق قواعد DFM القياسية لمنع انقطاع الثقوب.
متى يجب على المهندس اختيار النحاس الثقيل بدلاً من MCPCB بقاعدة ألمنيوم؟
تُعد لوحات النحاس الثقيل الخيار الهندسي الأفضل عندما تتطلب الدائرة طبقات توجيه متعددة (3 إلى 12+ طبقة)، أو مكونات قدرة عبر الثقوب، أو ميكروكنترولرات SMD ومشغلات بوابات متجاورة. أما لوحات النواة المعدنية (MCPCB) بقاعدة الألمنيوم فتقتصر عادةً على طوبولوجيا أحادية أو ثنائية الجانب ولا يمكنها دعم دبابيس نافذة دون تصنيع عزل معقد عبر الألمنيوم. إذا كانت لديك سلاسل LED عالية القدرة أحادية الطبقة، فاختر MCPCB؛ أما إذا كانت لديك محولات DC-DC متعددة المراحل معقدة أو مشغلات محركات أو محولات، فاختر النحاس الثقيل.
هل تحتاج مراجعة هندسية فورية لتكديسة النحاس الثقيل لديك أو لهوامش تعويض الحفر؟ أرسل ملفات Gerber CAD وملاحظات التصنيع إلى فريقنا الهندسي على APTPCB Heavy Copper Manufacturing لإجراء مراجعة حرارية شاملة وفق DFM.