
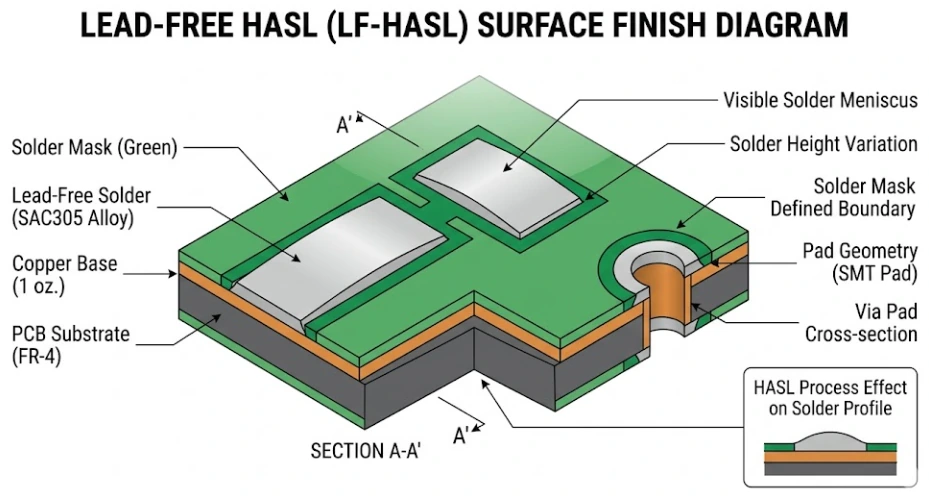
ينصهر اللحام الخالي من الرصاص (Lead-Free) عند درجات حرارة أعلى مقارنة بلحام الرصاص، وتُعد هذه النقطة المسبب الرئيسي لمعظم الفروق التشغيلية بينهما. تسبيكة اللحام القياسية الخالية من الرصاص لتجميع PCB، وهي SAC305 (قصدير، ٣٪ فضة، ٠٫٥٪ نحاس)، تنصهر ضمن نطاق حراري ضيق يتراوح بين ٢١٧ و٢٢٠ درجة مئوية تقريباً. في المقابل، تنصهر سبيكة الرصاص سهلة الانصهار (Eutectic) الكلاسيكية، Sn63Pb37، عند نقطة ثابتة هي ١٨٣ درجة مئوية. بناءً على ذلك، تتطلب عملية اللحام بإعادة التدفق (reflow) الخالية من الرصاص حرارة تشغيلية أعلى بنحو ٢٠ إلى ٣٠ درجة مئوية، مما يقلص الهامش الحرج بين درجة الحرارة الكافية لإتمام اللحام ودرجة الحرارة القصوى التي تتحملها المكونات ولوحة PCB دون تلف.
يمتاز لحام الرصاص بسهولة التعامل وموثوقيته العالية، إلا أن تشريعات RoHS تحظر استخدام الرصاص في معظم المعدات الكهربائية والإلكترونية المسوقة داخل الاتحاد الأوروبي والأسواق الخاضعة للوائح مماثلة. ينحصر استخدام لحام الرصاص حالياً في التطبيقات المستثناة من نطاق RoHS أو المشمولة بإعفاءات محددة. يوضح هذا الدليل مقارنة السبائك، ودرجات حرارة انصهار اللحام، والحالات التي يُسمح فيها باستخدام الرصاص، بالإضافة إلى المتطلبات الفنية الواجب تحديدها بدقة في طلب عروض الأسعار (RFQ) لتجميع الألواح.
النقاط الأساسية
- ينصهر SAC305 عند حوالي ٢١٧ إلى ٢٢٠ درجة مئوية؛ وينصهر Sn63Pb37 عند ١٨٣ درجة مئوية؛ بينما ينصهر Sn60Pb40 ضمن نطاق ضيق يتراوح بين ١٨٣ وحوالي ١٩٠ درجة مئوية.
- تتراوح ذروة حرارة الـ reflow لعمليات الـ lead-free عادةً بين ٢٣٥ و٢٥٠ درجة مئوية، مقارنة بنحو ٢٠٥ إلى ٢٢٥ درجة مئوية لمعجون القصدير والرصاص. التزم دائماً بالـ profile الحراري المحدد من الشركة المصنعة للمعجون.
- اعتمد لحام الـ lead-free افتراضياً للمنتجات الخاضعة للوائح RoHS. ولا تستخدم لحام الرصاص إلا إذا كان المنتج خارج نطاق التطبيق أو مشمولاً بإعفاء معتمد، مع توثيق هذا القرار هندسياً.
- يجب أن تكون المكونات وخامة الـ laminate والـ surface finish مصنفة لتحمل درجات حرارة معالجة الـ lead-free، ويشمل ذلك مستويات الحساسية للرطوبة عند درجات الحرارة القصوى المرتفعة.
- خلط السبائك، مثل تركيب مكونات BGA بتقنية lead-free على خط إنتاج لحام قصدير ورصاص، يتطلب ضبطاً دقيقاً ومدروساً للـ profile الحراري وقراراً هندسياً معتمداً، ولا ينبغي اعتماده كإجراء افتراضي.
تحدد سبيكة اللحام المستخدمة نافذة المعالجة الحرارية (reflow profile)، وموثوقية نقاط اللحام على المدى الطويل، والامتثال للتشريعات البيئية في تصنيع الـ PCBA. توضح المقارنة الفنية التالية الفروق التشغيلية والميكانيكية بين سبيكة SAC305 الخالية من الرصاص (lead-free) وسبيكة القصدير والرصاص التقليدية Sn63Pb37.
١. نقاط الانصهار وحرارة ذروة إعادة الصهر (Reflow Peak Temperature)
| الخاصية الفنية | Sn63Pb37 | SAC305 |
|---|---|---|
| طبيعة السبيكة | سبيكة يوتكتيكية تماماً (Eutectic) | سبيكة شبه يوتكتيكية (Near-eutectic) |
| درجة حرارة الانصهار | ١٨٣ درجة مئوية محددة بدقة | ٢١٧ إلى ٢٢٠ درجة مئوية |
| درجة حرارة ذروة إعادة الصهر (Peak Reflow) | ٢١٠ إلى ٢٢٥ درجة مئوية | ٢٣٥ إلى ٢٥٠ درجة مئوية |
| نافذة المعالجة (Process Window) | عريضة، سهلة التحكم وتقلل عيوب التبلل (wetting) | ضيقة، تتطلب تحكماً دقيقاً لمنع تلف المكونات والـ PCB |
| زمن السيولة فوق سائل اللحام (TAL) | ٤٥ إلى ٧٥ ثانية فوق ١٨٣ درجة مئوية | ٤٥ إلى ٩٠ ثانية فوق ٢١٧ درجة مئوية |
تفرض درجة الانصهار المرتفعة لـ SAC305 إجهاداً حرارياً أكبر على المكونات الإلكترونية ورقائق الـ FR-4، مما يتطلب استخدام خامات ذات درجة حرارة انتقال زجاجي أعلى ($T_g \ge ١٥٠$ درجة مئوية) ومقاومة أفضل للتحلل الحراري ($T_d$).
٢. موثوقية نقاط اللحام (Solder Joint Reliability)
تختلف الآليات الميكانيكية لانهيار نقاط اللحام بين السبيكتين بناءً على بيئة التشغيل:
المرونة مقابل الصلابة الميكانيكية:
- توفر Sn63Pb37 مرونة ومطيلية (ductility) أعلى، مما يمنحها قدرة فائقة على امتصاص الإجهادات الناتجة عن الصدمات الميكانيكية والسقوط والاهتزازات المستمرة دون تشقق نقطة اللحام.
- تتمتع SAC305 بقوة شد (tensile strength) ومقاومة زحف (creep resistance) أعلى عند درجات الحرارة المعتدلة، لكنها أكثر هشاشة (brittle). يؤدي ذلك إلى زيادة مخاطر التصدع الميكانيكي، خاصة عند وسادات الحزم الشبكية مثل BGA و QFN.
نمو المركبات بين الفلزية (IMC Formation):
- يُظهر لحام SAC305 طبقة IMC أسمك من مركبات القصدير والنحاس ($Cu_6Sn_5$ و $Cu_3Sn$)، بالإضافة إلى ترسبات الفضة ($Ag_3Sn$). تنمو هذه الطبقات مع التقادم الحراري وتزيد من هشاشة السطح البيني لنقطة اللحام.
- يحافظ Sn63Pb37 على واجهة IMC رقيقة ومستقرة، مما يقلل بشكل ملحوظ من التصدع البيني تحت الصدمات الحرارية.
شعيرات القصدير (Tin Whiskers):
- تنعدم تماماً ظاهرة شعيرات القصدير في سبائك Sn63Pb37؛ حيث يعمل الرصاص (بنسبة تتجاوز ٣٪) على تثبيط نموها المجهري نهائياً.
- تشكل سبائك SAC305 والطلاءات الخالية من الرصاص مخاطر حقيقية لنمو شعيرات القصدير بمرور الوقت، مما يهدد بحدوث قصر كهربائي (short circuits) عبر المسافات الدقيقة (fine-pitch).
٣. تشريعات RoHS والاستثناءات المعمول بها
تحظر توجيهات RoHS الرصاص في المنتجات التجارية والاستهلاكية بحد أقصى يبلغ ٠.١٪ (١٠٠٠ جزء في المليون) وزناً في المواد المتجانسة. وعلى الرغم من ذلك، تمنح اللوائح استثناءات صريحة لاستخدام لحام الرصاص في التطبيقات الحساسة ذات الموثوقية الفائقة:
- الدفاع والفضاء العسكري (Aerospace & Defense): تتطلب أنظمة الطيران والمعدات الدفاعية امتثالاً صارماً لمقاومة الاهتزاز ومنع شعيرات القصدير، ويُحظر فيها استخدام السبائك الخالية من الرصاص في أجهزة التحكم الحرجة.
- الأجهزة الطبية المنقذة للحياة (Critical Medical Devices): الأجهزة المزروعة (مثل منظمات ضربات القلب) ومعدات دعم الحياة المباشرة.
- البنية التحتية لشبكات الاتصالات والخوادم: أنظمة التبديل ومحطات الطاقة التي تتطلب عمراً تشغيلياً دون انقطاع يتجاوز ١٥ إلى ٢٠ عاماً.
- السيارات ومركبات النقل (Automotive Safety Systems): وحدات التحكم في المحرك، وأنظمة الفرامل المانعة للانغلاق (ABS)، ووسائد الهواء حيث تؤدي الصدمات الحرارية الشديدة إلى انهيار اللحام الخالي من الرصاص.
ما هي درجة حرارة انصهار سبيكة اللحام؟
تعتمد درجة انصهار اللحام على تركيبة السبيكة المستخدمة. تنصهر السبائك اليوتكتية (eutectic) عند درجة حرارة ثابتة محددة، بينما تمر السبائك غير اليوتكتية بنطاق شبه سائل وعجيني (pasty range) محصور بين نقطة بداية الانصهار (solidus) ونقطة السيولة الكاملة (liquidus).
| السبيكة | التركيب | نقطة أو نطاق الانصهار | ذروة إعادة التدفق (reflow) النموذجية | التبليل (Wetting) | التكلفة النسبية | حالة التوافق مع RoHS |
|---|---|---|---|---|---|---|
| Sn63Pb37 | ٦٣٪ قصدير، ٣٧٪ رصاص | ١٨٣ درجة مئوية (eutectic) | نحو ٢٠٥ إلى ٢٢٥ درجة مئوية | ممتاز | منخفضة | تحتوي على الرصاص؛ تقتصر على التطبيقات المعفاة أو خارج النطاق |
| Sn60Pb40 | ٦٠٪ قصدير، ٤٠٪ رصاص | نحو ١٨٣ إلى ١٩٠ درجة مئوية | مماثلة لسبيكة Sn63Pb37 | ممتاز | منخفضة | تحتوي على الرصاص؛ تخضع لنفس القيود |
| SAC305 | Sn٩٦.٥ / Ag٣.٠ / Cu٠.٥ | نحو ٢١٧ إلى ٢٢٠ درجة مئوية | نحو ٢٣٥ إلى ٢٥٠ درجة مئوية | جيد؛ انتشار أبطأ مقارنة بسبائك SnPb | أعلى (بسبب محتوى الفضة) | خالية من الرصاص (Lead-free) |
| SAC0307 | Sn٩٩.٠ / Ag٠.٣ / Cu٠.٧ | نحو ٢١٧ إلى ٢٢٨ درجة مئوية | مماثلة لـ SAC305 أو أعلى قليلًا | مقبول إلى جيد | أقل من SAC305 | خالية من الرصاص (Lead-free) |
| Sn99.3Cu0.7 | قصدير مع ٠.٧٪ نحاس | ٢٢٧ درجة مئوية (eutectic) | أعلى من SAC305 | مقبول | منخفضة | خالية من الرصاص؛ شائعة في اللحام الموجي واليدوي |
| SN100C | Sn-Cu مع نيكل وجرمانيوم | نحو ٢٢٧ درجة مئوية | مماثلة لسبائك Sn-Cu | جيدة مقارنة بسبائك Sn-Cu | منخفضة إلى متوسطة | خالية من الرصاص؛ شائعة في اللحام الموجي والانتقائي |
| Sn42Bi58 | ٤٢٪ قصدير، ٥٨٪ بزموت | ١٣٨ درجة مئوية (eutectic) | نحو ١٦٠ إلى ١٨٠ درجة مئوية | مقبول | متوسطة | خالية من الرصاص؛ للتطبيقات منخفضة الحرارة |
هذه القيم نموذجية ومأخوذة من المواصفات القياسية العامة. تُحدد قيم solidus وliquidus الدقيقة ومنحنيات الحرارة الموصى بها بالرجوع إلى صحيفة بيانات معجون اللحام أو قضبان اللحام المعتمدة للمنتج المستخدم.
ما درجة الحرارة المناسبة لكاوي اللحام مع السبائك الخالية من الرصاص والمحتوية عليه؟
تُضبط حرارة رأس الكاوي عند مستوى أعلى بكثير من نقطة انصهار السبيكة لضمان انتقال حراري سريع إلى نقطة اللحام. يُفضّل ضبط الحرارة بين ٣١٥ و٣٤٥ درجة مئوية لسبائك القصدير والرصاص، وبين ٣٤٠ و٣٧٠ درجة مئوية للسبائك الخالية من الرصاص، مع مواءمة الدرجة وفقًا لحجم الرأس والكتلة الحرارية للموضع. تؤدي الحرارة الزائدة إلى إتلاف الوسادات والمكونات، بينما يؤدي نقصها إلى نقاط لحام باردة. راجع دليل اللحام اليدوي لتفاصيل اختيار الرأس ودرجة الحرارة.
اللحام بالرصاص مقابل اللحام الخالي من الرصاص (Lead-Free): الفروقات في العملية التصنيعية
ينطوي الانتقال من اللحام المحتوي على الرصاص إلى اللحام الخالي من الرصاص على تغييرات جوهرية في معايير المعالجة الحرارية، واختيار المواد، والمظهر النهائي لنقاط اللحام:
- درجات حرارة تشغيل أعلى. ترتفع ذروة حرارة اللحام بإعادة الصهر (Reflow) بمقدار يتراوح بين ٢٠ إلى ٣٠ درجة مئوية. يتطلب ذلك مكونات وموصلات وعوازل بلاستيكية ذات تصنيفات تتحمل هذا الارتفاع الحراري، بالإضافة إلى ركائز ألواح تتحمل دورات لحام متكررة خالية من الرصاص دون حدوث انفصال طبقي (Delamination). توضح صفحة ركائز PCB ذات الـ Tg المرتفع الحالات التي تستدعي تحديد ركائز ذات Tg أعلى.
- نافذة تشغيل أضيق (Narrower process window). يتقلص الفارق بين نقطة انصهار سبيكة اللحام والحد الأقصى لتحمل المكونات، مما يفرض ضبطاً دقيقاً لملف درجات حرارة الفرن، لا سيما في الألواح التي تتباين فيها الكتل الحرارية للمكونات بشكل كبير.
- ترطيب أبطأ (Slower wetting). انتشار السبائك الخالية من الرصاص أقل مرونة وانسيابية، مما يرفع من أهمية فاعلية الفلكس (Flux)، ونوع المعالجة السطحية لنقاط التوصيل، وتصميم شابلونة اللحام (Stencil).
- اختلاف في المظهر النهائي. تبدو نقاط اللحام الخالية من الرصاص أكثر بهتاناً وذات ملمس محبب مقارنة بنقاط لحام القصدير والرصاص؛ يُعد هذا أمراً طبيعياً ولا يمثل بمفرده دليلاً على وجود لحام بارد (Cold joint).
- تكلفة مواد أعلى. السبائك المحتوية على الفضة مثل SAC305 تكلفتها أعلى مقارنة بسبائك القصدير والرصاص. تقلل السبائك منخفضة الفضة من التكلفة، لكنها قد تغير من خواص الترطيب ومستويات الموثوقية.
- زيادة تكوّن الخبث (Dross) وتآكل رؤوس اللحام. تهاجم السبائك ذات نسب القصدير المرتفعة رؤوس كاوية اللحام وأحواض اللحام الموجي وتتلفها بمعدل أسرع.
أنواع سبائك اللحام المستخدمة في تجميع الـ PCB
تتطلب المراحل المختلفة على خط التجميع الواحد استخدام سبائك متباينة:
- معجون إعادة الصهر لتقنية الـ SMT. يُعد SAC305 الخيار الأكثر شيوعاً في التطبيقات الخالية من الرصاص (lead-free)، بينما يُمثل Sn63Pb37 الخيار القياسي للسبائك الرصاصية. وتُستخدم سبائك SAC منخفضة الفضة والسبائك المحتوية على البزموت لخفض التكلفة أو للتعامل مع درجات حرارة تشغيل منخفضة.
- اللحام الموجي واللحام الانتقائي. تُستخدم سبائك القصدير والنحاس مثل Sn99.3Cu0.7 وSN100C، أو سبائك SAC، نظراً لانخفاض تكلفتها وملاءمتها للتشغيل المستمر داخل حوض اللحام.
- اللحام اليدوي وإعادة العمل (Rework). يُستخدم سلك لحام بقلب من الـ flux من سبائك SAC305 أو Sn-Cu أو Sn63Pb37، على أن يتطابق تماماً مع السبيكة المستخدمة مسبقاً على اللوحة.
- اللحام عند درجات حرارة منخفضة. تُستخدم سبائك SnBi وSnBiAg للمكونات الحساسة للحرارة أو في عمليات اللحام المرحلي المتقدم، مع مراعاة أن وصلات البزموت تكون أكثر هشاشة وأقل مقاومة للصدمات الميكانيكية، كما يتدهور أداؤها بشكل حاد عند تلوثها بالرصاص.
راجع دليل اختيار معجون اللحام للاطلاع على تفاصيل أنواع المعجون، وأحجام الحبيبات، وتصنيفات الـ flux.
متى يظل لحام الرصاص مسموحاً به؟
لا يزال لحام الرصاص قانونياً ومستخدماً عملياً، لكن ضمن الحدود التي تتيحها اللوائح التنظيمية فقط. يحدد توجيه RoHS الأوروبي نسبة الرصاص بما لا يتجاوز ٠٫١٪ من الوزن في كل مادة متجانسة، مع إدراج استثناءات محددة المدة في ملاحق التوجيه. تشمل الحالات العملية التي يُسمح فيها باستخدام لحام الرصاص:
- المنتجات الخارجة عن نطاق RoHS: مثل بعض التطبيقات العسكرية، والفضائية، والمنشآت الثابتة واسعة النطاق. يجب التحقق من النطاق بمراجعة التوجيه الساري مباشرة دون الاعتماد على الافتراضات.
- التطبيقات المغطاة باستثناء قانوني: يُسمح بسبائك لحام الرصاص ذات درجات الانصهار العالية (السبائك التي تحتوي على ٨٥٪ أو أكثر من الرصاص) في استخدامات محددة فقط مدرجة في Annex III. استبدل الاتحاد الأوروبي في عام ٢٠٢٥ البند القديم 7(a) ببنود فرعية أدق من 7(a)-I إلى 7(a)-VII، ولكل منها نطاقه الخاص وتاريخ انتهاء محدد، لذا تحقق من النص القانوني المحدث قبل الاعتماد على أي منها. هذه السبائك ليست بديلاً عن عمليات تجميع Sn63Pb37 القياسية.
- الأسواق الخالية من قيود بيئية مماثلة: عندما لا يُطرح المنتج للبيع داخل أسواق تطبق هذه القيود.
- إصلاح المنتجات القديمة: الأجهزة المصنعة قبل سريان القيود، وحيثما تتيح اللوائح ذلك.
تتسم الاستثناءات بأنها محدودة النطاق وقابلة للتغيير مع الوقت. تقع مسؤولية إقرار انطباق أي استثناء على مالك المنتج حصراً وليس على جهة التجميع، مع ضرورة توثيق هذا القرار هندسياً وقانونياً. للاطلاع على تفاصيل تطبيق هذه المعايير على اللوحات والتجميعات، راجع دليل لوحات PCB المتوافقة مع معايير RoHS.
نافذة تشغيل اللحام الخالي من الرصاص وتصنيفات المكونات
لا تنجح عملية اللحام الخالي من الرصاص (lead-free) إلا إذا تحمّلت كافة المواد الموجودة على اللوحة درجات حرارتها. تحقّق من النقاط التالية قبل اعتماد أمر تصنيع lead-free:
- تصنيف درجة الحرارة القصوى للمكون. تُصنَّف حزم SMD عديدة وفق معيار J-STD-020، الذي يحدد درجة الحرارة القصوى لجسم المكون ومستوى حساسيته للرطوبة. يعتمد تصنيف اللحام الخالي من الرصاص درجات حرارة ذروة أعلى من تصنيف القصدير والرصاص، ولن يتحمل المكون المخصص للقصدير والرصاص فقط حرارة هذا المسار.
- الحساسية للرطوبة. تزيد ذروة الحرارة المرتفعة من خطر تشقق الحزم نتيجة تبخر الرطوبة الممتصة. خزّن القطع الحساسة للرطوبة وجفّفها حرارياً وفق معيار J-STD-033.
- خامة اللوحة (Laminate). اختر خامة بقيم Tg وحرارة تفكك ملائمة لعدد دورات الـ reflow المخطط لها، خصوصاً في اللوحات السميكة ومتعددة الطبقات.
- إنهاء السطح (Surface finish). تتوافق خيارات ENIG وOSP والفضة الغاطسة والقصدير الغاطس وHASL الخالي من الرصاص مع تجميع lead-free؛ ولكل منها موازنات خاصة بين استواء السطح وقابلية التخزين. راجع دليل إنهاء السطح لـ PCB.
- المنحنى الحراري (Profile). حدد مدة النقع، وزمن البقاء فوق نقطة السيولة، وحرارة الذروة استناداً إلى نشرة بيانات معجون اللحام، ثم قسها على لوحة فعلية مأهولة بالمكونات. يوضح دليل أساسيات منحنى إعادة الصهر الحراري تفاصيل كل منطقة حرارية.
التجميع المختلط: تركيب BGA خالية من الرصاص على خط إنتاج رصاصي
يحدث خلط السبائك بمعدل يفوق المتوقع، والسبب الشائع هو توفر بعض المكونات حصريًا بكرات لحام أو نهايات طرفية خالية من الرصاص (lead-free).
- التوافق الرجعي (مكونات خالية من الرصاص مع معجون قصدير-رصاص): لا تنصهر كرة لحام SAC بالكامل عند درجات حرارة الذروة المعتادة لسبيكة القصدير والرصاص. يؤدي انخفاض منحنى الحرارة (profile) دون الحد المطلوب إلى عدم امتزاج الكرة والمعجون بالشكل الصحيح، مما ينتج وصلة ضعيفة أو يتسبب في ظهور عيوب رأس على وسادة (head-in-pillow). يتمثل الحل العملي في رفع حرارة منحنى القصدير-رصاص مع مراعاة الحدود الحرارية للمكونات الأخرى، أو إعادة تكوير المكون (reballing) باستخدام كرات قصدير-رصاص.
- التوافق المسبق (مكونات قصدير-رصاص مع معجون خالٍ من الرصاص): المكونات القديمة قد لا تتحمل درجات حرارة الذروة للحام الخالي من الرصاص، كما أن وجود نسب ضئيلة من الرصاص داخل الوصلات المحتوية على البزموت يؤدي إلى تشكّل أطوار معدنية ذات درجات انصهار منخفضة للغاية.
- التوثيق: يلزم تحديد التجميع المختلط بوضوح في مخطط التجميع وقائمة المواد BOM، ليتمكن القائم بالتجميع من ضبط منحنى الحرارة المناسب بدقة.
يؤثر التجميع المختلط على الامتثال التنظيمي: وجود وصلة لحام رصاصية واحدة يُسقط توافق التجميعة مع معايير RoHS بالكامل.
الموثوقية: الترطيب (wetting)، والتجاويف (voids)، والشعيرات القصديرية (tin whiskers)
تُنتج كلتا عائلتي السبائك وصلات لحام موثوقة عند ضبط معايير العملية الصناعية بدقة. وتظهر الفروقات الفعلية في الحالات التشغيلية الحرجة:
- الدورات الحرارية (Thermal cycling). تؤدي وصلات SAC عموماً أداءً ممتازاً تحت تأثير الإجهاد الحراري الدوري، إلا أن النتائج تعتمد مباشرة على نوع الغلاف (package)، وسُمك اللوحة، وملف الاختبار الحراري. قد تسلك السبائك منخفضة الفضة سلوكاً مختلفاً.
- السقوط والصدمات الميكانيكية (Drop and shock). تتسم وصلات SAC عالية الفضة بهشاشة أكبر في اختبارات السقوط مقارنة بوصلات القصدير والرصاص. ولهذا السبب يقع الاختيار غالباً على السبائك منخفضة الفضة أو السبائك المُطعّمة لتحمل الصدمات في الأجهزة المحمولة.
- التجاويف الفراغية (Voiding). تُشكّل معاجين اللحام الخالية من الرصاص (lead-free) فراغات بنسب أعلى أسفل الوسادات الحرارية الكبيرة وحزم BGA. يتطلب التحكم بها مواءمة دقيقة بين نوع المعجون، وتصميم الاستنسل (stencil)، والبروفايل الحراري لإعادة الصهر.
- الشعيرات القصديرية (Tin whiskers). تُكوّن الإنهاءات السطحية المعتمدة على القصدير النقي أو السبائك الغنية به شعيرات دقيقة بمرور الوقت، ما قد يتسبب في حدوث قصر كهربائي بين الموصلات المتقاربة. عمل الرصاص تاريخياً كمُثبّط طبيعي لهذه الظاهرة. تستخدم مشروعات الأنظمة عالية الموثوقية خيارات القصدير غير اللامع (matte tin) مع تدابير تخفيف محددة، أو طبقات سفلية من النيكل، أو الطلاء الواقي (conformal coating)، أو غيرها من الضوابط المحددة في خطط الموثوقية.
ما يجب تحديده في الـ RFQ
حدد لجهة التجميع بدقة عملية اللحام المطلوبة، مع تضمين الآتي:
- نوع العملية: خالية من الرصاص lead-free (مع تحديد السبيكة، مثل SAC305) أو قصدير-رصاص (مع تحديد السبيكة وسبب الاستخدام)
- مدى إلزامية امتثال المنتج لتوجيه RoHS، وأي استثناءات يُعتمد عليها
- نوع معجون اللحام وتصنيف الـ flux في حال اشتراط منتج محدد، أو الموافقة على اعتماد المعيار القياسي لجهة التجميع
- سبيكة اللحام لكل من اللحام الموجي واللحام الانتقائي وخطوات اللحام اليدوي
- أي مكونات ذات سبائك مختلطة، مثل عناصر BGA خالية من الرصاص (lead-free) على تجميعة قصدير-رصاص
- خامة اللوح (laminate) والإنهاء السطحي المناسبان لدرجة حرارة التشغيل
- متطلبات التعامل مع المكونات الحساسة للرطوبة
- معيار القبول (فئة IPC-A-610) وأي حدود مسموحة للفراغات بفحص الـ X-ray
- وثائق الامتثال المطلوبة: إقرارات المواد، وشهادات المطابقة (CoC)
لماذا تختار APTPCB لتجميع اللوحات الخالية من الرصاص أو المحتوية عليه؟
تعتمد خدمات تجميع SMT الخالي من الرصاص في APTPCB على خطوط إعادة صهر (reflow) بالنيتروجين مزودة بـ ١٠ مناطق تسخين مع ضبط دقيق للمخطط الحراري (thermal profiling)، ويوفر نظام اللحام الانتقائي بالنيتروجين ثنائي الفوهات دعماً لسبائك SnPb والسبائك الخالية من الرصاص (Pb-free) للمكونات عبر الثقوب (through-hole). تدقق المراجعة الهندسية تصنيفات المكونات، وخصائص رقائق العزل (laminate)، والإنهاء السطحي (finish)، ومخطط الحرارة ومطابقتها للسبيكة المحددة، مع عزل المكونات ذات السبائك المختلطة قبل بدء التجميع. وإذا كان التصميم يتطلب سبائك رصاصية، حدد السبيكة المطلوبة وأساس الامتثال في المخطط الهندسي لضمان توافق سجلات التصنيع ومسار الإنتاج بدقة.
تشمل المعايير والمراجع المعمول بها:
- توجيه الاتحاد الأوروبي EU RoHS Directive ٢٠١١/٦٥/EU وتعديلاته
- J-STD-006: متطلبات سبائك اللحام من الدرجة الإلكترونية
- J-STD-001: متطلبات التجميعات الكهربائية والإلكترونية الملحومة
- J-STD-020: تصنيف حساسية الرطوبة وإعادة الصهر لمكونات SMD غير المحكمة
- J-STD-033: مناولة وتعبئة مكونات SMD الحساسة للرطوبة وإعادة الصهر
- IPC-A-610: معايير قبول التجميعات الإلكترونية
الأسئلة الشائعة
ما هي درجة انصهار قصدير اللحام الخالي من الرصاص؟
ينصهر خليط SAC305، وهو السبيكة الأكثر شيوعاً بين السبائك الخالية من الرصاص، في نطاق يتراوح بين ٢١٧ و٢٢٠ درجة مئوية تقريباً. وتنصهر سبائك القصدير والنحاس مثل Sn99.3Cu0.7 عند نحو ٢٢٧ درجة مئوية، بينما تنصهر سبائك القصدير والبزموت منخفضة الحرارة عند حوالي ١٣٨ درجة مئوية. راجع ورقة البيانات (datasheet) الخاصة بالسبيكة المحددة المستخدمة لديك للتأكد من القيم الدقيقة.
ما هي درجة انصهار قصدير اللحام ٦٠/٤٠ و٦٣/٣٧؟
تُعد سبيكة Sn63Pb37 سبيكة يوتكتية (eutectic) وتنصهر عند ١٨٣ درجة مئوية. أما سبيكة Sn60Pb40 فهي قريبة جداً من التركيب اليوتكتي وتنصهر ضمن نطاق حراري ضيق يمتد من ١٨٣ درجة مئوية إلى حوالي ١٩٠ درجة مئوية. تندرج كلتا السبيكتين ضمن فئة اللحام المحتوي على الرصاص، ويخضع استخدامهما لقيود صارمة بموجب توجيهات RoHS لمعظم المنتجات.
هل يضاهي قصدير اللحام الخالي من الرصاص كفاءة القصدير المحتوي على الرصاص؟
نعم بالنسبة لمعظم المنتجات، شريطة ضبط معلمات العملية الإنتاجية بدقة. يتطلب قصدير اللحام الخالي من الرصاص درجات حرارة تشغيلية أعلى ويتميز بمعدل ترطيب (wetting) أبطأ، مما يمنح مقاطع التشكيل الحراري (profiles)، وطبقات الإنهاء السطحي، وتصنيفات تحمل المكونات للحرارة أهمية بالغة. في المقابل، يمتاز لحام القصدير والرصاص بسهولة معالجته ويستمر استخدامه في التطبيقات المسموح بها، وتحديداً المنتجات المعفاة أو الخارجة عن نطاق التوجيهات التنظيمية.
هل يمكن خلط قصدير اللحام المحتوي على الرصاص مع الخالي من الرصاص؟
يمكن ذلك، لكنه يجب أن يكون قراراً هندسياً مدروساً بعناية. يتطلب تركيب مكون BGA خالي من الرصاص على خط إنتاج يعتمد قصدير الرصاص مقطعاً حرارياً مرتفعاً بما يكفي لصهر كرة اللحام بالكامل وضمان اختلاطها المتجانس، كما تفقد تجميعة اللوحة تصنيف مطابقتها لـ RoHS إذا استُخدم أي قصدير رصاص في تطبيق يخضع لتلك اللائحة.
هل لا يزال استخدام قصدير اللحام المحتوي على الرصاص مسموحاً قانونياً؟
نعم، في المنتجات الخارجة عن نطاق توجيهات RoHS والتشريعات المماثلة، وفي التطبيقات المشمولة بإعفاء رسمي سارٍ، وفي الأسواق التي لا تفرض قيوداً مماثلة. نظراً لأن الإعفاءات تصدر محددة بدقة ومقيدة بمدد زمنية، يتعين على الجهة المالكة للمنتج التحقق من السند التنظيمي وتوثيقه.
ما هو نوع قصدير اللحام المستخدم في تصنيع الإلكترونيات؟
تعتمد معظم تجميعات لوحات PCB الحديثة على قصدير خالٍ من الرصاص، وتحديداً معجون SAC305 لتقنية SMT، وسبائك القصدير والنحاس أو سبائك SAC لعمليات اللحام الموجي، واللحام الانتقائي، واللحام اليدوي. لا يزال سبيكة القصدير والرصاص Sn63Pb37 مستخدمة في المجالات المصرح بها، بينما تُخصص سبائك القصدير والبزموت للعمليات التجميعية التي تتطلب درجات حرارة منخفضة.
اختر السبيكة أولاً، ثم حدد العملية
قرار اختيار السبيكة يأتي أولاً؛ فهو يحدد منحنى اللحام بإعادة الصهر (reflow profile)، ومستويات تحمل المكونات ورقائق العزل (laminate ratings)، والتشطيب السطحي (surface finish)، ومستندات الامتثال. اعتمد اللحام الخالي من الرصاص (lead-free) كإجراء افتراضي لأي منتجات تخضع للوائح RoHS، واقصر استخدام سبيكة الرصاص على الحالات ذات التبرير الهندسي الموثق فقط. دوّن نوع السبيكة ومعيار الامتثال بدقة في طلب التسعير (RFQ) لتمكين جهة التجميع من تصنيع اللوحة وفق ما خططت له تماماً.