
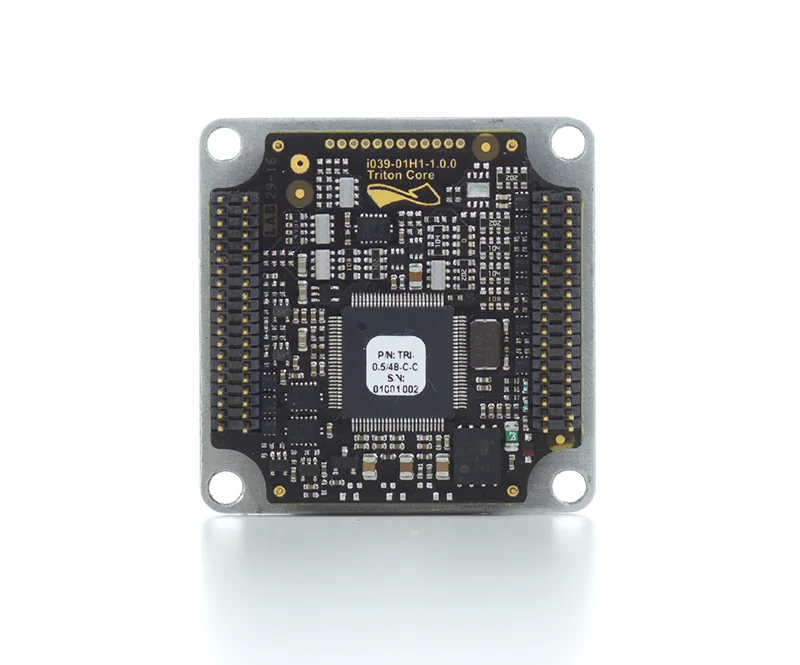
- تمثل لوحة المحرك المؤازر (servo driver board) مشكلة تجميع (assembly problem) قبل أن تكون مشكلة تحكم: فمحركات البوابة (gate drivers) ذات عدد المسامير (pin) المرتفع، وأجزاء استشعار التيار (current-sense)، و THT و SMT المختلطين، ومرحلة الطاقة (power stage) مع وسادات (pads) حرارية كبيرة كلها تشترك في نفس اللوحة (panel).
- تعود معظم المرتجعات الميدانية (field returns) على هذه اللوحات إلى تسليم تجميع (assembly handoff) غير مكتمل، وليس إلى مخطط (schematic) سيئ. يتم دمج (baked) القطبية (polarity) غير الواضحة، والوسادة الحرارية، واتجاه الموصل (connector orientation) في البناء الأول.
- كائنات التسليم (handoff objects) العملية ملموسة: قائمة مواد (BOM) نظيفة، ورسم تجميع (assembly drawing) يوضح الاتجاه، وبيانات الاستنسل والمعجون (stencil and paste data) لوسادات مرحلة الطاقة، ونقاط الوصول للاختبار، وحزمة فحص المادة الأولى (first article inspection package).
- يمكن للوحة أن تجتاز فحصًا كهربائيًا أساسيًا ولا تزال تحمل عيبًا في الوضع أو وصلة لحام (solder-joint defect) يظهر فقط كفشل متقطع (intermittent) أو حراري بمجرد تشغيل المحرك المؤازر تحت الحمل (load).
- حافظ على المحادثة على مستوى اللوحة والتجميع. إن تسمية SPI أو AOI أو ICT أو FCT أو IPC-A-610 تصف ما تتحقق منه كل خطوة؛ لكنها بمفردها لا تضمن الحياة في الميدان.
إجابة سريعة يتم بناء
لوحة الدوائر المطبوعة للمحرك المؤازربشكل جيد عندما يتم تجميد (frozen) حزمة التجميع (assembly package) قبل وضع اللوحة الأولى. السؤال الذي يهم في أرضية المصنع ليسهل التصميم يعمل؟بل هوهل يمكن للخط (line) وضع هذه اللوحة ولحامها وفحصها واختبارها دون التخمين بشأن القطبية، أو معجون الوسادة الحرارية، أو اتجاه الموصل، أو أين تقع نقاط التحقيق (probe points)؟قم بتجميد BOM، ورسم التجميع، وبيانات الاستنسل، والوصول إلى الاختبار أولاً، وتتوقف المحركات ذات عدد المسامير المرتفع ومرحلة الطاقة (power stage) عن كونها الأجزاء التي تتسرب (escapes) إلى الميدان.
جدول المحتويات
- ما الذي يجعل من الصعب تجميع لوحة المحرك المؤازر بشكل جيد؟
- الأخطاء الشائعة في تسليم التجميع (assembly handoff)
- لماذا تسبب هذه الأخطاء أعطالاً ميدانية (field failures)
- ما يجب تجميده في حزمة التجميع قبل البناء
- الوصول إلى الاختبار والتفتيش الذي يجب التخطيط له
- الأسئلة الشائعة (FAQ)
- المراجع العامة
- معلومات المؤلف والمراجعة
ما الذي يجعل من الصعب تجميع لوحة المحرك المؤازر بشكل جيد؟
تخلط لوحة المحرك المؤازر بين مجموعات من الأجزاء التي ترغب كل منها في نافذة معالجة (process window) مختلفة على نفس اللوحة. هذه هي صعوبة التجميع الأساسية، وهذا هو السبب في أن وصفة SMT العامة نادراً ما تغطي اللوحة بأكملها.
في اللوحة النموذجية، يتعين على الخط التعامل، في تمريرة واحدة أو في تسلسل مخطط، مع:
- حزم وحدة التحكم ومحرك البوابة (gate-driver) ذات عدد المسامير المرتفع، وغالبًا ما تكون QFN أو BGA ذات درجة دقيقة (fine-pitch)، حيث تكون إزاحة الموضع (placement offset) وإخلاء اللحام (solder voiding) هما أول الأشياء التي يبحث عنها SPI و AOI
- مرحلة طاقة (power stage) مع وحدات MOSFET أو وحدة مدمجة توضع على وسادات حرارية (thermal pads) مكشوفة كبيرة تحتاج إلى تغطية معجون (paste coverage) يمكن التحكم فيها حتى لا يطفو الجزء (float) أو يقف كشاهد قبر (tombstone) أو يحبس الفراغات (voids) تحت الوسادة
- عناصر استشعار التيار (current-sense elements)، والتحويلات (shunts)، والتوجيه الدقيق (precision routing) من حولها، حيث يؤدي اختلاف طفيف في التجميع إلى تغيير ما تقرأه حلقة التحكم (control loop)
- THT و SMT المختلطة: المكثفات السائبة (bulk capacitors)، والموصلات عالية التيار، والموصلات الرأسية (headers) التي تمر بخطوة انتقائية (selective) أو موجة (wave) بعد إعادة التدفق (reflow)، مع متطلباتها الحرارية الخاصة
- الموصلات والأجزاء ذات الاتجاه (orientation) الحرج حيث يمثل الوضع المعكوس أو المدار خطأً كهربائياً وليس عيباً شكلياً (cosmetic)
نظراً لأن هذه العائلات تتشارك في لوحة، يجب أن يخبر تسليم التجميع (assembly handoff) الخط، بشكل لا لبس فيه، بكيفية وضع كل منها، وتوجيهها، ولصقها بالمعجون. صفحة الدعم للبناء نفسه هي التجميع الجاهز (turnkey assembly)، وتدفق SMT بالإضافة إلى الثقب الممتد (through-hole) الذي تحتاجه هذه اللوحات عادةً هو تجميع SMT و THT. تتركز الصعوبة عند الحدود بين مرحلة الطاقة وكل جزء ذو درجة دقيقة (fine-pitch) يحيط بها.
الأخطاء الشائعة في تسليم التجميع (assembly handoff)
ابدأ بالخطأ، لأن هذا هو ما يظهر فعليًا على الخط.
فشل التسليم (handoff failure) الأكثر شيوعًا هو حزمة تجميع (assembly package) كاملة كهربائيًا ولكنها غامضة ماديًا. المخطط وقائمة الشبكات (netlist) صحيحان، ومع ذلك تترك ملفات البناء (build files) المشغل وبرنامج الآلة يخمنان. الإصدارات المتكررة:
- لا تتم الإشارة إلى القطبية والاتجاه (orientation) في رسم التجميع (assembly drawing). تُترك المكثفات المستقطبة، والثنائيات (diodes)، ومرجع السن رقم 1 (pin-1) لمحرك البوابة، ومفاتيح الموصلات (connector keying) ليتم استنتاجها من الشاشة الحريرية (silkscreen)، والتي غالبًا ما تكون مزدحمة أو مخفية أسفل الأجزاء على لوحة مؤازرة (servo board) كثيفة.
- يُعامل معجون الوسادة الحرارية (Thermal-pad paste) كفكرة متأخرة. لا تحمل بيانات الاستنسل (stencil data) أي نية للفتحة (aperture intent) لوسادات مرحلة الطاقة (power-stage) المكشوفة، لذلك يتم تحديد تغطية المعجون وسلوك الفراغ (void behavior) الناتج بشكل افتراضي (by default) بدلاً من التصميم (by design). انظر PCB stencil لمعرفة ما يجب أن تحمله مجموعة البيانات هذه.
- تحتوي قائمة المواد (BOM) على فجوات لا يمكن للخط حلها: البدائل المدرجة بدون قاعدة بديلة معتمدة (approved-alternate rule)، أو تعيين (mapping) المعرف المرجعي (reference-designator) مفقود، أو أجزاء استشعار التيار ومحرك البوابة (gate-driver) بدون شركة مصنعة وحزمة (package) واضحتين. صفحة الإدخال (intake page) لذلك هي المكونات وقائمة المواد.
- تسلسل THT والموصل (connector sequence) غير مذكور. لا تحدد الحزمة (package) الأجزاء التي تمر عبر الموجة (wave) أو انتقائية (selective) بعد إعادة التدفق (reflow)، لذلك تحصل الموصلات عالية التيار (high-current connectors) والمكثفات السائبة (bulk capacitors) على ملف تعريف حراري (thermal profile) لم يتم التخطيط له مطلقًا.
- الوصول للاختبار (Test access) مفقود بالكامل. لا توجد نقاط اختبار، ولا توجد خريطة تحقيق (probe map)، ولا يوجد بيان يوضح ما يجب فحص اللوحة مقابله، لذا فإن الشيء الوحيد الذي يمكن أن يفعله البناء هو إجراء فحص أساسي للاستمرارية أو عند التشغيل (power-on).
لا يوجد أي من هذه العيوب في التصميم. إنها عيوب تسليم (handoff defects)، وتعيش في كل لوحة على اللوحة (panel) حتى يكتشفها شخص ما.
لماذا تسبب هذه الأخطاء أعطالاً ميدانية (field failures)
يكمن الخطر في التسليم غير المكتمل في أنه لا يعلن عن نفسه. يمر عبر التجميع بهدوء ويصبح مرئيًا فقط عندما يقوم المحرك المؤازر بعمل حقيقي.
تعمل السلسلة على النحو التالي. يؤدي تسليم التجميع (handoff) غير المكتمل (قطبية غير واضحة، معجون وسادة حرارية غير محدد، اتجاه موصل غامض، عدم وجود وصول للاختبار) إلى حدوث عيب في التنسيب أو وصلة لحام (solder-joint defect) في الأجزاء الأكثر أهمية: محركات البوابة ذات عدد المسامير المرتفع ومرحلة الطاقة. لا يفشل المحرك الذي يتم وضعه مع إزاحة (offset) صغيرة، أو MOSFET للطاقة يطفو على وسادة حرارية غير ملصقة جيدًا، أو الموصل الذي يكون مثبتًا ميكانيكيًا ولكنه هامشي كهربائيًا، عند التشغيل (power-on) بالضرورة. يفلت العيب بعد ذلك من الفحص الكهربائي الأساسي، لأنه عند التيار المنخفض وعدم وجود حمل ميكانيكي تُقرأ اللوحة على أنها وظيفية. يظهر العطل (failure) فقط بمجرد تشغيل المؤازر تحت الحمل: تسخن مرحلة الطاقة (power stage)، ويدور التيار، ولا يمكن للوصلة الهامشية أو الوسادة الحرارية المفرغة تحريك الحرارة أو التيار بالطريقة التي افترضها التخطيط (layout)، وتكون النتيجة خطأ متقطعًا (intermittent fault) أو فشلًا حراريًا في الميدان.
السبب في أن هذه مشكلة تسليم وليست مشكلة اختبار هو التسلسل. إذا لم تحدد الحزمة (package) أبدًا معجون الوسادة الحرارية، فقد تم إنشاء الفراغ (void) عند إعادة التدفق (reflow). إذا لم تحدد أبدًا الوصول إلى الاختبار، لم تكن هناك طريقة لالتقاط الوصلة الهامشية (marginal joint) قبل الشحن. بحلول الوقت الذي تعود فيه اللوحة كعنصر مرتجع (return)، فإن أرخص مكان لإصلاحها، وهو حزمة التجميع، يكون خلفك بكثير. لهذا السبب ينتمي الاتجاه، وقصد المعجون (paste intent)، وخريطة التحقيق (probe map) إلى التسليم المجمد (frozen handoff)، وليس في جلسة تصحيح (debug session) بعد الفشل الأول.
ما يجب تجميده في حزمة التجميع قبل البناء
استخدم حزمة مجمدة (frozen package) كبوابة (gate) قبل وضع اللوحة الأولى. كل عنصر أدناه هو كائن تسليم ملموس، وليس موضوع نقاش.
| كائن التسليم (Handoff object) | ما يجب تجميده (freeze) | لماذا يمثل مشكلة في البناء (build issue) |
|---|---|---|
| قائمة المواد (BOM) | تعيين (mapping) المعرف المرجعي، والشركة المصنعة والحزمة لكل سطر، وقاعدة بديلة معتمدة (approved-alternate rule) صريحة لأي مصدر ثانٍ | إن البديل الذي لم يتم حله أو الحزمة المفقودة على خط محرك البوابة يوقف الخط أو يجلب الجزء الخطأ |
| رسم التجميع (Assembly drawing) | علامات القطبية، ومراجع الدبوس رقم 1 (pin-1)، وتوجيه (keying) الموصل واتجاهه، وأي موضع (placement) حرج للاتجاه يُشار إليه صراحةً | الشاشة الحريرية (silkscreen) المزدحمة على لوحة مؤازرة كثيفة ليست كافية؛ يجب أن يكون الاتجاه لا لبس فيه في الرسم |
| بيانات الاستنسل والمعجون (Stencil and paste data) | نية الفتحة (Aperture intent) للوسادات الحرارية المكشوفة في مرحلة الطاقة ومسارات (footprints) المحرك ذات درجة المباعدة الدقيقة | تحدد الفتحات الافتراضية تغطية المعجون وسلوك الفراغ (void behavior) أسفل أجهزة الطاقة عن طريق الصدفة بخلاف ذلك |
| تسلسل THT والموصل | ما هي الأجزاء التي يتم إعادة تدفقها، وأيها انتقائية (selective) أو موجية (wave)، والترتيب بالنسبة للموصلات ذات التيار العالي والمكثفات السائبة | ينتج عن الخطوة الحرارية غير المخطط لها على الموصل عالي التيار وصلات (joints) باردة أو مجهدة |
| الوصول إلى الاختبار (Test access) والنقاط | نقاط الاختبار التي يمكن الوصول إليها عن طريق المسبار (Probe-accessible)، وخريطة المسبار (probe map)، وبيان بما يتم فحص اللوحة مقابله | بدون الوصول، يمكن للبناء (build) إجراء فحص أساسي للتشغيل فقط، وهو بالضبط ما تفلت منه سلسلة الفشل |
| حزمة FAI | سجل فحص المادة الأولى (first article inspection record) يغطي الوضع والاتجاه والأجزاء التي تزيد من المخاطر على هذه اللوحة | البناء الأول (first build) هو المكان الذي يتم فيه تأكيد قرارات التوجيه والمعجون قبل أن تكررها الدفعة (batch) |
إذا كانت الحزمة لا تزال بحاجة إلى تنظيف (clean-up) من جانب الاختبار، فإن صفحات الدعم هي فحص المادة الأولى (first article inspection) لسجل FAI و الاختبار والجودة (testing and quality) لغة التفتيش والتحقق من الصحة. يكمن الفرق بين طلب عرض الأسعار وحزمة قابلة للبناء (buildable package) في ما إذا كانت هذه الكائنات موجودة أم لا، وليس ما إذا كان المخطط (schematic) صحيحًا.
الوصول إلى الاختبار والتفتيش الذي يجب التخطيط له
خطط لمسار الفحص والاختبار (test path) بينما لا يزال التخطيط (layout) يحتوي على مساحة لإضافة الوصول، وليس بعد قفل اللوحة. تتحقق كل طريقة من شيء مختلف، وتسميتها على مستوى الهوية هو الهدف: يخبرك هذا بما يمكن أن تراه الخطوة وما لا يمكنها رؤيته.
- يفحص SPI ترسيب معجون اللحام (solder-paste deposition) قبل التنسيب (placement): الحجم (volume)، والمساحة، والإزاحة (offset) على منصات المحرك ذات المسافة الدقيقة (fine-pitch) والوسادات الحرارية لمرحلة الطاقة. إنه أقرب مكان لالتقاط مشكلة المعجون التي كان من المفترض أن تمنعها بيانات الاستنسل (stencil data).
- يفحص AOI الموضع ومظهر المفصل (joint) بعد إعادة التدفق: الوجود، والاتجاه، والإزاحة (offset)، وعيوب المفاصل المرئية على الأجزاء ذات عدد المسامير (pin) الكبير. إنه قوي في ما هو مرئي ومحدود في ما يقع أسفل BGA أو وسادة مكشوفة (exposed pad).
- يفحص ICT اللوحة المعبأة مقابل نموذج كهربائي من خلال نقاط المسبار (probe points)، ولهذا السبب يجب أن تكون نقاط الاختبار (test points) في التخطيط وفي التسليم (handoff). صفحة الدعم هي ICT testing.
- يغطي المسبار الطائر (Flying probe) الفحوصات الكهربائية بدون تثبيت (fixture) مخصص، ومفيد للنموذج الأولي ومباني المؤازرة (servo builds) ذات الحجم المنخفض حيث لا يبرر بناء تثبيت ICT بعد. انظر flying probe testing.
- يمارس FCT اللوحة كمحرك سيرفو يعمل (working servo driver)، وهي الخطوة التي يمكن أن تظهر الإخفاقات التي تعتمد على الحمل (load-dependent failures) التي يفتقدها فحص ثابت (static check)، بشرط أن يتم تحديد التثبيت (fixture) وحالة الحمل كمتطلبات مسبقة (up front). صفحة الدعم هي FCT testing، وتوجد لغة القبول المرئي (visual acceptance language) مع AOI inspection.
عنصر التسليم العملي (practical handoff) هنا هو متطلبات التركيب (fixture) والوصول. حدد مبكرًا ما إذا كان البرنامج يحتاج إلى وصول مجس ICT، أو تركيب FCT بحمل محدد، أو مسار مسبار طائر للمباني الأولى (first builds)، واذكره في الحزمة (package) بحيث يحمل التخطيط (layout) نقاط الاختبار. تقع لوحات المحرك المؤازر والتحكم في الحركة في مساحة تطبيقات التحكم الصناعي (industrial control) و الروبوتات (robotics)، حيث حالة التحميل التي تراها اللوحة فعليًا في الميدان هي الحالة التي يجب أن تحاول خطة FCT تمثيلها. عندما يتم تجميد الحزمة (frozen) ويصبح الوصول إلى الاختبار حقيقيًا، قم بتوجيه البناء (build) من خلال الاقتباس (quote) المدخول (intake).
الأسئلة الشائعة (FAQ)
ما هي كائنات التسليم (handoff objects) الأكثر أهمية للوحة المحرك المؤازر (servo driver board)؟
تعد قائمة المواد (BOM) التي تتضمن قاعدة بديلة معتمدة (approved-alternate rule)، ورسم التجميع (assembly drawing) الذي يجعل القطبية وتوجيه الموصلات لا لبس فيهما، وبيانات الاستنسل (stencil) والمعجون (paste) الخاصة بالوسادات الحرارية (thermal pads) لمرحلة الطاقة، والتسلسل المحدد للـ THT والموصلات، ونقاط الوصول إلى الاختبار، وحزمة فحص المادة الأولى (first article inspection package). هذه هي العناصر التي تحدد ما إذا كانت اللوحة تُبنى (builds) بنفس الطريقة في كل مرة.
لماذا يُعد معجون الوسادة الحرارية (thermal-pad paste) مشكلة تسليم (handoff issue) وليس مجرد تفصيل عملية؟
لأن الفتحة المخصصة للمعجون (paste aperture) للوسادة المكشوفة (exposed pad) في مرحلة الطاقة تتحدد في بيانات الاستنسل (stencil data). إذا كانت الحزمة (package) لا تحمل نية فتحة (aperture intent)، يتم ضبط تغطية المعجون (paste coverage) وسلوك الفراغات (void behavior) تحت جهاز الطاقة بشكل افتراضي وليس حسب التصميم، ويحدث هذا في مرحلة إعادة التدفق (reflow) قبل أن تتمكن أي خطوة فحص من التفاعل.
هل يمكن للوحة محرك مؤازر اجتياز الاختبار الكهربائي ومع ذلك تفشل (fail) في الميدان؟
نعم. الفحص الكهربائي الأساسي عند تيار منخفض ودون حمل ميكانيكي (mechanical load) قد يُظهر أن الوصلة الهامشية (marginal joint) أو الوسادة الحرارية ذات الفراغات (voided thermal pad) تعمل بكفاءة. لا يظهر العطل غالبًا إلا بمجرد تشغيل المحرك المؤازر تحت الحمل وتسخين مرحلة الطاقة (power stage) ودورانها، ولهذا السبب فإن الوصول إلى الاختبار وخطة FCT المدركة للحمل (load-aware) هما أمران في غاية الأهمية.
ما الذي يفحصه كل أسلوب من أساليب التفتيش والاختبار فعلياً؟
تفحص تقنية (SPI) المعجون قبل وضعه (placement). وتتحقق (AOI) من وضعية الأجزاء والوصلات الظاهرة بعد إعادة التدفق (reflow). بينما تفحص تقنية (ICT) اللوحة كهربائياً من خلال نقاط الاختبار. وتوفر تقنية المسبار الطائر (Flying probe) تغطية كهربائية بدون تركيبات (fixtureless) للإنتاج ذي الحجم المنخفض (low volume). وتختبر (FCT) اللوحة (exercises) بصفتها محرك سيرفو عامل. ويرى كلٌّ منها طبقةً مختلفةً من البنية، ولا يثبت أيٌّ منها بمفرده استمرار عمل اللوحة ميدانياً (field life).
لماذا يفضل تخطيط الوصول للاختبار (test access) أثناء مرحلة التخطيط (layout) بدلاً من بعدها؟
لأن نظام الاختبار (ICT) يحتاج إلى نقاط يمكن الوصول إليها عبر المجس (probe-accessible)، ونظام الاختبار (FCT) يحتاج إلى تثبيت (fixture) وحمل محددين، مما يقيد التخطيط. إذا تم إضافة إمكانية الوصول كمتطلب (requirement) بعد قفل اللوحة (locked)، ستضيع الخيارات الأقل تكلفة، ولا يبقى سوى فحص أساسي للتشغيل (power-on).
هل حزمة التفتيش للمقالة الأولى (First article inspection package) تؤهل اللوحة للاستخدام في مجالات السيارات أو الطب؟
لا. يؤكد سجل فحص المقالة الأولى (FAI record) أن عملية التصنيع الأولى (first build) تتطابق مع الحزمة المجمدة (frozen package) من حيث الموضع، والاتجاه، والأجزاء المسببة للمخاطر. فهي خطوة للتأكد من عملية التصنيع (build-confirmation)، وليست تأهيلاً للبرنامج (program qualification)، ولا تعني في حد ذاتها القبول (acceptance) في قطاعات السيارات، أو الطب، أو الفضاء الجوي.
المراجع العامة
Turnkey assembly سياق صفحة الدعم حول النطاق الكامل لبناء لوحة المحرك المؤازر ومرحلة استيعاب التجميع (assembly intake).
SMT and THT assembly سياق صفحة الدعم حول التدفق المختلط للتركيب السطحي (surface-mount) والثقب الممتد (through-hole) الذي تحتاجه هذه اللوحات.
Components and BOM سياق صفحة الدعم حول استيعاب قائمة المواد (BOM intake)، وتعيين المعرف المرجعي (reference-designator)، ومعالجة البدائل.
PCB stencil سياق صفحة الدعم لبيانات الاستنسل (stencil) والمعجون، بما في ذلك فتحات الوسادات الحرارية (thermal-pad apertures) لمرحلة الطاقة.
First article inspection سياق صفحة الدعم لسجل فحص المقالة الأولى (FAI record) الذي يؤكد البناء الأول (first build) مقابل الحزمة المجمدة (frozen package).
Testing and quality سياق صفحة الدعم لفحص، والتأكد الكهربائي، والتخطيط للاختبار الوظيفي (functional-test planning) على مستوى اللوحة.
معلومات المؤلف والمراجعة
- المؤلف: فريق تحرير APTPCB
- المراجعة الفنية: فريق مراجعة هندسة التجميع والاختبار للوحات الدوائر المطبوعة المجمعة (PCBA assembly and test engineering review team)
- نطاق المراجعة (Review scope): اكتمال تسليم التجميع (assembly handoff)، ومخاطر الوضع ووصلات اللحام للأجزاء ذات عدد المسامير المرتفع ومرحلة الطاقة، وتخطيط الوصول للاختبار والتفتيش، واتساق حدود الإصدار (release-boundary consistency).