
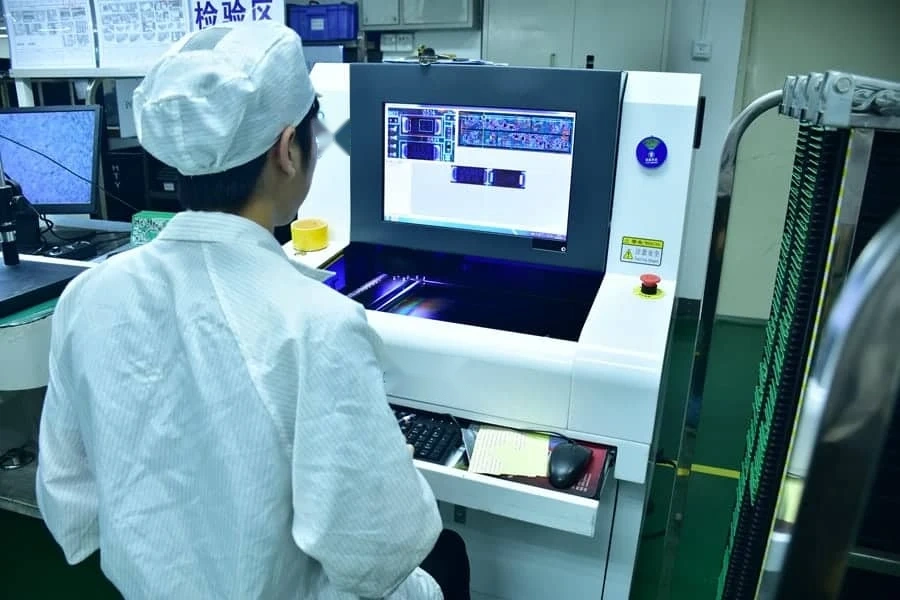
يفحص SPI وAOI مرحلتين مختلفتين من تصنيع PCBA.
يفحص SPI (Solder Paste Inspection) ترسبات معجون اللحام بعد الطباعة وقبل تركيب المكونات. أما AOI (Automated Optical Inspection) فيفحص الخصائص المرئية المحددة في البرنامج بعد التركيب أو اللحام.
اختر طرق الفحص وفق المخاطر في كل مرحلة والأدلة المطلوبة بعدها.
يتبع خط فحص SMT النموذجي هذا التسلسل:
طباعة معجون اللحام ← SPI ← تركيب المكونات ← AOI اختياري قبل إعادة التدفق ← إعادة التدفق ← AOI بعد إعادة التدفق ← الأشعة السينية أو الاختبار الكهربائي أو الوظيفي عند الحاجة
تشير نتيجة SPI الناجحة إلى أن الترسبات التي فُحصت استوفت حدود البرنامج. وتظل أخطاء القياس أو نقص التغطية أو الحالات التي لم تُكتشف ممكنة. ولا تثبت النتيجة صحة تركيب المكونات أو جودة وصلات اللحام أو سلامة الوصلات المخفية أو الأداء الكهربائي.
تشير نتيجة AOI الناجحة إلى أن البرنامج لم يسجل حالات على الخصائص التي فحصها. لكنها لا تضمن اكتشاف كل عيب مرئي ولا تثبت سلامة الوصلات المخفية أو عمل الدائرة أو تأهيل المنتج.
لخطة الفحص والاختبار الأوسع، راجع اختبار PCBA وجودته. ولتعريف AOI وإعدادها، راجع أساسيات فحص AOI.
SPI أم AOI: أي فحص ينبغي إجراؤه أولاً؟
ابدأ بمخاطر العيب والمرحلة التي يمكن فحصه فيها.
| مخاطر التصنيع | الفحص الذي ينبغي النظر فيه | الأدلة الممكنة | التحقق الذي يظل مطلوباً |
|---|---|---|---|
| معجون لحام مفقود أو زائد أو ناقص أو منزاح | SPI | قياسات لترسبات مختارة قبل التركيب | فحص التركيب ووصلات اللحام |
| اشتباه في انحراف محاذاة الطباعة أو تكرار تغيرها | SPI ومراجعة العملية | قياسات تدعم تحليل الاتجاهات | تأكيد المحاذاة والسبب والآثار اللاحقة |
| مكون مفقود أو خاطئ أو مدوّر أو في موضع غير صحيح | AOI | مؤشرات لخصائص مرئية محددة في البرنامج | مراجعة الحالات وإضافة فحص كهربائي أو غيره عند الحاجة |
| جسور لحام مرئية أو ظاهرة القبر أو أطراف مرفوعة | AOI بعد إعادة التدفق | مؤشرات للخصائص المرئية ضمن البرنامج المتحقق منه | فحص أو اختبار إضافي بحسب مخاطر المنتج |
| BGA أو LGA أو QFN أو واجهات لحام مخفية | الأشعة السينية أو طريقة مناسبة أخرى | أدلة على خصائص مخفية معينة بحسب التقنية | تحديد ما تبقى من تغطية الوصلات والاختبار الكهربائي والوظيفي |
| دوائر مفتوحة أو قصر أو قيم خاطئة أو مشكلات أثناء التشغيل | ICT أو المجس الطائر أو الاختبار الوظيفي | نتائج كهربائية أو وظيفية محددة ضمن تغطية الاختبار | فحوص كهربائية أو بصرية أو وظيفية أخرى عند الحاجة |
أسند كل نمط فشل مهم إلى مرحلة مناسبة مع مراعاة الوصول ونطاق الفحص المتاح. يمكن للفحص المبكر أن يوجّه الاستجابة للعملية، لكنه لا يحل بالضرورة محل التحقق اللاحق.
ماذا يقيس فحص SPI في تصنيع PCBA؟
يُركّب SPI بعد طباعة معجون اللحام وقبل تركيب المكونات. ويفحص الترسبات بينما لا يزال بالإمكان التحقيق في مشكلة الطباعة. وبحسب المعدات والبرنامج، يستطيع SPI ثلاثي الأبعاد قياس خصائص منها:
- حجم المعجون؛
- ارتفاعه؛
- مساحته؛
- موضعه؛
- انتظام شكله.
يفيد SPI لأن تشخيص مشكلات المعجون يصبح أصعب غالباً بعد تركيب المكونات ولحامها.
قد تشير نتيجة الفشل إلى مشكلات محتملة مرتبطة بـ:
- تصميم الشابلون؛
- نظافة الشابلون؛
- انتقال المعجون؛
- دعم اللوحة؛
- محاذاة الطابعة؛
- إعدادات العملية.
تصف نتائج SPI الخصائص المقاسة ضمن نطاق الفحص؛ ولا تضمن قبول كل ترسب.
لا يثبت SPI:
- تركيب المكونات الصحيحة؛
- صحة اتجاه المكونات؛
- تكوين وصلات لحام مقبولة بعد إعادة التدفق؛
- قبول وصلات اللحام المخفية؛
- عمل التجميع النهائي كهربائياً.
لمزيد من التفاصيل عن هذه المرحلة، راجع فحص معجون اللحام SPI.
ماذا يفحص AOI بعد تركيب المكونات وإعادة التدفق؟
يستخدم AOI الكاميرات والإضاءة ومعالجة الصور، وفي بعض الأنظمة القياس ثلاثي الأبعاد، لفحص خصائص التجميع المرئية. ويتحدد موضعه بحسب هدف التصنيع.
AOI قبل إعادة التدفق
بعد التركيب وقبل إعادة التدفق، يمكن برمجة AOI لتقييم حالات مرئية مثل:
- وجود المكونات؛
- اتجاهها؛
- قطبيتها؛
- موضعها؛
- أخطاء التركيب الواضحة.
AOI بعد إعادة التدفق
بعد اللحام، يمكن برمجة AOI لتقييم خصائص مرئية مثل:
- المكونات المفقودة أو المنزاحة؛
- جسور اللحام المرئية؛
- ظاهرة القبر؛
- عيوب اللحام المرئية؛
- الأطراف المرفوعة أو العيوب البصرية في الحزمة.
الرؤية شرط لازم لكنها لا تضمن الكشف. فالإضاءة والدقة والبرنامج وهندسة الخاصية تؤثر أيضاً في التغطية؛ اختبر الأداء على أمثلة ممثلة.
لا يستطيع نظام AOI القائم على الكاميرا فحص وصلات اللحام المخفية تحت الحزم مباشرة. لتخطيط AOI راجع فحص AOI وما الذي يفحصه AOI في PCBA.
هل تحتاج كل لوحة PCBA إلى فحص SPI وAOI معاً؟
يعتمد ذلك على مخاطر المنتج وعملية التصنيع.
يكون SPI مفيداً خصوصاً عندما يتضمن التجميع:
- مكونات SMT ذات خطوة دقيقة؛
- أنماطاً كثيفة لمعجون اللحام؛
- مكونات ذات أطراف سفلية؛
- دفعات إدخال منتج جديد (NPI)؛
- عمليات قد تؤدي فيها تغيرات الطباعة إلى إخفاقات لاحقة مكلفة.
وتزداد أهمية AOI عندما تشمل المخاطر:
- أنواعاً كثيرة من المكونات؛
- مكونات حساسة للقطبية؛
- متطلبات تركيب معقدة؛
- مخاوف بشأن جودة اللحام المرئية؛
- تصنيعاً عالي التنوع.
تستخدم خطوط إنتاج كثيرة الطريقتين لفحص مرحلتين مختلفتين:
- يقيس SPI الطباعة قبل التركيب، ثم يحقق الفريق في المؤشرات ويتعامل معها؛
- يفحص AOI خصائص مرئية مختارة بعد التركيب أو اللحام.
تنبع القيمة من استخدام كل طريقة في المرحلة التي تقدم فيها ملاحظات عملية.
لماذا قد تجتاز PCBA فحص SPI وAOI ثم تفشل؟
لأن تغطية الفحص لا تعادل التحقق الكامل من المنتج. ولا يحل SPI وAOI محل كل الاختبارات اللاحقة.
قد تجتاز اللوحة الفحصين ثم تفشل لاحقاً بسبب:
- تركيب مكون خاطئ؛
- حدوث خطأ في التركيب؛
- فشل وصلة لحام مخفية؛
- وجود دائرة مفتوحة أو قصر كهربائي؛
- خطأ في البرنامج الثابت أو التغذية أو سلوك النظام.
فمثلاً، تكون وصلات BGA مخفية تحت الحزمة، ولا يستطيع فحص السطح البصري فحص هذه الواجهات مباشرة. لذلك قد تتضمن الخطة فحص الأشعة السينية، مع مراعاة أن له حدود تغطية أيضاً.
تتطلب المتطلبات الكهربائية طرق تحقق منفصلة. اربط SPI وAOI بعملية اختبار PCBA والجودة المحددة للمشروع.
قد يُشترط IPC-A-610 لقبول التجميعات الإلكترونية بصرياً. تحقق من الإصدار وفئة المنتج ومتطلبات العميل المطبقة؛ فالمعايير البصرية لا تحل محل كل الفحوص أو أنشطة التأهيل.
كيف يختار فريق NPI بين SPI وAOI والأشعة السينية والاختبارات الكهربائية؟
يبدأ قرار NPI العملي بأنماط الفشل الأعلى كلفة.
| السؤال الهندسي | قرار الفحص الممكن |
|---|---|
| هل قدرة عملية الطباعة غير مؤكدة؟ | إضافة SPI بعد الطباعة وتحليل اتجاهات القياس |
| هل أخطاء التركيب مخاطرة كبيرة؟ | تحديد تغطية AOI بعد التركيب أو إعادة التدفق |
| هل توجد وصلات لحام مخفية؟ | تقييم متطلبات الأشعة السينية |
| هل يلزم التحقق من الاستمرارية أو البرمجة أو التشغيل أو الوظيفة؟ | تحديد ICT أو المجس الطائر أو الاختبار الوظيفي |
| هل لا تزال برامج الفحص تتغير؟ | ضبط الإصدارات قبل استخدام النتائج كدليل للإفراج |
في الحزم الكثيفة والتصميمات ذات الخطوة الدقيقة، ينبغي إتمام تخطيط الفحص مع تعريف عملية التجميع قبل بدء الإنتاج. راجع تجميع BGA/QFN ذي الخطوة الدقيقة.
ما أدلة الفحص التي ينبغي أن يقدمها مورد PCBA؟
وجود المعدات وحده لا يثبت تغطية الفحص أو أداءه. حدد السجلات اللازمة لتقييم العملية المتفق عليها.
ينبغي أن تجيب حزمة الإفراج عن الأسئلة التالية:
- هل فُحص إصدار PCB الصحيح؟
- هل استُخدم إصدار برنامج SPI أو AOI الصحيح؟
- هل كانت حدود القبول محددة ومضبوطة؟
- هل روجعت حالات الفشل وعولجت؟
- ما المخاطر المتبقية التي تغطيها الأشعة السينية أو الاختبارات الكهربائية أو الوظيفية؟
للمشاريع التي تتطلب التتبع، اطلب سجلات مناسبة مثل:
- تقارير الفحص؛
- صور العيوب؛
- بيانات القياس؛
- سجلات إصدارات البرامج؛
- قرارات التعامل مع حالات الفشل؛
- تتبع الدفعة أو اللوحة.
تساعد هذه السجلات المراجعين على معرفة ما فُحص وكيف عولجت المؤشرات. اتفق على نطاق الأدلة قبل بدء التصنيع.
ماذا ينبغي أن يتضمن طلب RFQ لفحص SPI وAOI في PCBA؟
ينبغي أن يحدد RFQ نتيجة الفحص المطلوبة، لا أسماء المعدات فقط.
قدّم:
- ملفات التصنيع Gerber أو ODB++؛
- رسومات التجميع؛
- قائمة BOM بأرقام قطع الشركات المصنعة؛
- بيانات إحداثيات Pick-and-Place؛
- معلومات حزم BGA وQFN وLGA وBTC وغيرها من المكونات الحساسة للفحص؛
- متطلبات الجودة والتصنيع؛
- متطلبات الاختبار الكهربائي؛
- متطلبات التتبع؛
- تقارير الفحص أو الصور المطلوبة.
واطلب من المورد بياناً واضحاً للتغطية يوضح:
- ما الذي يقيسه SPI؛
- ما الذي يفحصه AOI؛
- المناطق ذات الرؤية البصرية المحدودة؛
- المواضع التي تتطلب التحقق من الوصلات المخفية؛
- طريقة التعامل مع حالات الفشل.
يتيح ذلك مقارنة الموردين وفق استراتيجية الفحص وجودة الأدلة، لا قائمة المعدات فقط.
من المسؤول عن فحص التصنيع ومن المسؤول عن تأهيل المنتج؟
يتولى مصنع PCBA تنفيذ عملية التصنيع وخطوات الفحص المتفق عليها ضمن نطاق الإنتاج.
ويحدد العميل والمصنع متطلبات القبول الخاصة بالمشروع في الرسومات المضبوطة والمواصفات ووثائق الشراء واتفاقيات الجودة.
تعتمد كفاية تسلسل SPI/AOI المقترح على:
- تصميم PCB؛
- مجموعة الحزم؛
- عملية التصنيع؛
- إمكانية الوصول للفحص؛
- متطلبات المنتج؛
- الاختبارات اللاحقة.
لا يؤهل فحص التصنيع تلقائياً المنتج النهائي لمتطلبات تنظيمية أو سلامة أو موثوقية أو تطبيقية ما لم تحدد خطة التأهيل هذه العلاقة صراحة.
الخطوة التالية لطلب RFQ مع APTPCB
إذا كنت تحدد حاجة التجميع إلى SPI أو AOI أو كليهما أو إلى تحقق إضافي، فأرسل حزمة التصنيع عبر صفحة طلب السعر.
أرفق Gerber أو ODB++ وBOM وبيانات التركيب ومخاطر الحزم ومتطلبات القبول وأدلة الفحص المتوقعة.
ناقش تدفق الفحص المقترح وأي تحقق إضافي مع APTPCB قبل إتمام الطلب. وأكد التغطية والتقارير ومتطلبات القبول الخاصة بالتجميع.
لمزيد من معلومات قدرات التجميع، راجع التجميع الكامل Turnkey.
الأسئلة الشائعة
هل يكون AOI ثلاثي الأبعاد أفضل دائماً من AOI ثنائي الأبعاد؟
لا. قد توفر إمكانات القياس ثلاثي الأبعاد معلومات إضافية، لكن القيمة تعتمد أيضاً على نوع العيب وإمكانية رؤيته والبرنامج والمعايرة ومتطلبات القبول.
هل SPI هو نفسه AOI؟
لا. يقيس SPI ترسبات معجون اللحام قبل تركيب المكونات، بينما يفحص AOI خصائص التجميع المرئية بعد التركيب أو إعادة التدفق.
هل يعني اجتياز AOI أن PCBA خضع لاختبار كامل؟
لا. يفحص AOI الخصائص المرئية المحددة في البرنامج وضمن نطاق تغطيته. وتتطلب الوصلات المخفية والتحقق الكهربائي والوظيفي طرقاً منفصلة مناسبة.
هل ينبغي لكل مورد PCBA تقديم سجلات SPI وAOI؟
تعتمد الأدلة المطلوبة على خطة جودة المنتج وشروط العقد. وللإنتاج الذي يتطلب أدلة للإفراج، حدد التقارير وفترة الاحتفاظ بالسجلات خلال إعداد RFQ.
هل يمكن أن يحل SPI أو AOI محل الاختبار الكهربائي؟
لا. يجيب الفحص البصري والاختبار الكهربائي عن أسئلة مختلفة. وتظل اختبارات ICT أو المجس الطائر أو الاختبار الوظيفي طرق تحقق منفصلة عند الحاجة.
كيف يدعم SPI وAOI ضبط عملية SMT؟
يقيس SPI الترسبات بعد الطباعة، ويفحص AOI الخصائص المرئية في المرحلة المختارة. حقق في النتائج وأكد السبب قبل تغيير العملية السابقة، ثم تحقق من التصحيح.
قراءات إضافية
تقارن الدراسة التي يستضيفها IPC، Solder Paste Inspection Technologies: 2D-3D Correlation، أساليب قياس SPI في تجربة محدودة. وهي ليست معياراً لقبول المنتج.