
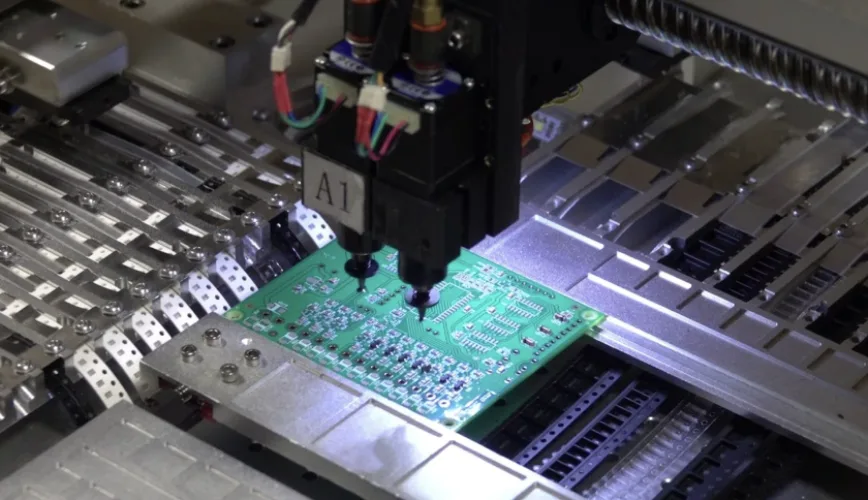
يُعد اللحام بإعادة الصهر (Reflow Soldering) الطريقة الأساسية لتثبيت المكونات السطحية على ألواح PCB. يُطبع معجون اللحام (solder paste) — المكوّن من جزيئات دقيقة لسبيكة اللحام مع مادة الفلكس (flux) — مباشرةً على وسادات التوصيل (pads)، ثم تُثبَّت المكونات فوق المعجون الرطب. بعد ذلك، تمر اللوحة داخل فرن إعادة الصهر لتتعرض لتسخين دقيق يتبع منحنى حرارياً مضبوطاً، فيصهر المعجون ليُبلل وسادات التوصيل وأطراف المكونات، ثم يُبرَّد لتتصلب الوصلات المعدنية وتكتمل عملية التثبيت.
يُقصد بـ "إعادة الصهر" صهر سبيكة اللحام وسيلانها في موضعها المحدد سلفاً، بدلاً من حقن معدن مصهور من مصدر خارجي، وهو الفارق الجوهري بين هذه التقنية واللحام بالموجة (wave soldering) الذي تمر فيه اللوحة فوق حوض من اللحام السائل.
ينصبّ معظم الاهتمام عملياً على كفاءة الفرن، غير أن جودة وصلة اللحام تتحدد في مراحل متعددة تسبق دخول اللوحة إلى الفرن. نورد تالياً تفصيلاً دقيقاً لخطوات عملية اللحام بإعادة الصهر، ووظيفة كل منطقة حرارية داخل الفرن، مع حصر العيوب الشائعة ومصادر نشوئها، وتحديد سجلات ضبط الجودة الواجب طلبها من جهة التجميع.
النقاط الأساسية
- تمر عملية اللحام بإعادة الصهر (reflow soldering) بأربع مراحل إنتاجية: طباعة المعجون، والفحص، وتثبيت المكونات، ومرحلة الفرن. يمكن لأي مرحلة منها التسبب في عيب تصنيعي لا يمكن للفرن إصلاحه.
- يتدرج المنحنى الحراري داخل الفرن عبر مراحل التسخين المسبق (preheat)، والاستقرار الحراري (soak)، وإعادة الصهر عند الذروة (reflow)، والتبريد. تحدد ورقة بيانات معجون اللحام والكتلة الحرارية للوحة معالم هذا المنحنى، لا القوالب الجاهزة.
- تنشأ أغلب عيوب اللحام في المراحل التي تسبق الفرن: تصميم الـ stencil، أو حجم المعجون المطبوع، أو انحراف موضع المكونات، أو رطوبة القطع.
- يقلل استخدام النيتروجين في أفران الصهر من الأكسدة أثناء الطور السائل، مما يحسن لحام المكونات الدقيقة (fine-pitch) والقطع ذات المسطحات السفلية، ولكنه لا يغني عن ضبط المنحنى الحراري بدقة.
- اطلب سجلات الجودة المرتبطة بتشغيل لوحتك: قراءات المنحنى الحراري الفعلي، ونتائج فحص SPI وAOI، وفحوصات X-ray للوصلات المخفية، وتقارير العينة الأولى.
ما هو اللحام بإعادة الصهر (Reflow Soldering)؟
يربط اللحام بإعادة الصهر مكونات التركيب السطحي بـ PCB عبر صهر معجون اللحام (solder paste) المطبق مسبقاً ضمن دورة تسخين محكومة ومضبوطة بدقة. يؤدي المعجون ثلاث وظائف رئيسية: ينظف مساعد الصهر (flux) الأكاسيد عن الوسادة (pad) وطرف التوصيل، وتُشكل سبيكة القصدير المفصل المعدني، بينما تُثبت لزوجة المعجون المكونات في مواضعها حتى انصهار اللحام.
مع انصهار المعجون، يسحب التوتر السطحي اللحام السائل نحو الأسطح المعدنية القابلة للترطيب، ما يسحب المكونات المنزاحة قليلاً ويعيد تمركزها تلقائياً فوق الوسادة. وعندما تنخفض حرارة اللوح دون نقطة انصهار السبيكة، يتصلب اللحام مشكلاً شريحة هلالية (fillet). يشكّل المفصل الجيد رابطة بين-فلزية (intermetallic bond) متينة مع كل من الوسادة ونهاية المكون الطرفية.
تعتمد عمليات لحام SMT حالياً على اللحام بإعادة الصهر بشكل شبه كامل. (للاطلاع على تفاصيل عمليات التركيب السطحي ومصطلحاتها، راجع ما هي تقنية SMT وكيف تعمل). تتعامل هذه التقنية مع المقاومات والمكثفات السطحية، والدوائر المتكاملة ذات أطراف gull-wing، وحزم QFN وBGA، والعديد من الموصلات في دورة حرارية واحدة. أما مكونات الثقوب النافذة فلها متطلبات مختلفة موضحة لاحقاً.
خطوات عملية اللحام بإعادة التدفق (Reflow) خطوة بخطوة
يعمل خط اللحام بإعادة التدفق عادةً وفق هذا التسلسل:
١. طباعة معجون اللحام. تتم محاذاة شابلونة من الفولاذ المقاوم للصدأ (stencil) بدقة فوق اللوحة، وتقوم ممسحة (squeegee) بدفع المعجون عبر الفتحات إلى منصات التوصيل (pads). يحدد سُمك الشابلونة وحجم الفتحات كمية القصدير لكل وصلة. ٢. فحص معجون اللحام (SPI). يقيس نظام SPI ثلاثي الأبعاد (٣D SPI) ارتفاع المعجون ومساحته وحجمه على كل منصة، ويكشف حالات التجسير (bridging)، ونقص المعجون، والإزاحة قبل تركيب أي مكون. ٣. تثبيت المكونات. تلتقط ماكينات Pick-and-place المكونات من المغذيات وتضعها فوق المعجون بدقة عند الإحداثيات المبرمجة، بالاعتماد على العلامات المرجعية (fiducials) للوحة في المحاذاة. ٤. إعادة التدفق (Reflow). تمر اللوحة عبر الفرن على ناقل متحرك، حيث يعمل التدرج الحراري (temperature profile) على صهر المعجون وتشكيل الوصلات المعدنية. ٥. الفحص بعد إعادة التدفق. يفحص نظام AOI الوصلات الظاهرة، والقطبية، ودقة التموضع. بينما يفحص نظام الأشعة السينية X-ray (AXI) الوصلات المخفية أسفل مكونات BGA وQFN وسائر القطع ذات النهايات السفلية.
تتكرر هذه الدورة مع اللوحات ثنائية الوجه؛ حيث يُعالج الوجه الذي يضم المكونات الأخف وزناً أولاً، ثم تُقلب اللوحة لتجري طباعة الوجه الثاني وتثبيت مكوناته ولحامه. تتعرض مكونات الوجه الأول لحرارة الفرن مرتين، لذا قد تحتاج المكونات الثقيلة على ذلك الجانب إلى غراء تثبيت أو إعادة تقييم في التصميم.
توضح صفحة تجميع SMT وTHT لدى APT المسار القياسي للاعتماد: فحص ٣D SPI قبل اللحام، وفحص AOI بعد لحام SMT وTHT، وفحص AXI الموجه للوصلات المخفية.
شرح مناطق فرن الـ Reflow
ينقسم فرن الـ reflow بالحمل الحراري إلى مناطق تسخين متتالية على طول سير النقل، تليها مناطق التبريد. تُضبط درجة حرارة كل منطقة بشكل مستقل، وتحدد سرعة السير مدة بقاء اللوحة داخل كل منها، مما يُنتج المنحنى الحراري (thermal profile) للوحة. يتيح تعدد المناطق تحكماً أدق في شكل المنحنى. وتعتمد خطوط تجميع APT أفران reflow نيتروجينية تحوي ١٠ مناطق حرارية.
ينقسم المنحنى عادةً إلى أربع مراحل:
| المرحلة | ماذا يحدث | ما تتحكم فيه | العواقب عند الخلل |
|---|---|---|---|
| التسخين الأولي (Preheat) | ترتفع حرارة اللوحة تدريجياً من درجة حرارة الغرفة بمعدل صعود محكوم | تبخر المذيبات، وتفادي الصدمة الحرارية للمكونات الخزفية | سريع جداً: كرات لحام (solder balls)، وتناثر، وتشقق المكثفات. بطيء جداً: استنفاد مادة الـ flux مبكراً |
| التثبيت الحراري (Soak / موازنة الحرارة) | ترتفع درجة الحرارة ببطء أو تثبت دون نقطة الانصهار | تقريب درجات الحرارة بين المكونات الكبيرة والصغيرة؛ وتفعيل الـ flux | قصير جداً: انصهار غير متجانس، وتكوّن الشواهد (tombstones). طويل جداً: نفاد الـ flux، وضعف التبليل (wetting)، وظهور فجوات |
| الصهر (Reflow / الذروة) | تتجاوز حرارة اللوحة نقطة سيولة السبيكة حتى تبلغ الذروة | التبليل وتكوّن الطبقة المعدنية البينية (intermetallic) | منخفض أو قصير جداً: وصلات باردة أو محببة، وعيب "head-in-pillow". مرتفع أو طويل جداً: تلف المكونات والطبقات، وسماكة مفرطة للمعدن البيني |
| التبريد (Cooling) | تنخفض الحرارة دون نقطة التصلب | البنية الحبيبية لوصلة اللحام، والإجهاد الميكانيكي على اللوحة | بطيء جداً: حبيبات خشنة. سريع جداً: إجهاد ميكانيكي على القطع الكبيرة واللوحة |
تُحدد القيم الدقيقة لمعدل الصعود، وزمن التثبيت، ودرجة حرارة الذروة، وزمن البقاء فوق نقطة السيولة، ومعدل التبريد بالاعتماد على مواصفات معجون اللحام وتصنيفات المكونات، ثم تُضبط لتناسب الكتلة الحرارية للوحة. يغطي دليل أساسيات بروفايل الـ reflow: زمن التثبيت والذروة وفارق الحرارة delta-T هذه المعاملات وكيفية قراءة منحنى الحرارة.
درجات حرارة ضبط الفرن ليست درجات حرارة اللوحة
ضبط منطقة حرارية على درجة معينة لا يعني وصول اللوحة إلى تلك الدرجة حتماً. فالطبقات النحاسية السميكة والموصلات الضخمة وحزم BGA تكتسب الحرارة بمعدل أبطأ من المكونات السطحية الصغيرة. والسبيل الوحيد لمعرفة الحرارة الفعلية لوصلات اللحام هو قياس المنحنى على لوحة حقيقية: ثبّت المزدوجات الحرارية على النقاط الأكثر سخونة والأكثر برودة، ومرر اللوحة داخل الفرن، ثم قارن المنحنى بنطاق عملية المعجون. الفارق بين أبرد نقطة وأسخن نقطة يمثل الـ delta-T.
تتطلب اللوحات الرقيقة واللوحات الثقيلة جداً ضبط منحنى حراري مخصص لكل منها. للاطلاع على تفاصيل التعامل مع مخاطر التقوس (warpage)، راجع دليل APT حول ضبط منحنى الـ reflow للوحات الرقيقة.
نقاط ضبط العمليات: ما يجب فحصه في كل مرحلة
اعتمد هذا الجدول عند مراجعة عملية الـ reflow لدى جهة التجميع أو عند استكشاف أسباب انخفاض الإنتاجية (yield). يربط الجدول كل خطوة بالمعاملات الأساسية المؤثرة، والعيوب الناتجة عن انحرافها، وبوابة الفحص المسؤولة عن رصدها.
| خطوة العملية | معاملات الضبط | العيوب الناتجة عند الخروج عن الضبط | مرحلة الرصد |
|---|---|---|---|
| التعامل مع معجون اللحام | درجة حرارة التخزين، وقت إذابة التبريد (thaw time)، وقت التعرض للهواء (open time)، إمكانية تتبع التشغيلة | سوء تحرير المعجون من الفتحات، جفاف المعجون، تكون كرات لحام (solder balls) | فحص الطباعة، تحليل اتجاهات SPI |
| الـ Stencil | السماكة، أبعاد الفتحات وشكلها، نسبة المساحة (area ratio)، مناطق التدرج (step areas)، دورة التنظيف | نقص أو زيادة اللحام، تشكل الجسور (bridging)، فراغات (voids) أسفل الوسادات الحرارية | فحص الحجم والمساحة عبر SPI |
| الطباعة | المحاذاة، ضغط وسرعة الـ squeegee، سرعة الفصل، دعم اللوحة | إزاحة المعجون، التلطيخ (smearing)، تشكل الجسور (bridging) | فحص SPI بنسبة ١٠٠٪ على جميع الوسادات |
| التعامل مع المكونات | مستوى الحساسية للرطوبة (MSL)، مدة الصلاحية بعد الفتح (floor life)، سجلات التجفيف (baking) | تصدع الغلاف (popcorning)، تفكك الطبقات الداخلي (delamination)، الفراغات (voids) | فحص X-ray، فحص المقاطع العرضية (cross-section) عند الفشل |
| التثبيت (Placement) | دقة التموضع، حالة الفوهات (nozzles)، بيانات المكونات (الحجم والقطبية) | انحراف المكونات (skew)، عكس القطبية، فقدان المكونات، ظاهرة الشاهد القائم (tombstoning) | محطة AOI قبل الـ reflow (إن وجدت)، محطة AOI بعد الـ reflow |
| منحنى الـ Reflow الحراري | نقاط ضبط مناطق الفرن، سرعة الناقل، بيئة الفرن (atmosphere)، المنحنى الحراري الفعلي للوحة | وصلات باردة (cold joints)، عيب head-in-pillow، فراغات (voids)، ظاهرة الشاهد القائم (tombstoning)، حرارة زائدة | سجل المنحنى الحراري، AOI، X-ray |
| التبريد والمناولة | معدل التبريد، نقطة الخروج من الناقل، دعم اللوحة | وصلات لحام مشوهة (disturbed joints)، تقوس اللوحة (warpage) | فحص AOI، فحص استواء السطح |
| الوجه الثاني (للألواح مزدوجة الوجه) | أوزان المكونات على الوجه الأول، المنحنى الحراري للتمريرة الثانية | سقوط المكونات، عيوب انصهار الوصلات السابقة مجددًا | AOI، X-ray |
معالجة العيوب المكتشفة في محطة SPI منخفضة التكلفة: يكفي مسح اللوحة وإعادة الطباعة. أما رصد العيوب بعد الـ reflow فيعني إجراء إعادة تشغيل (rework)، وهو ما يُخضع اللوحة ومكوناتها لدورة حرارية إضافية غير مرغوبة؛ ولهذا السبب تُعد محطة SPI من أهم بوابات الفحص على خط الإنتاج.
لمعايير تصميم الـ stencil للمكونات دقيقة الخطوة (fine-pitch) والمكونات الصغيرة، راجع قواعد تصميم الـ stencil لـ PCBA ذات التباعد الدقيق (fine-pitch). ولمعايير انتقاء المعجون المناسب، راجع كيفية اختيار معجون اللحام.
اللحام بالصهر الحراري (Reflow) مقابل اللحام الموجي (Wave soldering)
تُشكّل كلتا الطريقتين وصلات اللحام، وتناسب كلٌّ منهما نوعيات مختلفة من المكونات.
| اللحام بالصهر الحراري (Reflow soldering) | اللحام الموجي (Wave soldering) | |
|---|---|---|
| مصدر اللحام | معجون لحام يُطبع قبل وضع المكونات | حوض لحام منصهر يمر أسفل اللوح |
| المكونات الأساسية | المكونات السطحية (SMD) | مكونات الثقوب النافذة (THT)، مع بعض مكونات SMT السفلية المثبتة بالغراء |
| التعرض للحرارة | تدخل اللوحة بالكامل داخل الفرن | يلامس الجانب السفلي موجة اللحام، ويسخن الجانب العلوي بصورة غير مباشرة |
| أدوات التشغيل | استنسل (Stencil) لكل جانب من اللوح | حوامل تثبيت (Pallets) أو قوالب مخصصة عند وجود مكونات SMT على جانب اللحام |
| الاستخدام الشائع | كافة لوحات SMT الحديثة تقريبًا | اللوحات التي تضم العديد من موصلات الثقوب النافذة مع عدد قليل من مكونات SMT السفلية |
تتطلب الكثير من اللوحات الجمع بين الطريقتين؛ حيث تُلحم مكونات SMT أولًا بالصهر الحراري، ثم تُلحم مكونات الثقوب النافذة عبر اللحام الموجي، أو اللحام الانتقائي، أو اللحام اليدوي. يمكن كذلك لحام بعض مكونات الثقوب النافذة داخل فرن الصهر الحراري عبر تقنية pin-in-paste، بطباعة المعجون داخل الثقب وحوله مباشرةً. يُطبق هذا الخيار عند قدرة المكون على تحمل درجات حرارة بروفايل الصهر الحراري، وتوافق أبعاد الثقب وطرف التوصيل لضمان امتلاء الفراغ بمعدن اللحام بالمستوى المطلوب.
يوضح دليل عملية اللحام الموجي مراحل التشغيل وقواعد التصميم المرتبطة بها، وتستعرض صفحة خدمة اللحام الانتقائي الحالات التي يكون فيها لحام الثقوب النافذة الموضعي خيارًا أفضل من موجة اللحام الكاملة.
إعادة الصهر بالنيتروجين مقابل الهواء
تتم عملية إعادة الصهر إما في الهواء الجوي أو داخل بيئة نيتروجين خاملة. يطرد النيتروجين الأكسجين داخل الفرن، مما يحد من أكسدة اللحام المنصهر والأسطح المعدنية أثناء وصولها إلى الطور السائل. ينعكس ذلك عملياً في ترطيب (wetting) أفضل على التشطيبات السطحية الصعبة، ونقاط لحام أكثر لمعاناً، وتوفير نافذة معالجة (process window) أوسع لمكونات الـ fine-pitch والقطع ذات الأطراف السفلية (bottom-terminated).
يرفع النيتروجين تكاليف التشغيل ولا تحتاجه كافة اللوحات، كما أنه لا يعوض مشاكل الـ stencil، أو المنحنى الحراري غير المضبوط، أو المكونات الرطبة. تعامل معه كمعامل تحكم إضافي، ولا تحدده إلا عندما تفرضه المكونات أو متطلبات التشطيب السطحي. تعتمد APT في عملية تجميع BGA والـ fine-pitch على إعادة الصهر بالنيتروجين مع ضبط المنحنى الحراري بالمزدوجات الحرارية، محققةً فارقاً حرارياً مستهدفاً (delta-T) يبلغ ٥ درجات مئوية أو أقل عبر اللوحة.
عيوب اللحام بالتمرير الحراري الشائعة
| العيب | المظهر | نقطة البداية المعتادة للتحقق |
|---|---|---|
| التجسير اللحامي (Solder bridging) | اتصال القصدير بين طرفين أو وسادتين متجاورتين | زيادة معجون اللحام، تلطخ المعجون أثناء الطباعة، انحراف محاذاة الـ stencil، سوء تصميم الوسادات |
| الوقوف الشاقولي (Tombstoning) | وقوف عنصر سطحي صغير على أحد طرفيه | تسخين غير متساوٍ أو تفاوت حجم المعجون بين الوسادتين، انحراف موضع التنزيل (placement offset) |
| الكريات اللحامية والترشيش (Solder balls / beading) | كرات قصدير دقيقة قرب الوصلة أو على جانبي العناصر السطحية | تسخين أولي مفرط السرعة، رطوبة داخل المعجون، كمية لحام فائضة، شكل فتحة الـ stencil |
| الفجوات (Voids) | جيوب غازية داخل وصلة اللحام، تُكشف عبر فحص X-ray | انبعاث غازات الـ flux تحت الوسادات الحرارية الكبيرة، تركيبة المعجون الكيميائية، وسادات تحوي فتحات فيا (via-in-pad)، منحنى الحرارة |
| رأس على وسادة (Head-in-pillow) | استقرار كرة BGA فوق المعجون دون اندماج كامل | تقوس اللوحة أو المكون، أكسدة الكرات، نقص الطاقة الحرارية أو ضعف فاعلية الـ flux |
| وصلة باردة أو محببة (Cold / grainy joint) | نقطة لحام باهتة وخشنة تعاني من ترطيب (wetting) رديء | انخفاض ذروة الحرارة أو قصر زمن البقاء فوق نقطة السيولة (TAL)، تلوث الأسطح المعدنية |
| انعدام أو انحسار الترطيب (Non-wetting / dewetting) | عدم انتشار اللحام أو تراجعه وانكماشه عن الوسادة | أكسدة طبقة الإنهاء السطحي، تلوث الألواح، استهلاك فاعلية الـ flux بالكامل |
| تصدع المكونات (Component cracking) | شروخ في المكثفات الخزفية أو أغلفة الرقائق | صدمة حرارية، انثناء اللوحة بعد عملية اللحام، احتجاز الرطوبة داخل أغلفة العناصر |
قبل تعديل إعدادات فرن اللحام، حدد مصدر الخلل بدقة. ظهور ظاهرة tombstone على موضع تركيب (footprint) محدد في كافة أرجاء اللوح المجمع يوجه الشبهة مباشرة إلى تصميم الوسادات أو فتحات الـ stencil. أما تبعثر حالات الـ tombstone عشوائياً فيشير إلى خلل في دقة تنزيل المكونات أو في ضبط معجون اللحام. وتتأثر الفجوات الواقعة أسفل الوسادات الحرارية لعناصر QFN بنمط تجزئة نوافذ الـ stencil بالقدر نفسه الذي تتأثر به بمنحنى الحرارة، وتفاصيل ذلك متاحة في مقال ممارسات تقليل الفجوات في لحام QFN بالتمرير الحراري.
سجلات العمليات التصنيعية المطلوب طلبها
عند تأهيل مُجمِّع إلكترونيات أو ظهور مشكلة في نسبة الإنتاجية (yield) لإحدى الدُفعات، تُبيّن هذه السجلات مدى انضباط عملية إعادة التدفق (reflow) الخاصة بلوحك:
- منحنى إعادة التدفق (reflow profile) المقاس فعلياً لرقم القطعة ومراجعتها، مع تحديد مواقع المزدوجات الحرارية وتراكبها مع نافذة المعالجة المحددة لمعجون اللحام
- بيانات SPI للعينة الأولى ودُفعة الإنتاج، متضمنةً أي وسادات رُصدت فيها مشاكل وأُعيدت طباعتها
- نتائج AOI مصنفة حسب أنواع العيوب، مع توثيق طريقة معالجة الإنذارات الخاطئة (false calls)
- صور X-ray وقياسات التجاويف والفراغات (voids) لمكونات BGA وQFN والوصلات المخفية الأخرى، مقارنةً بحدود القبول المحددة في أمر الشراء
- سجلات التعامل مع المكونات الحساسة للرطوبة: فترة التعرض للبيئة المحيطة (floor life) وتفاصيل أي عملية تحميص (bake) أُجريت قبل التركيب
- تقرير فحص القطعة الأولى شاملاً دقة التموضع، والقطبية، وجودة اللحام على اللوح الأول
- سجلات التعديلات في حال تغيير الـ stencil، أو معجون اللحام، أو منحنى الحرارة، أو خط التجميع بين الدُفعات
حدّد معيار جودة التصنيع المطلوب في أمر الشراء، وغالباً ما يكون IPC-A-610 الفئة ٢ أو الفئة ٣، مع توضيح أي حدود للتجاويف تختلف عن المعايير الافتراضية للمُجمِّع. توثق APT سجلات معجون اللحام، وتدفق الحرارة، ولحام THT، والاختبارات الكهربائية وتربطها ببطاقة مسار التصنيع (traveler) لكل دورة إنتاج.
ما يجب إرساله مع طلب عرض أسعار (RFQ) لتجميع SMT
- بيانات Gerber أو ++ODB متضمنةً طبقات معجون اللحام (paste layers)، بالإضافة إلى رسم التجميع (assembly drawing)
- قائمة المواد (BOM) مع أرقام القطع لدى المصنّع (MPN) وأي بدائل معتمدة
- ملف موضع المكونات (centroid / pick-and-place) متضمناً زاوية التدوير ووجه اللوحة
- نوع التشطيب السطحي للوحة وسماكتها، لتأثيرهما المباشر على التبليل (wetting) والسعة الحرارية
- متطلبات سبيكة اللحام ونوع flux (مثل lead-free، أو no-clean، أو water-soluble)، مع توضيح ما إذا كان التنظيف مطلوباً
- فئة القبول وفق المعايير، ونطاق فحص X-ray، ومعايير الفراغات (voids) لنقاط اللحام المخفية
- الكمية المطلوبة، والجدول الزمني للتصنيع، وما إذا كان يلزم اعتماد عينة أولى (first article) قبل بدء الإنتاج الفعلي
لماذا تتعامل مع APTPCB في تجميع SMT بالصهر الحراري (Reflow)؟
تضع APT تسلسل التصنيع، ومواصفات الـ stencil، ومراحل الـ reflow، ولحام الثقوب النافذة (through-hole)، ونطاق الفحص والاختبار بدقة قبل بدء التشغيل، لتفادي إدخال اللوحات ذات التقنيات الهجينة إلى الفرن بأي تساؤلات فنية معلقة. يعتمد خط تجميع SMT بالصهر الحراري محطات فحص قياسية تشمل ٣D SPI وAOI والفحص بالأشعة السينية X-ray، وتُعتمد العينة الأولى مع منحنى حراري مُقاس لتثبيت معايير التشغيل للدفعة الإنتاجية بالكامل.
المعايير والمراجع المعمول بها:
- IPC-A-٦١٠: معايير قبول التجميعات الإلكترونية
- IPC J-STD-٠٠١: متطلبات تجميع المكونات الكهربائية والإلكترونية الملحومة
- IPC/JEDEC J-STD-٠٢٠: تصنيف حساسية الرطوبة والصهر الحراري للمكونات غير المحكمة (Non-Hermetic)
- IPC/JEDEC J-STD-٠٣٣: مناولة وتعبئة وشحن واستخدام المكونات الحساسة للرطوبة
- IPC-٧٥٣٠: إرشادات ضبط المنحنى الحراري (Thermal Profiling) لعمليات اللحام الشامل
الأسئلة الشائعة
ما هي عملية اللحام بالصهر (Reflow)؟
تعتمد عملية اللحام بالصهر على طباعة معجون اللحام على وسادات الـ PCB، وتثبيت المكونات السطحية فوق المعجون، ثم تسخين اللوحة داخل فرن يمر بمراحل التسخين المسبق، والتثبيت الحراري، والصهر، والتبريد. ينصهر المعجون ليبلل الوسادات وأطراف التوصيل، ثم يتصلب ليكوّن وصلات اللحام.
ما هي المناطق الأربع لمنحنى اللحام الحراري (Reflow Profile)؟
المناطق الأربع هي: التسخين المسبق (preheat)، والتثبيت الحراري لتحقيق التوازن (soak)، والصهر أو بلوغ الذروة (reflow/peak)، والتبريد (cooling). يرفع التسخين المسبق حرارة اللوحة بمعدل مدروس، ويوحد التثبيت الحراري درجات الحرارة عبر اللوحة وينشط الـ flux، وتتجاوز مرحلة الصهر نقطة انصهار السبيكة، بينما يعمل التبريد على تصليب الوصلات.
ما الفرق بين اللحام بالصهر واللحام الموجي (Wave Soldering)؟
يصهر اللحام بالصهر معجوناً طُبع على الوسادات قبل وضع المكونات، ويُستخدم مع مكونات التثبيت السطحي. في المقابل، يمرر اللحام الموجي قاع اللوحة فوق موجة من اللحام المنصهر، ويُستخدم بصفة أساسية مع المكونات ذات الثقوب النافذة (THT).
هل يلزم استخدام النيتروجين في اللحام بالصهر؟
لا. يُجرى لحام الكثير من اللوحات في الهواء العادي. يحد النيتروجين من الأكسدة أثناء وجود اللحام في الحالة السائلة، ما يحسن التبليل على المكونات الدقيقة (fine-pitch)، والعبوات ذات النهايات السفلية، وبعض إنهاءات الأسطح. يُعد النيتروجين خياراً لتحسين العملية، ولا يغني عن ضبط المنحنى الحراري بالشكل الصحيح.
ما الذي يسبب ظاهرة الشاهد القائم (Tombstoning) أثناء الصهر؟
تحدث ظاهرة tombstoning عندما يتبلل أحد طرفي المكون الصغير ويجذبه الشد السطحي قبل انصهار الطرف الآخر. تتلخص الأسباب الشائعة في التفاوت الحراري بين الوسادتين، أو عدم تساوي كمية المعجون المطبوعة، أو انحراف دقة التركيب، أو تصميم الوسادات بطريقة تربط أحد الطرفين بمساحة نحاسية كبيرة.
هل يمكن لحام مكونات الثقوب النافذة بالصهر؟
يمكن لحام بعضها عبر تقنية pin-in-paste؛ حيث يُطبع المعجون داخل الثقب المعدني وحوله، ثم يُسقط المكون في موضعه وتدخل اللوحة فرن الصهر. يتطلب ذلك قدرة المكون على تحمل حرارة الصهر، وملاءمة أبعاد الثقب وطرف المكون وحجم المعجون لتحقيق الامتلاء المطلوب. خلاف ذلك، يُعتمد على اللحام الموجي، أو اللحام الانتقائي، أو اللحام اليدوي.
أين تُحسم جودة وصلة الـ reflow عملياً
يقتصر دور الفرن على صهر القصدير، لكن جودة الوصلة الفعلية تتحدد بحجم معجون اللحام، ودقة وضع المكونات، وحالة القطع، والـ profile الحراري المُقاس مباشرة على اللوحة الحقيقية. عند ظهور مشكلة في الـ reflow، ابدأ من مرحلة الفحص التي رصدتها أولاً—وهي عادةً ما تكون SPI أو AOI—ثم تتبّع مسار العمليات عكسياً حتى تصل إلى الخطوة المسببة لها. وعند اختيار شركة تجميع (assembler)، اطلب مراجعة سجلات الجودة هذه للوحات مشابهة لمشروعك.