
يُشير الاختصار BGA إلى Ball Grid Array (مصفوفة شبكة الكرات)، وهو نوع من تغليف الدوائر المتكاملة يتصل بلوحة الدوائر المطبوعة عبر مصفوفة من كرات اللحام الدقيقة الموزعة على سطحه السفلي، بدلاً من الأطراف المعدنية البارزة على الحواف. تنصهر هذه الكرات داخل فرن إعادة الصهر أثناء التجميع لتتحول إلى وصلات لحام نهائية تربط الشريحة بالـ PCB.
يتيح استغلال كامل المساحة السفلية للتوصيلات تضمين عدد أكبر بكثير من منافذ الدخل والخرج (I/O) ضمن مساحة سطحية صغيرة مقارنة بالتغليفات ذات الأطراف التقليدية من نفس الحجم، ولهذا تُصنّع المعالجات وشرائح FPGA ووحدات الذاكرة والعديد من رقاقات SoC بتغليف BGA. يكمن التحدي الهندسي في تموضع جميع وصلات اللحام أسفل جسم التغليف، مما يمنع رؤيتها أو الوصول إليها يدوياً بعد اكتمال إعادة الصهر، ويفرض أسلوباً مختلفاً في تصميم مسارات اللوحة ولحامها وفحصها وإصلاحها.
يتناول المحتوى التالي تفاصيل تقنية BGA، والأنواع الشائعة منها، ومقارنتها بحزم LGA وQFN، ومتطلبات التصميم والتصنيع المفروضة على لوحة الـ PCB وخط التجميع.
أبرز النقاط
- مفهوم BGA: مصفوفة كرات اللحام (ball grid array)، وهو نمط تغليف للتركيب السطحي يعتمد على مصفوفة من كرات اللحام موزعة أسفل جسم المكون.
- تشمل حزم BGA الشائعة كلاً من البلاستيكية (PBGA)، وحزم الرقاقة المقلوبة (FCBGA)، والسيراميكية، وحزم مقياس الشريحة (CSP). وتختلف أساساً في خطوة التباعد (pitch)، وأبعاد الهيكل، وطريقة ربط الرقاقة (die) داخلياً.
- يؤدي تقليص خطوة كرات اللحام إلى تضييق المسافة بين وسادات اللحام، ما يحد من مسار الخطوط والثقوب. وعند تجاوز حد معين للتباعد، يتعذر تطبيق التفريع بالثقوب النافذة (through-via fan-out)، فتتطلب اللوحة حينها تقنيات microvias أو via-in-pad.
- يُجرى لحام حزم BGA بعملية إعادة الصهر (reflow)، حيث تنصهر الكرات فوق معجون اللحام وتتمركز ذاتياً بتأثير التوتر السطحي.
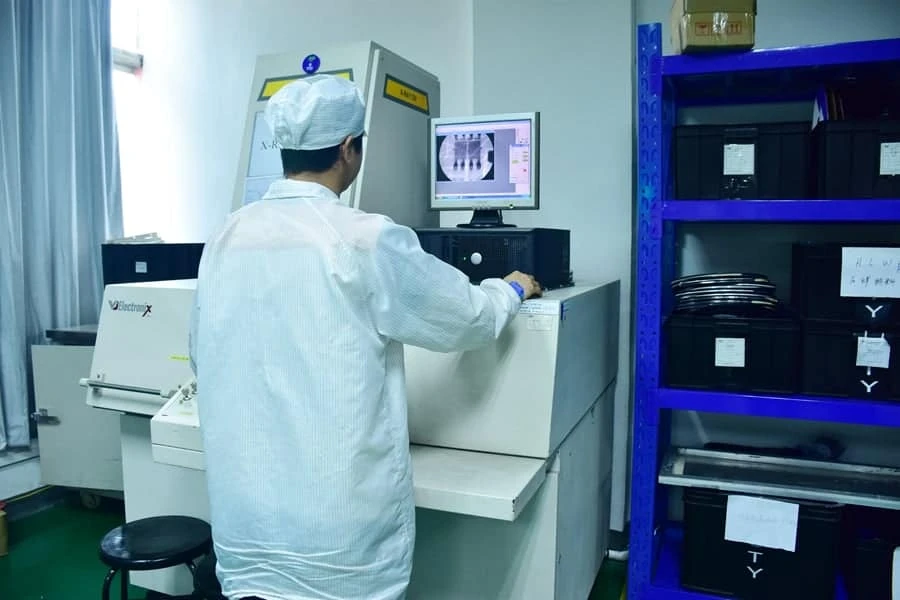
- تُفحص وصلات BGA حصراً عبر تقنية X-ray دون الاكتفاء بالفحص البصري AOI. وتشمل إعادة العمل (rework) فك القطعة، وتنظيف السطح، ثم استبدال الحزمة أو إعادة كربلتها (reballing).
مقارنة بين BGA وQFN وLGA: أي حزمة تناسب ميزانية التبديد الحراري وتوجيه المسارات؟
تكتفي معظم أدلة BGA بوصف الحزمة فقط. أما هنا فنربط المسافة البينية (pitch) ببنية توزيع المسارات (fan-out) ومحددات ترتيب الطبقات (stackup)، لأن قرار تصميم اللوحة يتحكم في التكلفة أكثر من اختيار الشريحة نفسها.
تبدو الحزم الثلاث متشابهة كرموز في المخطط النظري (schematic)، لكنها عملياً تفرض متطلبات مختلفة جذرياً على لوحة PCB. يوضح الجدول التالي المقارنة الحاسمة لاختيار الحزمة الأنسب للوحتك.
| وجه المقارنة | BGA | QFN | LGA |
|---|---|---|---|
| المسار الحراري | من الأسفل + الغطاء العلوي | من الأسفل فقط | من الأسفل فقط |
| الحد الأدنى للمسافة البينية (Pitch) | ٠.٣ مم | ٠.٤ مم | ٠.٥ مم |
| الفحص | فحص X-ray إلزامي | فحص AOI غالباً | فحص AOI غالباً |
| دورات إعادة العمل (Rework) | ≤ ٣ وفق عمليات APTPCB | ١–٢ | ١–٢ |
| التكلفة المضافة للوحة | أعلى | أقل | مماثلة لحزمة BGA |
| مهارة الفحص المطلوبة | فني متخصص | خط إنتاج عادي | خط إنتاج عادي |
إذا توفر المكون بحزمتي BGA وQFN بنفس عدد الأطراف، فإن اختيار QFN يمنحك عادةً لوحة أقل تكلفة. أما إذا كان المكون لا يتوفر إلا بحزمة BGA، فإن المسافة البينية (pitch) هي التي تحدد تكلفة اللوحة — ويبدأ قرار اختيار هذه المسافة من الجدول أدناه.
ما بداخل حزمة BGA: القالب (die)، والركيزة (substrate)، والكرات، والغطاء (lid)، ومادة underfill
تتكون حزمة BGA من ثلاث طبقات هيكلية: يستقر قالب السيليكون (die) في الأعلى، وتتوسطه ركيزة صغيرة (substrate) توجه توصيلات القالب إلى شبكة الكرات، بينما تتولى كرات اللحام في الأسفل مهمة التوصيل باللوحة.
في حزم البلاستيك PBGA، يُربط القالب سلكياً (wire-bonded) بالركيزة عبر فتحات دقيقة فيها، ثم يُغلَّف المجمع بالكامل بريزين إيبوكسي (overmolded). أما في حزم FCBGA (بتقنية flip-chip)، فيُقلب القالب ليكون وجهه لأسفل ويُثبت على الركيزة بنتوءات لحام (solder bumps)؛ يقلل هذا التصميم المسار الكهربائي، وهو الأسلوب المعتمد مع معالجات CPU وGPU وFPGA عند الحاجة لسرعات إشارة عالية.
تعتمد حزم CBGA السيراميكية على ركيزة من السيراميك بدلاً من المواد العضوية. تجعل الصلابة العالية والكتلة الحرارية الكبيرة إعادة صيانة هذه الحزم (rework) أكثر صعوبة، لكن هيكلها يمنح مقاومة فائقة لنفاذ الرطوبة، ولا تزال مستخدمة في التصاميم القديمة وتطبيقات الموثوقية العالية.
تقلص حزم CSP أبعاد التغليف لتكاد تطابق حجم القالب، مما يفرض استخدام كرات صغيرة بتباعد ضيق (fine-pitch) مع هامش ضئيل جداً لإعادة المعالجة.
مم تتكون كرات BGA؟
كرات BGA هي كريات لحام، تصنع عادة في المكونات الحديثة من سبائك القصدير والفضة والنحاس (SAC) الخالية من الرصاص (lead-free)، مع استمرار استخدام قصدير-رصاص في بعض المكونات القديمة أو عالية الموثوقية. يحدد الرسم الهندسي للحزمة نوع السبيكة وقطر الكرة والتباعد (pitch). يلزم توفر هذه البيانات الثلاثة لتصميم الـ footprint وتحديد مواصفات الـ stencil والتخطيط لعمليات إعادة التكوير (reballing) عند الحاجة.
المتغيرات الحرارية والميكانيكية
تزود بعض حزم BGA بمشتت حراري أو غطاء علوي (lid) لتعزيز التبديد الحراري من القالب. يُلحم الغطاء أو يُلصق بالركيزة، ليعمل كمسار حراري أساسي لطرد الحرارة خارج الحزمة. عندما تحدد ورقة البيانات (datasheet) المقاومة الحرارية بين نقطة الاتصال والسطح الخارجي (θJC)، يكون القياس محسوباً بالنسبة للغطاء أو أعلى سطح الحزمة.
تُمثل مادة underfill طبقة إيبوكسي تُحقن أسفل جسم الـ BGA بعد مرحلة اللحام بالصهر (reflow). تملأ هذه المادة الفراغ بين القالب والركيزة واللوحة، مما يخفف الإجهاد الميكانيكي الواقع على وصلات اللحام أثناء التغيرات الحرارية الدورية (thermal cycling)؛ ويشيع استخدامها مع حزم FCBGA الكبيرة وعلى اللوحات المعرضة لتقلبات حرارية واسعة.
متى تفرض خطوة مصفوفة BGA استخدام via-in-pad بدلاً من تفريع through-via؟
تتعامل معظم أدلة BGA مع تقنية via-in-pad كخيار تقني موحد، بينما يوضح هذا التحليل متى يظل تفريع through-via عملياً عند خطوة (pitch) قدرها ٠٫٦٥ مم، ومتى تصبح تقنية stacked microvia إلزامية عند ٠٫٣ مم.
يُمثل تفريع المسارات (fan-out) وسيلة خروج الإشارات من شبكة وسادات BGA لتتصل ببقية اللوحة، وهو العامل الأساسي الذي يُحدد الجزء الأكبر من تكلفة تصنيع PCB الخاصة بمصفوفات BGA.
جدول مواءمة خطوة المكون مع بنية الطبقات (stackup)
اعتمد على هذا الجدول لتحديد المتطلبات الفعلية التي تفرضها خطوة BGA على بنية اللوحة قبل اعتماد التصميم النهائي (layout):
| خطوة BGA | نمط fan-out القياسي | عامل التحويل | الحد الأدنى للوحة |
|---|---|---|---|
| ١٫٠ مم | Through-via بقطر ٠٫٣٠ مم — يطابق الحدود الميكانيكية | — | ٤ طبقات قياسية |
| ٠٫٨ مم | Through-via بقطر ٠٫٢٥ مم — عند الحد الميكانيكي | — | ٤ طبقات بنية ١+N+١ |
| ٠٫٦٥ مم | Through-via بقطر ٠٫٢٠ مم — أدنى من الحد الميكانيكي | ضيق مسارات fine-pitch | ٦ طبقات بنية ٢+N+٢ |
| ٠٫٥ مم | Microvia بقطر ٠٫١٠ مم بليزر CO₂ | تزاحم ثقوب تفريع المسارات | ٦ طبقات بنية ٢+N+٢ |
| ٠٫٤ مم | تقنية via-in-pad إلزامية | استخدام staggered microvia إذا تجاوزت الصفوف صفين | ٨ طبقات بنية ٢+N+٢ |
| ٠٫٣ مم | تقنية via-in-pad إلزامية | تقنية stacked microvia بدقة محاذاة ±٢٥ ميكرومتر | ٨ طبقات بنية ٢+N+٣ |
البيانات المرجعية: الحد الأدنى للثقب الميكانيكي لدى APTPCB هو ٠٫١٥ مم (pcb-drilling.json)؛ قطر microvia بليزر CO₂ يبلغ ٠٫١٠ مم؛ قطر microvia بليزر UV يبلغ ٠٫٠٧٥ مم؛ نسبة الارتفاع إلى القطر (aspect ratio) القياسية في خطوط الإنتاج تتراوح بين ١٠:١ إلى ١٢:١ وتصل إلى ١٥:١ للتطبيقات الجوية والفضائية (pcb-drilling.json)؛ بُنى HDI هي ١+N+١ و٢+N+٢ (hdi-pcb.json)؛ اللوحات الصلبة تغطي مجال ٤–٣٢ طبقة (hdi-pcb.json)؛ الهياكل متعددة الطبقات تمتد بين ٤–١٨ طبقة بسماكة ٠٫٤–٢٫٤ مم (multi-layer-laminated-structure.json).
تمثل خطوة ٠٫٤ مم الحد الحرج الأكثر شيوعاً في بيئات التصنيع الفعلي. فعند سماكة لوحة تبلغ ١٫٦ مم، فإن ثقب through-via بقطر ٠٫٢٠ مم المطلوب لتفريع BGA بخطوة ٠٫٦٥ مم ينتج نسبة aspect ratio قدرها ٧٫٥:١ — وهي تقع ضمن الحد القياسي البالغ ١٠:١ لكنها تُقلص هامش أمان الترسيب الكيميائي (plating margin). توصي أغلب مصانع الألواح بالانتقال إلى بنية microvia قبل الوصول إلى تلك العتبة الحرجة.
الحسابات الرقمية المحددة لمواصفات اللوحة
عند الوصول إلى خطوة BGA قدرها ٠٫٤ مم، يتطلب تفريع المسارات بنمط dog-bone على لوحة بسماكة ١٫٦ مم ثقباً بقطر ٠٫٢٠ مم. يبلغ الحد الأدنى للثقب الميكانيكي لدى APTPCB نحو ٠٫١٥ مم، مما يضع عملية الحفر عند أقصى قدرتها العملية لضمان ترسيب موثوق على لوحة بسماكة ١٫٦ مم (بنسبة aspect ratio قدرها ٧٫٥:١). أما للوحات بسماكة ٢٫٠ مم أو ٢٫٤ مم بنفس الخطوة، ترتفع هذه النسبة لتقترب من ١٢:١ أو تتجاوزها. البديل المباشر لتفادي هذا التعقيد هو اعتماد تقنية via-in-pad باستخدام microvias محفورة بليزر UV بقطر ٠٫٠٧٥ مم على بنية HDI من نمط ٢+N+٢، ولهذا تمثل خطوة ٠٫٤ مم المؤشر الأساسي لمراجعة مسار تصنيع HDI ضمن إجراءات APTPCB.
تصميم الوسادات: مقارنة بين SMD وNSMD وأسباب اعتماد APTPCB لنمط NSMD لمصفوفات BGA
تُصمم وسادات BGA على ألواح PCB إما بتحديد قناع اللحام (SMD) أو بدون تحديد قناع اللحام (NSMD). يؤثر هذا الاختيار مباشرة على الإجهاد الميكانيكي الواقع على الوسادة، وموثوقية وصلات اللحام، ومدى استيعاب انحرافات المحاذاة (registration tolerance) في قناع اللحام (solder mask).
| الخاصية | SMD (مُحددة بقناع اللحام) | NSMD (غير مُحددة بقناع اللحام) |
|---|---|---|
| تعريف الوسادة | فتحة قناع اللحام أصغر من وسادة النحاس | وسادة النحاس أصغر من فتحة قناع اللحام |
| التحكم في أبعاد الوسادة | قناع اللحام يتحكم في البعد الخارجي | النحاس يتحكم في البعد الخارجي |
| تحرير معجون اللحام من الاستنسل | أفضل — يعمل القناع كجدار داعم | يعتمد على ثبات حجم المعجون المودع |
| شكل طوق اللحام (solder fillet) | برميلي الشكل أكثر، إجهاد أقل على حافة الوسادة | طوق لحام أكبر عند حافة الوسادة، وامتصاص أفضل للإجهادات |
| الإجهاد الحراري المتكرر (thermal cycling) | جيد | أفضل — تمتص حواف وسادات NSMD فروق تمدد CTE |
| الاستخدام المفضل | خطوة مسافة ≥ ٠٫٥ مم، المصفوفات المتباعدة | خطوة مسافة ≤ ٠٫٤ مم، المكونات المعرضة لإجهادات حرارية |
تعتمد APTPCB نمط NSMD افتراضياً لتصميم وسادات BGA. تعد حزم BGA من أكثر المكونات حساسية للحرارة على اللوحة؛ إذ يؤدي عدم تطابق معامل التمدد الحراري (CTE) بين قالب السيليكون، وركيزة الحزمة، ورقائق PCB إلى نشوء إجهادات متكررة على كرات اللحام أثناء دورات التشغيل وتقلبات درجات الحرارة. تتيح هندسة NSMD تشكيل طوق لحام جانبي أكبر يمنح هامشاً أوسع لمقاومة الإجهاد الميكانيكي الحراري، وهو أمر حاسم في حزم fine-pitch التي تفتقر وصلاتها لمرونة كافية. في حال نصت وثيقة بيانات المكون على إلزامية استخدام SMD، يجب توثيق هذا المتطلب صراحة ضمن المخططات التنفيذية للتصنيع.
الفروق الحرارية بين BGA وQFN: معايير إعادة الانصهار، والنقع الحراري، والحرارة القصوى
يعتمد لحام BGA على إعادة الانصهار (reflow soldering). تتطابق خطواته مع لحام QFN، إلا أن هوامش التفاوت أضيق وأنماط الفشل مختلفة.
١. يُطبع معجون اللحام على وسادات BGA عبر الـ stencil. في حزم BGA ذات الخطوة الدقيقة (fine-pitch)، يُحدد سمك الـ stencil وأبعاد الفتحات لتوفير حجم معجون كافٍ يضمن وصلة موثوقة دون حدوث جسور لحام (bridging). ٢. تُسقط آلة التثبيت شريحة BGA فوق المعجون، بمحاذاة تعتمد على الإطار الخارجي للحزمة أو عبر نظام الرؤية البصرية الموجه لنمط الكرات. تحقق عمليات APTPCB للخطوات الدقيقة دقة تثبيت تصل إلى ±٢٥ µm. ٣. تنصهر الكرات مع معجون اللحام داخل فرن إعادة الانصهار. يسحب التوتر السطحي الحزمة نحو المركز الهندسي للوسادات، مما يصحح تلقائياً أي انحراف طفيف في موضع التثبيت. ٤. تتصلب وصلات اللحام أثناء تبريد اللوحة.
تظهر في لحام BGA مشكلتان نادراً ما تحدثان مع QFN. الأولى هي التقوس (warpage)؛ إذ تنحني الحزم الكبيرة واللوحة معاً تحت تأثير الحرارة، فتفقد بعض الكرات اتصالها بالمعجون عند بلوغ ذروة الحرارة. يؤدي ذلك إلى عيب "الرأس على الوسادة" (head-in-pillow)، حيث تستقر الكرة فوق المعجون دون أن تندمج معه. المشكلة الثانية هي الفجوات الهوائية (voiding)؛ حيث تنحبس الغازات داخل الوصلة وتظهر كبقع دائرية داكنة في فحص X-ray. يُتحكم في كلتا المشكلتين عبر تصميم الـ stencil، والتركيبة الكيميائية للمعجون، والتعامل السليم مع رطوبة الحزم واللوحات، وضبط ملف إعادة الانصهار بدقة.
فيما يخص الملف الحراري: توفر بيئة النيتروجين حماية من الأكسدة وتُحسّن التبليل (wetting)، لا سيما مع سبائك SAC من نوع lead-free. تستهدف APTPCB فارقاً حرارياً (delta-T) يبلغ ٥ °م أو أقل عبر اللوحة بالكامل أثناء إعادة الانصهار. تكتسب منطقة النقع الحراري (soak zone) أهمية بالغة للحزم الكبيرة؛ فالصعود السريع نحو ذروة الحرارة قد يُبقي مركز حزمة FCBGA بمقاس ٤٠ مم دون نقطة السيولة (liquidus) بينما تكون حوافها قد انصهرت بالفعل.
للاطلاع على أساسيات ضبط الملف الحراري، راجع دليل عملية اللحام بإعادة الانصهار. للتحكم في استواء اللوحة أثناء التجميع، راجع التحكم في التقوس أثناء التجميع. لمعرفة قدرات APTPCB في تجميع BGA والمكونات الدقيقة، راجع خدمات تجميع BGA.
معايير فحص X-ray لحزم BGA: أي العيوب ترفضها IPC-A-610 وأيها يمكن إصلاحه؟
تكتفي معظم أدلة BGA بالإشارة إلى ضرورة فحص X-ray دون تفصيل. يحدد هذا الدليل ما يجب أن يتضمنه تقرير X-ray، والعيوب التي تؤدي فعلياً إلى رفض وصلة اللحام.
تستطيع كاميرات AOI التحقق من وجود حزمة BGA ومحاذاتها التقريبية، لكنها تعجز عن فحص وصلات اللحام المخفية أسفلها، وهنا تبرز أهمية فحص X-ray. يُظهر التصوير ثنائي الأبعاد (2D X-ray) شكل الكرات، والتجسير (bridging)، والكرات المفقودة، والفراغات (voids) من مسقط رأسي علوي. بينما يساعد التصوير المائل أو ثلاثي الأبعاد (3D X-ray) في فصل التراكيب المتداخلة واكتشاف عيب رأس على وسادة (head-in-pillow)، والذي قد يبدو سليماً تماماً عند النظر إليه رأسياً.
تصنيف أبرز العيوب الهندسية:
التجسير (Bridging): حدوث تلامس أو قصر بين كرات متجاورة يعد عيباً موجباً للرفض في جميع فئات المعايير (Classes). هذا العيب لا يقبل الإصلاح الموضعي؛ بل يتطلب نزع الحزمة بالكامل، وتنظيف موضع التثبيت، وإعادة تركيب حزمة جديدة.
الكرات المفقودة (Missing balls): عيب تصنيعي صريح. إذا لم تُوضع الكرة من الأساس، تفقد الوصلة اتصالها الميكانيكي والكهربائي. أما إذا فُقدت الكرة بعد مرحلة إعادة الصهر (reflow)، فيلزم التحقيق في السبب الجذري قبل قبول اللوحة.
رأس على وسادة (Head-in-pillow - HiP): حالة تنصهر فيها كرة اللحام وتبلل الوسادة جزئياً دون الاندماج الكامل مع معجون اللحام المطبوع. قد تبدو الوصلة سليمة في فحص 2D X-ray، لذا يتعين استخدام زوايا مائلة أو مسح 3D لرصدها. يعد HiP عيباً مرفوضاً وفق معايير IPC-A-610.
الفراغات الهوائية (Voids): جيوب غازية محبوسة داخل وصلة اللحام. تُقبل الفراغات الصغيرة الواقعة تحت الحد المسموح به في أمر الشراء. يُحدد هذا السقف عادة بنسبة ٢٥٪ من مساحة المقطع العرضي للوصلة في حزم BGA، مع ضرورة الاتفاق المسبق عليه قبل بدء الإنتاج؛ إذ تقدم IPC-A-610 إرشادات عامة بحسب فئة المعيار (Class) بدلاً من إلزام المصنعين برقم مطلق. يُعد قبول الفراغات من أكثر أسباب النزاع شيوعاً في تجميع حزم BGA، مما يفرض كتابته صراحة ضمن مواصفات الطلب.
متطلبات الفحص الواجب إدراجها في طلب عرض السعر (RFQ):
- تحديد الحزم الخاضعة لفحص X-ray (عادة جميع حزم BGA ذات المسافات البينية التي تقل عن ٠٫٥ مم، وأي حزمة على لوحة تخضع لمعيار IPC-A-610 Class 3)
- خطة سحب العينات: فحص شامل بنسبة ١٠٠٪، أو وفق مستوى الجودة المقبول (AQL)، أو فحص عينة الإنتاج الأولى فقط
- الحد الأقصى المسموح به لنسبة الفراغات الهوائية من مساحة الوصلة
- فئة القبول: IPC-A-610 Class 2 أو Class 3
- اشتراط لقطات بزوايا مائلة أو إعادة بناء ثلاثي الأبعاد (3D reconstruction)
- تسليم تقرير تحليل الفراغات مرفقاً مع دفعة التوريد
يوضح مقال معايير فحص X-ray لفراغات BGA وعيب الرأس على وسادة آلية ضبط هذه المعايير، بينما تغطي خدمة فحص PCB بالأشعة السينية (X-ray) إجراءات المعاينة وإعداد التقارير.
يوفر الاختبار الكهربائي خط دفاع إضافي؛ إذ تتيح تقنية مسح الحدود (Boundary scan - JTAG) فحص نقاط اتصال BGA التي يتعذر الوصول إليها بالمجسات، في حين يثبت الاختبار الوظيفي جاهزية الجهاز للعمل ومطابقته للمواصفات.
أنواع حزم BGA: أي منها يناسب تطبيقك؟
تتعدد أشكال حزم BGA، والأنواع التالية هي الأكثر تكراراً في قوائم المواد (BOM) الخاصة بالتصميم، مع متطلبات كل نوع على لوحة PCB.
| الحزمة | البنية والتصنيع | الاستخدام الشائع | متطلبات Fan-out | الفحص | صعوبة إعادة العمل (Rework) |
|---|---|---|---|---|---|
| PBGA (plastic BGA) | شريحة wire-bonded على ركيزة عضوية مع قولبة حماية | وحدات التحكم، والرقاقات، والدوائر المتكاملة (ICs) العامة | متوسطة مع المسافات البينية الأكبر؛ تكفي غالباً الثقوب المارة (through vias) | X-ray | متوسطة؛ يمكن استبدال الحزمة أو عمل reballing |
| FCBGA (flip-chip BGA) | شريحة flip-chip متصلة بنتوءات لحام على ركيزة build-up | معالجات CPUs، وGPUs، وFPGAs، ومعالجات الشبكات | عالية؛ عدد كرات ضخم، طبقات متعددة، وغالباً ما تتطلب تقنية HDI | X-ray | صعبة؛ جسم الحزمة كبير، مع خطر التقوس (warpage) والكتلة الحرارية العالية |
| CBGA (ceramic BGA) | ركيزة سيراميكية، وتستخدم غالباً كرات لحام ذات درجة انصهار أعلى | الأنظمة عالية الموثوقية والمكونات القديمة (legacy) | متوسطة | X-ray | صعبة؛ جسم سيراميكي ذو كتلة حرارية هائلة |
| CSP / fine-pitch BGA | حجم الحزمة مقارب لحجم الشريحة، مع كرات صغيرة بمسافات fine-pitch | الأجهزة المحمولة، والإلكترونيات القابلة للارتداء، والذواكر | عالية؛ تتطلب عادةً تقنيات microvias أو via-in-pad | X-ray | صعبة؛ كرات لحام صغيرة جداً وهامش خطأ شبه منعدم |
| PoP (package on package) | حزمة BGA لذاكرة مكدسة مباشرة فوق BGA للمعالجة المنطقية | معالجات الهواتف المحمولة المزودة بذواكر مدمجة | عالية | X-ray، وغالباً عبر أكثر من زاوية تصوير | صعبة؛ وجود مستويين من وصلات اللحام |
| LGA (land grid array) | وسادات تلامس مسطحة أسفل الحزمة دون كرات لحام | الوحدات المدمجة، والحساسات، وبعض دوائر القدرة؛ ومعالجات CPUs في المقابس | متوسطة إلى عالية | X-ray في حال اللحام المباشر على اللوحة | متوسطة؛ انخفاض الارتفاع السفلي (low standoff) يزيد من صعوبة التنظيف |
| QFN (quad flat no-lead) | وسادات طرفية على المحيط مع وسادة حرارية مركزية | دوائر القدرة، وتطبيقات RF، ومتحكمات MCUs الصغيرة | منخفضة؛ المسارات موزعة على الحواف مع وجود thermal vias أسفل المركز | AOI للأطراف، وفحص X-ray للوسادة الحرارية | متوسطة |
إعادة تشغيل وتكوير BGA (Reballing): ماذا تعني ثلاث دورات فعلياً على خط الإنتاج
عند تلف وصلة لحام BGA، يلزم رفع العبوة عن اللوحة. تعتمد عملية إعادة تشغيل (rework) مكونات BGA على محطة مخصصة تسخن المكون من الأعلى واللوحة من الأسفل وفق ملف حراري مضبوط (controlled profile)، ثم ترفع العبوة، وتنظف موضع التثبيت وتعيد قصديرته، لتضع بعدها عبوة جديدة أو مجهزة وتجري لها عملية reflow.
تحدد عمليات fine-pitch في APTPCB إعادة التشغيل بـ ٣ دورات أو أقل. تمثل كل دورة إجهاداً حرارياً إضافياً للوحة وللمكونات المجاورة؛ فاللوحة تكون قد خضعت بالفعل لمراحل طباعة المعجون، وتثبيت المكونات، والـ reflow قبل بدء أول دورة rework. تؤدي كل دورة إضافية إلى تدهور الـ laminate، والمساس بسلامة الجدران المعدنية (plated barrels) للثقوب (vias) المجاورة، وإضعاف وصلات لحام القطع القريبة. لا يعد حد الدورات الثلاث مجرد شرط تعاقدي، بل هو محدد هندسي يرتبط بحجم الضرر الحراري التراكمي في اللوحة وارتفاع احتمالية ظهور العيوب الكامنة.
تعد إعادة التكوير (reballing) إجراءً مستقلاً؛ إذ تختص بتجهيز عبوة BGA خارج اللوحة عبر نزع كرات اللحام القديمة وتركيب كرات جديدة، ويُستفاد منها عادةً لاسترداد مكون عالي القيمة أو لتغيير سبيكة اللحام لتطابق المعجون المستخدم على اللوحة. تفصل خدمة إعادة تكوير BGA في APTPCB بين تكوير المكون بحد ذاته وبين إعادة التشغيل على مستوى تجميع اللوحة (PCBA). عند إرسال عبوات لإعادة التكوير، أرفق الرسم الهندسي للعبوة أو مخطط توزيع الكرات (ball map)، وقطر الكرة، ونوع السبيكة، وقيمة الـ pitch، وحالة الرطوبة، مع تحديد تقارير الفحص المطلوبة.
متطلبات التحديد الفني لألواح BGA
ضمّن البنود التالية في حزمة وثائق التصنيع والتجميع لضمان التزام مصنّع الألواح وجهة التجميع بالتصميم المطلوب:
- مراجع الرسم الهندسي لحزمة الـ BGA: المسافة البينية (pitch)، وقطر الكرات، وعدد الكرات، ونوع السبيكة
- نوع وسادات الـ PCB (محددة بقناع اللحام SMD أو غير محددة به NSMD) وأبعاد الوسادة لكل BGA
- بنية تفريغ المسارات (fan-out): ثقوب نافذة (through vias)، أو ثقوب ميكروية (microvias)، أو عبر الوسادة (via-in-pad)، مع تحديد متطلبات الملء والتغطية (fill and cap)
- إنهاء السطح (surface finish) الملائم للحام المسافات الدقيقة (fine-pitch)، مع تحديد سماكة اللوح
- سماكة الـ stencil أو أي مناطق تدرّج (step-down/step-up) مطلوبة أسفل الـ BGA
- تعليمات التعامل مع المكونات وفق حساسية الرطوبة (MSL)
- متطلبات فحص الأشعة السينية X-ray: القطع المستهدفة، ومعدل أخذ العينات، ونسبة الفراغات (voids) المسموح بها
- فئة القبول المعتمدة (IPC-A-610 Class ٢ أو ٣) والحد الأقصى لعمليات إعادة العمل (rework)
- متطلبات مادة التثبيت السفلي (underfill) أو التدعيم الركني (corner staking) إن لزم الأمر
لماذا تختار APTPCB لتصنيع لوحات BGA؟
تراجع APT تصميم البصمات (footprints) لحزم BGA وتفريع المسارات (fan-out) وتطبيق via-in-pad وتصميم الـ stencil قبل إطلاق الإنتاج، مع تمرير لوحات BGA عبر محطات فحص SPI وAOI وX-ray موثقة على نفس بطاقة مسار التشغيل (traveler). يوفّر فريق تجميع BGA تقارير AOI وAXI ونسب الفراغات (void reports) مع كل تشغيلة، كما تتوفر معالجات underfill وتثبيت المكونات (staking) وإعادة العمل المضبوطة (controlled rework) حسب متطلبات التصميم. وإن كانت بنية اللوحة نفسها هي موضع التعقيد، يتولى فريق تصنيع لوحات HDI PCB تقييم ما إذا كان تفريع المسارات يستلزم استخدام microvias أو إمكانية تنفيذه باستخدام through vias التقليدية.
تشمل المعايير والمراجع المعمول بها ما يلي:
- IPC-٧٠٩٥: متطلبات التصميم وتطبيق عمليات التجميع لحزم BGA
- IPC-٧٣٥١: المتطلبات العامة لتصميم التثبيت السطحي ومعايير أنماط التلامس (land patterns)
- IPC-A-٦١٠: معايير قبول التجميعات الإلكترونية
- IPC J-STD-٠٠١: متطلبات التجميعات الكهربائية والإلكترونية الملحومة
- IPC/JEDEC J-STD-٠٣٣: مناولة وتخزين المكونات الحساسة للرطوبة
الأسئلة الشائعة
ما هو BGA في الإلكترونيات؟
حزمة BGA (ball grid array) هي غلاف دوائر متكاملة للتركيب السطحي، يعتمد على مصفوفة من كرات اللحام أسفل جسم القطعة للاتصال مع لوحة PCB. تتيح هذه الحزمة توفير عدد كبير من نقاط التوصيل ضمن مساحة إشغال صغيرة، وتُستخدم بكثرة مع المعالجات ورقاقات FPGA والذواكر وشرائح SoC.
ما الفرق بين BGA وLGA؟
تحتوي حزم BGA على كرات لحام مثبتة مسبقاً على وساداتها، وتشكّل هذه الكرات الجزء الأكبر من كل وصلة لحام. في المقابل، تمتلك حزم LGA وسادات مسطحة بدون كرات، وتتشكل الوصلة فقط من معجون اللحام المطبوع على لوحة PCB، ما يمنح ارتفاعاً حراً أقل (standoff height). تُستخدم حزم LGA أيضاً داخل مقابس توصيل ميكانيكية بدون لحام.
كيف يتم لحام رقاقات BGA؟
تُلحم رقاقات BGA عبر أفران إعادة الصهر (reflow). يُطبع معجون اللحام على وسادات لوحة PCB، ثم تُوضع رقاقة BGA بدقة فوق المعجون، وتمر اللوحة عبر فرن إعادة الصهر لتنصهر الكرات والمعجون معاً مع تحقيق محاذاة ذاتية. تُفحص الوصلات الناتجة بعد ذلك بواسطة أشعة X-ray.
لماذا تُفحص وصلات BGA باستخدام X-ray؟
تتمركز الوصلات أسفل جسم الحزمة مباشرة، ما يجعل رؤيتها مستحيلة عبر الكاميرات البصرية. يوضح فحص X-ray شكل كرات اللحام، والجسور المسببة للدوائر القصيرة (bridges)، والكرات المفقودة، والفجوات الهوائية (voids). يساعد الفحص المائل أو عبر أجهزة X-ray ثلاثية الأبعاد (٣D) في كشف عيوب الرأس على الوسادة (head-in-pillow) التي قد تظهر طبيعية تماماً عند التصوير العمودي المباشر.
ماذا تعني تقنية flip chip BGA؟
في حزم flip chip BGA (المعروفة بـ FCBGA)، يُقلب قالب السيليكون ليكون وجهه لأسفل، ويتصل مباشرة بركيزة الحزمة عبر نتوءات لحام دقيقة بدلاً من أسلاك التوصيل (wire bonds). تنقل الركيزة بعدها الإشارات إلى كرات اللحام السفلية. يوفر هذا الهيكل مسارات اتصال أقصر ويشيع استخدامه في وحدات المعالجة المركزية (CPU)، ومعالجات الرسوميات (GPU)، وشرائح FPGA.
هل يمكن إصلاح حزم BGA أو إعادة استخدامها؟
نعم. تُزال حزمة BGA باستخدام محطة إعادة تشغيل مخصصة تتبع ملف تسخين حراري دقيق، ثم يُنظف موضع اللحام على اللوحة، وتُركّب قطعة جديدة أو قطعة خضعت لعملية إعادة تكوير اللحام (reballing). تستبدل عملية الـ reballing كرات اللحام على الحزمة المفكوكة لتصبح جاهزة للتثبيت مرة أخرى. تضيف كل دورة لحام إجهاداً حرارياً على اللوحة والمكون، لذا يُحدد الحد المسموح به بعدد دورات محدد.
قائمة مراجعة تسعير تصنيع وتجميع ألواح BGA PCB
اعتمد هذه القائمة عند طلب تسعير تصنيع وتجميع ألواح BGA PCB من المصنّع:
- خطوة تباعد كرات BGA (Pitch): ٠٫٣ / ٠٫٤ / ٠٫٥ / ٠٫٦٥ / ٠٫٨ / ١٫٠ مم (حدد القيمة المطلوبة)
- عدد عناصر BGA ومواقعها المحددة على اللوحة
- بنية تفريع المسارات (Fan-out): ثقوب نافذة (through-via)، أو ثقوب دقيقة (microvia)، أو ثقوب داخل الوسادات (via-in-pad)
- نوع وسادة اللحام: NSMD أو SMD (حدد النوع لكل عنصر)
- وزن نحاس الطبقات الداخلية: ١/٢ أونصة (أو حدد الوزن إن كان مختلفاً)
- بنية الطبقات (Stackup): مادة العزل، عدد الطبقات، والسماكة النهائية للوحة
- تكوين تقنية HDI: ١+N+١، أو ٢+N+٢، أو غير ذلك
- قطر الثقب بالليزر ونسبة التفاوت: ٠٫٠٧٥ مم ± نسبة التفاوت
- عدد الثقوب الدقيقة المتراكمة (Stacked microvias) وأي قيود تطبقها مواصفة IPC Class ٣ عليها
- التجميع: هل يلزم تحقيق تفاوت تموضع عبر فحص SPI قدره ±٢٥ ميكرومتر؟ (نعم/لا)
- هل يلزم فحص بالأشعة السينية X-ray؟ (نعم/لا)
- هل تم تحديد مادة التثبيت التحتية underfill؟ (نعم/لا)، مع تحديد العناصر المستهدفة
- هل يُسمح بإجراء دورات إعادة صيانة ولحام (rework)، وما الحد الأقصى المسموح به؟
اختيار مكوّن BGA مع مراعاة متطلبات اللوحة
تحديد مكوّن BGA لا يؤثر فقط على المخطط التخطيطي (schematic)؛ فالمسافة بين الكرات (ball pitch) تحدد بنية عبرات التوصيل (via structure) وعدد طبقات لوحة الـ PCB، كما يحدد حجم المكوّن وتقوسه (warpage) مدى تعقيد عملية اللحام، وتفرض وصلات اللحام المخفية أسفله منهجية الفحص والإصلاح. راجع الرسم الهندسي للغلاف (package drawing) قبل اعتماد القطعة نهائياً، وقارنها ببدائل QFN أو LGA متى توفرت، وحدد متطلبات المسافة البينية والوسادات وتفريغ المسارات (fan-out) والفحص بأشعة X-ray بوضوح داخل طلب عرض الأسعار (RFQ).