Виробнича лінія PCB для планового серійного виготовлення

Контрольоване масштабування

Серійне виробництво PCB із визначеними етапами випуску

Серійне виробництво PCB — це контрольований перехід від затвердженого виробу до повторюваного виготовлення та складання в межах планових випусків. До запуску APTPCB узгоджує виробничі дані, панелізацію, оснащення, технологічні засоби контролю, протоколи інспекції та планування поставок.

Gerber / ODB++
Випуск у виробництво
BOM + CPL
Випуск складання
FAI / CoC
Запитані записи

Отримати миттєвий розрахунок

NPI до серіїКонтрольований перехід
V-Cut / фрезеруванняПеревірка панелі
Визначений SPCКритичні параметри
IATF 16949Сфера сертифіката на запит
ISO 13485Сфера сертифіката на запит
Перевірка ризиків BOMЗатверджені альтернативи
AOI + E-TestВизначена інспекція
Записи партійПростежуваний випуск
NPI до серіїКонтрольований перехід
V-Cut / фрезеруванняПеревірка панелі
Визначений SPCКритичні параметри
IATF 16949Сфера сертифіката на запит
ISO 13485Сфера сертифіката на запит
Перевірка ризиків BOMЗатверджені альтернативи
AOI + E-TestВизначена інспекція
Записи партійПростежуваний випуск

Перехід у виробництво

Що змінюється, коли затверджене виробництво PCB переходить у серійний випуск?

Серійна програма — це не просто збільшена версія прототипного замовлення. Перед випуском потрібно зафіксувати виробничі дані, затверджені матеріали, панельний масив, оснащення, план інспекції, документацію та правила контролю змін. Перехід зазвичай починається після того, як NPI або пілотне виробництво усунуло конструктивні й технологічні ризики.

Для складених виробів випуск також контролює BOM, затверджені джерела постачання, альтернативи, дані трафарету й розміщення, профіль пайки та покриття тестами. APTPCB може координувати виготовлення з складанням PCB, але зміни конструкції, заміни матеріалів і компонентів та рішення щодо відповідності продукту потребують погодження замовника.

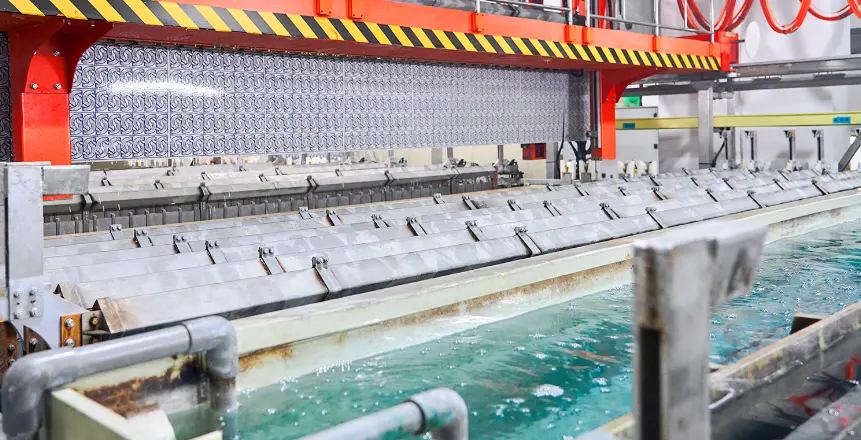
В опублікованому профілі виробництва APTPCB зазначено потужність виготовлення PCB 100 000 м² на місяць і виробничу площу 20 000 м² у Шеньчжені; також перелічено жорсткі, гнучкі та rigid-flex плати, HDI, алюмінієві й високочастотні конструкції. Ці показники описують заявлений загальний масштаб. Конструкцію, матеріал, маршрут виробництва та розподіл строків підтверджують для кожного замовлення. Варіанти Class 2 і Class 3, AOI та електричні випробування підтримують погоджений план приймання голих плат.

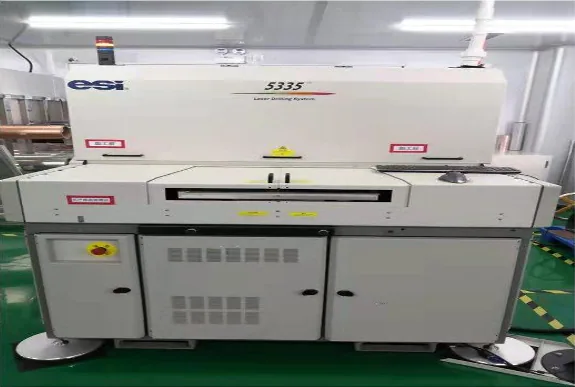
Система лазерного свердління ESI 5335 на виробництві друкованих плат APTPCB

Зіставні пропозиції для серійних обсягів

Що має збігатися під час порівняння пропозицій на серійне виробництво PCB?

Порівнюйте однакову конструкцію плати, підтверджені обсяги та зобов’язання щодо відвантаження. Нижча ціна за одиницю може передбачати інші умови щодо оснащення, запасів або поставок.

Параметр рішенняЗазначити в RFQПідтвердити в пропозиції або плані поставок
Прогноз і підтверджене замовленняРічний або місячний прогноз, підтверджена кількість закупівлі та очікувана частота повторних замовлень.Яка кількість визначає ціну за одиницю, який попит є зобов’язанням і коли майбутні випуски стають підтвердженими.
Виробнича партія та відвантаженняКількість плат у виробничій партії, обсяги відвантажень, місця призначення та потрібні дати відправлення.Чи виготовляються партії разом або окремо, вартість розділених поставок і погоджений допуск на перевищення чи недовиконання кількості.
Ціна повторного замовлення й оснащенняЗатверджена ревізія, очікувані повторні замовлення та наявне панельне або тестове оснащення.Окремо ціна плати та витрати на CAM, оснащення й електричні тестові адаптери; визначити власника, повторне використання, обслуговування та вартість зміни ревізії.
Конструкція та матеріалЛамінат, стек, товщина міді, фінішне покриття, імпеданс і затверджені альтернативи.Яку конструкцію та доступність матеріалів враховано в ціні; не замінювати матеріали чи стек без потрібного погодження.
Зобов’язання щодо матеріалів і запасівНевизначеність прогнозу, потреба в резерві, строк зберігання та ймовірність перенесення графіка.Відповідальність за законтрактовані матеріали, незавершене виробництво й готові плати, включно зі скасуванням, зберіганням і перенесенням строків.
Початок строку та дата відвантаженняПотрібні дати відправлення, стан виробничих даних і незакриті інженерні погодження.Що запускає відлік строку, залежності від матеріалів та оснащення, терміни заборони змін і різниця між датою відправлення та прибуття.
Докази для першої та повторних партійКритерії затвердження першого зразка, охоплення електричних тестів, вибірка й потрібні звіти.Що перевіряється в першій і кожній наступній партії, які записи додаються до відвантаження та хто дозволяє випуск.
Зміни між замовленнямиКонтрольована ревізія, обмеження щодо матеріалів або процесів і контактні особи для погодження.Як пропонуються й погоджуються зміни конструкції, матеріалу, майданчика чи процесу та як вони впливають на оснащення, ціну, графік і докази приймання.

Це умови, які потрібно погодити для конкретної програми, а не стандартні комерційні умови. Використання панелі залежить від геометрії плати, обмежень розміщення та виробничої панелі; сам обсяг замовлення не визначає коефіцієнт використання, ціну за одиницю чи строк.

Контрольний список випуску для замовника

Вхідні дані для випуску PCB і PCBA у серійне виробництво

Використовуйте цю таблицю, щоб визначити, що потрібно затвердити до замовлення оснащення, резервування матеріалів, виготовлення, складання та дозволу на відвантаження.

Позиція випускуДані від замовникаКонтроль на виробництвіРезультат приймання
Дані для виготовленняGerber або ODB++, креслення для виготовлення, stack-up, імпеданс і фінішне покриттяПеревірка CAM і DFM за затвердженою ревізієюВипущений пакет для виготовлення та задокументовані винятки
Панель і оснащенняКонтур плати, keep-outs, спосіб відділення та обмеження поводженняМасив із V-score або routed-tab, технологічні рейки, отвори оснащення та fiducialsЗатверджене креслення панелі й план оснащення
Дані складанняBOM, список затверджених постачальників, CPL, креслення та примітки щодо полярностіПеревірка корпусів, footprint, життєвого циклу та даних розміщенняВипущена BOM і список затверджених альтернатив
Пілот / First ArticleКритерії затвердження та вимоги до еталонного зразкаЗапис виробництва, перевірки розмірів і верифікація процесуПідписаний дозвіл на випуск або перелік коригувальних дій
Інспекція й тестуванняЗастосовний клас IPC і специфікація замовника; IPC-6012 / IPC-A-600 для жорстких голих плат та IPC-A-610 для складання, якщо це визначеноAOI та електричний тест, а також SPI, X-ray або FCT за вимогамиПрийнятий план контролю та комплект звітів
План поставокКількість у партіях, дати відвантаження, напрямки та правила пакуванняІдентифікація партій, контроль зберігання та графік часткових випусківПідтверджений календар випусків і логістичні умови
Пакет RFQ для випускуЦільові кількості, прогноз, необхідні дати та комерційні умовиПеревірка потужностей, матеріалів, оснащення, тестів і документаціїОбсяг пропозиції з припущеннями, винятками та відкритими питаннями

Не запускайте регулярне виробництво за застарілим комплектом файлів. Замовлення на закупівлю, затверджена ревізія, запис про відхилення та запитані документи якості мають ідентифікувати одну й ту саму контрольовану конфігурацію.

Етапи випуску у виробництво

Шість етапів від затверджених даних до відвантаження

Кожен етап має відповідального, підтвердження приймання та визначену реакцію на невідповідність вимогам.

01

Приймання пакета даних

Підтвердьте узгодженість ревізії у файлах для виготовлення, кресленнях, stack-up, цільових значеннях імпедансу, BOM, CPL, складальних кресленнях, вимогах до тестування та запитаних записах. Відкриті суперечності потрібно закрити до замовлення оснащення або резервування матеріалів.

02

Приймання панелі й оснащення

Затвердьте орієнтацію масиву, рейки, fiducials, отвори оснащення, V-score або routed tabs, обмеження депанелізації, дані трафарету та оснащення для електричного тесту. Випущене креслення стає виробничим еталоном.

03

Приймання пілотного та First-Article виробництва

За потреби перевірте розміри, stack-up, імпеданс, результати пайки, критичні компоненти, тестові пристрої та еталонні зразки під час контрольованого пілотного або First-Article виробництва до регулярного випуску.

04

Приймання процесу й контролю змін

Зафіксуйте затверджені матеріали, джерела компонентів, технологічні маршрути, точки інспекції та повноваження щодо відхилень. Якщо цього вимагає план контролю, SPC застосовується до визначених критичних параметрів; заміни, зміни процесу та необхідні підтвердження можливостей проходять документоване погодження.

05

Приймання інспекції й тестування

Випускайте продукцію лише після завершення погодженого плану контролю. Підтвердженнями можуть бути AOI, електричний тест, імпедансні купони, вимірювання розмірів, мікрошліфи, SPI, X-ray, in-circuit test або функціональний тест — залежно від виробу.

06

Приймання відвантаження й документації

До дозволу на відвантаження зіставте ідентифікацію партії, кількість, пакування, напрямок, дату випуску, Certificate of Conformance, звіти тестування, записи про матеріали та всі документи за вимогами замовника.

Контроль залежно від застосування

Як пріоритети випуску змінюються залежно від застосування

Виробничі засоби контролю підтримують специфікацію виробу; остаточну безпеку, нормативну та системну відповідність замовник має перевірити на рівні продукту.

Споживча електроніка

Використання панелі й доступність компонентів

Програми для споживчої електроніки зазвичай надають пріоритет стабільним ревізіям, ефективному використанню матеріалу, затвердженим альтернативам, косметичним критеріям, пакуванню та періодичності випуску, узгодженій із попитом на продукт.

Автомобільна галузь та EV

Простежуваність і контроль змін

Автомобільні програми можуть визначати вимоги системи якості IATF 16949, спеціальні вимоги замовника, елементи PPAP, визначені спеціальні характеристики, погодження змін постачальника, простежуваність партій і погоджені записи.

Телекомунікації

Стабільність stack-up та імпедансу

Для високошвидкісних і RF-програм до регулярного випуску слід зафіксувати stack-up, ламінат, розподіл міді, імпедансні купони, метод тестування та затверджені заміни матеріалів.

Промислова автоматизація

Вимоги до життєвого циклу та умов експлуатації

Промисловим контролерам часто потрібні тривала доступність компонентів, контрольовані покриття або фінішні обробки, надійні з'єднувальні та силові вузли, а також документовані зміни протягом тривалого життєвого циклу продукту.

Медичні пристрої

Документована сфера системи якості

Медичні програми можуть вимагати виробництва за системою якості ISO 13485 із визначеною простежуваністю та записами, тоді як безпека пристрою, валідація й нормативне схвалення залишаються відповідальністю юридичного виробника.

Енергетика та силова електроніка

Перевірка теплових характеристик і великих струмів

Для силових виробів до запуску виробництва слід визначити вагу міді, тепловий шлях, відстані, ламінат, покриття, електричний тест і теплову або безпекову валідацію на рівні системи.

Контроль витрат і ризиків

Що насправді змінює собівартість PCB у серійному виробництві?

Ціна серійного виробництва залежить від контрольованої моделі виробництва, а не лише від кількості. Найбільше на витрати й ризики впливають використання матеріалу, оснащення, час інспекції, доступність компонентів, частота змін, документація та графік поставок.

1. Використання панелі та депанелізація

Під час CAM-перевірки оцінюють поворот плат, розмір масиву, рейки, відстані, отвори оснащення, fiducials і вибір між V-score та routed tabs. Щільний масив може зменшити відходи матеріалу, але він має залишатися стабільним під час виготовлення й складання та розділятися без пошкодження компонентів або мідних елементів.

2. Амортизація оснащення та тестування

Регулярні програми можуть виправдовувати спеціальні пристрої для електричного тесту, трафарети, складальні носії, інструменти депанелізації або пристрої функціонального тестування. У комерційній пропозиції слід відокремити одноразове оснащення від регулярної собівартості одиниці та зазначити, коли інструмент потрібно ремонтувати або замінювати.

3. Стабільність DFM і складального процесу

Стабільні пайка та розміщення залежать від геометрії контактних майданчиків, теплового балансу, fiducials, відстаней між компонентами, конструкції трафарету, контролю вологи та затвердженого процесу оплавлення або вибіркової пайки. Зміни конструкції після випуску можуть зробити недійсними оснащення й підтвердження процесу.

4. Життєвий цикл BOM і затверджені альтернативи

Перевірка BOM виявляє застарілі компоненти, компоненти з обмеженим розподілом, компоненти з єдиним джерелом і компоненти з тривалим long-lead. Альтернативні деталі потрібно оцінювати за електричними, механічними, firmware-, нормативними вимогами та вимогами життєвого циклу замовника й використовувати лише після погодження.

5. Простежуваність і документація випуску

Ідентифікація партії пов'язує відвантажений продукт із контрольованою ревізією, партіями матеріалів і компонентів, технологічним маршрутом, результатами інспекції, відхиленнями та записами випуску. Необхідний строк зберігання й пакет документів слід погодити до початку виробництва.

Поширені запитання

Поширені запитання про серійне виробництво PCB

Який обсяг замовлення вважається серійним виробництвом?
Універсального порогу кількості не існує. Програма переходить у серійне виробництво, коли регулярний обсяг виправдовує фіксовані панельні масиви, спеціальне оснащення, контроль змін, планові випуски та документований план інспекції. Ми підтверджуємо модель виробництва після перевірки конструкції, місячного попиту та графіка поставок.
Що має містити RFQ на серійне виробництво PCB або PCBA?
Надайте Gerber або ODB++, креслення для виготовлення, вимоги до stack-up та імпедансу, цільові кількості, графік випуску й необхідні звіти. Для PCBA також надайте BOM, список затверджених постачальників, файл centroid або pick-and-place, складальні креслення, вимоги до тестування та затверджені альтернативи.
Чи потрібне пілотне або first-article виробництво перед серійним випуском?
Пілотне або first-article виробництво рекомендується, коли конструкція, матеріал, оснащення, постачальник, складальний процес або метод тестування є новим чи зміненим. У випуску слід визначити, що саме потрібно затвердити: розміри, stack-up, імпедансні купони, результати пайки, функціональні тести та еталонний зразок.
Які технології PCB можна перевести у планове виробництво?
Багатошарові конструкції на FR-4, HDI, rigid-flex, metal-core, heavy-copper, а також окремі RF- або low-loss конструкції можна розглянути для планового виробництва. Випуск залежить від затвердженого stack-up, доступності матеріалів, технологічних можливостей, дизайну панелі, плану інспекції та вимог конкретного застосування.
Як контролюються дефіцит компонентів і заміни?
Перевірка BOM до випуску виявляє ризики життєвого циклу, lead-time, пакування та постачання. Запропоновані альтернативи мають відповідати вимогам до форми, сумісності, функціональності, електричних характеристик і відповідності нормам та бути затверджені замовником до використання. Незатверджені заміни не повинні потрапляти у виробництво.
Які стандарти та записи якості можуть підтримати серійну програму?
У матеріалах компанії APTPCB зазначені сертифікації системи управління якістю ISO 9001:2015, IATF 16949 та ISO 13485:2016. До затвердження постачальника перевірте чинний сертифікат, юридичну особу, виробничий майданчик і сферу дії для запропонованого маршруту виготовлення або складання. Для жорстких голих плат специфікація закупівлі може посилатися на вимоги до характеристик IPC-6012 і критерії приймання IPC-A-600; для складань — на IPC-A-610. У замовленні мають бути визначені клас, критерії замовника, простежуваність і записи; затвердження на рівні продукту залишається відповідальністю замовника.
Як визначається lead time для замовлення серійного виробництва?
Lead time підтверджується після перевірки матеріалів, оснащення, доступності компонентів, кількості панелей, покриття тестами, документації та періодичності випуску. Для регулярних програм можна використовувати планові випуски, але погоджений план має визначати вікна прогнозування, дати твердих замовлень і граничні строки внесення змін.
Як тестуються голі та складені плати у серійному виробництві?
План тестування залежить від конструкції. Випуск голих плат може поєднувати AOI, електричний тест, контроль розмірів, імпедансні купони та вибірковий мікрошліф. Для випуску PCBA за затвердженим планом контролю можуть додаватися SPI, AOI, X-ray для прихованих з'єднань, in-circuit test або функціональний тест.
Чи можна відвантажувати виробництво плановими або частковими випусками?
Так, якщо комерційний і логістичний план визначає кількість партій, дати відвантаження, відповідальність за зберігання, пакування, контроль терміну придатності за потреби та момент, коли кожен випуск стає твердим. Умови щодо запасів і перенесення графіка слід погодити до початку виробництва.
Які документи можуть супроводжувати виробниче відвантаження?
Необхідний пакет слід зазначити в RFQ і замовленні на закупівлю. Залежно від програми він може містити Certificate of Conformance, сертифікати матеріалів, результати електричних тестів, звіти про імпеданс, записи first-article, звіти мікрошліфів, дані простежуваності або погоджені в замовленні елементи PPAP на вимогу клієнта.

Планування поставок

Визначте план випуску для кожного регіону доставки

Для міжнародних програм зазначте напрямки, Incoterms, пакування, ідентифікацію партій, документацію та правила часткових поставок у RFQ і замовленні на закупівлю.

Північна Америка
США · Канада · Мексика

Підтвердьте дані імпортера, маркування пункту призначення, пакування, митні документи та те, чи надходитимуть випуски до одного хаба або на кілька контрактних виробничих майданчиків.

Часткові випускиДоставка до хабаМаркування партій
Європа
Німеччина · Велика Британія · Швеція · Франція

До випуску зазначте потреби в документах відповідності, простежуваність партій, вікна доставки, відповідальність імпортера та всі записи автомобільної або медичної програми.

ПростежуваністьЗаписи програмиВікна доставки
Азійсько-Тихоокеанський регіон
Японія · Південна Корея · Тайвань · Індія

Узгодьте календарі майданчиків отримання, етикетки пакування, контроль вологи або ESD, консолідацію відправлень і порядок погодження змін графіка.

Календарі майданчиківESD-пакуванняКонсолідація
Близький Схід
Ізраїль · ОАЕ · Саудівська Аравія

Визначте спеціальну документацію проєкту, відповідальність за експорт та імпорт, маркування пункту призначення, екологічне пакування та тверді дати випуску.

Документація проєктуМаркування пункту призначенняТверді дати

Підготуйте RFQ для серійного виробництва

Надішліть Gerber або ODB++, креслення для виготовлення, вимоги до stack-up та імпедансу, кількості, графік випуску й запитані звіти. Для PCBA додайте BOM, затверджених постачальників, CPL, складальні креслення, вимоги до тестування та затверджені альтернативи.