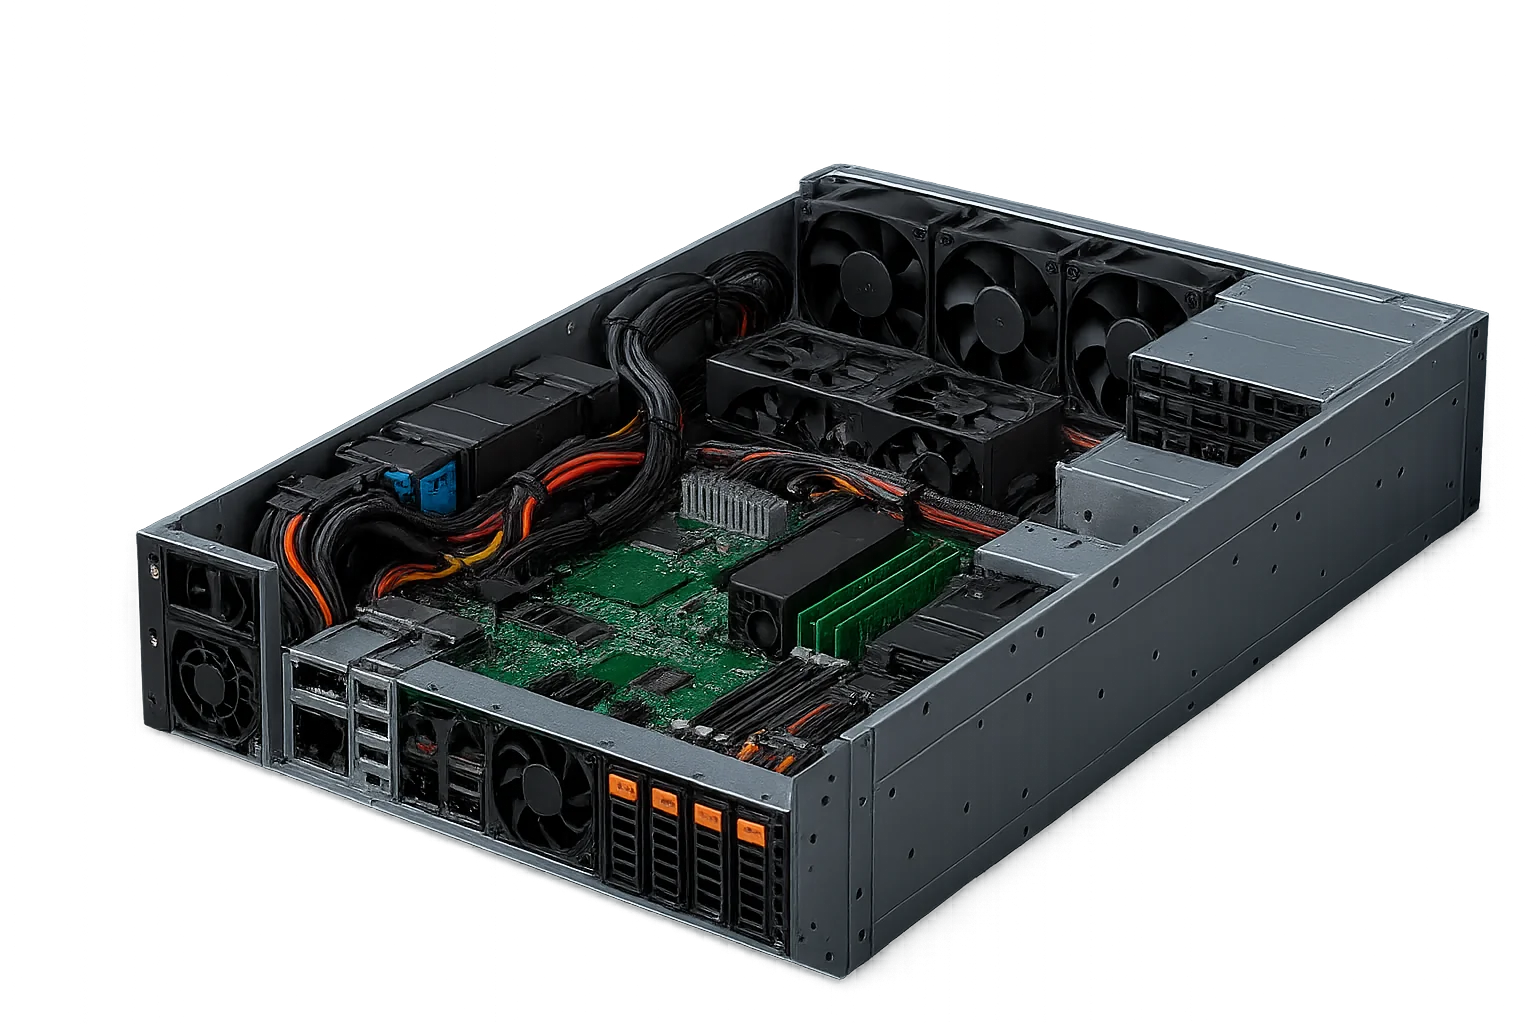
Фахівець інтегрує PCBA, кабельний джгут і корпус під час складання виробу

СИСТЕМНА ІНТЕГРАЦІЯ

Box Build монтаж та інтеграція електромеханічних систем

Складання виробу в корпусі об’єднує перевірені PCBA з корпусом та іншими електромеханічними компонентами. До погодженого обсягу можуть входити прокладання джгутів, програмування, тестування, заливання компаундом, захисне покриття й випробування на вплив довкілля. Кожну операцію визначають після перевірки здійсненності, обладнання та плану тестування; це не означає, що кожен виріб герметизують, проходить усі випробування або автоматично отримує кваліфікацію кінцевого продукту.

  • PCBA, механічні деталі, проводка та комплектація в одному процесі під контролем версій
  • Контрольні точки для припасування, кріплення, прокладання кабелів, програмування й тестування
  • Програмування та тестування виконуються за погодженим планом замовника
  • Необхідні записи про складання й тестування визначаються планом якості проєкту

Отримати миттєвий розрахунок

Повний розрахунок →
За кресленнямМеханічне припасування та кріплення
За планом тестуванняВбудоване ПЗ та фінальне тестування
Під контролем версійBOM, файли та робочі інструкції
Визначено випускомМаркування, аксесуари та комплектація

Кероване складання виробу з визначеними доказами випуску

Ця сторінка присвячена системній інтеграції після монтажу плати, а не лише встановленню компонентів SMT/THT чи виготовленню кабелів.

Для конкретного проєкту
Перевірка здійсненності

Габарити, маса, інтерфейси, оснащення та тестове обладнання перевіряються до розрахунку вартості.

4 контрольні етапи
Логіка приймання

Для механіки, проводки, вбудованого ПЗ/тестування та комплектації визначаються окремі критерії приймання.

Під контролем версій
Записи про складання

BOM, креслення, вбудоване ПЗ і плани тестування пов’язані з погодженим обсягом підтверджувальних даних.

Що входить до складання виробу в корпусі та чим ця сторінка відрізняється

Складання виробу в корпусі — це комплексний етап, на якому перевірені PCBA поєднуються з механічними компонентами, кабельними джгутами, дисплеями, модулями живлення, вбудованим ПЗ і фінальним тестуванням, щоб готовий результат можна було відвантажити як функціональний виріб або підсистему.

На відміну від сторінок про SMT/THT, закупівлю компонентів або кабельні джгути, ця сторінка охоплює інтерфейси та погодження всієї системи: механічне припасування, проводку, вбудоване ПЗ, фінальне тестування, маркування та стан відвантаження.

APTPCB підтверджує виконуваний обсяг робіт лише після перевірки пакета даних про виріб. Остаточне регуляторне схвалення, характеристики системи, безпека під час експлуатації та відповідність готового виробу залишаються відповідальністю замовника.

ПІДТВЕРДЖЕННЯ ВИПУСКУ

Матриця контрольних етапів випуску виробу

Практичний ризик під час складання виробу полягає не лише в тому, чи встановлено всі деталі, а й у тому, чи можна простежити кожну встановлену деталь до креслення, схеми прокладання, значення моменту затягування, версії вбудованого ПЗ та граничного значення тестування. Контрольний етап перетворює ці вимоги на підтверджувальні дані до відвантаження.

Якщо це передбачено договором, посиланнями для приймання можуть бути IPC-A-610 для електронних складальних одиниць, IPC/WHMA-A-620 для кабелів і кабельних джгутів та ANSI/ESD S20.20 для програми контролю ESD. Механічне припасування та фінальне тестування виконуються за погодженими кресленнями й граничними значеннями замовника.

  • Механічне завершення: версія корпусу, орієнтація ущільнювача, тип кріпильної деталі, цільовий момент затягування, перевірка зазору/врівень, допустимі косметичні відхилення та фото або запис огляду.
  • Завершення монтажу проводки: дані про дроти й роз’єми, вимоги до обтискання або візуального контролю, погоджений результат електричного тестування, текст маркування, радіус вигину та перевірка захисту від натягнення.
  • Завершення програмування/тестування: інтерфейс програмування, контрольна сума або версія вбудованого ПЗ, ідентифікатор оснащення, граничні значення «пройдено/не пройдено», доданий журнал і потрібний зв’язок із серійним номером.
  • Завершення комплектації: комплект аксесуарів, інструкція, маркування замовника, специфікація коробки або палети, захист від ESD чи піноматеріал, перевірка штрихкоду та необхідний транспортний документ.

ВХІДНІ ДАНІ RFQ

Перелік даних RFQ для швидкого розрахунку складання

Точний розрахунок складання можливий лише тоді, коли механічні, електричні дані, дані вбудованого ПЗ, тестування та логістики доступні одночасно. Відсутність даних про момент затягування, вбудоване ПЗ або пакування зазвичай спричиняє перероблення після складання першого зразка.

Для NPI надішліть найповніший доступний пакет і чітко позначте невідомі дані; для серійного виробництва зафіксуйте пакет версій до переходу до записів про складання із серійними номерами.

  • Дані про виріб: BOM, AVL, креслення PCBA, креслення корпусу, 3D-файли, схема проводки, макет маркування та погоджений перелік аксесуарів.
  • Дані процесу: таблиця моментів затягування, примітки щодо клею/покриття, поводження з ESD/MSD, спеціальні інструменти, правила очищення, контроль версій і, за наявності, фото робочих інструкцій.
  • Дані тестування: файл вбудованого ПЗ або контрольна сума, інтерфейс програмування, послідовність тестування, граничні значення електричної безпеки, вимоги до калібрування та формат журналу «пройдено/не пройдено».
  • Логістичні дані: креслення комплектації, правила для коробки й палети, формат штрихкоду, маркування замовника, необхідні транспортні документи та адреса доставки.

ПОРІВНЯННЯ ПРОПОЗИЦІЙ

Що має підтвердити пропозиція до складання пілотного виробу?

У порівнюваних пропозиціях щодо складання виробу в корпусі зазначають, хто постачає кожну деталь, кому належать оснащення й випробувальні засоби та які докази дозволяють випуск. Невизначені вхідні дані слід позначити явно, щоб припущення щодо посадки корпусу, прошивки або пакування не стало неузгодженою зміною виробництва.

РішенняНадати із запитом ціниПідтвердити в пропозиціїУзгодити до відвантаження
Постачання та запасиСтруктурована BOM/AVL; деталі замовника й постачальника; ревізії корпусу та джгута.Відповідальність за закупівлю, вхідний контроль, дефіцит, пошкодження деталей замовника та погодження замін.Узгоджені вхідні перевірки й визначення затверджених ревізій деталей і креслень.
Посадка й доступ під час складанняМеханічні креслення та STEP; вимоги до кріплення й моменту; траси кабелів і доступ до роз’ємів.Обсяг оснащення, невирішені інтерфейси та точка затвердження першого зразка до закриття корпусу.Узгоджені перевірки посадки, кріплення й трасування; погодження відхилень до повторного виробництва.
Оснащення, прошивка й тестуванняЗатверджена ревізія/контрольна сума прошивки; інтерфейс програмування; послідовність і межі тестування; доступне оснащення.Хто надає, кому належить і хто обслуговує оснащення/ПЗ; вартість програмування й тестування, правила повторних перевірок і ремонту; письмове погодження змін прошивки або меж тестування.Узгоджені результати з потрібною прив’язкою до виробу або партії та ідентифікацією ревізії. Перевірка плати чи екран завантаження самі по собі не підтверджують усі функції виробу.
Кваліфікація виробуЦільовий ринок, застосовні вимоги до виробу та необхідні перевірки умов довкілля або електричної безпеки.Які перевірки включені, яка кваліфікація організовується окремо та хто дозволяє випуск виробу.Запитані замовником докази кваліфікації й дозвіл на випуск; приймання складання не замінює кваліфікацію кінцевого виробу.
Ціна, графік і відвантаженняКількість для пілоту й повторного виробництва; етикетки, аксесуари, пакування й місце призначення; потрібні записи.Разові витрати на оснащення/пристосування/підготовку окремо від регулярних витрат на складання, тестування й пакування; довготривалі позиції та умови початку строку постачання.Затверджене пакування й замовлені записи; письмова згода щодо змін, що впливають на ціну або графік.

Надішліть актуальний пакет, навіть якщо деякі дані ще уточнюються. До дозволу на пілот запросіть перелік включених операцій, розподіл постачання, разові й регулярні витрати, обсяг тестування та записів, відкриті питання і точки погодження.

ОБСЯГ СКЛАДАННЯ

Від PCBA до погодженого стану відвантаження

Обсяг складання визначається на основі даних про виріб, послідовності складання, плану тестування та необхідного стану відвантаження до запуску виробництва.

Механічна інтеграція

Встановлення PCBA, дисплеїв, вентиляторів і кріпильних деталей за погодженими кресленнями; критерії припасування, зазорів і моменту затягування визначаються в RFQ.

Інтеграція кабельних джгутів

Встановлення, маркування та прокладання джгутів, наданих замовником або погоджених для проєкту; обсяг їх виготовлення й електричних випробувань підтверджується окремо.

Вбудоване ПЗ і тестування

Програмування та фінальне тестування за файлами й планами замовника; спочатку погоджуються інтерфейс, оснащення, граничні значення та формат журналу.

Пакування та логістика

Підготовка аксесуарів, маркування, захисту від ESD та транспортного пакування відповідно до погодженого креслення комплектації.

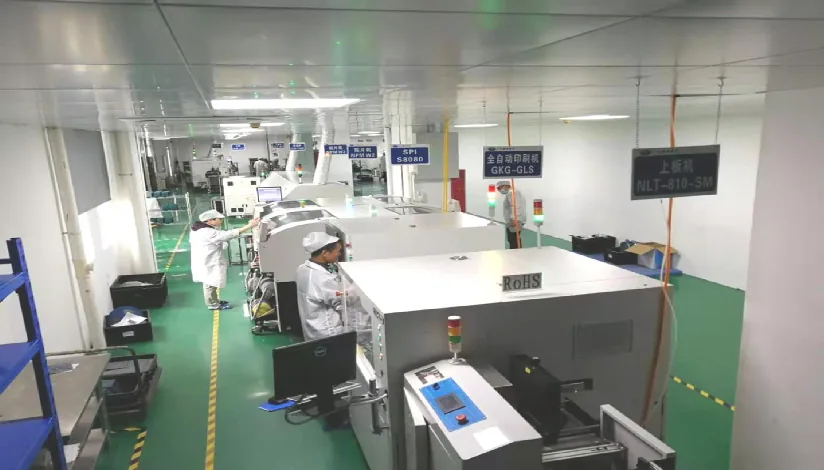
Реальна лінія SMT і DIP для монтажу друкованих вузлів; етап виготовлення плат перед інтеграцією виробу в корпус

Виробництво PCBA

Лінія SMT-монтажу плат перед інтеграцією виробу в корпус.

SMTPCBA

РОБОЧИЙ ПРОЦЕС

Процес інтеграції

Від перевірки здійсненності до документованого випуску виробу та його комплектації.

1

Підтвердити здійсненність

Перевірити повноту та здійсненність BOM, креслень, проводки, вимог до моменту затягування, вбудованого ПЗ, плану тестування й комплектації.

2

Інтегрувати механічні компоненти

Встановити PCBA, систему охолодження, дисплеї та кріпильні деталі за робочою інструкцією; до закриття корпусу перевірити припасування й кріплення.

3

Встановити проводку

Під’єднати, промаркувати та захистити джгути від натягнення відповідно до схеми проводки; виконати погоджені електричні перевірки.

4

Вбудоване ПЗ і тестування

Завантажити погоджене вбудоване ПЗ та виконати погоджене фінальне тестування з визначеними граничними значеннями й підтверджувальними даними.

5

Комплектація

Перевірити аксесуари, інструкції, маркування та захисне пакування відповідно до погоджених вимог до комплектації.

ЗАСТОСУВАННЯ

Типові профілі вимог до складання

Фінальна конфігурація залежить від погоджених креслень, розподілу відповідальності за тестування та необхідного стану відвантаження.

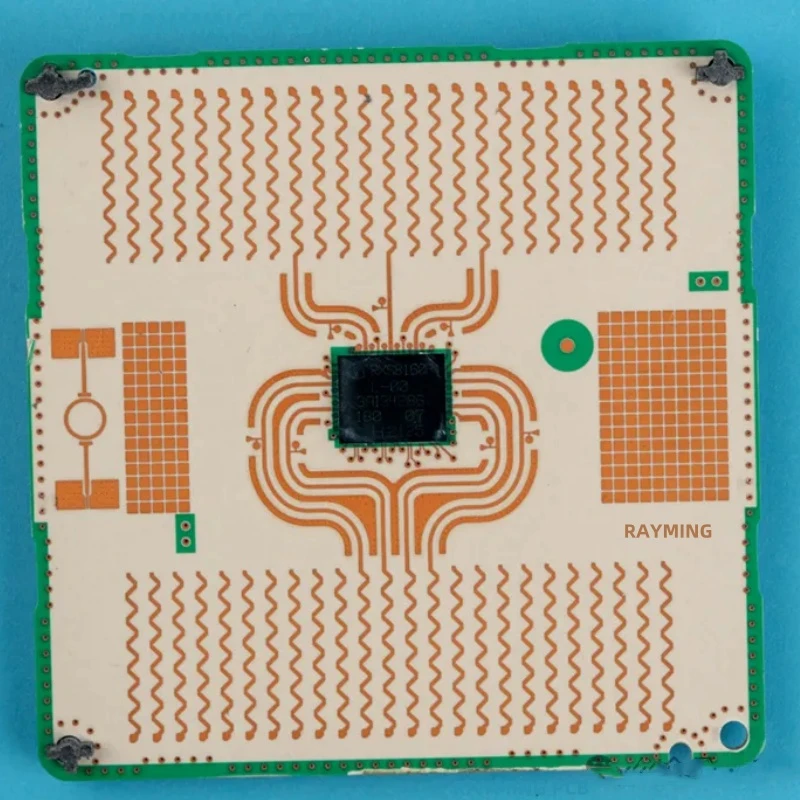
Друкована плата з центральною мікросхемою та звивистими доріжками
Промисловість

Промисловий контролер

Можна інтегрувати кілька PCBA, дисплеї, систему охолодження та кабельні джгути; випробування під навантаженням, на безпеку чи витривалість мають бути визначені в плані тестування замовника.

МеханікаПроводкаФінальне тестування
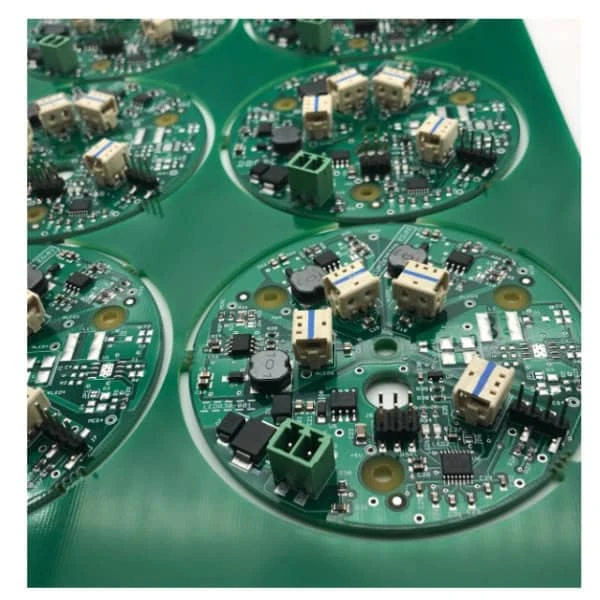
Панель із круглими друкованими платами зі змонтованими компонентами
Вимірювальна техніка

Вимірювальний і лабораторний прилад

Можна інтегрувати механічні компоненти, датчики, насоси або дисплеї; вимоги до чистоти, маркування та відповідності визначаються планом якості замовника.

ДатчикиМаркуванняПлан тестування
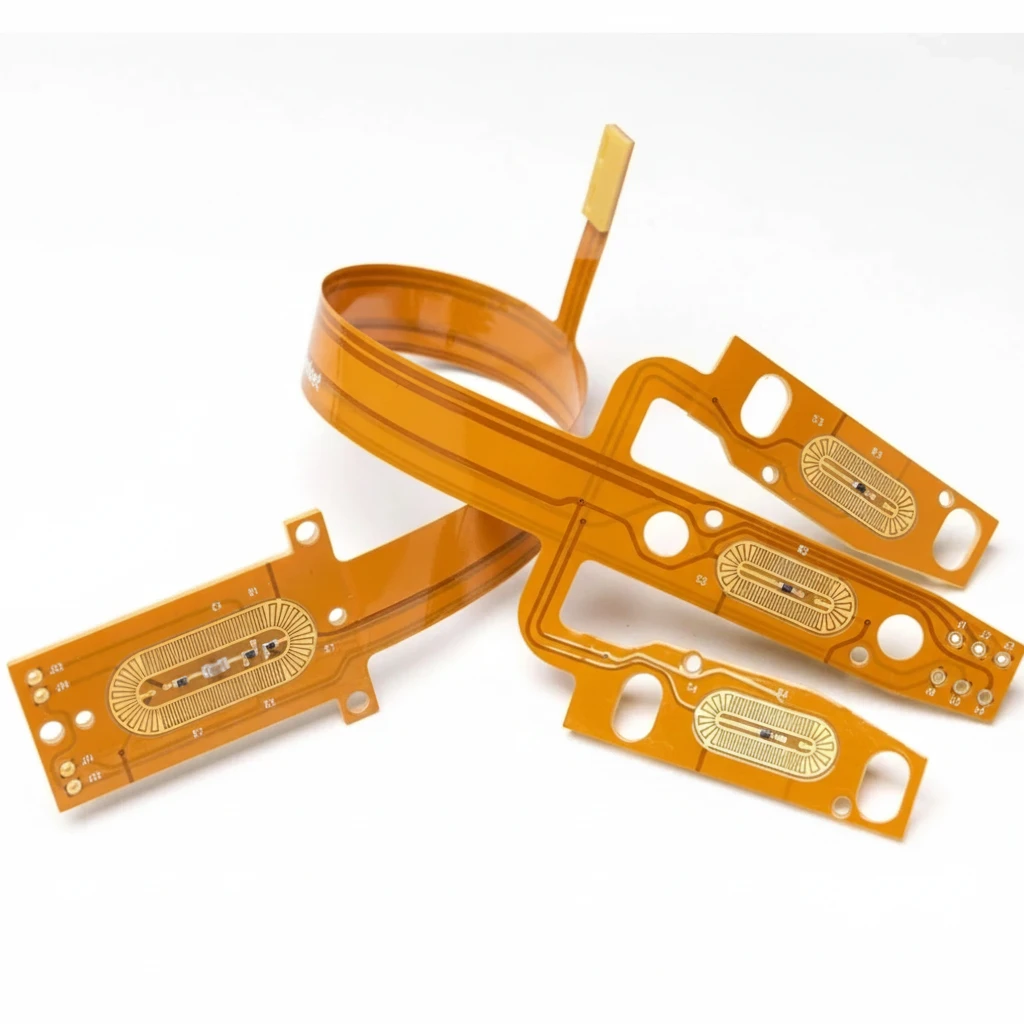
Бурштинові гнучкі друковані плати
Зв’язок

Шлюз і концентратор IoT

Можна інтегрувати PCBA, антени, кабелі та корпуси; ВЧ-тестування, програмування й роздрібне пакування включаються лише за погодженням для конкретного проєкту.

Вбудоване ПЗВЧ-тестуванняКомплектація

ОБСЯГ ІНТЕГРАЦІЇ

Ключові можливості інтеграції на рівні виробу

Перелік можливостей сформовано навколо ризиків випуску: припасування, проводка, увімкнення, вбудоване ПЗ, безпека та стан відвантаження.

Механічна інтеграція

Габарити та масаПідтверджуються за кресленнями й перевіркою поводження
Контроль моменту затягуванняЗначення та обсяг підтверджувальних даних погоджуються із замовником
Перевірка припасуванняКритерії припасування, зазорів, ущільнювача й зовнішнього вигляду — за кресленням
Контроль ESDПотреби в захисті та план контролю визначаються в RFQ

Інтеграція джгутів і живлення

Проводка та роз’ємиВідповідно до BOM і схеми проводки
Перевірка джгутівПеревірка цілісності або ізоляції за планом замовника
ПрокладанняМаркування, радіус вигину та захист від натягнення
Нормативні посиланняIPC/WHMA-A-620, якщо це передбачено договором

Вбудоване ПЗ і фінальне тестування

ПрограмуванняВизначається замовником; підтверджується до розрахунку вартості
Електрична безпекаГраничні значення та обладнання визначаються планом тестування замовника
Функціональне тестуванняПослідовність тестування, оснащення та граничні значення «пройдено/не пройдено»
ПростежуваністьСерійний номер, дані вбудованого ПЗ та тестування — за планом якості

Контрольоване середовище

Вимоги щодо ESD, MSD, чистоти, оснащення та пакування переглядаються для виробу й визначаються у виробничому плані.

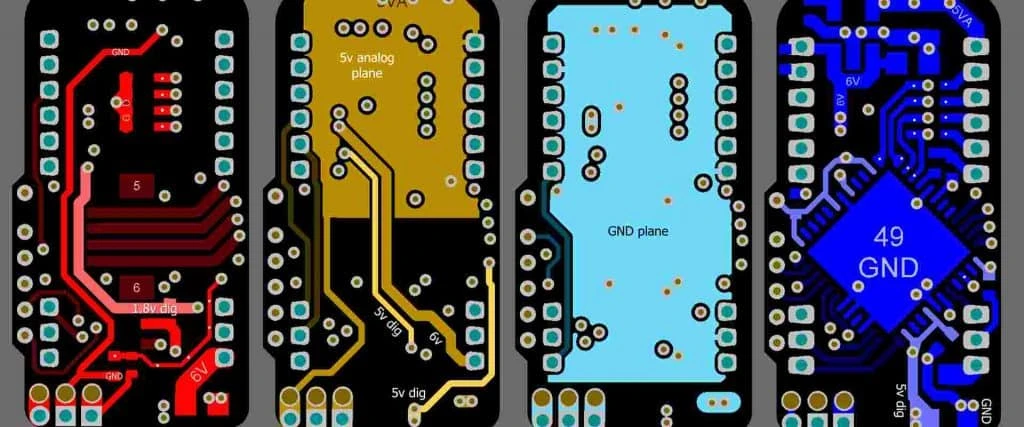
Ілюстрація трас друкованої плати

РОЗВЕДЕННЯ ПЛАТИ

Ілюстрація трас друкованої плати

Ілюстрація показує розведення плати; посадку виробу в корпусі та кріплення визначають затверджені механічні креслення.

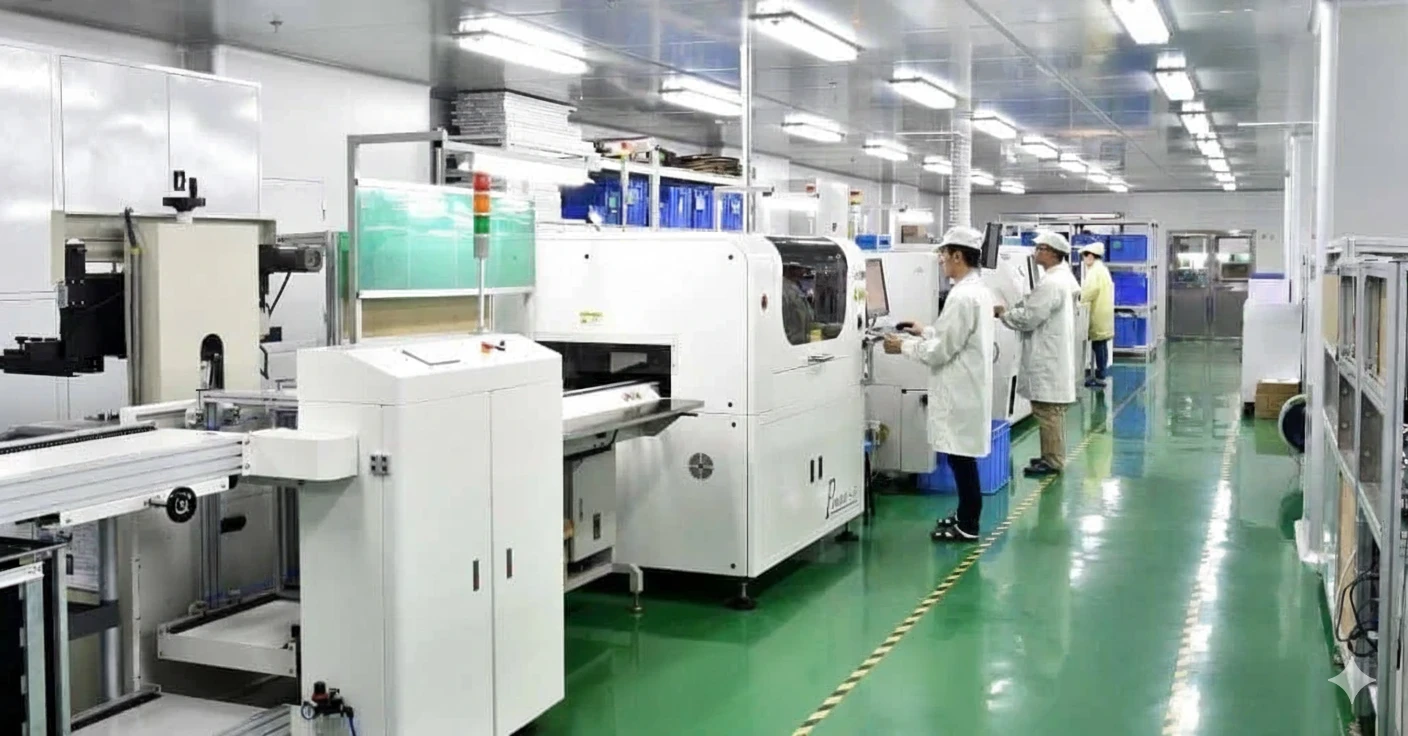
Лінія поверхневого монтажу електронних плат

МОНТАЖ ПЛАТ

Лінія монтажу SMT

Фото виробництва плат; виготовлення джгутів, їх прокладання та перевірку окремо визначає план складання виробу в корпусі.

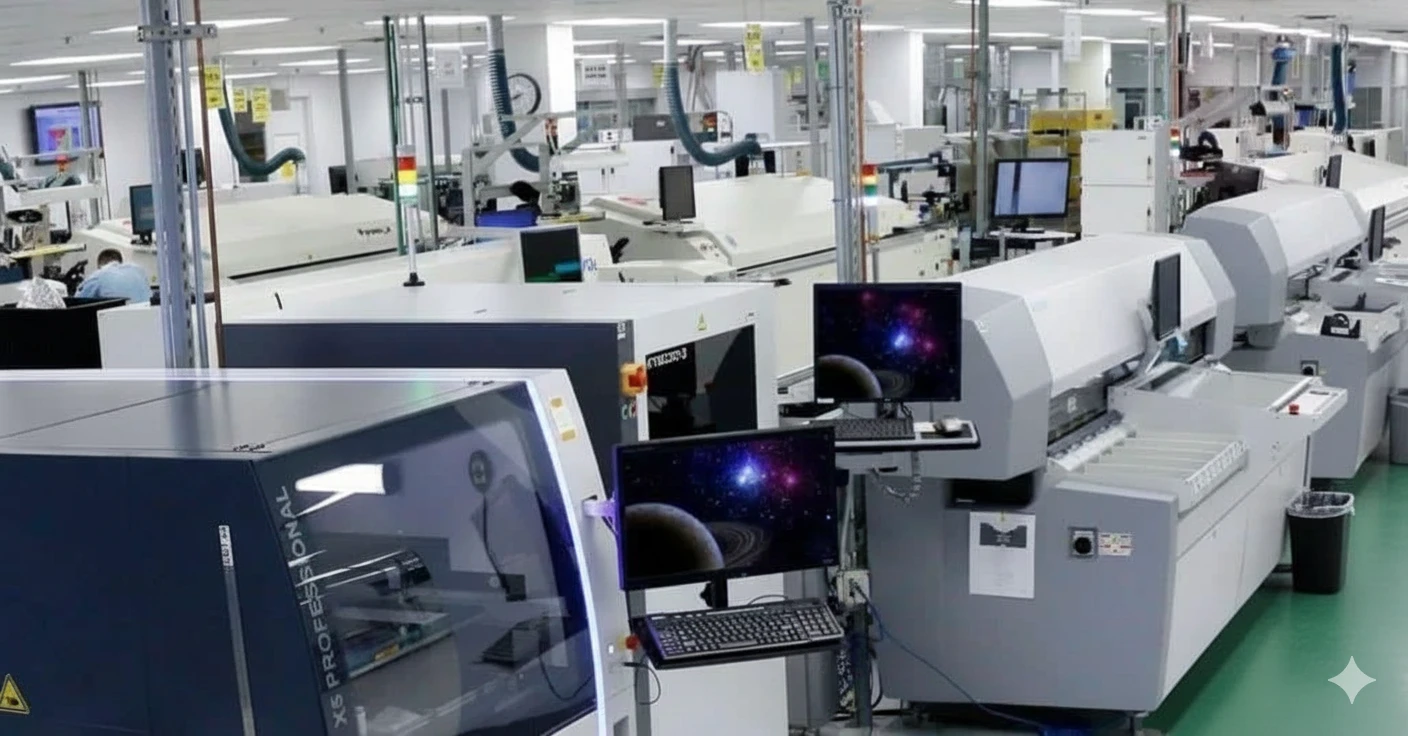
Обладнання для трафаретного друку SMT

ОБЛАДНАННЯ SMT

Обладнання для трафаретного друку SMT

Фото обладнання для виробництва плат; етикетки, аксесуари й захисне пакування визначає затверджена специфікація відвантаження.

ЯКІСТЬ

Контроль якості до закриття корпусу

Більшість дефектів під час складання виробу легше попередити до остаточного закриття корпусу, тому контрольні операції виконуються на етапах механіки, проводки та ввімкнення.

IPC-A-610 — Приймання електронних складальних одиницьIPC/WHMA-A-620 — Приймання кабелів і кабельних джгутівANSI/ESD S20.20 — Орієнтир для програми контролю ESDКреслення замовника та граничні значення тестування

Дотримання вимог до моменту й припасування

Кріпильні деталі, стан інструменту, вимоги до моменту затягування, зазори та критерії зовнішнього вигляду перевіряються за погодженим кресленням.

Перевірка прокладання джгутів

Орієнтація роз’ємів, полярність, маркування, захист від натягнення та прокладання перевіряються до встановлення кришок, що обмежують доступ.

Випуск вбудованого ПЗ та функціонального тестування

Версія вбудованого ПЗ, тестове оснащення, граничні значення, результат і потрібний зв’язок із серійним номером фіксуються за погодженим планом тестування замовника.

Сфери застосування та профілі вимог

Промисловість та енергетика

Корпуси, системи охолодження та під’єднання живлення з випробуваннями на безпеку й функціональність, визначеними замовником.

Вимірювальне та лабораторне обладнання

Кілька складальних одиниць, датчики й виконавчі механізми з визначеними вимогами до чистоти, маркування та тестування.

Мережеве обладнання та IoT

Інтеграція шлюзів і концентраторів із проєктним програмуванням, ВЧ-тестуванням і пакуванням.

Продукція OEM

Аксесуари, інструкції, маркування замовника та транспортне пакування за погодженим кресленням комплектації.

КОНТРОЛЬНІ ЕТАПИ ВИПУСКУ

Від інтегрованої апаратури до підтвердженого випуску виробу

Відмінність полягає у визначеному пакеті підтверджувальних даних, який пов’язує кріплення, проводку, вбудоване ПЗ, тестування, комплектацію та серійні дані.

Етап 1

Механічний випуск

  • Версія кресленняКорпус + PCBA
  • Момент затягуванняСпецифікація замовника

Запис про випуск

• Тип кріпильної деталі та таблиця моментів затягування відповідають кресленню.

• Перевіряються зазор, ущільнювач, панель та орієнтація маркування.

• Невідповідності зовнішнього вигляду або припасування блокуються до електричного випуску.

Етап 2

Випуск кабельного джгута

  • Джерело даних про проводкуBOM + схема проводки
  • ПеревіркаЗа планом тестування замовника

Запис про випуск

• Перевіряються ключування роз’ємів, полярність і текст маркування.

• Захист від натягнення та радіус вигину перевіряються за кресленням прокладання.

• Випробування Hi-pot додається, якщо цього вимагає план тестування замовника.

Етап 3

Вбудоване ПЗ і системне тестування

  • ПрограмуванняІнтерфейс замовника
  • Підтверджувальні даніПогоджений формат журналу

Запис про випуск

• Версія вбудованого ПЗ або контрольна сума фіксується в маршрутному листі.

• Фіксуються ідентифікатор оснащення, стан калібрування та граничні значення «пройдено/не пройдено».

• Погоджений результат тестування пов’язується із записом про складання на визначеному рівні.

Етап 4

Випуск комплектації

  • ПакуванняЗа кресленням комплектації
  • ЗаписиМаркування + пакувальний лист

Запис про випуск

• Перевіряються комплект аксесуарів і перелік інструкцій.

• Перевіряються вимоги до ESD-захисту, піноматеріалу, коробки та палети.

• Дані штрихкоду або маркування замовника перевіряються за погодженим правилом.

Контроль вартості

Узгодити взаємодію з постачальниками

  • КонтрольЄдиний пакет версій
  • РизикМенше помилок на стиках

Чинники вартості для перевірки

• Матеріали, інструменти та тестове оснащення спільно перевіряються під час планування виробництва.

• Зміни можна перевірити за механічними, електричними та пакувальними вихідними даними.

Контроль масштабування

Повторно використати погоджений пакет інтеграції

  • NPIЗворотний зв’язок за першим зразком
  • ВиробництвоПовторювані записи

Чинники вартості для перевірки

• Правила для варіантів документуються, а не визначаються заново під час кожного складання.

• Пакування та маркування погоджуються до нарощування виробництва.

Поширені запитання про складання виробу в корпусі

Запитання, які інженери та закупівельники зазвичай ставлять перед передачею PCBA на повну системну інтеграцію.

Пакет даних для розрахунку складання

Завантажте файли, що визначають припасування, проводку, вбудоване ПЗ, тестування та відвантаження, щоб пропозиція охоплювала весь шлях випуску, а не лише монтаж плати.

  • BOM, креслення, схема проводки та пакет вбудованого ПЗ
  • Погоджені записи про складання й тестування
  • Маркування, аксесуари та вимоги до комплектації
Повний розрахунок →