Промислове свердління друкованих плат для мікровіа HDI та зворотного висвердлювання з контролем глибини

Передова інженерія міжз'єднань

Прецизійні послуги свердління друкованих плат: лазерні мікровіа, VIPPO та Backdrilling

В епоху PCIe Gen 6, сигналів 112Gbps PAM4 та надщільних апаратних засобів ШІ просвердлений перехідний отвір більше не є просто фізичним отвором. Це критично важливий компонент високочастотної лінії передачі. APTPCB вирішує складні проблеми міжз'єднань, пропонуючи промислове свердління з точністю backdrilling ±50 мкм, бездоганні УФ-лазерні мікровіа 0,075 мм для Any-Layer HDI та точність ±0,05 мм для автомобільних прес-фіт роз'ємів.

±50 мкм
Точність Backdrill
0,075 мм
УФ-лазерні мікровіа
15:1
Металізація високого AR

Отримати миттєвий розрахунок

Backdrill ±50 мкмУсунення відростків
Лазер 0,075 ммAny-Layer HDI
Макс. AR 15:1Імпульсно-реверсивна мідь
Рентген-мішеніКонтроль суміщення
Кришка VIPPOBGA Via-In-Pad
±0,05 ммДопуск Press-Fit
Плазмова десміризаціяПідготовка PTFE / Rogers
Механічне 0,15 ммВисокошвидкісний ЧПК
Backdrill ±50 мкмУсунення відростків
Лазер 0,075 ммAny-Layer HDI
Макс. AR 15:1Імпульсно-реверсивна мідь
Рентген-мішеніКонтроль суміщення
Кришка VIPPOBGA Via-In-Pad
±0,05 ммДопуск Press-Fit
Плазмова десміризаціяПідготовка PTFE / Rogers
Механічне 0,15 ммВисокошвидкісний ЧПК

Фокус на цілісності сигналу

Усунення вузьких місць міжз'єднань: швидкісне свердління для архітектур PCIe Gen 6 та 112G

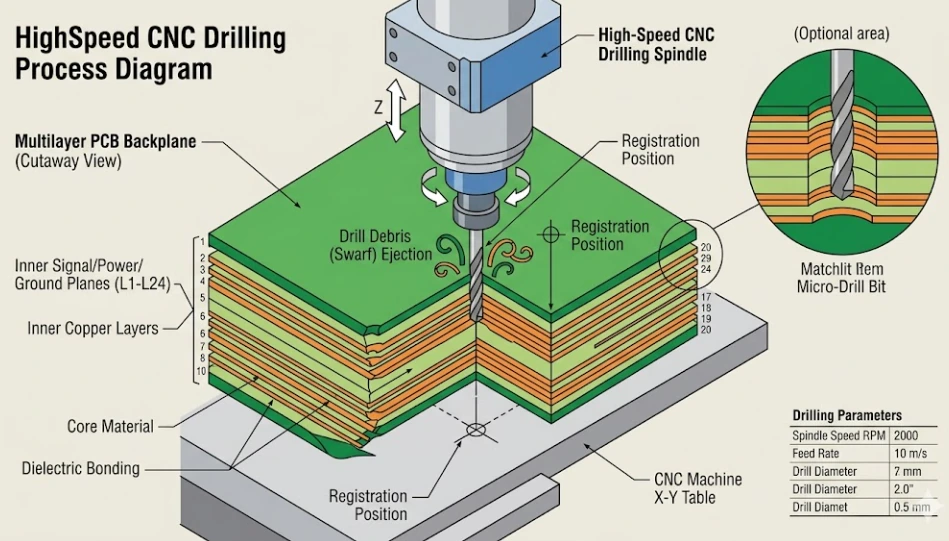
У трасуванні високої щільності перехідний отвір часто є головним джерелом стрибків імпедансу. Для апаратних розробників серверного обладнання дата-центрів чи аерокосмічних радарів стандартного механічного свердління недостатньо. APTPCB розглядає свердління як прецизійний технологічний процес, спрямований на збереження параметрів зворотних втрат сигналу. Використовуючи високошвидкісні шпинделі Schmoll та Hitachi з ЧПК, ми гарантуємо абсолютну позиційну точність щодо внутрішніх шарів міді, яка динамічно контролюється системами 3D-рентгенівського позиціонування.

Зниження неоднорідностей імпедансу
Наше механічне свердління до 0,15 мм (6 mil) спеціально відкаліброване для роботи з агресивними полімерними матрицями низьковтратних ламінатів, таких як Megtron 6 та Rogers 4350B. Ми контролюємо навантаження на ріжучу кромку свердла та швидкість повернення інструменту для запобігання розшаруванню скловолокна, що прямо усуває ризик виникнення CAF-відмов у надщільних BGA-масивах із кроком 0,4 мм.

Високе аспектне співвідношення та спеціалізований інструмент
Для товстих об'єднувальних плат товщиною до 8,0 мм наше валідоване аспектне співвідношення 15:1 гарантує, що кожен наскрізний металізований отвір отримує інтенсивний гідродинамічний обмін розчину під час імпульсно-реверсивного електролітичного осадження міді. Ми також виготовляємо прецизійні отвори під запресовку (press-fit) з точністю ±0,05 мм для газонепроникних автомобільних роз'ємів ECU та щільні масиви теплопровідних отворів для відведення тепла від потужних SiC і GaN компонентів.

Автоматизована оптимізація шпинделів
Щоб скоротити виробничу собівартість у серійних тиражах без втрати прецизійності, наші CAM-інженери впроваджують автоматизовану оптимізацію траєкторій інструменту та суворий облік кількості ударів з урахуванням абразивності діелектрика. Це утримує шорсткість стінок отворів суворо в межах класу IPC-6012 Class 3 від першої панелі до 10 000-ї.

Швидкісне свердління на верстаті з ЧПК на багатошаровій об'єднувальній платі з рентгенівським контролем суміщення

Інженерні специфікації

Комплексна матриця технологічних можливостей свердління

Наші DFM-верифіковані виробничі параметри розроблені для відповідності автомобільним стандартам IATF 16949 та промисловим вимогам надійності IPC Class 3.

Параметр / ХарактеристикаМеханічне свердління з ЧПКCO2-лазерна абляціяУФ-лазерна абляція
Мінімальний діаметр віа0,15 мм (6 mil)0,10 мм (4 mil)0,075 мм (3 mil)
Максимальний діаметр6,35 мм (250 mil)0,20 мм (8 mil)0,15 мм (6 mil)
Позиційна точність (мішень)±25 мкм (±1 mil)±15 мкм±10 мкм (LDI-суміщення)
Максимальне аспектне співвідношення15:1 (валідований процес)1:1 (на шар нарощування)1:1 (на шар нарощування)
Підтримувані типи отворівPTH, глухі, приховані, NPTH, пазиГлухі мікровіаГлухі мікровіа, пряма мідь
Контроль глибини по осі Z±50 мкм (точність backdrill)Природний мідний стоп-шарПриродний мідний стоп-шар
Підтримувані діелектрикиFR-4, Rogers, Polyimide, MCPCBПрепрег, RCC, органікаУсі (включаючи тонке скло)
Динаміка шпинделя / імпульсуДо 200 000 об/хв із вакуумним охолодженнямВисокоенергетичний імпульсний ІЧХолодна абляція УФ-спектра
Основне конструктивне застосуванняМагістральні сигнальні та силові колаСтандартний HDI (1+N+1)Ультра-HDI / Any-Layer ELIC
Виробничий випускний чек-листДопуск готового отвору, контактний поясок, товщина стека, аспектне співвідношення, ліміт ударів, маршрут десміру, рентген-мішені та фініш press-fit фіксуються до запуску виробництва.Розмір контактного майданчика мікровіа, товщина діелектрика, мідний стоп-шар, кількість послідовних пресувань та вікно енергії лазера перевіряються перед налаштуванням CO2.Стек мідь/вікно, вміст скловолокна, послідовність Any-Layer ELIC, план заповнення/кришки VIPPO та критерії приймання шліфів затверджуються до випуску УФ-свердління.

Реалізація специфічних комбінацій, таких як аспектне співвідношення 15:1 із надщільним механічним свердлінням із кроком 0,15 мм, вимагає прецизійної компенсації усадки матеріалу. Надішліть ваші файли ODB++ або IPC-2581 для безоплатного аналізу технологічності.

Лазерна абляція HDI

Опанування мікровіа: лазерна абляція для Any-Layer HDI

Плати високої щільності (HDI) потребують мікровіа, які механічні свердла фізично не здатні сформувати. APTPCB застосовує комбіновані дводжерельні лазерні стратегії для створення основи сучасної мініатюрної електроніки.

01

Динаміка CO2-лазерної абляції

CO2-лазери Hitachi працюють на довжинах інфрачервоних хвиль 9,4–10,6 мкм, що забезпечує високу ефективність випаровування органічних діелектриків із природним відбиттям від мідної підкладки. Це створює ідеальний стоп-шар для структур 1+N+1 та 2+N+2 і легко формує мікровіа діаметром 0,10 мм.

02

Точність УФ-лазера для Any-Layer ELIC

Працюючи на довжині хвилі 355 нм, УФ-лазери виконують 'холодну абляцію', чисто випаровуючи як мідь, так і склоармовані діелектрики без надлишкового термічного стресу CO2. Це дозволяє здійснювати пряме свердління крізь зовнішню мідну фольгу до діаметра 0,075 мм, що є обов'язковим для стекових мікровіа в платах Any-Layer ELIC рівня смартфонів.

03

Цілісність та чистота цільового майданчика

Надійність лазерного мікровіа визначається якістю його контакту з цільовим майданчиком. Ми динамічно налаштовуємо тривалість імпульсу та енергію фокуса під конкретний діелектрик, перевіряючи чистоту мідної поверхні на мікрошліфах із високим збільшенням перед хімічним осадженням міді.

04

VIPPO: надійна основа для стекових віа

Щоб встановити мікровіа одне на одне в структурах 3+N+3, нижній отвір не може залишатися порожнім. Наш процес VIPPO повністю заповнює нижнє лазерне віа струмопровідною міддю або компаундом, вирівнює поверхню та закриває її мідною кришкою, створюючи надійну платформу для наступного лазерного циклу.

Цілісність сигналу (SI)

Зворотне висвердлювання з контролем глибини: викорінення резонансу відростків отворів

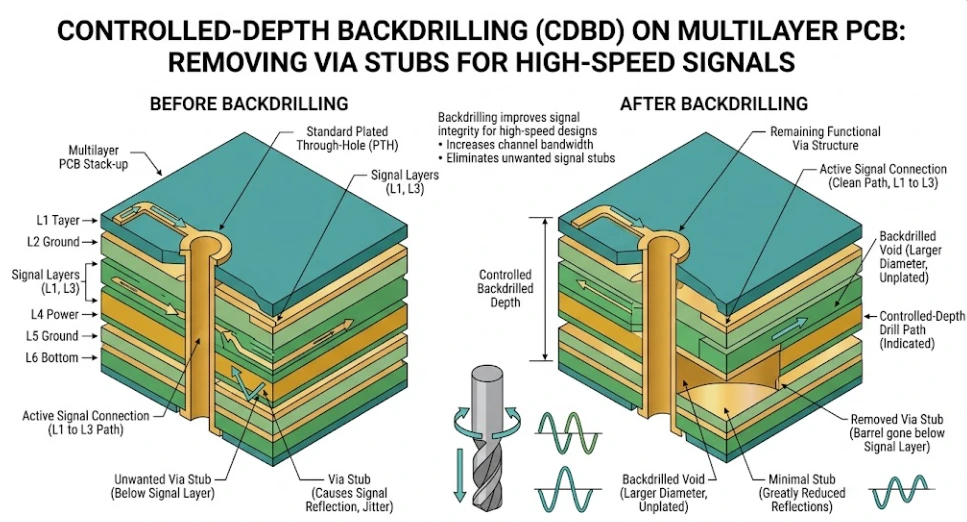
Коли сигнал переходить із шару 1 на шар 4 у 24-шаровій платі, залишок металізованого стовбура отвору діє як антена (via stub). На частотах понад 5 ГГц або швидкостях передачі даних понад 10 Гбіт/с цей відросток створює деструктивну ємнісну неоднорідність і критичні зворотні втрати, руйнуючи око-діаграму в протоколах 112G PAM4.

Досягнення точності глибини ±50 мкм
Зворотне висвердлювання (backdrilling) фізично видаляє цей паразитний відросток. Використовуючи спеціалізовані сервокеровані шпинделі Schmoll по осі Z з електричним датчиком контакту, ми висвердлюємо отвір знизу плати до цільового сигнального шару. Наш процес гарантує точність глибини ±50 мкм, утримуючи залишковий відросток менше 200 мкм. Кожна панель проходить автоматизований 3D-рентгенівський контроль для перевірки відстані від кінця свердління до сигнального шару.

Правила DFM для швидкісного Backdrilling
В отвори зі зворотним висвердлюванням не можна встановлювати вивідні компоненти THT. Інженери повинні передбачати достатній діелектричний зазор між сигнальним шаром і точкою зупинки backdrill, а свердло вибирається з навмисним перебільшенням діаметра для повного зняття металізації зі стінок. Наша інженерна команда надає підтримку за цими обмеженнями в САПР Altium, Cadence та Mentor.

Поперечний переріз регульованого за глибиною зворотного висвердлювання з видаленням відростка віа нижче активного сигнального шару

Хімічна активація

Десміризація та плазмова обробка: гарантія надійності металізації стінок отворів

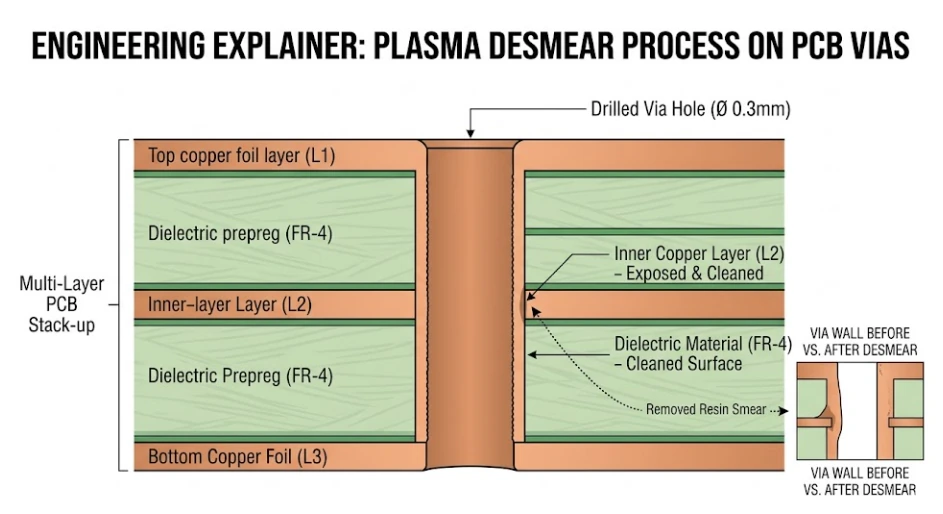
Інтенсивне тертя свердла, що обертається на швидкості 150 000 об/хв, розплавляє епоксидну смолу в матриці FR-4 і розмазує її по відкритих мідних торцях внутрішніх шарів. Якщо її не видалити, ця смоляна плівка діє як ізолятор, спричиняючи катастрофічні обриви всередині стовбура отвору. Десміризація є обов'язковим етапом надійного виробництва міжз'єднань.

Лужний перманганат для FR-4
Для стандартних органічних діелектриків ми використовуємо прецизійну тристадійну лінію лужного перманганату. Процес розпушує смолу, хімічно стравлює розмазаний шар і нейтралізує залишки, контролюючи підтравлювання в межах 0,5–1,0 mil, що створює міцний якірний рельєф для подальшого хімічного осадження міді.

Плазмова десміризація для PTFE / високочастотних плат (RF)
Високочастотні матеріали від Rogers, Taconic і Syneon містять PTFE та керамічні наповнювачі. Політетрафторетилен хімічно інертний, тому ми обробляємо такі плати у спеціальних вакуумних плазмових установках із сумішшю CF4 та O2 для спалювання смоли та структурування фторполімеру. Це обов'язково для адгезії міді за стандартом IPC Class 3 у платах 5G mmWave та аерокосмічних радарах.

Мікрофотографія стінки просвердленого отвору після плазмової десміризації

Архітектурне проектування

Словник архітектур перехідних отворів для складного трасування

Вибір належної технології отворів визначає вартість друкованої плати, цілісність сигналу та складність процесів пресування. Це вичерпний інженерний довідник для стратегій швидкісного розведення.

Технологія отворівКонструктивне визначенняОсновний метод обробкиСфера інженерного B2B-застосування
Наскрізний отвір (PTH)Пронизує плату зверху донизу з суцільною металізацієюМеханічне свердління з ЧПКРозподіл живлення, стандартне трасування сигналів, монтаж компонентів у отвори
Глухий отвір (Blind Via)Зовнішній шар із закінченням на внутрішньому шаріМеханічне або лазерне свердлінняВисокощільне розведення BGA та вивільнення трасувального простору
Прихований отвір (Buried Via)Повністю інкапсульований між внутрішніми шарамиМеханічне свердління на підламінатіПеретин щільних внутрішніх сигнальних магістралей
Стекове мікровіа (Stacked Microvia)Кілька лазерних віа, розташованих строго одне над однимЛазерна абляція + VIPPOЕкстремальна щільність, BGA 0,35 мм, Any-Layer ELIC
Зміщене мікровіа (Staggered Microvia)Лазерні мікровіа зі зсувом на послідовних шарахЛазерна абляціяВища надійність при термоциклюванні, ніж у стекових структур
Skip Via (проміжне віа)Лазерне віа, що пронизує два шари діелектрикаВисокоенергетичний лазерШвидкий обхід суцільних площин заземлення
Via-in-Pad (VIPPO)Отвір у контактному майданчику SMD, заповнений і покритий кришкою заподлицоМеханічне / лазерне свердління + планаризаціяРозведення BGA з малим кроком і запобігання витоку припою
Зворотно висвердлений отвір (CDD / Backdrill)PTH із механічно видаленим невикористовуваним відростком мідіКероване за віссю Z зворотне розсвердлюванняДиференційні канали SerDes 25G / 56G / 112G
Масив теплопровідних отворів (Thermal Vias)Щільна сітка металізованих отворів під тепловими майданчикамиМеханічне свердління з ЧПКВідведення тепла від потужних мікросхем GaN / SiC
Отвір під запресовку (Press-Fit)Прецизійний PTH із надвузьким допуском для холодного зварювання контактівСвердління ЧПК + суворий контроль гальванікиАвтомобільні роз'єми ECU та роз'єми об'єднувальних плат

Поєднання глухих, прихованих і стекових мікровіа перетворює звичайну плату з одним циклом пресування на складний виріб із послідовним ламінуванням. Проконсультуйтеся з нашою інженерною групою, щоб збалансувати щільність трасування з технологічністю та собівартістю.

Галузеві сектори

Галузеві стандарти відповідності та надійності свердління

Різні галузі висувають специфічні вимоги до надійності перехідних отворів. Ми адаптуємо профілі свердління, металізації та контролю відповідно до кожного галузевого сертифіката та експлуатаційних умов.

Телекомунікації / Високопродуктивні обчислення (HPC)

Архітектури центрів обробки даних 112G

Гіпермасштабовані комутатори вимагають плат понад 30 шарів із більш ніж 50 000 отворами на панель. Багатошарові об'єднувальні плати покладаються на зворотне висвердлювання ±50 мкм і металізацію з високим аспектним співвідношенням для збереження цілісності сигналу на довгих трасах Megtron.

Автомобільна промисловість (IATF 16949)

Системи ADAS та батарейні блоки електромобілів (EV)

Критичні для безпеки блоки ECU використовують безпайкові роз'єми прес-фіт. Ми обробляємо ці отвори з допуском ±0,05 мм та поєднуємо їх із покриттями іммерсійним оловом або іммерсійним сріблом для забезпечення газонепроникного холодного контакту.

Аерокосмічна та оборонна галузь

Гарантія якості IPC-6012 Class 3 / 3A

Бортове обладнання вимагає абсолютної надійності перехідних отворів. Кожна виробнича партія проходить руйнівний металографічний контроль шліфів для підтвердження відсутності відривів, смоляних плівок та належного огинання міді у високонадійних багатошарових структурах.

Технічний звіт APTPCB

Інженерний аналіз: фізика та термодинаміка процесу свердління друкованих плат

Для технічних архітекторів і провідних інженерів-розробників стандартних визначень друкованих плат недостатньо. Наступні розділи містять детальний технічний розбір матеріалознавства, кінематики та електромагнітних наслідків процесу свердління друкованих плат, що застосовується на виробничих потужностях APTPCB.

1. Фізика цілісності сигналів і зворотного висвердлювання (Backdrilling)

У швидкісній цифровій схемотехніці металізований отвір є не просто з'єднанням по постійному струму, а складною ємнісно-індуктивною структурою. Коли сигнал переходить із шару 1 на внутрішній смужковий шар у товстій об'єднувальній платі, нижня частина отвору перетворюється на ненавантажену лінію передачі (via stub). Цей відросток діє як чвертьхвильовий резонатор, викликаючи глибокі провали в амплітудно-частотній характеристиці внесених втрат. Контрольоване за глибиною зворотне висвердлювання видаляє цю резонансну структуру і є обов'язковим для швидкостей 25G, 56G та 112G.

2. Лазерна абляція мікровіа та взаємодія з матеріалами

CO₂ Laser Thermodynamics: Operating in the infrared spectrum (~10.6 μm), the CO₂ laser transfers thermal energy to the molecular bonds of the epoxy resin, causing rapid vaporization. Because copper is highly reflective in the IR spectrum, the laser energy bounces off the internal copper target pad, preventing damage. This inherent "stop mechanism" makes CO₂ extremely fast and efficient for standard 1+N+1 HDI. However, the spot size of a CO₂ laser is limited by diffraction, making via diameters below 0.10 mm challenging.

Фотохімія УФ-лазера: Працюючи в ультрафіолетовому спектрі (~355 нм), УФ-лазери використовують 'холодну абляцію'. Високоенергетичні фотони напряму розривають молекулярні зв'язки полімерного діелектрика та мідної фольги без створення значних температурних градієнтів. Це дозволяє УФ-лазеру різати безпосередньо зовнішню мідну фольгу (Direct Laser Drilling, DLD), усуваючи необхідність фотолітографічного травлення вікон. Крім того, коротка довжина хвилі формує винятково тонку пляму, забезпечуючи ідеальні мікровіа 0,075 мм (3 mil) із вертикальними стінками, що критично для розведення BGA 0,35 мм у структурах Any-Layer ELIC.

3. Хімія десміризації та плазмова активація

Механічне свердління розмазує розм'якшену смолу по відкритій міді внутрішніх шарів, яку необхідно видалити перед хімічною металізацією. Стандартний FR-4 чудово очищується розчинами лужного перманганату, тоді як PTFE та інші радіочастотні діелектрики вимагають плазмової активації. Це особливо важливо для високочастотних друкованих плат та НВЧ-дизайнів, де недостатнє очищення стінок отворів прямо погіршує адгезію міді та довгострокову надійність.

Ламінати PTFE/Teflon: Чистий PTFE м'який і схильний до теплового розширення. Якщо частота обертання шпинделя зависока або швидкість подачі занизька, свердло затримується в матеріалі, генеруючи локальне тепло. PTFE плавиться, розмазується по отвору і миттєво твердне у вигляді хімічно інертного бар'єру над внутрішніми шарами міді. Для запобігання цьому ми використовуємо спеціальні цикли ступінчастого свердління (peck drilling), знижені оберти та високу швидкість видалення стружки до накопичення тепла.

4. Запобігання утворенню CAF та оптимізація свердел

Ріст струмопровідних анодних ниток (Conductive Anodic Filament, CAF) — це катастрофічний електрохімічний механізм відмови, коли іони міді мігрують уздовж межі розділу смола-скло від анодного отвору під напругою до катодного, спричиняючи внутрішнє коротке замикання. Зі зростанням щільності плат відстань між стінками сусідніх отворів зменшується до критичних 0,15 мм.

Процес свердління є головним механічним тригером CAF. Якщо затуплене свердло продавлюється крізь ламінат, воно руйнує силановий зв'язок між скляними нитками та смолою, створюючи мікрокапіляри. У вологому середовищі під напругою починається міграція солей міді. APTPCB механічно мінімізує CAF, контролюючи биття високошвидкісних шпинделів (TIR < 10 мкм), застосовуючи високі швидкості подачі для акуратного перерізання пучків скла замість їх розривання, а також рекомендуючи високоякісні CAF-стійкі ламінати з високою Tg та силановою модифікацією.

5. Проблеми електрохімічної металізації отворів із високим аспектним співвідношенням

Просвердлити глибокий отвір — це лише половина інженерного завдання; рівномірно нанести мідь всередині отвору — завершує створення міжз'єднання. Аспектне співвідношення (Aspect Ratio, AR) — це відношення товщини плати до діаметра просвердленого отвору. Плата товщиною 8,0 мм із отвором 0,5 мм має аспектне співвідношення 16:1.

У стандартній гальванічній ванні постійного струму напруженість електричного поля концентрується на гострих краях входу в отвір (ефект гантелі / dog-bone). Як наслідок, мідь швидко осідає біля поверхонь і вкрай повільно — в центрі глибокого стовбура. В отворі 15:1 постійний струм може дати 40 мкм на поверхні та лише 10 мкм у центрі, що не відповідає мінімумам IPC Class 3 і створює ризик розтріскування під час паяння хвилею.

APTPCB долає ці фізичні обмеження за допомогою імпульсно-реверсивної гальваніки. Джерела живлення генерують прямий імпульс (осадження міді), за яким слідує потужний реверсивний імпульс високого струму (анодне стравлювання). Оскільки поле сильніше на краях отвору, реверсивний імпульс вибірково знімає надлишок міді з кутів, залишаючи мідь у центрі майже незайманою. Безперервне повторення цього циклу протягом кількох годин проштовхує розчин і гарантує однорідну товщину мідного стовбура 20–25 мкм по всій глибині навіть у платах 15:1 для аерокосмічних систем.

FAQ

Поширені запитання — передове свердління друкованих плат

Який абсолютний мінімальний діаметр отвору підтримує APTPCB?
Для механічного свердління на верстатах із ЧПК мінімальний діаметр становить 0,15 мм (6 mil). Для лазерної абляції CO2-лазери забезпечують 0,10 мм (4 mil) в органічних діелектриках, тоді як наші УФ-лазери досягають 0,075 мм (3 mil) для структур Any-Layer ELIC HDI.
Яке максимальне аспектне співвідношення (AR) ви можете надійно свердлити та металізувати?
Для стандартного серійного виробництва ми впевнено підтримуємо аспектне співвідношення від 10:1 до 12:1. Для валідованих товстих об'єднувальних плат (товщиною до 8,0 мм) ми підтримуємо співвідношення до 15:1. Досягнення 15:1 вимагає передової реверсивно-імпульсної гальваніки для гарантії достатньої товщини міді в центрі отвору (мінімум 20 мкм) за вимогами IPC Class 3.
Який допуск і максимальна довжина залишкового відростка (stub) для процесу Backdrilling (CDD)?
Ми гарантуємо точність контролю глибини по осі Z у межах ±50 мкм (близько 2 mils). Завдяки суворим правилам DFM-зазорів і верифікації за рентгенівськими мітками ми утримуємо довжину залишкового відростка строго менше 200 мкм. Це критично важливо для усунення відбиттів сигналу в протоколах 56G і 112G PAM4.
Як ви забезпечуєте якість стінок отворів у матеріалах PTFE/Rogers?
Матеріали на основі PTFE (Teflon) схильні до оплавлення та розмазування смоли при механічному свердлінні та хімічно стійкі до лужної перманганатної десміризації. Ми обробляємо всі високочастотні плати на основі PTFE у вакуумних камерах плазмової десміризації газовою сумішшю CF₄/O₂. Це повністю видаляє смолу та текстурує стінки отворів для бездоганної адгезії хімічної міді.
Які специфічні допуски потрібні для автомобільних роз'ємів Press-Fit?
Отвори під запресовку (Press-fit), які часто використовуються в блоках ECU та бекплейнах, вимагають надзвичайно жорсткого допуску готового діаметра ±0,05 мм. Для цього ми суворо контролюємо знос свердел, оптимізуємо подачу та відстежуємо товщину фінішного покриття. Ми наполегливо рекомендуємо іммерсійне олово або срібло для press-fit, оскільки HASL створює нерівномірну поверхню, що порушує холодне зварювання.
Що таке VIPPO і чому це обов'язково для стекових мікровіа?
VIPPO розшифровується як Via-In-Pad Plated Over (отвір у контактному майданчику з металізованою кришкою). У BGA-дизайнах із малим кроком отвір заповнюється та вирівнюється заподлицо для запобігання затіканню припою. У стекових HDI-структурах нижнє віа обов'язково має бути VIPPO, утворюючи суцільну мідну мішень для наступного лазерного отвору.
Як ви запобігаєте відхиленню свердла (drill wander) у товстих (32+ шарів) платах?
Відхилення свердла від вертикальної осі мінімізується використанням ультражорстких твердосплавних свердел із карбіду вольфраму з оптимізованою геометрією канавок, що працюють на швидкостях до 200 000 об/хв. Крім того, ми застосовуємо спеціальні змащувані алюмінієві вхідні та опорні пластини для стабілізації інструменту під час входу та виходу з пакета шарів.
Чи підтримує APTPCB отвори skip via в дизайнах HDI?
Так. Отвори skip via можуть скоротити кількість циклів ламінування, але вони створюють серйозні виклики щодо глибини фокусування лазера та циркуляції гальванічного розчину. Ми вимагаємо детального аналізу DFM щодо товщини діелектрика перед узгодженням структур зі skip via для виробництва.
Як запобігти утворенню струмопровідних анодних ниток (CAF) під час свердління?
Ефект CAF виникає, коли волога та напруга зміщення викликають міграцію іонів міді вздовж мікротріщин у склотканині. Ми механічно запобігаємо CAF завдяки суворим лімітам ресурсу свердел (заміна до появи затуплення та пошкодження скловолокон), оптимізації швидкості подачі та контролю биття шпинделя. Ми також рекомендуємо матеріали з високою Tg та спеціальною силановою обробкою для високовольтних систем.
Як ви забезпечуєте суміщення внутрішніх шарів на багатошарових платах?
Ми використовуємо 3D-рентгенівське позиціонування для фіксації внутрішніх мідних реперів після пресування. Програмне забезпечення CAM динамічно масштабує та зміщує координати свердління ЧПК відповідно до фактичного положення внутрішніх шарів, зберігаючи цілісність контактних поясків.
Які формати файлів вимагає APTPCB для розрахунку складного проекту свердління?
Ми віддаємо перевагу ODB++ або IPC-2581, оскільки вони містять дані про структуру шарів та діапазони отворів. Ми також приймаємо файли Gerber RS-274X разом із окремими файлами свердління Excellon NC та виробничими кресленнями із зазначенням глибини backdrill, розташування via-in-pad і допусків.
Чи збільшує зворотне висвердлювання термін виготовлення друкованої плати?
Так. Кероване за глибиною зворотне висвердлювання є додатковою вторинною операцією ЧПК, яка вимагає окремого налаштування, рентгенівського суміщення, спеціалізованого збільшеного інструменту та обов'язкового 3D-метрологічного контролю глибини. Зазвичай зворотне висвердлювання додає приблизно 1-2 робочих дні до стандартного терміну виготовлення.

Глобальне інженерне охоплення

Послуги свердління плат для інженерів по всьому світу

Інженерні групи у всьому світі покладаються на APTPCB для прецизійного свердління повного спектра перехідних отворів — від швидкого прототипування до масштабного серійного виробництва.

Північна Америка
США · Канада · Мексика

Плати центрів обробки даних із понад 30 000 отворами на панель, зворотне висвердлювання ±50 мкм для 112G SerDes та отвори press-fit для серверних бекплейнів Tier-1.

BackdrillingPress-FitHPC
Європа
Німеччина · Велика Британія · Франція · Скандинавія

Автомобільні отвори press-fit за стандартом IATF 16949, телеком-мікровіа HDI та масиви теплопровідних отворів для промислових силових плат електроприводів із товстою міддю.

АвтомобільніТелекомСилові
Азійсько-Тихоокеанський регіон
Японія · Південна Корея · Тайвань

Смартфонні Any-Layer HDI з УФ-лазерними мікровіа, антенні плати 5G mmWave із плазмовою обробкою PTFE та свердління плат для тестування напівпровідників.

Мобільні5G mmWaveНапівпровідники
Близький Схід та Ізраїль
Ізраїль · ОАЕ

Оборонна авіоніка з отворами високого аспектного співвідношення за IPC Class 3 та плати супутників LEO, що потребують надійного свердління та обробки матеріалів PTFE.

ОборонаСупутникиНВЧ-радари

Готові оптимізувати вашу стратегію міжз'єднань?

Надішліть ваші дані ODB++ або Gerber до APTPCB. Наші технічні архітектори проаналізують архітектуру отворів, аспектні співвідношення, допуски backdrilling і специфікації press-fit, щоб надати вичерпний звіт про технологічність DFM і комерційну пропозицію протягом 24 годин.

Онлайн-розрахунок B2B