Точний вакуумно-гідравлічний прес для ламінування та багатошаровий стек PCB

Контроль структурної цілісності

Послуги ламінування PCB і виготовлення багатошарових стеків

Структурна основа будь-якої високонадійної друкованої плати — цілісність її ламінування. APTPCB виконує точне вакуумно-гідравлічне пресування та послідовне ламінування складних багатошарових конструкцій до 64 шарів. Ми спеціалізуємося на з'єднанні PTFE / FR-4, інкапсуляції товстої міді смолою з високим Tg і багатоциклових HDI-пресуваннях за профілями затвердіння, контрольованими термопарами.

від 4 до 64
Кількість шарів
Any-Layer
Послідовне ламінування
Гібридне
З'єднання PTFE + FR-4

Отримати миттєвий розрахунок

Послідовне ламінуванняСліпі / приховані перехідні отвори HDI
Гібридні стекиІнтеграція PTFE + FR-4
Контроль термопарамиТочні профілі затвердіння
Вакуумно-гідравлічнеІнкапсуляція без порожнин
Рентгенівське вирівнюванняРеєстрація з точністю до часток mil
Керування CTEЗапобігання деформації
ISO 9001 / IATFСертифікована якість
IPC Class 3Стандарт оборонної галузі

Точне формування конструкції

Технологія точного ламінування для високонадійної електроніки у всьому світі

Основа кожної міцної багатошарової плати формується всередині ламінаційного преса. APTPCB виконує сучасне пресування та послідовне ламінування складних конструкцій, які створюють інноватори апаратного забезпечення — від технологічних центрів Кремнієвої долини до виробничих майданчиків Токіо. За надзвичайно високої щільності трасування або під час роботи з потужною електронікою неправильне ламінування неминуче спричиняє критичні відмови: нестачу смоли, внутрішнє мікророзшарування або значну деформацію плати під час циклу оплавлення SMT-монтажу.

Від виготовлення 32-шарових бекплейнів для AI-прискорювачів до гібридних радарних модулів для європейських автомобільних постачальників Tier-1 — наш процес не обмежується простим нагріванням і стисканням. Ми використовуємо сучасні вакуумно-гідравлічні преси з індивідуальними профілями затвердіння, адаптованими до вашої конструкції стека та системи смол. Незалежно від того, чи з'єднуємо осердя Megtron 6 із наднизькими втратами, виготовляємо гібридні Rogers/FR-4 конструкції або заповнюємо простір навколо 6 oz товстої міді препрегом із високим вмістом смоли, ми забезпечуємо точний контроль товщини діелектрика, повне заповнення без порожнин і симетричне балансування CTE (коефіцієнта теплового розширення) для роботи в екстремальних умовах.

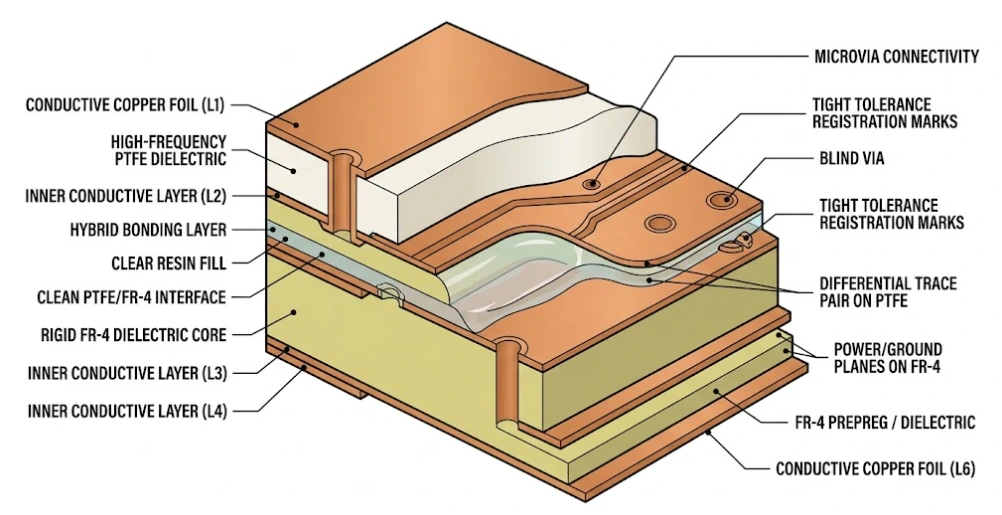
Мікрошліф гібридної багатошарової PCB із цілісним ламінуванням PTFE та FR-4

Можливості ламінування

Технічні характеристики ламінування та пресування

Різні матеріали й архітектури потребують принципово різних термодинамічних циклів пресування. Нижче наведено підтверджені можливості ламінування для високопродуктивних міжз'єднань.

Процес ламінуванняСумісні матеріалиОсновне застосуванняКлючові виробничі параметри
Багатошарова плата одним пресуваннямСтандартний і високий-Tg FR-4, без галогенівСтандартні 4–16-шарові плати з механічними наскрізними отворами.Оптимізовані темпи нагрівання забезпечують повне протікання смоли B-стадії до остаточного термореактивного затвердіння.
Послідовне ламінування (HDI)Isola 370HR, I-Tera, Panasonic MegtronAny-Layer HDI, конструкції зі сліпими/прихованими мікропереходами (наприклад, 3+N+3).Кілька циклів високотемпературного пресування з надзвичайно точним рентгенівським контролем реєстрації для запобігання зміщенню внутрішніх шарів.
Ламінування гібридного стекаRogers RO4000/RO3000 + FR-4, Taconic + FR-4Економічні RF/мікрохвильові плати, автомобільні радари, базові станції 5G.Ретельне керування різними значеннями CTEs по осі Z. Використання спеціальних сполучних препрегів із низькою текучістю (наприклад, RO4450F).
Інкапсуляція товстої мідіHigh-Tg FR-4, PolyimideСилова електроніка електромобілів, сонячні інвертори, промислові приводи з великим струмом (мідь 3 oz–10 oz).Розрахунок точного об'єму витравлюваної міді для вибору препрегів із високим вмістом смоли (RC%) (наприклад, 1080/106), що запобігають утворенню порожнин.
Високотемпературне пресуванняArlon Polyimide (33N/85N), плівки PTFEПлати для прогріву авіакосмічної апаратури, електроніка для буріння свердловин, що працює за температури >200°C.Преси з термомаслом, здатні підтримувати витримку за температури 220°C+ для повного зшивання полімеру.
Динамічне ламінування Rigid-FlexDuPont Pyralux, Panasonic Felios, No-Flow PrepregМедичні носимі пристрої, військова авіоніка, складні споживчі пристрої.Точне нанесення акрилових або епоксидних препрегів без текучості запобігає витіканню смоли на рухомий гнучкий хвостовик.

Примітка: кожен індивідуальний стек ламінування проходить ретельну DFM-перевірку нашими CAM-інженерами для підтвердження сумісності матеріалів, розрахунку товщини спресованого діелектрика для контролю імпедансу та прогнозування ризику деформації на основі симетрії міді.

Контроль процесу

Фізика бездоганного ламінування

Створення багатошарової плати без порожнин, із точною реєстрацією та стабільними розмірами — це боротьба з термодинамікою. Ось як ми контролюємо змінні.

01

Рентгенівське індукційне з'єднання (реєстрація)

Перед тим як 30-шарова плата потрапляє до преса, окремі осердя внутрішніх шарів мають бути ідеально вирівняні. Ми використовуємо сучасні системи рентгенівського індукційного з'єднання. Рентгенівські камери знаходять реперні мітки на кожному осерді, вирівнюють їх із точністю до мікронів, а локальне індукційне нагрівання миттєво розплавляє препрег по краях і "прихоплює" пакет, щоб шари не змістилися під час транспортування до гідравлічного преса.

02

Профілі пресування під контролем термопар

«Рецепт» ламінування має вирішальне значення. Якщо нагрівання відбувається надто швидко, смола препрегу стає рідкою й витискається з плати, залишаючи недостатньо матеріалу. Якщо нагрівати надто повільно, смола затвердне ще до заповнення проміжків між мідними провідниками. Ми вбудовуємо термопари безпосередньо в прес-пакети, щоб контролювати *фактичну* температуру осердя плати та точно керувати вікном в'язкості розплаву, забезпечуючи 100% інкапсуляцію без порожнин.

03

Вакуумно-гідравлічне видалення повітря

Мікроскопічні бульбашки повітря, захоплені між шарами під час ламінування, різко розширюються під дією температури 260°C під час хвильового паяння або оплавлення SMT, спричиняючи критичне розшарування. Наші ламінаційні преси працюють у глибокому вакуумі. Створюючи вакуум *до* прикладання гідравлічного тиску, ми видаляємо все навколишнє повітря та вологу з шарів препрегу, практично усуваючи ризик відмови CAF (Conductive Anodic Filament) або утворення здуттів.

04

Симетрія CTE та запобігання деформації

Плата деформується (вигинається й скручується), якщо матеріали під час охолодження розширюються та стискаються з різною швидкістю. Наша інженерна команда забезпечує сувору симетрію по осі Z. Ми віддзеркалюємо розподіл міді, товщину діелектрика та типи склотканини відносно центральної осі плати. Для сильно асиметричних конструкцій використовуємо спеціальні охолоджувальні преси, які повільно знижують температуру під тиском, знімаючи внутрішню механічну напругу.

Застосування в галузях

Надійність для галузей у всьому світі

Бездоганне ламінування — невидима основа високонадійного апаратного забезпечення. Наші процеси пресування адаптовані до суворих нормативних вимог критично важливих галузей.

Авіакосмічна галузь і оборона

Авіоніка та системи польоту

Бортові військові комп'ютери витримують екстремальні термоударами й вібрацію. Ми використовуємо високотемпературне ламінування полііміду та суворі протоколи перевірки IPC Class 3/A, гарантуючи, що багатошарові конструкції не розшаруються на висоті 40,000 футів або під час швидкого входу в атмосферу.

Телекомунікації

Антенні решітки 5G і RF

Базові станції Massive MIMO мають поєднувати високочастотні RF-сигнали з цифровою логікою керування. Ми спеціалізуємося на гібридному ламінуванні, бездоганно з'єднуючи дорогі ламінати PTFE з економічними конструкційними осердями FR-4 для високої продуктивності в комерційному масштабі.

Автомобільна галузь і EV

Силова електроніка та радари

Системи керування батареями EV (BMS) проводять великі струми й потребують товстої міді 4 oz+. Спеціальні цикли пресування з високою текучістю смоли забезпечують повну інкапсуляцію глибоких мідних канавок і запобігають високовольтному пробою в електромобілях.

Корпоративні IT-системи

Бекплейни HPC-центрів обробки даних

Серверам AI потрібні надзвичайно товсті плати (до 64 шарів) для передавання даних між NPUs та пам'яттю. Точне масштабування розмірів і рентгенівська реєстрація гарантують, що механічне свердло пройде крізь 8.0mm ламінованого матеріалу, не вийшовши за межі мікроскопічних контактних майданчиків внутрішніх шарів.

Медицина та охорона здоров'я

Діагностичні та імплантовані технології

Хірургічні роботи й портативні ультразвукові пристрої значною мірою покладаються на послідовне ламінування для Any-Layer HDI, що забезпечує надзвичайну мініатюризацію. Ми виготовляємо ці складні конструкції за суворою системою якості ISO 13485 для клінічної надійності.

Відновлювана енергетика

Сонячні інвертори та розумні мережі

Зовнішня інфраструктура відновлюваної енергетики десятиліттями зазнає впливу вологи й термоциклів. Наш процес глибоковакуумного ламінування видаляє всю вологу, забезпечує надійний захист від розвитку CAF (Conductive Anodic Filament) і гарантує понад 20 років експлуатації в польових умовах.

Розширений інженерний посібник

Інженерні основи ламінування багатошарових PCB

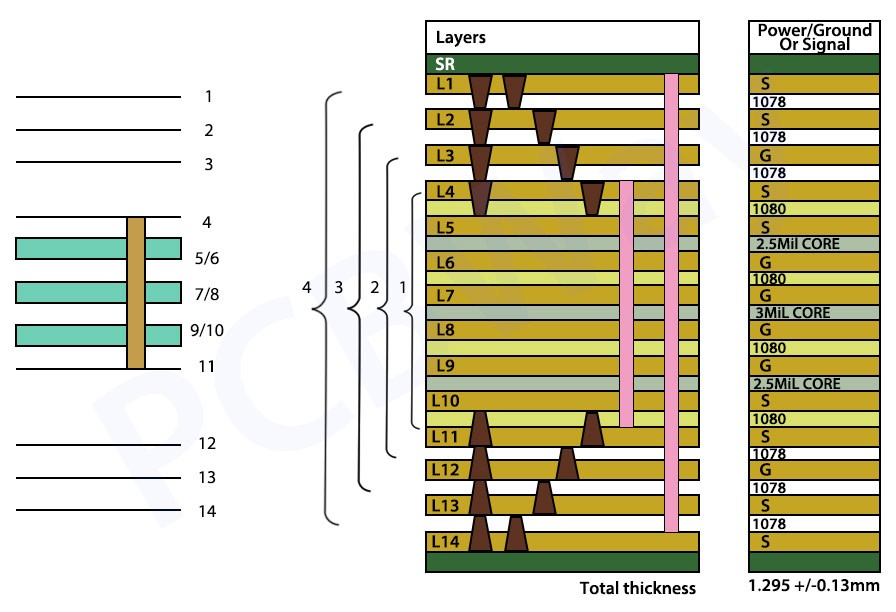
Проєктування багатошарового стека в програмі — це фактично створення теоретичної карти. Однак фізичне з'єднання 24 шарів склотканини, смоли та міді в єдиний монолітний блок зі стабільними розмірами є завданням прикладної термодинаміки й матеріалознавства. В APTPCB ми співпрацюємо з інженерами апаратного забезпечення по всьому світу, щоб зробити процес ламінування зрозумілим і забезпечити високу технологічність теоретичних конструкцій. Нижче наведено детальний огляд інженерних стратегій сучасного ламінування.

1. Динаміка препрегу та протікання смоли

«Клеєм», що утримує багатошарову PCB, є Prepreg (попередньо просочена склотканина). Препрег складається з плетеного скловолокна, просоченого частково затверділою епоксидною смолою, відомою як B-стадія. Під час циклу пресування нагрівання (зазвичай від 170°C до 220°C залежно від Tg матеріалу) ненадовго переводить смолу B-стадії в рідкий стан із низькою в'язкістю. Під гідравлічним тиском ця рідка смола витікає, заповнюючи витравлені проміжки між мідними провідниками сусідніх шарів осердя. У міру продовження нагрівання смола зшивається та остаточно твердне до C-стадії.

Інженерне завдання: якщо шар має мідь 2 oz і рідкісне трасування (наприклад, лише кілька провідників), залишається великий об'єм «порожнього простору», який має заповнити смола. Якщо вибраний препрег не має достатнього вмісту смоли (RC%) або потрібних характеристик текучості, проміжки не заповняться. Це спричиняє «голодування смолою» — мікроскопічні повітряні порожнини, які погіршують електричну міцність діелектрика та призводять до розшарування під час монтажу. Наші CAM-інженери математично розраховують відсоток збереження міді для кожного шару й цілеспрямовано підбирають типи склотканини препрегу (наприклад, 1080 або 106 із високим вмістом смоли), щоб гарантувати повну інкапсуляцію без порожнин.

2. Послідовне ламінування для HDI (High-Density Interconnect)

Стандартного ламінування (одного циклу пресування) достатньо для плат, у яких використовуються лише механічні наскрізні переходи. Однак сучасні конструкції з високою щільністю (смартфони, материнські плати AI) потребують сліпих і прихованих мікропереходів для економії простору трасування. Саме тому потрібне послідовне ламінування.

У конструкції 2+N+2 HDI фабрика не може просто спресувати все одночасно. Спочатку ми ламінуємо внутрішнє осердя (шари «N»), механічно свердлимо, металізуємо та травимо його. Потім додаємо з обох боків шар препрегу й мідну фольгу, ламінуємо плату вдруге, лазером свердлимо мікропереходи, металізуємо та травимо. Нарешті повторюємо процес під час третього циклу ламінування, додаючи крайні шари.

Кожен додатковий цикл пресування піддає внутрішнє осердя новому сильному термошоку, через що матеріал щоразу трохи стискається. Ми використовуємо стабільні ламінати з низьким CTE та прогнозовану компенсацію масштабування, щоб лазерні переходи, просвердлені під час третього циклу пресування, точно потрапляли в мікроскопічні мідні контактні майданчики, приховані всередині плати.

3. Складність гібридного ламінування (PTFE + FR-4)

Для високочастотних RF і мікрохвильових застосувань (наприклад, автомобільного радара 77 GHz) інженерам потрібні матеріали з наднизькими втратами, як-от PTFE (тефлон) від Rogers або Taconic. Однак виготовлення 12-шарової плати повністю з PTFE є надто дорогим. Рішенням є гібридне ламінування, за якого критично важливі зовнішні RF-шари виконуються з PTFE, а внутрішні конструкційні шари — з доступнішого FR-4.

Інженерне завдання: PTFE і FR-4 мають суттєво різні коефіцієнти теплового розширення (CTE) та температури плавлення. Якщо спресувати їх зі стандартним препрегом FR-4, шар PTFE може розшаруватися або сильно деформуватися під час охолодження.
Рішення APTPCB: ми застосовуємо спеціальні термореактивні сполучні препреги з низькими втратами (наприклад, Rogers RO4450F або Taconic fastRise 27), хімічно розроблені для з'єднання і з PTFE, і з FR-4. Ми проєктуємо індивідуальний профіль термічного пресування з подвійним наростанням температури, який враховує криві затвердіння обох різних матеріальних систем і забезпечує рівну та надійну гібридну плату.

4. Керування деформацією плати (вигин і скручування)

PCB має бути надзвичайно пласкою для SMT-монтажу; надмірна деформація (вигин і скручування) призведе до неточного встановлення компонентів автоматом монтажу або до розтріскування паяних з'єднань BGA під час оплавлення. Деформація майже повністю зумовлена асиметричними стеками ламінування.

За законами фізики плата має бути симетричною відносно центральної осі Z. Якщо розмістити суцільну площину заземлення з міді 2 oz на шарі 2, а на шарі 9 (дзеркально протилежному) залишити лише рідкі сигнальні провідники з міді 1 oz, плата під час охолодження після пресування за 200°C зігнеться, мов картопляні чипси, оскільки товста мідь стискається з іншою швидкістю, ніж смола. Наша інженерна команда дотримується суворих DFM-рекомендацій і часто радить «мідне заповнення» (додавання нефункціональної мідної заливки в розріджені області), щоб збалансувати щільність металу та забезпечити ідеально пласкі плати.

Поширені запитання

FAQ про багатошарове ламінування та стеки

Чим відрізняються Core і Prepreg?
Core — це жорсткий листовий матеріал зі скловолокна та повністю затверділої смоли, до обох боків якого заздалегідь приєднана суцільна мідна фольга. Prepreg (попередньо просочений матеріал) — це лист склотканини з незатверділою м'якою смолою без міді. Під час ламінування під дією тепла й тиску препрег плавиться, з'єднує жорсткі осердя як клей, а потім остаточно твердне.
Що таке послідовне ламінування і коли воно потрібне?
Послідовне ламінування передбачає багаторазове пресування PCB. На відміну від ламінування одним пресуванням, яке одночасно з'єднує всі шари й підходить лише для наскрізних переходів, послідовне ламінування формує плату поетапно назовні. Ми ламінуємо внутрішнє осердя, свердлимо та металізуємо його, додаємо препрег і мідь, а потім знову пресуємо. Цей процес обов'язковий для HDI-плат зі сліпими, прихованими або стекованими лазерними мікропереходами.
Чому моя плата деформується після виготовлення і як ви цьому запобігаєте?
Деформація плати (вигин і скручування) переважно виникає через асиметричні сили CTE (коефіцієнта теплового розширення) під час охолодження після ламінування. Якщо щільність міді або товщина діелектрика незбалансовані відносно центральної осі Z, плата вигинається. Ми запобігаємо цьому завдяки суворій симетрії стека, розрахунку щільності міді для кожного шару, додаванню мідної заливки за потреби та використанню пресів із контрольованим охолодженням.
Чи можете ви ламінувати матеріали різних брендів в одному стеці?
Так. Це називається гібридним стеком і часто використовується для зниження вартості RF- та високошвидкісних конструкцій. Ми регулярно з'єднуємо сигнальні шари Rogers RO4350B або Panasonic Megtron 6 зі стандартними конструкційними осердями FR-4. Для цього потрібні спеціальні сполучні препреги та індивідуальний термічний профіль, щоб різні матеріали залишалися міцно з'єднаними й пласкими після охолодження.
Що відбувається, якщо під час ламінування виникає «голодування смолою»?
Голодування смолою виникає, коли в розплавленому препрезі недостатньо рідкої смоли для повного заповнення витравлених проміжків між товстими мідними провідниками. Усередині плати залишаються мікроскопічні повітряні порожнини. Під час оплавлення SMT вони різко розширюються, спричиняючи розшарування плати (здуття). Ми математично розраховуємо збереження міді та призначаємо препреги з високим вмістом смоли, щоб запобігти цьому критичному дефекту.
Як ви забезпечуєте реєстрацію шарів на 32-шаровій платі?
Це одне з найскладніших завдань у виробництві PCB. Кожне осердя трохи стискається під час формування зображення та травлення. Ми застосовуємо нелінійну компенсацію масштабування до креслення кожного окремого шару. Потім перед пресуванням система рентгенівського індукційного з'єднання камерами знаходить фактичні реперні мітки на кожному осерді, оптично вирівнює всі осердя та прихоплює їх разом, забезпечуючи точність реєстрації до часток mil.
Які типи склотканини препрегу ви пропонуєте?
Ми зберігаємо широкий вибір стандартних і тканин із розпластаним скловолокном. До стандартних плетінь належать 106, 1080 (високий вміст смоли для заповнення проміжків), 2116 (стандартне конструкційне) і 7628 (товсте та недороге). Для високошвидкісних цифрових конструкцій (PCIe Gen5, 56G PAM4), де потрібно усунути перекіс плетіння волокна, ми пропонуємо плоскі типи склотканини 1035, 1067 і 1078.
Чи впливає процес ламінування на імпеданс провідників?
Так, суттєво. Кінцевий імпеданс провідника значною мірою залежить від відстані до його опорного шару, тобто від товщини діелектрика. Під час ламінування препрег стискається, оскільки смола витискається для заповнення проміжків у міді. Фактична товщина після пресування буде меншою за значення в паспорті необробленого препрегу. Наші CAM-інженери використовують програму Polar Si9000 для розрахунку точної «товщини після пресування» та гарантування цільового імпедансу ±5%.
Яку максимальну товщину плати ви можете спресувати?
У стандартному виробництві ми регулярно пресуємо плати завтовшки до 3.2 mm (125 mil). Для сучасних бекплейнів із великою кількістю шарів (від 30 до 64 шарів) наші потужні гідравлічні преси підтримують загальну товщину плати до 8.0 mm (315 mil). Зверніть увагу: надзвичайна товщина потребує можливості металізації наскрізних отворів із високим аспектним співвідношенням.
Як ви перевіряєте якість і надійність ламінування?
Якість після ламінування перевіряється кількома методами. Ми виконуємо фізичний мікрошліф (аналіз поперечного перерізу), щоб перевірити товщину діелектрика та інкапсуляцію без порожнин. Ми проводимо випробування на термостійкість (плавання припою за 288°C протягом 10 секунд), щоб переконатися у відсутності розшарування. Для високонадійних оборонних та авіакосмічних плат також пропонуємо IST (Interconnect Stress Test) і випробування міцності на відрив.

Глобальне виробниче охоплення

Точне ламінування для інноваторів у всьому світі

Від медичних пристроїв rigid-flex у Європі до масивних серверних бекплейнів AI у Кремнієвій долині — інженерні команди по всьому світу покладаються на APTPCB у бездоганному багатошаровому ламінуванні та виготовленні стеків. Перевірка DFM того самого дня допомагає не відхилятися від графіка проєкту.

Північна Америка
США · Канада · Мексика

Оборонні підрядники, телекомунікаційні OEM-виробники та апаратні стартапи Кремнієвої долини покладаються на APTPCB у складному послідовному ламінуванні HDI та гібридних RF-стеках.

Ламінування HDIГібридні стекиОборона
Європа
Німеччина · Велика Британія · Швеція · Франція

Автомобільні постачальники Tier-1 у Мюнхені, лідери промислової автоматизації та інноватори медичних пристроїв замовляють у нас ретельно перевірені багатошарові плати без порожнин.

Автомобільна галузьМедичні пристроїБагатошарові
Азійсько-Тихоокеанський регіон
Японія · Південна Корея · Тайвань · Індія

Інноватори розумного дому та виробники серверів високопродуктивних обчислень (HPC) у регіоні APAC використовують наші автоматизовані пресові лінії для стабільного масового виробництва з високим виходом придатних виробів.

Сервери HPCСпоживча електронікаМасштабне виробництво
Ізраїль і Близький Схід
Ізраїль · ОАЕ · Саудівська Аравія

Авіакосмічні, оборонні та енергетичні програми регіону покладаються на наш ретельний контроль якості, інкапсуляцію надтовстої міді та пресування полііміду.

Авіакосмічна галузьТовста мідьПоліімід

Перевірте конструкцію стека вже сьогодні

Надішліть складні файли Gerber, бажану кількість шарів, вимоги до матеріалів і цільові значення імпедансу. Наша CAM-інженерна команда протягом одного робочого дня надасть повний профіль ламінування, розрахунок товщини після пресування та детальну комерційну пропозицію.