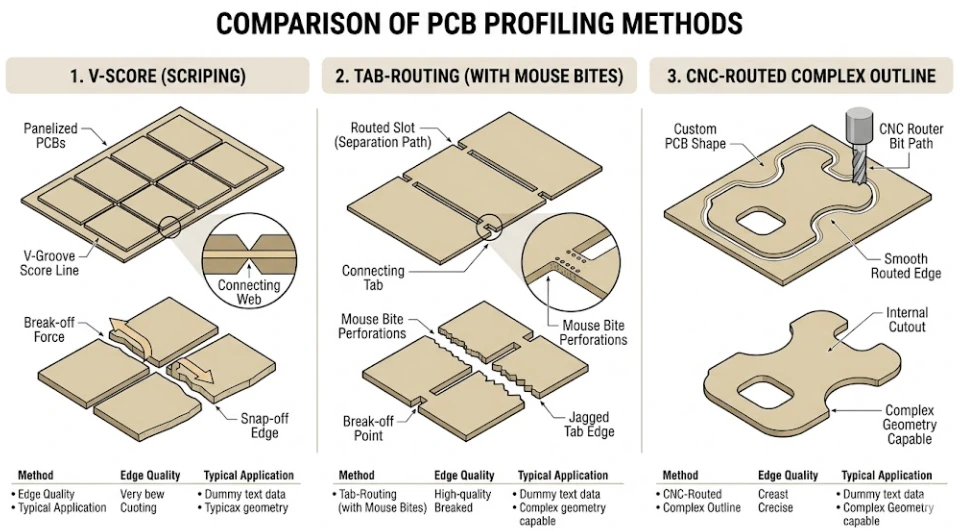
Панель друкованих плат, перевірена для ЧПК-фрезерування, V-скрублення, перемичок та лазерної депанелізації

Контроль переходу від панелі до плати

Депанелізація та контурна обробка плат із урахуванням ризиків конструкції

Контурна обробка друкованих плат — це контрольоване формування фінішного периметра плати; депанелізація — поділ плат із виробничої або монтажної панелі. APTPCB аналізує ЧПК-фрезерування, V-скрублення, перемички та лазерні методи щодо геометрії, матеріалу, жорсткості мультиплати, крайніх компонентів та вимог до приймального контролю — фіксуючи метод поділу ще до затвердження оснащення та запуску монтажу.

4 маршрути
ЧПК · V-Cut · Перемички · Лазер
±0,1 мм
Типовий допуск контуру ЧПК
DFM → Випуск
Вхідні дані, ризики та протоколи

Отримати миттєвий розрахунок

ЧПК-фрезеруванняСкладні контури
V-скрубленняПрямі лінії зламу
Фрезерування з перемичкамиФіксація в панелі
Лазерний аналізТонкі та чутливі плати
КастеляціїТорці модулів
±0,1 ммДопуск під конкретний проєкт
Фаски / ВирізиЕлементи за кресленням
Протоколи випускуВизначені до виробництва
ЧПК-фрезеруванняСкладні контури
V-скрубленняПрямі лінії зламу
Фрезерування з перемичкамиФіксація в панелі
Лазерний аналізТонкі та чутливі плати
КастеляціїТорці модулів
±0,1 ммДопуск під конкретний проєкт
Фаски / ВирізиЕлементи за кресленням
Протоколи випускуВизначені до виробництва

Що визначає ця сторінка

Виберіть маршрут розділення до затвердження виробничої мультиплати

Контур плати — це не просто лінія на механічному кресленні. Він безпосередньо впливає на корисний вихід мультиплати, надійність фіксації під час монтажу, доступ різального інструменту, якість торців і рівень механічних напружень, що виникають під час розділення зібраного вузла. Ця сторінка є точкою вибору між ЧПК-фрезеруванням, V-скрубленням, перемичками з перфорацією та лазерною депанелізацією, а не загальним оглядом механічної обробки.

APTPCB починає з аналізу вимог до готової плати: допуски на габарити, посадка в корпус, якість відкритих торців, внутрішні вікна, напівкруглі контакти (кастеляції) або фаски роз'ємів. Потім інженери CAM оцінюють вимоги до мультиплати: ширину технологічних полів, реперні мітки, базові отвори, орієнтацію плат у масиві, розташування перемичок і момент розділення — до чи після поверхневого монтажу. Цільовий допуск контуру ЧПК ±0,1 мм досяжний для багатьох стандартних замовлень, але фінішний виробничий допуск повинен враховувати тип діелектрика, товщину, баланс міді, геометрію елементів і методи вимірювання.

Маршрут обробки контуру також тісно пов'язаний із пазами та отворами, структурою шарів та технологією складального монтажу. Надавайте ці пов'язані дані в єдиному пакеті, щоб фахівці CAM могли узгодити суперечливі вимоги до того, як креслення панелі перетвориться на виробниче оснащення.

Панель друкованих плат з інженерними рішеннями щодо контурної обробки та депанелізації перед запуском у виробництво

Матриця вибору методів

Який метод депанелізації друкованих плат підходить для вашого виробу та монтажу?

Обирайте спосіб обробки за геометрією, надійністю підтримки, якістю краю та ризиками розділення. Собівартість і продуктивність мають значення лише тоді, коли метод гарантує захист компонентів і відповідає кресленню.

ЧПК-фрезерування

±0,1 мм
Типовий цільовий допуск контуру

Найкращий вибір для складних криволінійних контурів, виїмок, внутрішніх вирізів і країв, що потребують гладкої механічної обробки. Траєкторія фрези вимагає технологічного зазору, визначеної ширини пропилу та надійної фіксації; остаточний допуск узгоджується залежно від матеріалу, товщини та геометрії.

Складний контурВнутрішні вирізиФрезерований край
Ефективно для прямолінійних масивів

V-скрублення / V-Cut

0,3–0,5 мм
Типова залишкова перемичка

Оптимальне рішення для прямокутних плат із безперервними прямими лініями розділення. Забезпечує високий коефіцієнт використання матеріалу панелі, проте операція зламу згинає плату і залишає шорсткий скошений торець. Геометрія V-надрізу та залишкова товщина повинні розраховуватися під конкретну товщину плати та ризики для компонентів.

Прямі лініїПрямокутні масивиЗламуваний край

Фрезерування з перемичками + Mouse-Bite

0,5–0,6 мм
Типовий діаметр отвору

Найкраще підходить, коли плата неправильної форми має залишатися зафіксованою в технологічних полях під час нанесення пасти, монтажу компонентів, оплавлення чи тестування. Розташування перемичок контролює жорсткість мультиплати та ризик пошкодження при розламуванні. Залишкові виступи (зубчики) можуть потребувати допуску на зачистку.

Нерегулярні контуриПідтримка для SMTРозраховані перемички

Лазерна депанелізація

Безконтактно
Без контакту різального інструменту

Розглядається для гнучких, надтонких, крихких або щільно скомпонованих конструкцій, де механічний контакт неприпустимий. Можливість застосування лазера залежить від поглинання випромінювання матеріалом, товщини, меж зони термічного впливу (ЗТВ), чистоти та вимог до торця; це не скасовує необхідності комплексного DFM-аналізу.

Гнучкі / тонкіЩільні країТермічний аналіз

Не застосовуйте універсальне правило зазору від компонентів до краю

Зазор до компонентів повинен визначатися з урахуванням товщини плати, розподілу міді, чутливості корпусів, орієнтації компонентів і методу розділення. Для змонтованих панелей із прилеглими до краю керамічними конденсаторами MLCC, BGA, QFN, датчиками або роз'ємами обов'язково надавайте складальне креслення та запитуйте індивідуальні зони заборони (keep-out) або план тензометричного контролю напружень замість використання єдиної усередненої відстані.

Інструмент прийняття рішень для замовника

Стан плати → Технологічний маршрут → Вхідні дані RFQ → Протоколи приймання

Використовуйте ці матриці для перетворення запиту на контур у контрольовані виробничі вимоги. Значення, позначені як типові, є відправними точками для DFM, а не безумовними гарантіями.

Стан плати або панеліІмовірний маршрутОсновне технологічне обмеженняКонтрольна операція випуску
Прямокутний масив із прямими лініями розділенняV-скрублення або комбіноване V-скрублення + фрезеруванняНапруження при зламуванні, залишкова перемичка, вигляд торцяВимірювання положення надрізу та залишкової перемички; випробувальний злам панелі за потреби
Криволінійний контур, паз або внутрішнє вікноЧПК-фрезеруванняДіаметр фрези, внутрішні радіуси, точки фіксації та ширина пропилуВимірювання першого зразка контуру та вирізів за механічним кресленням
Плата складної форми, змонтована в панеліФрезерування з перфорованими перемичками (mouse-bites)Розташування перемичок, жорсткість мультиплати та допуск на зубціТест на жорсткість панелі, аналіз геометрії перемичок та контроль торця після зламу
Тонка, гнучка, крихка або надщільно скомпонована платаАналіз придатності лазера або низьконапружене фрезерування з підтримкоюРеакція матеріалу, термічний вплив, кріплення в оснащенні та забрудненняКонтроль торця, а також розмірні протоколи, аналіз чистоти або тензометрія відповідно до ТЗ
Торці модулів із зубчастими контактами (кастеляції)Обробка металізованих отворів із подальшим прецизійним фрезеруваннямПозиціонування отворів, суцільність покриття та геометрія виходу інструментуВізуальний контроль кастеляцій та розмірна верифікація згідно з затвердженим кресленням
Ножовий крайовий роз'єм друкованої платиКонтурне фрезерування плюс зняття фаски за кресленнямКут/глибина фаски, товщина плати та зона твердого золоченняКонтроль геометричних параметрів фаски й стану торця; звіт про покриття за запитом
Вхідний параметр RFQЧому це змінює маршрутЯкі протоколи запитувати
Gerber або IPC-2581 + механічний контурВизначає базовий контур, пази, вікна та металізовані крайові зониЗвіт DFM/CAM та узгоджене креслення мультиплати або профілю
Матеріал, структура шарів, мідь та фінішна товщинаЗмінює жорсткість, опір різанню, геометрію V-надрізу та досяжні допускиСпецифікація матеріалу та узгоджений допуск на контур
Складальне креслення + координати крайніх компонентівВиявляє корпуси, чутливі до прогину, вібрацій, пилу або термічного впливуАналіз зон keep-out, концепція оснащення та план тензометрії за потреби
Поля панелі, репери, базові отвори та ліміти конвеєраВизначає сумісність із лінією складання та оптичне базування депанелізатораЗатверджене креслення панелі та перевірка першого зразка в оснащенні
Вимоги до якості торців та посадки в корпусВизначає, чи допустимі скоси від надрізу, залишки перемичок або тільки фрезерований крайВізуальний еталон, звіт за критичними розмірами або зразок для примірки в корпус
Вимоги до контролю та супровідної документаціїФіксує обсяг приймального пакета до запуску у виробництво, а не після відвантаженняЗвіт FAI, фотографії торців, маршрутна карта партії або спеціальний звіт замовника

Попередні проєктні значення, які часто розглядаються для стандартних жорстких плат, включають цільовий допуск контуру ЧПК близько ±0,1 мм, залишкову перемичку V-скрублення близько 0,3–0,5 мм, отвори mouse-bite діаметром 0,5–0,6 мм із кроком 0,75–1,0 мм та фрезеровані внутрішні вирізи шириною від 1,0 мм. Кожне значення вимагає обов'язкового підтвердження під обраний матеріал, товщину, геометрію та виробничий маршрут.

Контроль спеціальних елементів

Як затверджуються спеціальні крайові елементи друкованих плат

Спеціальні крайові елементи вимагають чіткої технологічної послідовності та критеріїв контролю у виробничих файлах. Їх не можна домислювати за зображенням плати або специфікацією BOM.

01

Складні контури та внутрішні вирізи

ЧПК-фрезерування формує радіуси, пази та вікна, проте мінімальний діаметр фрези, яка може зайти в елемент, задає внутрішній радіус і мінімальну ширину паза. Вказуйте базові розміри, схему баз, радіуси в кутах і наявність металізації у вирізі. Ширина вирізу 1,0 мм є лише попереднім орієнтиром; CAM узгоджує інструмент і допуски під фактичну структуру плати.

02

Геометрія V-скрублення

V-надріз визначається положенням осі, кутом дискової фрези, глибиною надрізу або товщиною залишкової перемички, товщиною плати та дозволеним станом після зламу. Однаковий залишний шар не дає однакового зусилля зламу на різних ламінатах. Вказуйте лінії надрізу на кресленні панелі та узгоджуйте методику вимірювання до запуску виробництва.

03

Опорні перемички та перфорація (Mouse-Bite)

Перемички утримують плати в панелі під час монтажу та транспортування. Їхня кількість і розташування повинні балансувати між жорсткістю та легкістю безпечного відділення, виключаючи злам біля чутливих корпусів чи функціональних торців. Типовий розрахунок починається з отворів 0,5–0,6 мм із кроком 0,75–1,0 мм і коригується залежно від ширини перемички та сили відриву.

04

Кастеляції та торцева металізація

Зубчасті контакти утворюються як металізовані отвори, розташовані безпосередньо на фінішній лінії фрезерування. На кресленні слід вказувати діаметр, крок, контур готового модуля, геометрію майданчиків, тип фінішного покриття та допустимий задирок. Контроль випуску включає суцільність металізації на напівкруглих стінках, стан задирок і розмірні звіти.

05

Фаски роз'ємів Gold-Finger та скоси

Фаска крайового роз'єму повинна суворо відповідати кресленню роз'єму-відповідника, а не типовому куту. Зазначайте сторону введення, фінішну товщину, кут і глибину фаски, зону твердого золочення та ділянки, де фаска заборонена. Популярні запити 20° чи 30° аналізуються під конкретний роз'єм із визначенням методу оптичного контролю.

06

Лазерний аналіз для чутливих виробів

Лазер — безконтактний варіант для вибіркових гнучких, гнучко-жорстких, тонких чи крихких плат. DFM оцінює довжину хвилі, взаємодію з матеріалом, наявність міді біля лінії різу, межі зони термічного впливу, видалення нагару та стан кромки. Якщо лазер не підходить, CAM пропонує механічні альтернативи з прецизійними опорними матрицями.

Проєктування мультиплат

Мультиплікування повинно забезпечувати виготовлення, монтаж та депанелізацію

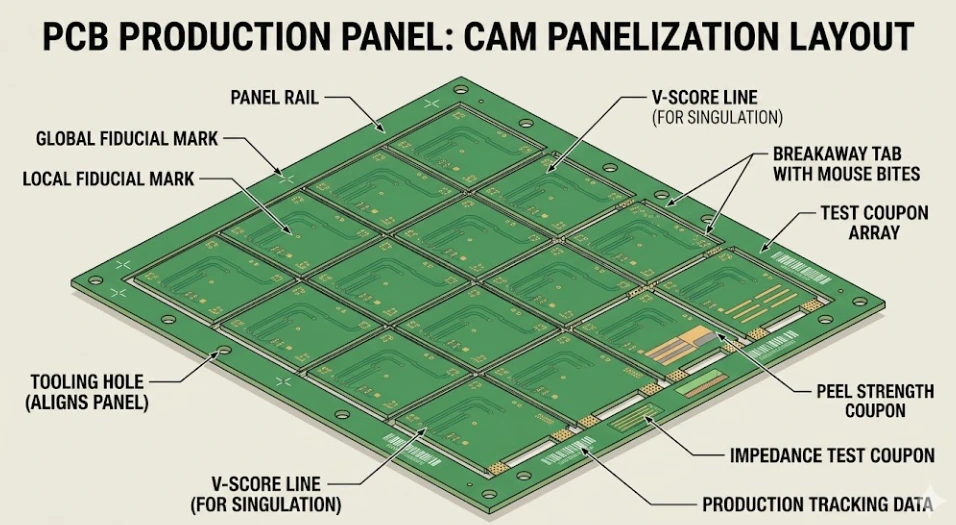
Мультиплікування групує поодинокі плати у формат, придатний для повторюваного виготовлення, нанесення пасти, автоматичного встановлення компонентів, паяння оплавленням, контролю та розділення. Тому найкраща розкладка — це не завжди та, яка містить найбільшу кількість плат. Вона повинна зберігати жорсткість технологічних полів, доступ опор, видимість реперів, місце для тестових купонів, правильну орієнтацію та траєкторію відділення без навантаження на чутливі елементи.

Технологічні поля, репери та базові отвори
Вказуйте ширину конвеєра складальної лінії, необхідну ширину полів, стандарти базових отворів і правила розташування глобальних/локальних реперних міток. Поле 5 мм або репер 1,0 мм є гарним початком обговорення, але оснащення партнера з монтажу контролює фінальну панель. Зони маркування браку, штрихкоди, купони та службове маркування також займають місце на полях.

Орієнтація масиву та взаємопов'язані обмеження
CAM порівнює поворот плат, ширину фрезерування, нерозривність ліній скрублення та тепловий/мідний баланс. V-скрублення дозволяє розміщувати прямокутні плати майже впритул, тоді як фрезерування вимагає зазорів під фрезу та перемички. Для плат із виступаючими роз'ємами чи високими елементами зазори під час складання важливіші за коефіцієнт використання склотекстоліту.

Деталі опорних перемичок
Розміщуйте перемички симетрично для безпечного поводження з панеллю, але не на лініях гнучких переходів, крайових роз'ємах або поруч із тензочутливими корпусами. Отвори mouse-bite 0,5–0,6 мм із кроком 0,75–1,0 мм вважаються попередніми параметрами. Остаточна ширина, кількість отворів, напрямок зламу та припуск на зачистку фіксуються на затвердженому кресленні панелі.

CAM-креслення мультиплікування плат із зазначенням параметрів складання та депанелізації

Сценарії проєктування

Типові сценарії контурної обробки та депанелізації плат

Ці сценарії демонструють, чому саме конструктивні особливості плати — а не загальна назва галузі — повинні визначати маршрут поділу та пакет супровідної документації.

Прямолінійний прямокутний масив

V-скрублення з контрольованими умовами зламу

Застосовується, коли всі лінії розділення строго прямі, а стан торця після надрізу прийнятний. Необхідно підтвердити товщину залишкової перемички, товщину плати, зони keep-out для компонентів, напрямок розламування та спосіб поділу — ручний, за допомогою пристосування чи автоматичний.

Критичний для посадки в корпус контур

ЧПК-фрезерування з контролем за базовими поверхнями

Використовується для контурів, елементів кріплення та вирізів, які повинні точно відповідати корпусу. Визначайте базові поверхні та критичні розміри, щоб вихідний звіт фіксував те, що безпосередньо впливає на збирання, а не обмежувався усередненим допуском периметра.

Фіксація в панелі для SMT

Розміщення перемичок з урахуванням ризиків монтажу

Застосовується, коли платам складної форми потрібні технологічні поля та жорстка опора на всіх етапах складання. Перемички повинні захищати крайні компоненти, забезпечувати стійкість до деформацій при оплавленні та залишати виступи лише там, де конструкція приладу це допускає.

Плати-модулі

Кастеляції, інтегровані в профіль контуру

Узгоджуйте положення металізованих отворів, осьову лінію фрезерування, контур модуля та фінішне покриття. Топологія посадкових майданчиків материнської плати та критерії приймання паяних з'єднань належать до системного проєктування, тоді як приймання плати охоплює виготовлений крайовий елемент.

Тонкі або надщільно скомпоновані вузли

Безконтактний поділ або низьконапружена обробка з опорою

Порівнюйте застосування лазера, перерізання фрезерованих перемичок та спеціалізоване опорне оснащення, коли плата тонка, крихка або містить компоненти впритул до лінії різу. Підтверджуйте валідацією надійність обраного маршруту замість оголошення будь-якого методу апріорі безпечним.

Металеві, НВЧ або комбіновані матеріали

Специфічні критерії приймання торців матеріалу

Плати з металевим осердям, матеріали на основі PTFE, гнучко-жорсткі та керамічні структури по-різному реагують на різання. Критерії приймання повинні враховувати задирки, смоляні плівки, розшарування скловолокна, сколи, термічні пошкодження або дефекти в зонах переходу.

Посібник із проєктування та підготовки RFQ

Що інженерія повинна визначити перед контурною обробкою друкованих плат

1. Надайте єдиний затверджений контур

Надсилайте дані Gerber або IPC-2581 із виділеним шаром механічного контуру, розмірним кресленням і позначенням ревізії. Видаляйте дубльовані або суперечливі контурні шари. Чітко позначайте фрезеровані пази, лінії V-скрублення, металізовані пази, неметалізовані вирізи, кастеляції та фаски роз'ємів, щоб CAM призначив правильну технологічну черговість.

2. Вкажіть подальший технологічний маршрут складання

Зазначайте, чи постачаються плати поштучно, залишаються в панелях для SMT-монтажу, проходять паяння хвилею припою або селективне паяння, встановлюються в тестове пристосування чи розділяються після вихідного контролю. Надайте параметри конвеєра, полів, висоти компонентів і оснащення. Ці фактори часто визначають вибір між V-скрубленням, перемичками та підтримуваним розділенням після складання.

3. Визначте вимоги до торців та пакет приймальної документації

Розділяйте естетичні вимоги, умови посадки в корпус та електричні параметри країв. Вкажіть, які розміри є критичними, чи допускаються задирки від перемичок або текстура надрізу, і чи потрібні вимірювання першого зразка (FAI), фотографії торців, простежуваність партії, звіти про напруження або спеціальний протокол контролю замовника.

Повноцінний пакет документації для контурної обробки чітко визначає геометрію та наступні технологічні кроки. Якщо інженерам CAM доводиться вгадувати бази, поля панелі, лінії зламу або дозволений стан торця, попередній розрахунок може бути швидким, але підготовка до виробництва залишатиметься неповною.

Як контролювати ризики депанелізації після монтажу компонентів

Вимоги до оснащення та оптичного суміщення

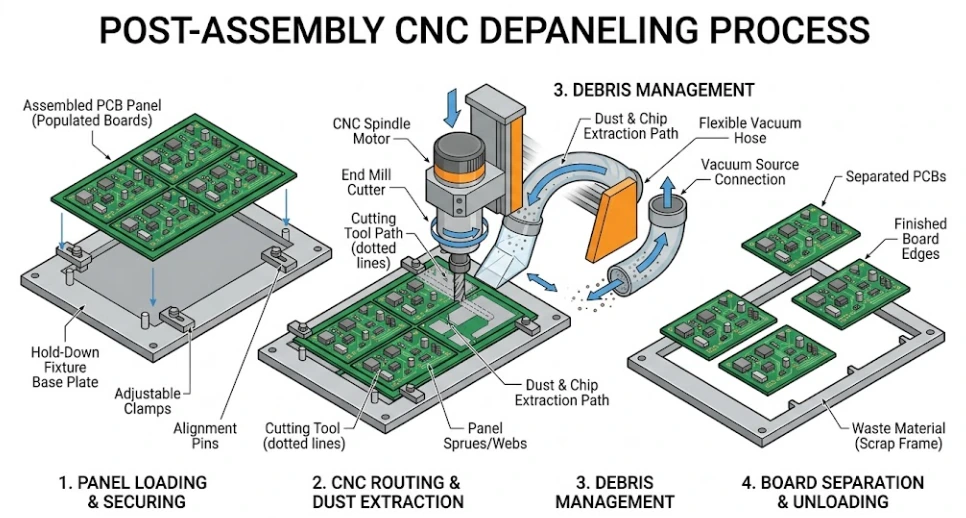
Для фрезерного або автоматизованого розділення визначте спосіб фіксації панелі та окремих плат, використання механічних упорів або оптичних систем для наведення інструменту, точки аспірації пилу та переміщення розділених плат. Реперні мітки ефективні лише тоді, коли їхній розмір, зазори та координатна прив'язка відповідають обраному верстату та затвердженим даним панелі.

Тензочутливі компоненти

Виділяйте конденсатори MLCC, BGA, QFN, датчики, кварцові резонатори, роз'єми та габаритні корпуси поблизу ліній зламу. Збільшуйте захисні зони, де це можливо в топології, оптимізуйте просторову орієнтацію чутливих компонентів і уникайте ручного зламування без опірних пристосувань. Якщо надійність виробу є критичною, передбачайте тензометричні випробування за нормативами замовника або методикою IPC/JEDEC-9704.

Розділення плати після монтажу може передавати зусилля згину, вібрації або локальні навантаження від оснащення на паяні з'єднання та керамічні корпуси компонентів. Цей ризик визначається всім зібраним вузлом, а не лише контуром голої плати. Тому вибір методу повинен бути частиною перевірки мультиплікування та розміщення елементів до фіксації трафаретів, оснащення чи автоматизованих ліній.

Контроль якості контурної обробки PCB та межі застосування стандартів

APTPCB здійснює приймальний контроль контурної обробки відповідно до затвердженого механічного креслення та зазначеного замовником класу якості. Застосовні стандарти включають IPC-A-600 для критеріїв придатності голих плат, IPC-6012 для вимог до жорстких плат, IPC-2221/IPC-2222 для проєктування, IPC-A-610 для змонтованих модулів та IPC/JEDEC-9704 у випадках, коли вимагається тензометричний аналіз напружень при складанні. Замовлення на поставку та затверджене креслення повинні містити чинну ревізію, клас і специфічні обмеження замовника. Контроль може включати вимірювання першого зразка контуру, розмірів вирізів/пазів, параметрів V-скрублення, стану перемичок, геометрії фасок, фотографії торців і підтвердження якості металізованих торцевих елементів. Ці перевірки підтверджують якість виготовлення плат і модулів; остаточна посадка в корпус, ресурс роз'ємів і надійність кінцевого виробу перевіряються в ході системної кваліфікації.

Таблиця вибору підкладки

Як вибір підкладки змінює процес контурної обробки плат

Сімейства діелектриків суттєво відрізняються жорсткістю, абразивністю, термічною поведінкою та характером руйнування кромки. Технологічний маршрут затверджується лише після узгодження типу ламінату, товщини та структури міді.

ПідкладкаОсновний ризик обробки торцяАналіз технологічного процесуВхідні дані замовника / Контроль
Стандартний або високотемпературний FR-4 (High-Tg)Розшарування скловолокна, смоляні плівки, деламінація або зміщення допусків через знос фрезиЧПК, V-скрублення або перемички відповідно до форми та умов складанняЛамінат, товщина, допуск на контур; перевірка розмірів і стану кромки
Ламінати PTFE / НВЧ-діелектрикиРозмазування м'якої матриці, нависання міді або пошкодження торців шарівСпецифічні режими фрезерування та оснащення; лазер лише після аналізу технологічностіТочна марка ламінату та вимоги до НВЧ-торців; контроль смоли, задирок і розшарування
Плати з алюмінієвим або мідним осердям (MCPCB)Металеві задирки, напливи та пошкодження діелектричного прошаркуФрезерування або скрублення дисковими пилами по металу з видаленням задирокТовщина металевої основи та площина прилягання; контроль задирок і межі шарів
Гнучкі поліімідні платиРозриви, розтягнення, утворення нагару або термічні дефекти торцяЛазерна обробка або прецизійна механічна вирізка на вакуумних плитахСтруктура гнучкої плати та покрівельного шару; контроль контуру, торця та залишків
Гнучко-жорсткі плати (Rigid-Flex)Пошкодження або деламінація поблизу зони переходу жорсткої частини в гнучкуТраєкторія фрезерування та опори розташовуються на безпечній відстані від переходівГеометрія переходу та радіуси вигину; контроль цілісності перехідних зон
Керамічні підкладкиСколи та мікротріщини від дії механічних або термічних навантаженьСпеціалізоване алмазне шліфування, лазерний розкрій або скрайбування за типом керамікиМатеріал, товщина та ліміт допустимих сколів; оптичний контроль торця під мікроскопом

Не переносьте допуски фрезерування чи правила розділення з однієї групи матеріалів на іншу. Мінімальні розміри елементів, доступ інструменту, норми торців і протоколи контролю узгоджуються в ході аналізу CAM.

Після оплавлення та контролю

Розділення після монтажу — повноцінний технологічний етап виготовлення електронного вузла

Після того як компоненти запаяні, депанелізація повинна захищати як готовий виріб, так і фізичний контур плати. Затверджений регламент має визначати фіксацію мультиплати, позиціонування лінії різу, аспірацію пилу та подальше поводження з кожною відокремленою платою.

Ручне або напівмеханізоване розділення по лініях V-скрублення
Допустиме лише тоді, коли жорсткість плати, розміщення компонентів і категорія надійності виробу дозволяють згинальні навантаження. Необхідно зафіксувати напрямок зламу та схему упорів. Не обґрунтовуйте ручний злам лише малим обсягом серії; приймайте задокументоване рішення на основі повторюваності та ризиків.

Фрезерування перемичок у складальному оснащенні
Опорне оснащення обмежує перекіс і вібрації плати під час перерізання перемичок. Перевіряйте доступ фрези, локальні зазори до корпусів компонентів, витяжку пилу та вакуумне захоплення плати. Механізоване фрезерування усуває неконтрольований злам, але не знімає повністю вібраційні навантаження.

Лазерне розділення змонтованих плат
Лазер унеможливлює силовий контакт інструменту з платою і підходить для тонких, гнучких або надщільно скомпонованих електронних вузлів. Процес вимагає оцінки матеріалів, теплового впливу, фільтрації газів і чистоти торця. Позиціонуйте його як безконтактний, а не абсолютно безризиковий процес, фіксуючи методи верифікації під конкретний виріб.

Контрольована депанелізація змонтованих друкованих плат із застосуванням оснащення та контролем ризиків для торців

Економіка без фіктивних обіцянок економії

Знижуйте собівартість контурної обробки оптимізацією обмежень, а не скасуванням контролю

Собівартість одиниці продукції формується кількістю плат на панелі, довжиною траєкторії фрезерування, змінами інструменту, спеціальними операціями обробки торців, оснащенням, процедурами контролю та умовами післяскладального розділення. Дешевший маршрут виправданий лише тоді, коли він повністю задовольняє вимоги до торців, посадки та надійності.

Порівнюйте варіанти орієнтації плат у масиві

Запитуйте у CAM порівняння розкладок із поворотом плат і комбінованих варіантів V-скрублення та фрезерування. Незначні зміни геометрії контуру іноді істотно підвищують щільність розміщення плат, але реальну економію можна розрахувати лише після повної розкладки на виробничій панелі.

Розділяйте функціональні та естетичні торці

Застосовуйте жорсткі допуски, зачистку зубців, фаски та розширений контроль виключно для тих торців, які контактують із роз'ємами, корпусом або лицьовими панелями. Поширення найсуворіших вимог на весь периметр здорожчує фрезерування та контроль без доданої користі.

Фіксуйте пакет документації до виготовлення оснащення

Суперечливі контурні шари, пізні зміни технологічних полів і невраховані обмеження монтажу спричиняють перевитрати на переробку CAM, оснащення та затримки графіку. Затверджене креслення мультиплати та чіткий перелік протоколів контролю запобігають цим витратам.

Фактор собівартостіІнженерне запитанняПрактична дія
Коефіцієнт використання мультиплатиЧи може поворот плат або прямолінійне скрублення оптимізувати розкладку?Порівнюйте готові CAM-розкладки, а не теоретичні відсотки економії
Довжина фрезерування та внутрішні вирізиЯкі контури та вікна дійсно функціонально необхідні?Спрощуйте геометрію там, де це дозволяє конструкція виробу
Зачистка перемичокДе залишки зубців допустимі, а де вони заважають посадці в корпус?Розміщуйте перемички на некритичних ділянках і задавайте допуск на зачистку
Спеціальні крайові елементиЯкі кастеляції, фаски або металізовані пази дійсно потрібні?Вказуйте лише функціональні елементи на контрольованих кресленнях
Розділення після складанняЯкі вимоги до фіксації, чистоти та контролю механічних напружень?Обирайте технологічний процес до затвердження оснащення для монтажу
Підтвердна документація прийманняЯкі контрольні розміри та протоколи знижують ризики замовника?Замовляйте оптимальний обсяг звітності замість повної відмови від контролю

Отримайте порівняння технологічних маршрутів разом із розрахунком вартості

Надішліть контур плати, матеріал, товщину, обмеження панелі/монтажу та вимоги до чистоти обробленого краю. Якщо можливі кілька маршрутів, запитайте аналіз компромісів між корисним використанням панелі, оснащенням, якістю краю, ризиками монтажу та супровідною документацією.

FAQ

Питання щодо депанелізації та контурної обробки друкованих плат

У чому різниця між контурною обробкою (profiling) та депанелізацією (depaneling) плат?
Контурна обробка формує фінішний контур окремої плати на етапі виготовлення голих плат. Депанелізація — це процес розділення окремих плат із монтажної панелі (мультиплати), найчастіше після паяння та контролю компонентів. При цьому можуть використовуватися подібні інструменти, але депанелізація після монтажу вимагає суворого контролю прогину плати, зазорів до компонентів, оснащення та захисту від пилу й забруднень.
Як обрати між ЧПК-фрезеруванням, V-скрубленням, перемичками з перфорацією та лазерною депанелізацією?
Використовуйте V-скрублення для прямолінійних ліній розділення та прямокутних масивів; ЧПК-фрезерування — для складних криволінійних контурів, внутрішніх вирізів і гладких оброблених країв; фрезерування з перемичками — коли плата складної форми має надійно утримуватися під час складання; і лазер — коли безконтактний поділ обґрунтований тонкими, гнучкими, крихкими або надщільно скомпонованими виробами. Остаточний маршрут узгоджується з урахуванням матеріалу, товщини, розміщення компонентів, стану торців, обсягу серії та технології монтажу.
Що краще для панелі SMT-монтажу: V-скрублення чи фрезерування з перемичками?
V-скрублення зазвичай є простішим і дешевшим вибором для прямокутних плат із суцільними прямими лініями надрізу. Фрезерування з перемичками більш гнучке для дугоподібних чи нерегулярних контурів і дозволяє CAM-інженерам розміщувати опорні перемички по периметру. Оптимальним є той варіант, який зберігає жорсткість панелі, захищає прилеглі до краю компоненти та забезпечує необхідну чистоту торця після зламу.
Який зазор до компонентів необхідний від лінії депанелізації друкованої плати?
Універсального безпечного зазору для всіх стеків і компонентів не існує. Відстань залежить від методу поділу, товщини плати, розподілу міді, орієнтації компонентів, чутливості корпусів і того, коли відбувається поділ — до чи після монтажу. Надайте складальне креслення з координатами крайніх компонентів, щоб інженери DFM встановили межі заборонених зон (keep-out) і, за потреби, розробили план тензометричного вимірювання деформацій.
Які параметри перфорації (mouse-bite) та V-скрублення слід закладати у виробниче креслення?
Як попередні орієнтири для проєктування зазвичай розглядають отвори перфорації діаметром 0,5–0,6 мм із кроком 0,75–1,0 мм, а товщину залишкової перемички при V-скрубленні — близько 0,3–0,5 мм. Це не є фіксованими значеннями за замовчуванням. APTPCB затверджує остаточну ширину перемички, схему отворів, геометрію канавки та залишкову товщину під час аналізу DFM під конкретний матеріал, товщину, жорсткість панелі та зусилля виламування.
Чи може контурна обробка включати кастеляції (зубчасті контакти), внутрішні вирізи та фаски роз'ємів?
Так, якщо ці елементи визначені у файлах виробництва та сумісні з обраним стеком і технологічним маршрутом. Кастеляції вимагають металізованих напівкруглих отворів на лінії фрезерування; внутрішні вирізи — аналізу доступу фрези та радіусів заокруглення; а фаски ножових роз'ємів — надання креслення роз'єму, кута й глибини фаски та вимог до твердого золочення. Доступність і допуски підтверджуються в ході DFM.
Які дані необхідно надати для розрахунку вартості обробки контуру та депанелізації?
Надішліть файли Gerber або IPC-2581, механічний контур, структуру шарів і матеріал, фінішну товщину, розміри плати й панелі, кількість, складальне креслення, розташування компонентів біля краю, бажаний метод розділення, вимоги до технологічних полів і реперних міток, вирізи, пази, кастеляції, параметри фасок та вимоги до контролю деформацій або вихідної документації. Якщо метод не визначено, вкажіть технологічний цикл складання та вимоги до обробки краю.

Координація міжнародних запитів (RFQ)

Єдиний пакет даних контурної обробки для розподілених команд

APTPCB приймає міжнародні запити на виготовлення PCB та PCBA. Використовуйте файли з контролем версій, метричні розміри та чіткі критерії приймання, щоб інженери, відділ закупівель і монтажні підприємства узгоджували ідентичну конфігурацію панелі.

Північна Америка
Взаємодія інжинірингу та закупівель

Надавайте контрольне механічне креслення, обмеження монтажної мультиплати та обов'язкові протоколи випробувань. Часові пояси, фрахт і митні формальності узгоджуються під час прорахунку без голослівних обіцянок термінів.

Контроль версійПакет запиту (RFQ)Підтвердна документація
Європа
Метричні креслення та стандарти

Вказуйте розміри в міліметрах, чинну редакцію/клас IPC та специфічні критерії приймання замовника. Сертифікаційні або регуляторні вимоги перевіряються за актуальними сертифікатами до затвердження постачальника.

Метричні даніСпецифікації IPCАудит постачальника
Азійсько-Тихоокеанський регіон
Узгодження виготовлення з монтажем

Зберігайте контур плати, креслення мультиплати, обмеження трафарету/оснащення та маршрут депанелізації в єдиній версії, щоб виробничі та складальні лінії не оптимізувалися під різні конфігурації панелей.

Креслення панеліПроцес монтажуУправління змінами
Інші регіони
Комерційне та логістичне узгодження

Зазначайте пункт призначення, обсяг партії, вимоги до пакування та документації разом із технічним запитом. Логістичний маршрут, умови Інкотермс, терміни доставки та регіональні сертифікати фіксуються в офіційній пропозиції.

Пункт призначенняПакуванняКомерційна пропозиція

Отримайте технологічний маршрут контурної обробки з аналізом DFM

Завантажте контур, структуру шарів, матеріал, складальне креслення, обмеження панелі та вимоги до оброблених торців. APTPCB перевірить практичний маршрут, виявить відсутні вхідні дані та розрахує вартість під узгоджене технічне завдання без вигаданих універсальних правил депанелізації.

Обговорити панелізацію з інженерами