
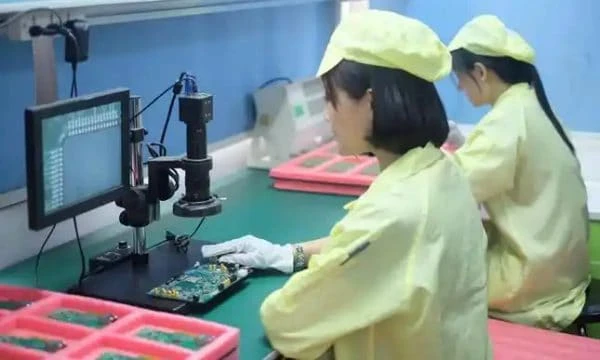
Дефекти під час виготовлення друкованих плат можуть паралізувати виробничу лінію, але справжня відмінність між надійним партнером і ризикованим постачальником полягає в тому, як вони працюють із такими відмовами. Методології вирішення проблем 8D для PCB надають структурований підхід на основі дисципліни для визначення першопричин, впровадження заходів локалізації та запобігання повторному виникненню проблем. Для керівників із закупівель та інженерів вимога надати звіт 8D — це не просто формальність; це основний механізм забезпечення довгострокової надійності та зрілості процесів. В APTPCB (фабрика PCB APTPCB) ми використовуємо ці принципи для перетворення окремих випадків зниження якості на постійні покращення процесів, гарантуючи стабільність вашого ланцюга постачання.
Коли підхід вирішення проблем 8D для PCB є правильним (а коли ні)
Розуміння масштабу проблеми з якістю є першим кроком до застосування правильної стратегії вирішення.
Хоча вирішення проблем 8D для PCB є потужним інструментом, воно потребує значних ресурсів і має застосовуватися стратегічно, а не у всіх випадках. Якщо одна плата отримала лише косметичну подряпину через неправильне поводження під час транспортування, достатньо простої процедури RMA (Return Merchandise Authorization — авторизація повернення товару) та заміни. Однак якщо на етапі внутрішньосхемного тестування (ICT) ви виявили зниження виходу на 5% через розриви в переходах або польову відмову, пов’язану з розшаруванням під дією термічного навантаження, процес 8D є обов’язковим.
Використовуйте 8D у таких випадках:
- Системні відмови: Рівень дефектів перевищує узгоджений допустимий рівень якості (AQL).
- Критичність безпеки: PCB використовується в автомобільній, медичній або аерокосмічній галузі, де відмова створює юридичну відповідальність.
- Невідома першопричина: Дефект не можна одразу пояснити простою помилкою оператора.
- Повторювані проблеми: Проблема, яку раніше вважали "виправленою", знову з’явилася в новій партії.
Не використовуйте 8D у таких випадках:
- Одиничні логістичні проблеми: Пошкодження, яке очевидно спричинив перевізник.
- Помилки проєктування: Якщо відмова виникла через помилку в розводці (наприклад, відсутнє з’єднання мережі в Gerber), потрібне оновлення конструкції, а не аналіз першопричини виробничого процесу.
- Незначні косметичні відхилення: Проблеми, які не впливають на форму, встановлення або функціональність і відповідають допустимим межам IPC Class 2.
Характеристики та вимоги (до отримання комерційної пропозиції)
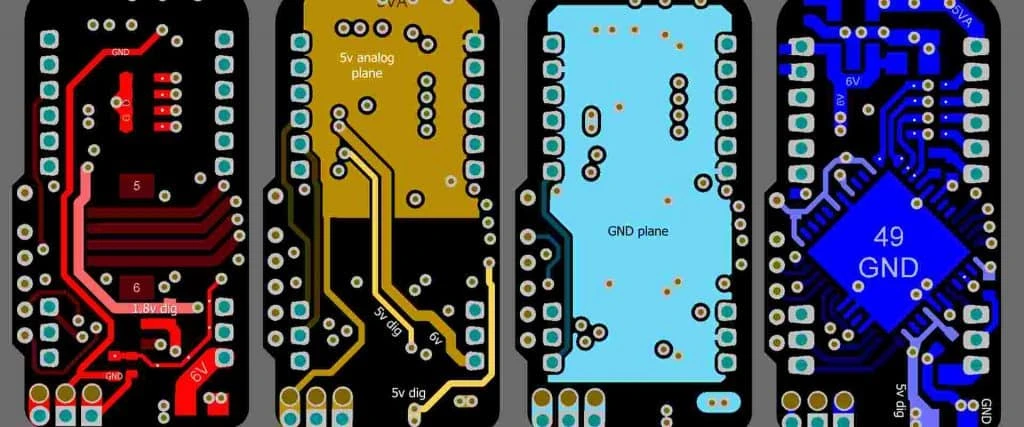
Щоб у майбутньому забезпечити ефективне вирішення проблем 8D для PCB, необхідно встановити чіткі базові параметри ще на початковому етапі запиту комерційної пропозиції. Без точних специфікацій постачальник не може визначити, чи справді виникло відхилення.
- Класифікація IPC: Чітко вкажіть IPC-A-600 Class 2 або Class 3. Це визначає критерії "пройдено/не пройдено" для таких дефектів, як порожнини або товщина металізації.
- Дані про базовий матеріал: Вкажіть точний ламінат (наприклад, FR4 Tg170, Rogers 4350B). Загальні запити на кшталт "Standard FR4" ускладнюють аналіз першопричини, оскільки властивості смоли відрізняються.
- Рівень трасування: Вимагайте кодів партій або QR-кодів на PCB. Неможливо вирішити проблему, якщо неможливо визначити, з якої виробничої партії походить дефектна плата.
- Стандарти паяності: Визначте час зберігання та метод захисту поверхні (наприклад, HASL, ENIG), а також необхідний термін придатності (6 або 12 місяців).
- Допуски на короблення та скручування: Встановіть відсоткове значення (зазвичай <0,75% для SMT). Проблеми з деформацією часто є причиною запуску 8D під час складання.
- Контроль імпедансу: Якщо застосовується, надайте цільовий імпеданс (наприклад, 50Ω ±10%) та конкретну структуру шарів.
- Заповнення/закриття переходів: Явно вкажіть, чи мають переходи бути повністю заповнені (IPC-4761 Type VII), чи лише закриті паяльною маскою. Захоплення хімічних залишків у відкритих переходах є частою першопричиною корозії.
- Вимоги до чистоти: Вкажіть обмеження щодо іонного забруднення (наприклад, <1,56 мкг/см² у перерахунку на NaCl), щоб запобігти електрохімічній міграції.
- Мікрошліфи: Вимагайте контрольні зразки для мікрошліфування з кожної виробничої партії для перевірки якості металізації.
- Електричне тестування: Вимагайте 100% тестування за Netlist (Flying Probe або Bed of Nails), щоб виключити короткі замикання та обриви перед відвантаженням.
- Візуальний контроль: Визначте рівні збільшення для фінальної перевірки (зазвичай 10x або 40x).
- Зберігання документації: Постачальник повинен зберігати виробничі записи (travelers) щонайменше 2–5 років для можливості ретроспективного аналізу.
Приховані ризики (першопричини та запобігання)
Навіть за ідеальних специфікацій відсутність надійної культури вирішення проблем 8D для PCB створює приховані ризики, які проявляються лише під час серійного виробництва.
Ризик "тимчасового виправлення":
- Чому це відбувається: Постачальники можуть переробити дефектну партію (наприклад, ручне відновлення паяльної маски) без усунення проблеми у попередньому процесі.
- Виявлення: Дефект зникає в одній партії, але повертається в наступній.
- Запобігання: Вимагайте розділ "D7" (Запобігання повторному виникненню) у звіті 8D, де мають бути показані зміни параметрів процесу, а не лише інструкції з переробки.
Прогалини у трасуванні:
- Чому це відбувається: Відсутність цифрової системи керування виробництвом (MES).
- Виявлення: Постачальник не може визначити, чи використовували інші партії той самий дефектний рулон мідної фольги.
- Запобігання: Перегляньте їхній посібник із трасування MES або документацію, щоб переконатися, що вони можуть пов’язати сировину з готовими серійними номерами.
Варіації вимірювальної системи:
- Чому це відбувається: Випробувальне обладнання постачальника не відкаліброване або погано корелює з вашим обладнанням.
- Виявлення: Ви відбраковуєте плати, які постачальник визнав придатними.
- Запобігання: Вимагайте дослідження Gage R&R (повторюваність і відтворюваність) як частину аналізу 8D.
Захоплення хімічних залишків у мікропереходах:
- Чому це відбувається: Агресивна хімія металізації потрапляє в малі отвори, що пізніше спричиняє "black pad" або обриви кіл.
- Виявлення: Нестабільні відмови після термоциклювання.
- Запобігання: Перевіряйте процеси промивання та сушіння за допомогою аналізу мікрошліфів.
Заміна ламінату:
- Чому це відбувається: Постачальник без повідомлення замінює матеріал на дешевший "еквівалент".
- Виявлення: Зміни діелектричної проникності або термічної надійності (розшарування).
- Запобігання: Вимагайте сертифікат відповідності (CoC), де для кожного постачання зазначено конкретний номер партії матеріалу.
Неповне затвердіння:
- Чому це відбувається: Скорочення циклу пресування ламінування для збільшення продуктивності.
- Виявлення: Плата має недостатню твердість або надмірне розширення по осі Z.
- Запобігання: Запитуйте дані перевірки Tg (температури склування) у звіті 8D.
Підрізання паяльної маски:
- Чому це відбувається: Надмірне проявлення маски створює тонкі фрагменти, які відшаровуються та спричиняють короткі замикання.
- Виявлення: Візуальна перевірка показує краї маски, що відшаровуються.
- Запобігання: Проведіть аудит параметрів експонування та проявлення.
Залишки після свердління:
- Чому це відбувається: Свердла використовуються понад встановлений ресурс, утворюючи тепло, яке плавить смолу над внутрішніми мідними шарами.
- Виявлення: Обриви внутрішніх міжшарових з’єднань.
- Запобігання: Перевірте політику керування ресурсом інструменту.
План валідації (що тестувати, коли і що означає "пройдено")
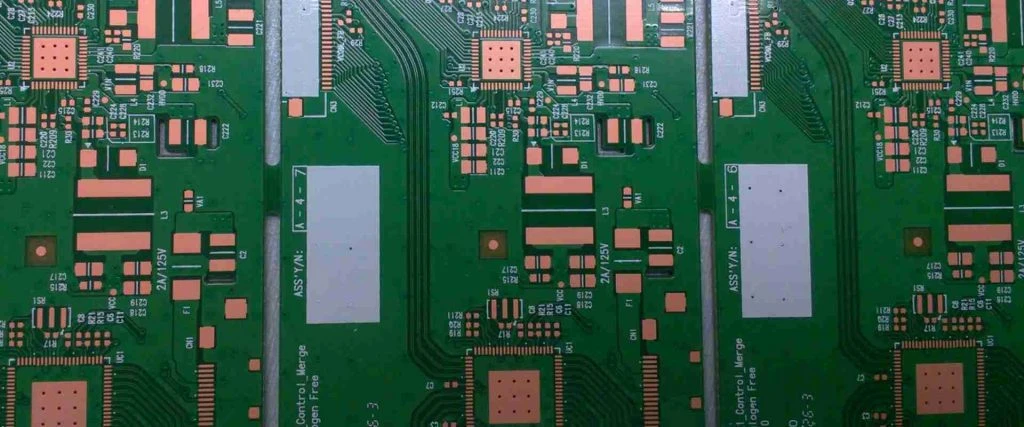
Щоб перевірити ефективність заходів вирішення проблем 8D для PCB, необхідно виконати план валідації, який виходить за межі стандартної перевірки.
Аналіз мікрошліфів (після виправлення):
- Мета: Перевірити внутрішню структурну цілісність після змін у процесі.
- Метод: Розрізати PCB вертикально, відполірувати та перевірити під мікроскопом.
- Критерій приймання: Відсутність тріщин у металізації, відсутність усадки смоли, товщина міді відповідає специфікації.
Тест термічного навантаження (паяння зануренням):
- Мета: Імітувати процес складання для перевірки відсутності розшарування.
- Метод: Занурення зразка в розплавлений припій (288°C) на 10 секунд (IPC-TM-650).
- Критерій приймання: Відсутність пухирів, "measles" або підняття контактних площадок.
Тест напруження міжз’єднань (IST):
- Мета: Прискорене випробування ресурсу переходів.
- Метод: Швидке циклічне змінення температури для втоми мідних стінок отворів.
- Критерій приймання: Зміна опору <10% після 500 циклів.
Тестування іонного забруднення:
- Мета: Переконатися, що процеси очищення видалили активні залишки.
- Метод: ROSE-тест або іонна хроматографія.
- Критерій приймання: <1,56 мкг/см² у перерахунку на NaCl (або відповідно до конкретного галузевого стандарту).
Тест паяності:
- Мета: Перевірити якість фінішного покриття.
- Метод: Занурення та візуальна оцінка / тест балансу змочування.
- Критерій приймання: >95% покриття контактної площадки свіжим припоєм.
Перевірка імпедансу (TDR):
- Мета: Підтвердити точність структури шарів та травлення.
- Метод: Рефлектометрія у часовій області на тестових купонах.
- Критерій приймання: У межах ±10% від проєктного значення.
Тест міцності відшарування:
- Мета: Перевірити адгезію міді до ламінату.
- Метод: Витягування мідної смуги під кутом 90 градусів.
- Критерій приймання: Відповідає IPC-4101 для вибраного матеріалу (наприклад, >0,8 Н/мм).
Рентгенівський контроль:
- Мета: Неруйнівна перевірка суміщення шарів.
- Метод: Рентгенівське визначення цілей суміщення свердління.
- Критерій приймання: Несуміщення < допуску (наприклад, 3 mil).
Тест стрічкою:
- Мета: Перевірити адгезію паяльної маски.
- Метод: Наклеїти стрічку з чутливим до тиску клеєм і різко зняти її.
- Критерій приймання: Відсутність видалення маски.
Перша інспекція виробу (FAI):
- Мета: Повна перевірка розмірів першої партії після 8D.
- Метод: Вимірювання кожного розміру на кресленні.
- Критерій приймання: 100% відповідність допускам.
Контрольний список постачальника (RFQ + питання для аудиту)
Використовуйте цей список для оцінки APTPCB або будь-якого іншого постачальника, щоб переконатися, що вони здатні виконувати справжнє вирішення проблем 8D для PCB.
Вхідні дані RFQ (що ви надаєте)
- Повний комплект файлів Gerber (RS-274X або ODB++).
- Креслення виготовлення з чіткими примітками щодо Class 2/3.
- Схема структури шарів із визначенням матеріалів.
- Файл Netlist (IPC-356).
- Вимоги до панелізації (якщо потрібні масиви).
- Перелік вимог до імпедансу.
- Бажане фінішне покриття (ENIG, OSP, Immersion Silver).
- Колір паяльної маски та шовкографії.
- Спеціальні вимоги (Castellated holes, Edge plating).
- Обсяг і графік постачання (EAU).
Підтвердження можливостей (що вони надають)
- Сертифікати ISO 9001 / IATF 16949.
- Номер файлу UL (для безпеки щодо займистості).
- Приклад звіту 8D (з видаленими конфіденційними даними) для демонстрації глибини аналізу.
- Перелік обладнання (особливо випробувальних лабораторій).
- Технічні паспорти матеріалів запропонованих ламінатів.
- Звіт DFM (Design for Manufacturing) із визначенням ризиків розводки.
Система якості та трасування
- Чи використовують вони систему MES для відстеження партій?
- Чи можуть вони відстежити конкретну плату до оператора, який виконував металізацію?
- Чи мають вони власну лабораторію для виготовлення мікрошліфів?
- Чи є проєктування панелі якості або система для відстеження виходу виробництва в реальному часі?
- Як довго зберігаються виробничі карти?
- Яка їхня стандартна процедура для невідповідної продукції (MRB)?
Керування змінами та постачання
- Чи мають вони формальну політику PCN (Process Change Notification)?
- Чи повідомлятимуть вони вас перед зміною брендів сировини?
- Який шлях ескалації, якщо 8D буде відхилено?
- Чи пропонують вони програми резервного запасу для перевірених виробів?
- Чи визначено вимоги до пакування (вакуумне пакування, осушувач, HIC)?
- Чи виконують вони вихідний контроль якості (OQA)?
Рекомендації щодо прийняття рішень (компроміси, які реально можна обрати)
Впровадження суворих протоколів вирішення проблем 8D для PCB передбачає певні компроміси. Неможливо одночасно максимізувати всі параметри.
Швидкість проти глибини аналізу першопричини:
- Якщо пріоритет — швидкість: Прийміть рішення "локалізації" (D3), наприклад 100% ручний контроль для підтримки безперервності виробництва.
- Якщо пріоритет — надійність: Дочекайтеся етапів "першопричина" (D4) і "коригувальні дії" (D5), що може затримати наступне постачання на 3–5 днів, але гарантує усунення проблеми назавжди.
Вартість проти обсягу тестування:
- Якщо пріоритет — вартість: Покладайтеся на стандартне електричне тестування (обриви/короткі замикання).
- Якщо пріоритет — якість: Оплачуйте додаткове тестування Netlist та мікрошліфи IPC Class 3, які виявляють приховані дефекти, пропущені стандартними тестами.
Гнучкість проти контролю процесу:
- Якщо пріоритет — гнучкість: Дозвольте постачальнику замінювати матеріали на "еквівалентні" для дотримання термінів.
- Якщо пріоритет — стабільність: Зафіксуйте BOM (Bill of Materials), приймаючи можливе збільшення термінів, якщо конкретний ламінат відсутній на складі.
Розмір вибірки проти впевненості:
- Якщо пріоритет — низькі NRE: Тестуйте купони лише по кутах панелі.
- Якщо пріоритет — висока впевненість: Додавайте тестові купони всередину масиву (жертвуючи площею плати), щоб виявляти локальні проблеми металізації.
Стандартна проти індивідуальної звітності:
- Якщо пріоритет — ефективність: Прийміть стандартний формат 8D постачальника.
- Якщо пріоритет — інтеграція: Вимагайте використання вашого конкретного порталу або шаблону, що може сповільнити реакцію через адміністративне навантаження.
FAQ
У чому різниця між RMA та 8D? RMA — це логістичний процес повернення дефектного товару та отримання компенсації або заміни. 8D — це інженерний процес дослідження чому товар був дефектним і зміни виробничого процесу для запобігання повторенню.
Скільки часу має займати звіт 8D? Початкова локалізація (D3) має бути повідомлена протягом 24–48 годин, щоб захистити ваше виробництво. Повний аналіз першопричини та постійні коригувальні дії (D4–D7) зазвичай займають 5–10 робочих днів залежно від необхідних лабораторних випробувань.
Чи кожна відмова PCB потребує 8D? Ні. Окремі некритичні дефекти часто потребують лише кредитної ноти. 8D призначений для системних проблем, повторюваних тенденцій або відмов, що впливають на безпеку та надійність.
Що робити, якщо постачальник називає "помилку оператора" першопричиною? Відхиліть такий 8D. "Помилка оператора" є симптомом, а не першопричиною. Справжня причина, ймовірно, полягає в недостатньому навчанні, поганій документації або конструкції процесу, яка дозволяє легко допускати помилки.
Чи може APTPCB виконувати складні дослідження 8D? Так. Ми маємо повний комплекс внутрішніх лабораторних можливостей для виконання мікрошліфування, термічних випробувань та хімічного аналізу для поглиблених досліджень.
Чому трасування важливе для 8D? Без трасування неможливо ізолювати конкретну "дефектну" партію. Можливо, доведеться відкликати весь запас, що є дорогим. Трасування дозволяє виконати точкову локалізацію лише уражених дат-кодів.
Що таке етап "D0" у 8D? D0 — це "Підготовка та планування". Він передбачає визнання існування проблеми, оцінку ризику та визначення, чи справді потрібен процес 8D перед формуванням команди.
Як DFM запобігає потребі в 8D? Якісний DFM (Design for Manufacturing) виявляє проблеми розводки, які підвищують імовірність дефектів (наприклад, кислотні пастки). Виправлення таких проблем до запуску виробництва зменшує ймовірність подальших виробничих відмов.
Пов’язані сторінки та інструменти
- Система контролю якості PCB
- Чому це допомагає: Дізнайтеся про базові стандарти якості та сертифікації (ISO, UL), які підтримують структуру 8D.
- Вхідний контроль якості (IQC)
- Чому це допомагає: Дізнайтеся, як перевіряють сировину до її потрапляння на виробничу лінію, запобігаючи принципу "сміття на вході — сміття на виході".
- Фінальний контроль якості (FQA)
- Чому це допомагає: Ознайомтеся з фінальними етапами контролю, які мають виявляти дефекти до відвантаження.
- Процес виготовлення PCB
- Чому це допомагає: Глибоке розуміння етапів виробництва допомагає ефективно оцінювати аналіз першопричини постачальника.
- Технології трафаретів для PCB
- Чому це допомагає: Багато дефектів складання, які приписують PCB, насправді пов’язані з трафаретами; розуміння різниці є ключовим для правильного 8D.
Висновок
Ефективне вирішення проблем 8D для PCB — це не пошук винних; це створення більш стійкого ланцюга постачання. Визначаючи чіткі вимоги, розуміючи приховані виробничі ризики та підтверджуючи коригувальні дії на основі даних, ви перетворюєте проблеми якості на можливості посилення процесів.
В APTPCB ми розглядаємо процес 8D як спільний інструмент безперервного вдосконалення. Щоб розпочати проєкт із партнером, який ставить прозорість і усунення першопричин у пріоритет, підготуйте файли Gerber, креслення виготовлення та вимоги до тестування. Надішліть їх для DFM-перевірки вже сьогодні, щоб гарантувати, що ваше наступне масштабування базується на підтвердженій якості.