
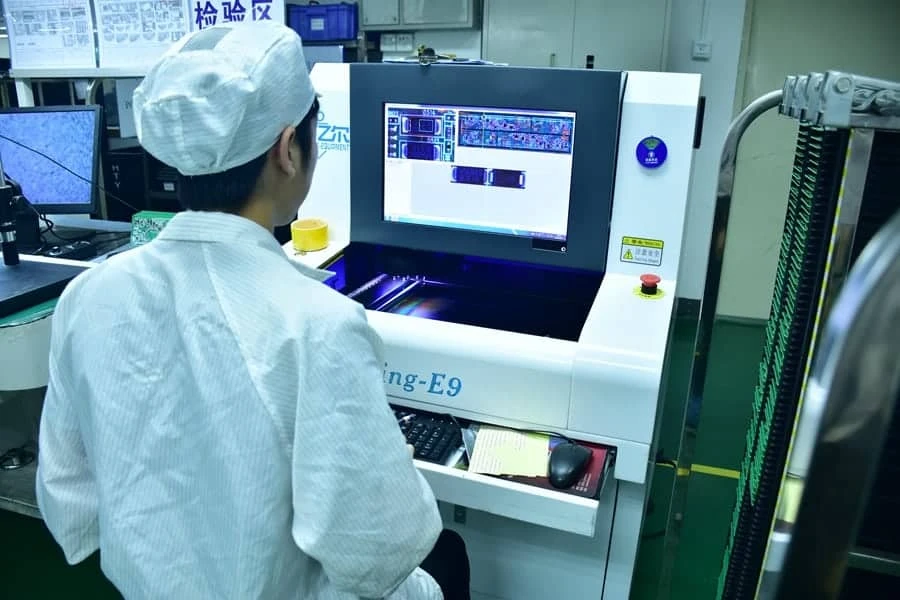
Автоматична оптична інспекція (AOI — Automated Optical Inspection) є основним безконтактним методом контролю якості збирання друкованих плат (PCBA) шляхом порівняння захоплених зображень із заданими параметрами або еталонною «золотою платою» (golden board). Вона виступає критично важливим бар'єром контролю на лініях поверхневого монтажу (SMT), виявляючи такі дефекти, як зміщення компонентів, відсутність деталей та паяні перемички ще до передачі плат на функціональне тестування. Володіння основами AOI дозволяє виробникам виявляти від 90% видимих дефектів на ранніх стадіях, знижуючи витрати на ремонт і запобігаючи відмовам виробів в умовах експлуатації.
Швидка відповідь (30 секунд)
- Базове правило: Зсув компонента не повинен перевищувати 50% ширини контактного майданчика для IPC Class 2 або 25% для IPC Class 3.
- Критичний діапазон: Роздільну здатність камери слід встановлювати від 10 мкм до 15 мкм на піксель для надійного контролю компонентів типорозмірів 0201 або 01005.
- Поширена помилка: Покладання виключно на 2D AOI для інспекції корпусів BGA; 2D-системи фізично не здатні бачити паяні кулькові з'єднання під корпусом компонента.
- Верифікація: Щодня використовуйте верифікаційну плату з відомими дефектами (не менше 10 типів змодельованих помилок: підняття на вивід «tombstone», замикання, відсутність компонента тощо) для перевірки точності розпізнавання.
- Граничний випадок: Компоненти з високою відбивною здатністю (наприклад, металеві екрани або окремі світлодіоди) часто викликають хибні спрацьовування через відблиски; для компенсації використовуйте поляризоване освітлення або 3D AOI.
- Порада з DFM: Переконайтеся, що посадкове місце (footprint) компонента в даних CAD точно відповідає фізичним розмірам компонента; розбіжність у визначенні бібліотеки навіть на 0.5 мм викликає стійкі помилкові відбракування.
Ключові особливості
- Охоплення дефектів: Виявлення видимих поверхневих дефектів, включаючи полярність, зміщення, змочування та маркування (OCR).
- Швидкість проти точності: Типова швидкість інспекції варіюється від 20 до 40 см²/с залежно від встановленої роздільної здатності.
- Рівень хибних спрацьовувань: Добре налаштований процес AOI має цільовий показник хибних спрацьовувань нижче 500 PPM (часток на мільйон).
- Важливість освітлення: Багатокутове світлодіодне освітлення (червоний/зелений/синій спектри) необхідне для надійного розмежування міді, припою та маркування шовкографії.
- Можливості 3D: 3D AOI вимірює висоту (вісь Z), що є критичним для виявлення піднятих виводів і порушення копланарності > 150 мкм.
- Інтеграція в лінію: Дані AOI транслюються в системи статистичного контролю процесів (SPC) для аналізу трендів дефектів у реальному часі.
Зміст
- Визначення та область застосування
- Правила та технічні характеристики
- Етапи впровадження (контрольні точки процесу)
- Усунення несправностей (типові дефекти та їх вирішення)
- Як вибрати (інженерні рішення та компроміси)
- Часті запитання (FAQ)
- Глосарій ключових термінів
- Запит комерційної пропозиції (DFM-аналіз + розрахунок вартості)
- Висновок (наступні кроки)
Визначення та область застосування
Розуміння основ AOI вимагає точного визначення місця цієї технології на виробничій лінії. Це метод оптичної інспекції, що базується на прямому візуальному контакті (line-of-sight).
Застосовується у таких випадках:
- Монтаж SMT: Перевірка встановлення та паяння чип-резисторів, конденсаторів, мікросхем і роз'ємів.
- Інспекція після оплавлення: Перевірка фінальних критеріїв паяних з'єднань після печі для підтвердження належного змочування та форми галтелей.
- Інспекція перед оплавленням: Перевірка нанесення пасти та позиціонування компонентів до паяння для запобігання складним у виправленні дефектам.
- Паяння хвилею: Інспекція нижньої сторони плати для оцінки якості паяння вивідних компонентів THT (замикання, непропаї).
- 2D та 3D інспекція: Валідація розмірів X, Y та Z (висота) компонентів і паяльних менісків.
Не застосовується у таких випадках:
- Приховані з'єднання: Неможливо оглянути паяні кульки під корпусами Ball Grid Array (BGA) або термопади QFN (потрібен рентгенівський контроль (AXI)).
- Електрична працездатність: Не перевіряє електричні параметри компонента та не контролює наявність прошивки (потрібен внутрішньосхемний або функціональний контроль (ICT/FCT)).
- Внутрішні шари: Не здатна виявити внутрішні обриви або короткі замикання всередині структури плати (вимагає електроконтролю E-Test на етапі виготовлення голої плати).
- Захисні покриття та компаунди: Після нанесення конформного покриття або заливки компаундом ефективність AOI різко падає через оптичні спотворення та відблиски.
Правила та технічні характеристики
У наведеній нижче таблиці описані критичні параметри для налаштування та оцінки ефективності систем AOI. Дотримання цих обмежень забезпечує стабільність інспекції та мінімізує вихід дефектів за межі виробництва (escapes).
| Правило | Рекомендоване значення / діапазон | Чому це важливо | Як перевірити | Наслідки ігнорування |
|---|---|---|---|---|
| Зміщення компонента (X/Y) | < 50% ширини майданчика (Class 2) < 25% ширини майданчика (Class 3) |
Забезпечує достатній електричний контакт та механічну міцність. | Вимірювання відстані від центру майданчика до центру деталі в режимі налагодження AOI. | Ризик виникнення обривів або слабких швів, що руйнуються при вібрації. |
| Кутовий поворот (Skew) | < 10 градусів (чип-компоненти) < 2 градусів (мікросхеми з малим кроком) |
Надмірний кут знижує площу контакту припою та створює ризик замикань. | Перевірка кутової дельти в алгоритмах AOI відносно координат CAD. | Високий ризик виникнення перемичок припою між сусідніми виводами мікросхем. |
| Висота галтелі припою | Від 25% до 100% висоти виводу компонента | Вказує на якість змочування та достатній об'єм припою. | 3D AOI вимірювання висоти або бічні оглядові камери. | Недостатній припій спричиняє розтріскування шва; надлишок веде до підвищеної жорсткості. |
| Копланарність (піднятий вивід) | Відхилення < 100 мкм (0.10 мм) | Гарантує контакт усіх виводів із паяльною пастою під час оплавлення. | Лазерна триангуляція або проєкція муарових смуг у 3D AOI. | Обриви кіл на окремих виводах мікросхем (наприклад, у корпусах QFP, SOP). |
| Виявлення перемичок (замикань) | Зазор 0 мкм (замикання між різними ланцюгами) | Паяні перемички призводять до миттєвих електричних відмов. | Алгоритм аналізує наявність припою в проміжку між суміжними майданчиками. | Неробоча плата; ймовірність виходу компонентів з ладу під час подачі живлення. |
| Відсутній компонент | 100% контроль наявності | Базова вимога до зібраного вузла. | Зіставлення з шаблоном (pattern match) або гістограмний аналіз корпусу. | Повна відмова функціональності; дорогий пошук несправності на подальших етапах. |
| Контроль полярності | Відповідність шовкографії / реперній мітці | Критично для діодів, конденсаторів та IC для виключення зворотного підключення. | OCR (оптичне розпізнавання символів) або розпізнавання ключа (фаски/крапки) на корпусі. | Вибух/руйнування компонента або вихід з ладу електричного кола. |
| Ефект підняття («Tombstone») | 0% допуску (вертикальне підняття) | Компонент стає торцем, повністю розриваючи контакт. | Контроль висоти Z + відсутність тіла деталі в горизонтальній площині. | Розірване електричне коло; вимагає ручного перепаювання. |
| Кульки припою (Solder Balls) | Діаметр > 0.15 мм (зазвичай фіксується як брак) | Вільні кульки припою можуть зміщуватися і спричиняти замикання. | Алгоритми краплинного аналізу (blob analysis) у зонах поза контактними майданчиками. | Загроза надійності: замикання під час транспортування або експлуатації виробу. |
| Рівень хибних спрацьовувань | < 500 - 1000 PPM | Велика кількість хибних зупинок уповільнює лінію та знижує увагу операторів. | Моніторинг логів співвідношення «хибний брак» (False Fail) до «реального браку» (True Fail). | Оператори починають масово підтверджувати плати без належної уваги, пропускаючи реальні дефекти. |
Етапи впровадження (контрольні точки процесу)
Впровадження надійного процесу інспекції AOI вимагає значно більше, ніж простого запуску обладнання. Дотримуйтесь цих кроків для ефективної інтеграції AOI в лінію монтажу SMT.
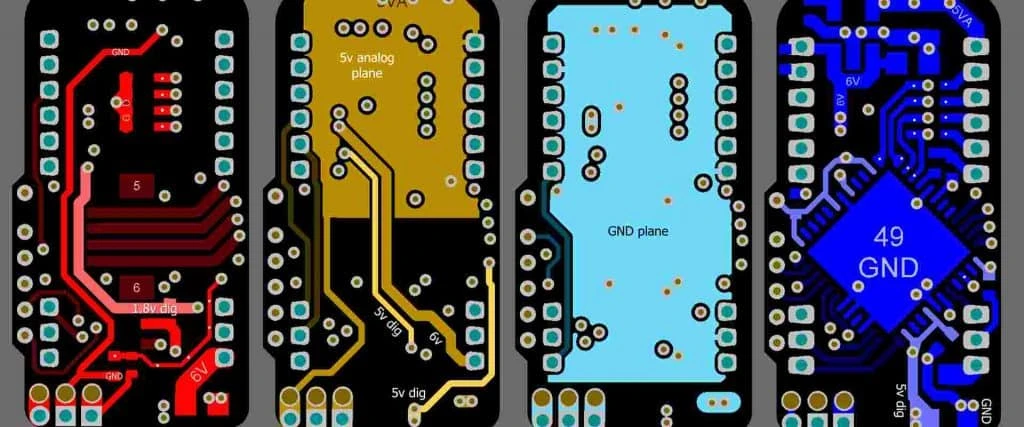
Підготовка та імпорт даних
- Дія: Імпортуйте координати розміщення Pick and Place (XY) та файли Gerber у програмне забезпечення AOI.
- Ключові параметри: Переконайтеся в узгодженості одиниць вимірювання (мм чи мілси) та базового кута обертання (0/90/180/270°) із бібліотекою обладнання.
- Критерій приймання: Перевірте, щоб усі позиції деталей на віртуальній карті точно збігалися з реальними майданчиками плати.
Створення еталонної плати («Golden Board»)
- Дія: Скануйте гарантовано якісну плату без дефектів, щоб навчити систему візуальним характеристикам коректних з'єднань і компонентів.
- Ключові параметри: Використовуйте плату зі стандартним об'ємом припою після автоматичного монтажу; уникайте плат зі слідами ручного паяння для створення еталона.
- Критерій приймання: Система повинна успішно проходити перевірку цієї плати у 100% випадків без жодного хибного спрацьовування.
Налаштування алгоритмів та прив'язка до бібліотек
- Дія: Призначте відповідні алгоритми контролю (перевірка виводів, тіла компонента, колірного збігу) для кожного типу корпусу.
- Ключові параметри: Встановіть вікна допусків яскравості (шкала 0–255) та позиціонування (від ±0.1 мм до ±0.3 мм).
- Критерій приймання: Алгоритм повинен чітко розрізняти межі корпусу деталі та паяльного меніска.
Оптимізація освітлення
- Дія: Налаштуйте багатокутове освітлення (верхнє пряме, бічне, коаксіальне) для підкреслення специфічних геометричних деталей.
- Ключові параметри: Висококутове освітлення для плоских поверхонь (текст маркування); низькокутове світло для 3D-геометрії (галтелі припою, підняті виводи).
- Критерій приймання: Паяні шви повинні мати чіткий контраст відносно мідного майданчика плати; маркування компонентів має легко читатися.
Встановлення порогів чутливості
- Дія: Відкалібруйте порогові значення «придатний/брак» для збалансування детекції дефектів і рівня хибних спрацьовувань.
- Ключові параметри: Встановіть мінімальний відсоток покриття припоєм (наприклад, > 75% площі майданчика) та граничний допуск на зміщення.
- Критерій приймання: Пропустіть граничний тестовий зразок (плату з маргінальними відхиленнями) і переконайтеся, що система надійно маркує їх як дефект.
Верифікація за допомогою дефектної плати
- Дія: Проведіть через систему тестову плату зі штучно внесеними дефектами (відсутня деталь, коротке замикання, перевернута полярність).
- Ключові параметри: Плата повинна містити щонайменше по одному дефекту кожного критичного типу для поточної виробничої серії.
- Критерій приймання: Нульовий пропуск дефектів (Zero Escapes). Машина зобов'язана виявити 100% внесених помилок.
Інструктаж персоналу та стандартні процедури (SOP)
- Дія: Регламентуйте порядок дій оператора при отриманні сигналу «Fail».
- Ключові параметри: Обладнання станції верифікації; використання оптичних мікроскопів для ручного арбітражу.
- Критерій приймання: Оператори повинні безпомилково класифікувати «False Call» та «Real Defect» у журналах системи.
Петля безперервного зворотного зв'язку
- Дія: Синхронізуйте статистику AOI з трафаретним принтером пасти та установниками компонентів SMT.
- Ключові параметри: Аналіз динаміки відхилень (наприклад, систематичний зсув на 50 мкм по осі X).
- Критерій приймання: При виявленні тренду відхилень коригування параметрів на установниках або принтері проводиться до появи реального браку.
Усунення несправностей (типові дефекти та їх вирішення)
Навіть на висококласному обладнанні параметри інспекції можуть зазнавати дрейфу. Використовуйте цей посібник для діагностики ситуацій, де теорія стикається з реальними виробничими факторами.
1. Проблема: Високий рівень хибних спрацьовувань на паяних з'єднаннях
- Ймовірні причини: Варіації оптичного відбиття, окиснення майданчиків або залишки флюсу.
- Перевірки: Оцініть тип фінішного покриття плати (HASL та ENIG відбивають світло по-різному). Перевірте кутові налаштування джерел світла.
- Рішення: Скоригуйте поріг яскравості припою або змініть колірний канал підсвічування (наприклад, червоне світло дає кращий контраст на мідних поверхнях).
- Запобігання: Стандартизуйте постачання плат за типами фінішного покриття та використовуйте стабільні формули паяльних паст.
2. Проблема: Пропуск дефекту «відсутній компонент»
- Ймовірні причини: Колір корпусу компонента збігається з кольором захисної паяльної маски (наприклад, чорний резистор на чорній масці).
- Перевірки: Перевірте різницю оптичного контрасту між тілом компонента та підкладкою в налаштуваннях алгоритму.
- Рішення: Застосуйте 3D-контроль за висотою замість 2D-контрасту. За відсутності 3D використовуйте бічне освітлення для створення тіні від деталі.
- Запобігання: Внесіть у DFM правила обмеження на поєднання однакових кольорів маски та компонентів або передбачте обов'язковий 3D AOI для таких збірок.
3. Проблема: Помилкові спрацьовування «замикання» (Bridge) на мікросхемах із малим кроком
- Ймовірні причини: Відсутність паяльної маски між виводами; глянцеві застиглі краплі флюсу виглядають як припій.
- Перевірки: Перевірте за проєктом плати, чи виконані майданчики як SMD (Solder Mask Defined) чи NSMD. Огляньте наявність залишків відблискуючого флюсу.
- Рішення: Звузьте вікно детекції перемичок. Застосуйте поляризаційні фільтри для гасіння паразитних відблисків.
- Запобігання: Забезпечте при виготовленні плат наявність перемичок паяльної маски (дамб) шириною не менше 3–4 mil між майданчиками тонкого кроку.
4. Проблема: Не розпізнаються ключі або мітки полярності
- Ймовірні причини: Слабке лазерне маркування або зміна типу маркування між партіями компонентів від різних постачальників.
- Перевірки: Порівняйте маркування компонентів з поточної котушки із завантаженим у бібліотеку зображенням.
- Рішення: Додайте в бібліотеку альтернативні варіанти маркування. Увімкніть розпізнавання конструктивних елементів (наприклад, скосу корпусу) замість виключно текстового символу.
- Запобігання: Фіксуйте конкретних виробників елементної бази або проводьте вхідний контроль котушок на зміну маркування.
5. Проблема: Не фіксується підняття чипа («Tombstone»)
- Ймовірні причини: Компонент став вертикально, але при погляді строго зверху в 2D його торцевий профіль сприймається як звичайна посадка.
- Перевірки: Перегляньте зображення з верхньої камери.
- Рішення: Це типове обмеження 2D AOI. Увімкніть 3D-вимірювання висоти Z. Для 2D-систем шукайте аномальну тінь або зміщення паяльного меніска.
- Запобігання: Використовуйте 3D AOI для всіх плат із чип-компонентами типорозміру 0402 та менше.
6. Проблема: Пропущено встановлення деталі з невірним номіналом (наприклад, 10 кОм замість 100 кОм)
- Ймовірні причини: Обидва компоненти мають однаковий корпус та колір; маркування відсутнє або розміщене знизу.
- Перевірки: AOI принципово не вимірює електричні опори чи ємності — система бачить лише фізичний відбиток та текст.
- Рішення: Якщо напис є, збільште роздільну здатність OCR. Якщо маркування немає, оптична система безсила.
- Запобігання: Впровадьте електричний тест (ICT) або суворий контроль штрихкодів котушок (feeder verification) під час заправки живильників SMT.
7. Проблема: Ефект оптичного затінення високими компонентами
- Ймовірні причини: Високі електролітичні конденсатори або реле перекривають промінь світла до поруч розташованих мініатюрних резисторів.
- Перевірки: Визначте сліпі зони на карті інспекції.
- Рішення: Використовуйте системи AOI з багатоспрямованими бічними камерами (4- або 8-проєкційні системи).
- Запобігання: Дотримуйтесь DFM-правил: зберігайте мінімальний проміжок між високими та низькими деталями (зазвичай не менше 0.5 мм або співвідношення висоти до відстані не більше 1:1).
Як вибрати (інженерні рішення та компроміси)
Вибір правильної стратегії інспекції залежить від складності друкованої плати та необхідного рівня надійності виробу.
Якщо у вашому проєкті використовуються компоненти 0201 або 01005 — обирайте 3D AOI. 2D-системи не можуть надійно виміряти висоту галтелей на таких мініатюрних деталях. Об'ємне вимірювання 3D критично необхідне для довготривалої надійності.
Якщо ви виготовляєте просту споживчу електроніку (Class 1) — обирайте 2D AOI. Для недорогих плат із відносно великими компонентами (0603 і більше) 2D-контроль забезпечує вищу швидкість сканування за суттєво менших витрат.
Якщо у вас дрібносерійне виробництво з великою номенклатурою (High-Mix Low-Volume) — обирайте автономні (Offline) AOI. Автономні установки простіше перепрограмувати, і процес налагодження нової плати не зупиняє роботу всієї лінії SMT.
Якщо у вас масове великосерійне виробництво — обирайте вбудовані (Inline) AOI. Конвеєрні системи встановлюються безпосередньо після печі оплавлення та забезпечують миттєвий зворотний зв'язок, зупиняючи брак до того, як будуть випущені тисячі плат із дефектом.
Якщо на платі є компоненти BGA або QFN — обирайте комбінацію AOI + X-Ray (AXI). AOI фізично не бачить прихованих контактів. Оптичний контроль необхідно обов'язково доповнювати рентгенівським контролем для перевірки прихованих кульок припою.
Якщо виріб містить високі роз'єми або габаритні екрани — обирайте AOI зі збільшеним кліренсом. Переконайтеся, що робочий діапазон по осі Z (зазвичай 25–50 мм) перевищує висоту найвищого компонента, щоб виключити механічне зіткнення камери з платою.
Якщо вам потрібно контролювати нанесення паяльної пасти — обирайте SPI (Solder Paste Inspection). Не намагайтеся компенсувати дефекти пасти за допомогою AOI після печі. Використовуйте системи 3D SPI перед установкою компонентів для усунення проблем з об'ємом пасти безпосередньо біля джерела.

Часті запитання (FAQ)
У чому різниця між AOI та SPI?
SPI (контроль нанесення паяльної пасти) виконується до монтажу деталей і вимірює об'єм, площу та висоту відбитків пасти. AOI проводиться (переважно) після оплавлення припою в печі для перевірки правильності посадки компонентів і якості паяних з'єднань. Обидва методи взаємно доповнюють один одного в комплексній системі контролю якості.
Чи може система AOI виявити внутрішнє електричне пошкодження компонента?
Ні. AOI оцінює виключно зовнішні візуальні характеристики: форму, геометричне положення, маркування та стан припою. Вона не може перевірити внутрішній пробій напівпровідника або правильність зашитого мікрокоду.
Скільки часу займає складання програми для AOI під нову плату?
Зазвичай від 2 до 6 годин залежно від щільності монтажу та кількості компонентів. Використання файлів CAD (координати центроїдів Pick & Place) суттєво прискорює процес порівняно з ручним оптичним навчанням.
Чи повністю AOI замінює ручний візуальний контроль оператором?
Здебільшого так. AOI працює в рази швидше та забезпечує стабільну повторюваність на відміну від людини, очі якої втомлюються вже за 15–20 хвилин безперервної роботи. Проте людина-контролер залишається необхідною на станції верифікації для підтвердження підозрілих точок, позначених автоматом.
Який цільовий рівень хибних спрацьовувань вважається стандартом?
Для передових виробництв цільовий орієнтир становить менше 500 PPM. Якщо хибних спрацьовувань більше, оператори втрачають пильність і можуть пропустити справжній дефект. Якщо рівень становить 0, це означає, що поріг чутливості занижений, і система неминуче пропускає брак.
Чи можлива інспекція гнучких плат на AOI?
Так, однак обладнання повинно вміти працювати з нежорсткими поверхнями. Для компенсації викривлення гнучких плат (Flex PCB) застосовують вакуумні столи або спеціалізовані алгоритми програмного вирівнювання поверхні.
Чи завжди 3D AOI кращий за 2D AOI?
3D AOI значно перевершує 2D у виявленні просторових геометричних дефектів (підняті виводи, копланарність, дефекти форми галтелей), проте коштує дорожче та має меншу швидкість сканування. 2D AOI залишається швидшим і ефективнішим для розпізнавання тексту маркування (OCR) та перевірки міток орієнтації.
Який стандарт IPC регламентує вимоги до контролю AOI?
Основним стандартом є IPC-A-610 («Критерії прийнятності електронних вузлів»). Програми AOI налаштовуються згідно з вимогами IPC-A-610 для виробів класу 2 (Class 2) або класу 3 (Class 3).
Як система AOI долає затінення від високих деталей?
Сучасні інспекційні установки використовують проєкційні системи з кількома джерелами світла під різними кутами та до 8 бічних камер для огляду прихованих ділянок. Крім того, інженери-розробники повинні враховувати оптичні зазори ще на етапі трасування плати.
Глосарій ключових термінів
| Термін | Значення | Чому це важливо на практиці |
|---|---|---|
| Еталонна плата («Golden Board») | Бездефектна зібрана плата, що використовується для первинного навчання оптичної системи. | Виступає базовим орієнтиром; якщо в еталонній платі є прихований дефект, уся серія буде оцінена некоректно. |
| Хибне спрацьовування (False Call / False Fail) | Машина позначає якісний компонент як бракований. | Сповільнює виробничий потік і витрачає час персоналу на повторну перевірку придатних виробів. |
| Пропуск браку (Escape / False Pass) | Система помилково пропускає бракований вузол як придатний. | Найнебезпечніший сценарій, що призводить до відвантаження бракованої продукції замовнику. |
| Алгоритм інспекції | Програмна математична логіка обробки зображення (зіставлення шаблонів, гістограми, градієнти). | Різні компоненти та типи виводів потребують специфічних алгоритмів для надійної детекції. |
| OCR (Оптичне розпізнавання) | Модуль оптичного розпізнавання символів для зчитування написів на корпусах компонентів. | Необхідний для перевірки встановлених номіналів та полярності мікросхем. |
| Поле зору (FOV — Field of View) | Площа поверхні плати, яку камера фіксує за один кадр. | Більше поле зору прискорює сканування, але може знижувати роздільну здатність; ключовий баланс між швидкістю та деталізацією. |
| Телецентричний об'єктив | Спеціалізований об'єктив, що виключає перспективні спотворення. | Гарантує, що компоненти на краях кадру не виглядають «нахиленими», забезпечуючи прецизійні лінійні вимірювання. |
| Поріг спрацьовування (Threshold) | Числове граничне значення критерію відбракування (наприклад, площа змочування > 50%). | Основний інструмент налаштування для балансування між хибними спрацьовуваннями та пропусками дефектів. |
| Копланарність (Coplanarity) | Максимальна різниця у висоті між найнижчим і найвищим виводом корпусу мікросхеми. | Критичний параметр для BGA та корпусів із малим кроком виводів; порушення спричиняє обриви зв'язку. |
Запит комерційної пропозиції (DFM-аналіз + розрахунок вартості)
Для отримання детальної цінової пропозиції, що включає повний комплекс оптичного контролю AOI та необхідного тестування, будь ласка, надайте вихідні дані проєкту. Наші інженери проведуть обов'язковий аналіз за стандартами DFM-інструкцій для забезпечення максимальної контролепридатності ваших друкованих вузлів.
- Файли Gerber: У форматі RS-274X (всі шари топології, маски та шовкографії).
- Файл центроїдів (Pick & Place): Необхідний для точного програмування координат AOI (X, Y, кут повороту, сторона монтажу).
- Специфікація BOM (Bill of Materials): З точним зазначенням артикулів виробників компонентів для звірки типів корпусів.
- Складальні креслення: У форматі PDF із позначенням полярності елементів та особливих вимог монтажу.
- Вимоги до контролю: Вкажіть необхідний рівень приймання за стандартом IPC Class 2 або IPC Class 3.
- Обсяг партії: Від прототипів (1–10 шт.) до серійного виробництва (10 000+ шт.) для оптимізації регламенту перевірки.
Висновок (наступні кроки)
Опанування основ AOI є обов'язковою умовою для випуску надійної електроніки в сучасну епоху тотальної мініатюризації компонентів. Встановлення чітких критеріїв приймання, регулярна валідація за допомогою тестових артефактів із дефектами та безперервне калібрування чутливості дозволяють виробникам практично звести до нуля поверхневі дефекти монтажу. Незалежно від того, чи застосовується 2D-інспекція для стандартних плат, чи комплексні 3D-рішення для критично важливих виробів підвищеної надійності, правильно налаштована система AOI служить непорушним фундаментом гарантії якості.