
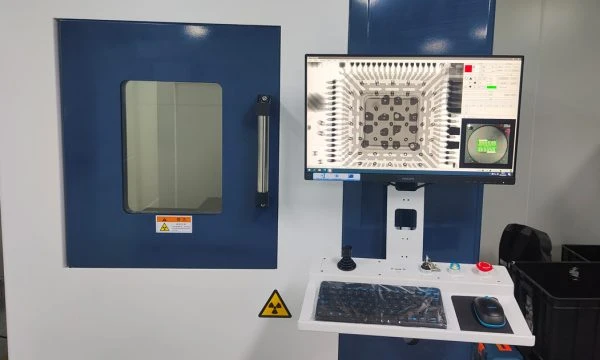
Автоматична оптична інспекція (AOI) під час монтажу друкованих плат (PCBA) — це рівень виявлення видимих дефектів монтажу, а не вичерпний доказ повної електричної справності чи серійної надійності зібраного виробу.
Практичне технологічне розмежування методів контролю виглядає так:
- SPI перевіряє геометрію та об'єм паяльної пасти до того, як компоненти перекриють контактні площадки.
- AOI перевіряє видимі параметри складання: точність встановлення деталей, полярність, маркування та відкриті паяні з'єднання.
- Рентген (AXI) контролює приховані під корпусами конструкції, зокрема паяні кульки BGA та приховані площадки QFN/LGA.
- ICT, «літаючі щупи» та FCT перевіряють електричні параметри кіл і функціональне функціонування схеми під напругою.
Друкований вузол (PCBA) може успішно пройти оптичний контроль AOI і все одно виявитися непрацездатним, оскільки камери не здатні побачити те, що оптично приховано. Дефекти пайки під мікросхемами, невідповідні номінали пасивних компонентів без маркування, помилки у прошивці мікроконтролерів та збої на робочій частоті належать до сфери відповідальності інших етапів верифікації.
Неправильно ставити запитання:
«Чи є на лінії автомат оптичної інспекції AOI?»
Правильне інженерне запитання звучить так:
«Які саме ризики дефектів закриває інспекція AOI, і якими методами контролю перекриваються решта потенційних несправностей?»
Комплексний огляд багаторівневої системи якості, електричної верифікації та етапів приймання викладено в Посібнику з тестування та контролю якості PCBA.
Що інженерам слід перевірити перед погодженням регламенту AOI?
Надійний план оптичного контролю базується на чотирьох базових рішеннях:
- Точка розміщення установки AOI у технологічній лінії SMT.
- Класи дефектів, для виявлення яких налаштовується алгоритм.
- Оптичні обмеження для складних і масивних корпусів.
- Подальший ланцюжок електричних та функціональних випробувань.
| Елемент аналізу | Що необхідно зафіксувати | Чому це важливо | Чого інспекція AOI не здатна довести |
|---|---|---|---|
| Етап інспекції | До печі оплавлення (Pre-reflow), після печі (Post-reflow) чи на обох позиціях | Визначає, які саме дефекти доступні для камер | Загальну працездатність приладу |
| Зона відповідальності | Наявність компонентів, полярність, зміщення, геометрія галтелі припою | Формує прозорі межі відповідальності оператора | Відсутність прихованих електричних дефектів |
| Оптична видимість корпусів | Компоненти BGA, QFN, LGA, DFN, високі роз'єми | Окреслює оптичні «сліпі зони» системи | Якість пайки під корпусом компонента |
| Послідовність контролю | Вимоги до рентгену (AXI), тестерів ICT/Flying Probe та FCT | Замикає наскрізний контур контролю якості | Системну поведінку виробу під навантаженням |
Інспекція AOI створює реальну доказову базу якості лише тоді, коли завдання контролю відповідає фізичним можливостям оптичних камер та освітлювачів.
Що насправді перевіряє автоматична оптична інспекція AOI?
Установки AOI використовують цифрові камери високої роздільної здатності, різнокольорове кругове LED-освітлення та математичні алгоритми аналізу зображень для зіставлення зібраної плати з CAD-даними, таблицею координат або еталонним зображенням (Golden Board).
Типові дефекти, які контролює AOI:
- відсутність компонентів (пропущені елементи);
- помилкове встановлення компонента іншого типорозміру;
- порушення полярності діодів, конденсаторів та мікросхем;
- кутовий розворот деталі;
- лінійне зміщення компонента відносно контактних площадок;
- ефект «надгробного каменя» (tombstoning — підняття одного кінця чіп-компонента);
- видимі замикання та перемички припою (solder bridging);
- недостатній або надмірний об'єм припою у видимій галтелі;
- підняті виводи мікросхем (lifted leads);
- видимі забруднення поверхні, залишки флюсу або сторонні частки.
Інспекція AOI найбільш ефективна для виявлення дефектів, механізм виникнення яких проявляється у вигляді чітких змін геометричної форми.
Приклади дефектів та доказова база:
| Дефект | Чому AOI надійно його виявляє | Яке додаткове підтвердження необхідне |
|---|---|---|
| Відсутність деталі | Порожня контактна площадка чітко контрастує на зображенні | Електричний контроль для перевірки цілісності кола |
| Неправильна орієнтація | Оптичний ключ мікросхеми або маркування полярності зчитується камерою | Функціональний тест, якщо маркування деталі не контрастне |
| Зсув компонента | Фактичне положення порівнюється з проєктними координатами CAD | Технологічний аналіз роботи установника при повторюваних збоях |
| Видима перемичка припою | Надлишок припою, що замикає сусідні площадки, добре відбиває світло | Рентгенівський контроль (AXI) для прихованих виводів |
| Ефект надгробка (Tombstoning) | Зміна вертикального профілю чіп-резистора чи конденсатора | Коригування термопрофілю печі оплавлення та перевірка окислення |
Таким чином, AOI слугує одночасно інструментом відсіювання браку та засобом оперативного зворотного зв'язку для коригування налаштувань складальної лінії.
Чого оптична інспекція AOI не може перевірити на друкованому вузлі?
Головне обмеження технології полягає в оптичній прямій видимості.
Якщо фізичний дефект розташований під непрозорим корпусом мікросхеми або всередині багатошарової структури, камера AOI фізично не здатна його виявити.
Система AOI не підтверджує:
- якість оплавлення паяльних кульок масивів BGA;
- стан пайки нижньої теплової площадки корпусів QFN та DFN;
- наявність внутрішніх газових раковин і пустот (voids) у припої;
- дефект незмочування «голова на подушці» (head-in-pillow, HiP) під BGA;
- приховані перемички припою між виводами під компонентом;
- електричні номінали резисторів і конденсаторів однакового кольору без маркування;
- коректність завантаження та виконання бінарної прошивки;
- роботу приладу під штатною живильною напругою та навантаженням.
Ідеально встановлений за координатами компонент може мати приховані тріщини пайки або внутрішній обрив кристала. Візуально бездоганна плата може відмовити під час першого ж електричного або функціонального випробування.
Ось чому оптичний контроль AOI слід розглядати як один із багатьох технологічних бар'єрів усередині комплексної системи управління якістю.
Як AOI співвідноситься з SPI, рентгеном (AXI), ICT та FCT?
Кожна технологія контролю відповідає на власне специфічне виробниче запитання.
| Метод інспекції | Головне питання, на яке відповідає | Типова зона відповідальності |
|---|---|---|
| SPI (контроль пасти) | Чи правильно нанесено паяльну пасту перед встановленням деталей? | Об'єм, товщина, площа та зміщення відбитків пасти |
| AOI (оптичний контроль) | Чи виглядає зібрана плата правильно з оптичного погляду? | Видимі дефекти встановлення компонентів і формування паяних швів |
| Рентген (AXI) | Чи відповідають нормам приховані паяні з'єднання? | Паяні кульки BGA, теплові площадки QFN, пустоти в припої |
| ICT / Flying Probe | Чи відповідають електричні кола та номінали компонентів розрахунковим? | Виявлення обривів, коротких замикань, перевірка номіналів пасиву |
| FCT (функціональний тест) | Чи працює зібраний електронний блок у штатних режимах експлуатації? | Комплексна перевірка працездатності готового виробу |
Оптичну інспекцію AOI не можна використовувати як пряму заміну іншим методам, оскільки кожна технологія закриває власну групу виробничих ризиків.
Додаткові матеріали з контролю якості:
- Автоматична оптична інспекція AOI
- Контроль нанесення паяльної пасти SPI
- Рентгенівський контроль AXI
- Тестування та контроль якості PCBA
- Порівняння SPI та AOI: коли застосовувати кожен метод
Коли інспекція AOI є найбільш цінною?
Застосування AOI стає критично важливим тоді, коли пропуск видимого монтажного дефекту призводить до величезних витрат на ремонт або утилізацію на наступних стадіях.
Типові випадки застосування:
- висока щільність монтажу компонентів SMT;
- велика номенклатура та кількість компонентів на одній платі (понад 200–500 деталей);
- вироби, де переполюсовка танталових конденсаторів або діодів призводить до вигорання схеми під час увімкнення;
- запуск дослідних серій (NPI), де потрібне негайне коригування технологічних параметрів установників;
- серійне виробництво, де необхідно відстежувати статистичні тренди браку (SPC).
Установка AOI забезпечує миттєвий зворотний зв'язок завдяки розміщенню безпосередньо за піччю оплавлення:
- повторюваний зсув компонентів сигналізує про зношування вакуумних насадок установника;
- регулярні перемички припою вказують на необхідність очищення трафарету або коригування тиску ракеля;
- систематична помилка орієнтації вказує на розбіжність у файлах координат чи помилку оператора під час заряджання стрічки компонентів.
Результати інспекції мають найбільшу цінність тоді, коли вони безпосередньо пов'язані з регламентом усунення технологічних причин браку.
Які аспекти AOI необхідно узгодити з постачальником перед запуском серії?
Перед затвердженням технологічного маршруту PCBA обговоріть план оптичного контролю з технічними фахівцями заводу.
Чек-лист аудиту налаштування AOI
| Питання перевірки | Який документ вимагати |
|---|---|
| На якій позиції встановлено AOI? | Технологічна маршрутна карта (Pre-reflow, Post-reflow) |
| Які типи дефектів запрограмовано для контролю? | Перелік дефектів інспекційної програми AOI |
| Якими стандартами задано критерії браку? | Стандарт IPC-A-610 (Клас 2 чи 3), технічні умови клієнта, фото еталона |
| Які компоненти мають оптичні обмеження? | Аналіз ризиків для корпусів BGA, QFN, LGA, DFN |
| Який регламент дій при виявленні дефекту? | Інструкція з ремонту, ізоляції браку та електронної простежуваності |
| Які методи електричного контролю передбачені далі? | План проведення рентгену (AXI), тестування ICT, літаючих щупів або FCT |
Цей аудит захищає від критичної помилки: впевненості замовника в тому, що позначка «AOI Pass» означає повну перевірку всього виробу.
Що необхідно зафіксувати перед початком контролю за AOI?
Перед тим як спиратися на результати оптичної інспекції як на доказ якості, зафіксуйте:
- Точні монтажні дані, включно з файлами координат (Centroid) та маркуванням полярності кожного елемента.
- Позицію установки AOI та перелік контрольованих параметрів.
- Перелік компонентів із прихованими паяними з'єднаннями, які вимагають обов'язкового рентген-контролю.
- Технологічні вимоги до пайки прихованих площадок.
- Розподіл відповідальності за проведення електричного та функціонального тестування.
Якщо ці пункти не визначені, інспекція AOI залишиться корисною для внутрішньої технологічної дисципліни монтажного цеху, проте не зможе слугувати остаточним підтвердженням якості виробу для замовника.
Наступні кроки разом з APTPCB
Якщо у вашому проєкті виникають сумніви щодо достатності покриття контролем AOI, наявності прихованих корпусів BGA/QFN, вибору між SPI та AOI або формування надійного плану тестування, надішліть специфікацію BOM, складальні креслення, перелік корпусів та вимоги до випробувань через нашу онлайн-форму розрахунку вартості.
Інженери APTPCB допоможуть визначити, де пролягають головні ризики якості: в оптичній площині, в зоні прихованих контактів, у необхідності внутрішньосхемного контролю чи у функціональній валідації.
Додаткові матеріали:
Часті запитання (FAQ)
Чи підтверджує успішний контроль AOI повну працездатність друкованого вузла?
Ні. AOI підтверджує лише правильність видимого монтажу компонентів. Електричні параметри, приховані паяні контакти та функціональна логіка схеми вимагають додаткових методів перевірки (ICT, рентген, FCT).
Чи є інспекція AOI тим самим, що й інспекція SPI?
Ні. Система SPI перевіряє об'єм і товщину нанесеної паяльної пасти на голій платі до встановлення компонентів. Система AOI перевіряє правильність встановлення деталей та якість пайки після монтажу або виходу з печі.
Чи потрібен рентгенівський контроль (AXI) для мікросхем BGA, якщо вже використовується AOI?
Так, обов'язково. Оптичні камери установки AOI фізично не здатні зазирнути під непрозорий корпус BGA і побачити якість оплавлення паяльних кульок.
Чи може установка AOI замінити тестери ICT або «літаючі щупи»?
Ні. AOI — це суто оптична візуальна перевірка геометрії. Тестери ICT та рухомі щупи проводять безпосередні електричні вимірювання опорів, ємностей, обривів та замикань у ланцюгах.
Яка найпоширеніша помилка під час планування інспекції AOI?
Сприйняття оптичного контролю AOI як вичерпної системи якості замість того, щоб інтегрувати його як один з обов'язкових етапів у багаторівневий комплекс верифікації друкованих вузлів.
Відкриті джерела та стандарти
- Автоматична оптична інспекція AOI компанії APTPCB
- Контроль нанесення паяльної пасти SPI компанії APTPCB
- Рентгенівський контроль AXI компанії APTPCB
- Система управління якістю APTPCB
- Технологія оптичної інспекції Koh Young
- Технологія інспекції паяльної пасти Koh Young
- Системи внутрішньосхемного контролю Keysight
Інформація про автора та рецензію
- Автор: Інженерно-технологічна редакція інспекції та складання PCBA компанії APTPCB
- Технічна рецензія: Інженерна група з систем контролю AOI, SPI, рентгенографії AXI та планування електричних випробувань
- Останнє оновлення: 2026-05-13