
Визначення, сфера застосування та цільова аудиторія
Цей матеріал є вичерпним посібником із тестування на голчастому адаптері («ложі цвяхів» / Bed of Nails) для керівників відділів закупівель, інженерів з якості та менеджерів апаратних продуктів, які переходять від дрібносерійного прототипування до масового виробництва. Хоча термін «ложе цвяхів» позначає фізичну оснастку для внутрішньосхемного контролю (In-Circuit Testing, ICT), для замовника та інженера цей «посібник» полягає в опануванні повного робочого процесу: проектування з урахуванням тестопридатності (Design for Test, DFT), складання специфікації оснастки, її валідації та оптимізації витрат. Йдеться не про самостійне свердління адаптера, а про точне формування технічних вимог до виробника для гарантії нульового браку на виході.
На заводі APTPCB ми часто спостерігаємо затримки проектів через те, що стратегія тестування не була затверджена на ранніх етапах. Адаптер типу «ложе цвяхів» використовує масив підпружинених контактних голок (pogo pins), які одночасно торкаються контрольних точок (test points) на друкованій платі, виконуючи перевірку на коротке замикання, обриви та номінали пасивних компонентів за лічені секунди. У цій статті розглянуто критичні параметри оснастки, ризики неякісного конструювання (зокрема механічні напруження плати) та критерії приймання, яких слід суворо дотримуватися перед запуском у серію.
Цей посібник орієнтований на осіб, які приймають інженерні рішення та мають знайти баланс між високими початковими витратами на виготовлення оснастки (NRE) та мінімальною собівартістю контролю однієї плати. Якщо ви нарощуєте обсяги випуску і хочете гарантувати 100% електричну верифікацію кожної плати без вузького місця тривалого тестування літаючими щупами, цей матеріал допоможе безпечно реалізувати перехід.
Коли обирати «ложе цвяхів» (і коли краще стандартні методи)
Розуміння меж ефективності цього методу — перший крок нашого посібника; перехід на апаратну оснастку не завжди є фінансово чи технічно виправданим.
Обирайте тестування «ложе цвяхів» (ICT), якщо:
- Обсяг серії перевищує 1 000 штук: Швидкість контролю (кілька секунд на одну плату) швидко амортизує витрати на виготовлення оснастки ($1 500–$5 000 і більше).
- Схемотехніка та трасування стабільні: Якщо ви плануєте зміни топології, фіксований голчастий адаптер вимагатиме дорогого повторного свердління чи повного перевиготовлення.
- Потрібне глибоке тестове покриття: Необхідно перевіряти не лише цілісність ланцюгів, але й номінали пасивних елементів (R, L, C), полярність діодів та правильність монтажу ІМС.
- Потрібне функціональне тестування під напругою: В адаптер легко інтегруються блоки подачі живлення для прошивки мікроконтролерів або вимірювання напруг під навантаженням.
Залишайтеся на тестуванні рухомими щупами (Flying Probe) або лабораторних стендах, якщо:
- Етап прототипування (NPI): Плата постійно доопрацьовується; тестування літаючими щупами не потребує витрат на оснастку і миттєво підлаштовується під новий Gerber.
- Надвисока щільність монтажу без доступу до точок: Якщо на платі немає місця під контрольні точки діаметром 0,8–1,0 мм, «ложе цвяхів» фізично неможливо реалізувати без крихких та наддорогих мікроголок.
- Жорсткий бюджет на підготовку: Якщо відсутній початковий бюджет на технологічну оснастку (NRE), перевагу віддають повільнішим методам контролю з нульовими стартовими витратами.
Специфікація адаптера «ложе цвяхів» (матеріали, стек, допуски)
Після ухвалення рішення про виготовлення оснастки наступний крок полягає у формуванні технічних вимог для запобігання хибним спрацьовуванням та механічному пошкодженню плат.
- Розмір тестової точки (Test Point): Рекомендований мінімальний діаметр становить 0,8 мм (32 mil); 0,6 мм допускається для надточних плат, проте здорожчує оснастку.
- Відстань між тестовими точками: Міжосьова відстань не менше ніж 1,27 мм (50 mil) для уникнення замикання голок; ідеальним для надійних та недорогих адаптерів є крок 2,54 мм (100 mil).
- Покриття контрольними точками: Необхідно прагнути до 100% покриття критичних кіл живлення та інтерфейсів; розташовуйте тестові контактні майданчики на нижній стороні плати для використання простого одностороннього адаптера.
- Вибір наконечників голок: Задавайте наконечники типу «корона» для вивідних компонентів та наконечники типу «спис» чи «долото» для пласких майданчиків і перехідних отворів.
- Матеріал матриці адаптера: Склотекстоліт G10/FR4 або спеціальні ESD-безпечні композитні плити для запобігання накопиченню статичного заряду під час тестування.
- Механізм притискання: Вакуумний притиск (краще підходить для плат високої щільності) або пневматичний/механічний прес (нижча вартість, але вищі механічні напруження).
- Обмеження механічного деформування: Максимально допустиме відносне видовження (деформація) має становити <500 µε для запобігання розтріскуванню керамічних конденсаторів (MLCC).
- Ресурс контактних голок: Вимоги до ресурсу — не менше 100 000 циклів спрацьовувань із регламентом очищення та заміни зондів.
- Журналювання результатів: Формат логів повинен фіксувати серійний номер плати, статус Pass/Fail та ідентифікатор забракованого кола для повної простежуваності.
- Можливість пропуску тестів: Програмне забезпечення адаптера повинно дозволяти тимчасово вимикати окремі тести (через прапорці в конфігурації) у разі заміни компонентів або статусів DNI (не встановлювати).
Виробничі ризики та шляхи їх запобігання
Якісний посібник повинен відкрито попереджати про потенційні проблеми: неправильно спроектований адаптер є однією з головних причин прихованих пошкоджень електроніки.
Ризик: Розтріскування SMD-компонентів (Stress Fractures)
- Першопричина: Нерівномірний тиск притискних елементів, що викликає вигин плати під час опускання преса.
- Виявлення: Тензометричні вимірювання (strain gauge testing) під час приймання адаптера.
- Запобігання: Встановлення регульованих опорних стійок (push fingers) безпосередньо під ділянками високого зусилля зондів.
Ризик: Хибні бракування (Ghost Opens)
- Першопричина: Залишки флюсу на контактних точках або оксидна плівка на голках, що порушують контакт.
- Виявлення: Висока частка успішних повторних тестів (Retest OK) у виробничих логах.
- Запобігання: Очищення плати перед тестом та регламент ультразвукового очищення голок кожні 5 000 циклів.
Ризик: Відрив контактного майданчика (Pad Cratering)
- Першопричина: Надмірне зусилля пружини голки на малий контактний майданчик вириває мідь з діелектрика.
- Виявлення: Оптичний контроль або мікрошліфи зрізу.
- Запобігання: Використання голок зі зниженим зусиллям (наприклад, 4 унції замість 8 унцій) для делікатних майданчиків.
Ризик: Замикання суміжних голок
- Першопричина: Потрапляння голки на край маски або зісковзування вістря на сусідню доріжку.
- Виявлення: Періодичні хибні звіти про короткі замикання на певних ланцюгах.
- Запобігання: Суворе дотримання норм DFM для тестових точок (вікно маски більше за майданчик на величину допуску суміщення).
Ризик: Електростатичний розряд (ESD)
- Першопричина: Використання діелектричних матеріалів адаптера без антистатичного захисту, що накопичують заряд при вакуумуванні.
- Виявлення: Відмови чутливих мікросхем під час експлуатації у замовника.
- Запобігання: Обов'язкове використання антистатичних (ESD-dissipative) матеріалів для верхньої плити та матриці.
Ризик: Глибокі сліди від голок (Witness Marks)
- Першопричина: Занадто гострі наконечники або надмірний хід зонда, що пошкоджує захисне покриття міді.
- Виявлення: Візуальний контроль демонструє глибокі кратери на точках.
- Запобігання: Вибір радіусних наконечників і точне регулювання глибини натискання штока.
Валідація та процедура приймання оснастки
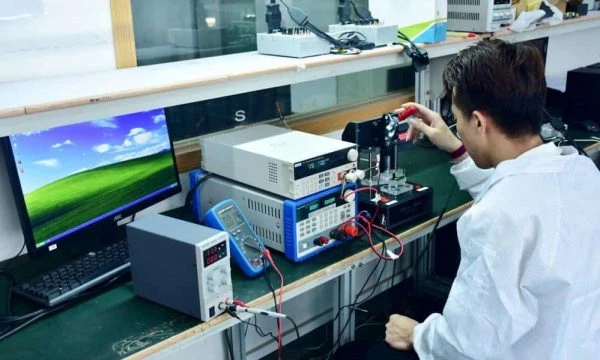
Перед затвердженням адаптера для серійного виробництва необхідно виконати валідаційні випробування за стандартизованим протоколом.
Мета: Перевірка електричної повторюваності
- Методика: 50 послідовних запусків еталонної робочої плати (Golden Board).
- Критерій приймання: 100% успішних тестів з індексом відтворюваності процесу Cpk > 1,33 для аналогових вимірювань (опори, напруги).
Мета: Перевірка виявлення дефектів
- Методика: 10 послідовних тестів плати зі штучно внесеними дефектами (обрив доріжки, закоротка).
- Критерій приймання: Адаптер повинен виявити конкретний дефект у 100% випадків.
Мета: Аналіз механічних напружень
- Методика: Тензометрія критичних зон (біля BGA, великих MLCC) під час повного циклу затискання.
- Критерій приймання: Напруження не повинні перевищувати 500 µε (згідно зі стандартами IPC-9704).
Мета: Точність попадання голок
- Методика: Нанесення барвника або копіювального паперу на вістря голок із наступним тестовим опусканням.
- Критерій приймання: Відбитки повинні потрапляти в межі центральної зони майданчика (відхилення не більше 25% від радіуса).
Мета: Хронометраж циклу тестування
- Методика: Замір часу повного циклу (встановлення, вакуумування/притиск, сканування, розгерметизація, вилучення).
- Критерій приймання: Загальний час повинен відповідати пропускній спроможності лінії (наприклад, <30 секунд на панель).
Мета: Системи захисту та блокування
- Методика: Спроба відкриття кришки або спрацьовування оптичних датчиків захисту під час роботи.
- Критерій приймання: Миттєва аварійна зупинка та скидання тиску для уникнення травм оператора.
Чек-лист кваліфікації постачальника оснастки
Використовуйте цей перелік для перевірки виробничих можливостей APTPCB або іншого підрядника.
Вхідні дані від замовника (RFQ):
- Файли Gerber із чітко виділеним шаром контрольних точок (Test Points).
- Нетліст схеми (у форматі IPC-356) для перевірки з'єднань.
- Специфікація компонентів (BOM) із зазначенням позицій DNI (не монтувати).
- Принципова схема (searchable PDF) для налагодження тестових програм.
- 3D CAD модель виробу (STEP) для перевірки механічних колізій із високими компонентами.
- Очікуваний річний обсяг випуску для визначення класу зносостійкості адаптера.
Підтвердження компетенцій виробника:
- Фотографії аналогічних адаптерів для плат подібної складності.
- Перелік власного обладнання для ICT-тестування (Agilent, Teradyne або власні функціональні стенди).
- Приклад звіту тензометричних випробувань (strain gauge report).
- Регламент технічного обслуговування голок та контролю їхнього ресурсу.
Система якості та простежуваність:
- Чи записуються результати тестування із прив'язкою до серійних номерів у базу даних?
- Чи налаштована логіка блокування «Stop-on-Fail» (неможливість передачі дефектної плати на пакування)?
- Чи регламентовано процедуру «Retest OK» (не більше 2 повторних спроб)?
- Чи діє процедура щозмінної верифікації за допомогою еталонної плати (Golden Board)?
Контроль змін та терміни:
- Термін виготовлення оснастки (зазвичай 2–4 тижні).
- Вартість доопрацювання або повторного свердління у разі зміни ревізії плати.
- Умови зберігання оснастки між виробничими партіями (контроль вологості та пилу).
Як обрати тип оснастки: компроміси та правила вибору
Зважування технічних та фінансових компромісів — ключове стратегічне завдання цього посібника.
- Якщо пріоритетом є швидкість, а не гнучкість: Обирайте вакуумне «ложе цвяхів». Це найшвидший варіант для великих тиражів, але його найскладніше модифікувати при змінах схеми.
- Якщо пріоритетом є мінімальні стартові витрати: Обирайте літаючі щупи (Flying Probe). Нульові витрати на оснастку, але вища собівартість тестування одиниці продукції через тривалий цикл.
- Якщо пріоритетом є захист від механічних перевантажень: Обирайте пневматичний пресовий адаптер. Він дозволяє встановити надійні механічні упори для контролю прогину плати.
- Якщо пріоритетом є діагностика дефектів, а не просто статус Pass/Fail: Обирайте функціональне «ложе цвяхів» (FCT/ICT). Інтегруйте прошивачі USB/UART безпосередньо в адаптер для отримання детальних діагностичних логів.
- Якщо потрібен двосторонній доступ: Обирайте адаптер типу «мушля» (Clamshell). Він тестує верх і низ одночасно, але коштує вдвічі дорожче. Найкраща практика проектування — зводити всі контрольні точки на одну (нижню) сторону плати.
Поширені запитання (FAQ)
Скільки зазвичай коштує виготовлення тестового адаптера?
Вартість складається з NRE за механічний комплект адаптера ($1 500–$5 000), написання тестової програми ($500–$1 500) та вартості самих зондів ($1–$3 за контактну голку). Складні функціональні адаптери або системи двостороннього доступу коштують дорожче.
Як тестування на ложі цвяхів впливає на терміни виробництва партії?
Після готовності оснастки (2–3 тижні) воно суттєво скорочує виробничий цикл. Контроль 1 000 плат на літаючих щупах може тривати 3 дні, тоді як на голчастому адаптері — лише близько 4 годин.
Які DFM-файли необхідні для виготовлення адаптера?
Необхідні повні Gerber-файли (шари міді, маски та свердління), файл з'єднань IPC-356 і координати компонентів (XY centroid / pick-and-place). Принципова схема у векторному PDF вкрай важлива для вибору точок виключення завад (guard points).
Чи здатне «ложе цвяхів» виявити порожнечі в пайці (solder voids)?
Ні. Голчастий адаптер контролює лише електричний контакт та значення опору/ємності. Для виявлення внутрішніх порожнеч припою під мікросхемами BGA застосовують рентген-контроль (2D/3D X-Ray) або загальні стандарти контролю якості монтажу, включно з 3D SPI та AOI.
Які критерії обслуговування тестової оснастки?
Планова заміна контактних голок проводиться кожні 100 000 циклів (або якщо перехідний опір перевищує 50 мОм), а матриця адаптера очищується від залишків флюсу щотижня за допомогою спеціальних антистатичних розчинників.
Що робити, якщо топологія плати змінилася після виготовлення адаптера?
Якщо компонент змістився, відповідний отвір для голки заглушується або пересвердлюється. При незначних змінах (<1 мм) можливе коригування, при масштабних змінах потрібна заміна робочої плити або повна переробка оснастки.
Чи є тестування на ложі цвяхів руйнівним?
При правильному налаштуванні воно є неруйнівним. На контактних майданчиках залишаються невеликі механічні відбитки (кратери від голок), що є цілком допустимим, якщо це не оголює базову мідь до корозії та не порушує цілісність пайки.
Чи підходить цей метод для гнучких друкованих плат?
Так, але гнучкі плати потребують спеціальних вакуумних притискних рамок для фіксації матеріалу в абсолютно пласкому стані. Ризик деформації та пошкодження гнучких шлейфів значно вищий, тому тензометричний контроль є обов'язковим.
Корисні матеріали та посилання
- Інженерні рекомендації DFM: Базові правила проектування друкованих плат із врахуванням вимог тестопридатності.
- Тестування літаючими щупами: Розуміння альтернативних безконтактних методів для прототипів та малосерійних партій.
- Можливості внутрішньосхемного контролю ICT: Огляд параметрів тестування, тестового покриття та промислового тестового обладнання.
- Стандарти контролю якості PCBA: Як ICT інтегрується у загальну систему забезпечення надійності разом із AOI та X-Ray.
Замовити розрахунок оснастки «ложе цвяхів»
Готові впровадити описану стратегію контролю? Отримайте комерційну пропозицію від APTPCB вже сьогодні. Наша інженерна команда проведе DFT-аналіз вашого проекту на тестопридатність та надасть детальний розрахунок вартості виготовлення адаптера, програмування та контролю виробів.
Для точного розрахунку надішліть:
- Файли Gerber та перелік компонентів (BOM).
- Нетліст у форматі IPC-356.
- Очікувану річну програму випуску (для вибору ресурсу адаптера).
- Специфічні вимоги (програмування мікроконтролерів, функціональні вимірювання).
Висновки та подальші кроки
Впровадження стратегії тестування на базі голчастого адаптера трансформує ділянку вихідного контролю з вузького місця на високошвидкісний інструмент забезпечення якості. Чітке визначення щільності тестових точок, антистатичні матеріали оснастки, валідація тензометрією та суворий аудит процесів зводять до нуля ризик прихованого браку. Цей посібник задає системну рамку; наступний крок — вибір виробничого партнера, для якого тестова інженерія є пріоритетом.