
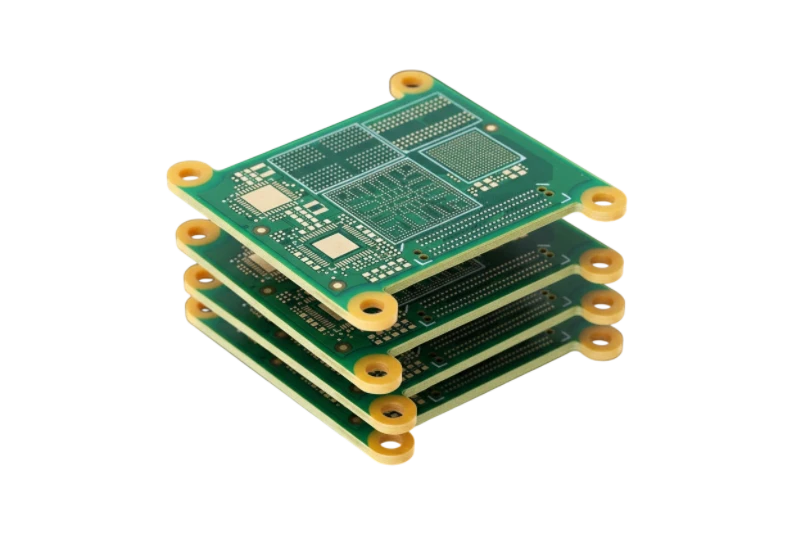
Спосіб депанелізації (розділення групової заготовки) повинен обиратися до затвердження проєкту мультиплікації панелі, а не вирішуватися в останній момент після монтажу компонентів. Оптимальний метод залежить від контуру плати, типу та товщини матеріалу, чутливості компонентів до механічних напружень, вимог до чистоти торців, жорсткості панелі під час пайки, серійності та допустимих механічних або термічних ризиків.
Для простих прямокутних плат контрольоване розділення по V-подібних надрізах (V-cut / V-score) зазвичай забезпечує найкраще співвідношення коефіцієнта використання площі матеріалу та швидкості обробки. Для складних контурів незамінне ЧПК-фрезерування. Для тонких, гнучких, крихких або надщільно скомпонованих модулів часто доцільна лазерна депанелізація. Який би метод не було обрано, критерій приймання має бути чітким і вимірюваним: готовий блок повинен відповідати кресленню без неприпустимих механічних деформацій, розшарування склотекстоліту, тріщин у керамічних конденсаторах чи забруднення пилом.
Головне інженерне правило: проєктуйте групову панель, спосіб розділення, опорні ложементи та методику контролю як єдину виробничу систему.
Як обрати метод депанелізації друкованих плат?
Не спирайтеся виключно на розмір виробничої партії. Починайте з фіксованих конструктивних обмежень: зовнішній контур, координати чутливих елементів, марка ламінату, товщина плати, конструкція пазів корпусу, допустимі задирки перемичок та вимоги до надійності виробу.
Наведена матриця є практичним інструментом для вибору технологічного маршруту:
| Спосіб депанелізації | Оптимальна сфера | Головне обмеження розведення | Провідний технологічний ризик | Що зафіксувати перед випуском |
|---|---|---|---|---|
| V-надріз (V-score / V-cut) | Прямокутні плати з наскрізними прямими лініями поділу | Лінія різу дискових ножів має бути вільною від компонентів | Згинальні напруження (прогин) під час розлому | Геометрія залишкового перешийка, зазор до деталей, тензометрія |
| ЧПК-фрезерування (CNC Routing) | Довільні складні контури жорстких плат, прецизійні краї | Доступ для фрези, підтримувальні ложементи, діаметр інструменту | Вібрація шпинделя, знос фрези, стружка й пил склотекстоліту | Чистовий контур, критерії видалення перемичок, регламент аспірації |
| Фрезерування з перемичками («мишачі укуси») | Плати складного контуру, які мають зберігати жорсткість у печі | Баланс між стійкістю панелі в печі та зусиллям обламування | Локальний прогин та шорсткі задирки на місці перемички | Креслення перфорації, допустима висота виступу залишку перемички |
| Лазерне розділення | Тонкі, гнучкі, гнучко-жорсткі та керамічні плати з компонентами на краю | Тепловий вплив на матеріали, обмеження товщини плати | Оплавлення або обвуглювання кромки діелектрика | Тестовий різ матеріалу, контроль нагару та оптичний огляд кромки |
| Штампування (вирубка) | Величезні серії з фіксованою геометрією та стабільним контуром | Висока початкова вартість прес-форм і штампів | Ударні механічні навантаження, задирки металу | Кваліфікація оснастки, контроль тріщин і мікророзшарувань |
| Ручне обламування | Виключно одиничні макети з високою стійкістю до деформацій | Зусилля та напрямок вигину залежать від людини | Неконтрольований вигин і розрив паяних з'єднань | Допустимо лише за погодженої оцінки інженерних ризиків |
Для проєктів зі складними контурами чи специфічними матеріалами ознайомтеся з нашими Послугами з виробництва друкованих плат перед фіксацією технологічного процесу.
Чому депанелізація спричиняє розтріскування конденсаторів MLCC та пайки?
Головна причина руйнування компонентів — механічний прогин плати (board flexure), а не прямий механічний удар фрези по корпусу деталі.
Змонтована плата поводиться як пружна механічна конструкція. Коли панель вигинається, скручується або насильно виламується без належної фіксації, механічна деформація передається крізь склотекстоліт та галтелі пайки на тіло компонентів. Багатошарові керамічні конденсатори (MLCC) надзвичайно крихкі: надмірне розтягнення основи призводить до зародження внутрішніх мікротріщин у кераміці, які в процесі роботи перетворюються на коротке замикання або вигорання.
Провідні виробники компонентів, зокрема Murata та KYOCERA AVX, виділяють прогин плати при депанелізації як одне з головних джерел прихованих дефектів. Стандарт IPC/JEDEC-9704A регламентує методику тензометричного контролю змонтованих плат за допомогою датчиків деформації під час технологічних операцій збирання та розрізання.
Універсального значення мікродеформації (microstrain), безпечного для всіх випадків, не існує. Допустима межа залежить від розміру корпусу (0805 значно чутливіший за 0402), орієнтації конденсатора, товщини плати та швидкості наростання деформації.
Де розміщувати критичні компоненти?
Відстань від лінії поділу важлива, але вона не є єдиним фактором захисту.
Інженер повинен перевірити:
- чи знаходиться деталь поруч із лінією V-надрізу або перфорованою перемичкою;
- орієнтацію крихких корпусів (поздовжнє чи поперечне розташування відносно осі згинання);
- локальну жорсткість плати та наявність внутрішніх вирізів;
- розташування важких компонентів і масивних роз'ємів;
- конструкцію нижнього підтримувального ложемента верстата.
Спрощені шаблони на зразок «всі деталі за 1 мм від краю фрезерування» або «2 мм від V-cut» можуть бути небезпечними. Використовуйте інструмент перегляду Gerber Viewer для ретельного аудиту механічних шарів і зон поділу перед передачею у виробництво.
Що необхідно закладати в проєкт панелі до складання?
Якісна панель повинна мати достатню жорсткість для нанесення пасти через трафарет, швидкісного монтажу компонентів, проходження конвекційної печі, тестування та транспортування, дозволяючи при цьому легко розділити плати без надмірних зусиль.
Технологічні поля (рейки) та фіксація
Поля панелі слугують для утримання заготовки на конвеєрах і в автоматах установки. Їхня ширина визначається характеристиками виробничої лінії монтажу. Для тонких (менше 1.0 мм) або великогабаритних плат обов'язково розраховують прогин у печі оплавлення та за необхідності додають центральні технологічні ребра або підтримувальні термопалети.
Реперні знаки (Fiducials) та базові отвори
Реперні знаки на полях і базові отвори позиціонування мають точно відповідати оптичним системам лінії монтажу та ложементам депанелізатора. Якщо плата люфтить під час фрезерування, точність верстата не врятує контур від похибки.
Перемички з перфорацією («мишачі укуси»)
Розміщуйте перемички так, щоб вони надійно утримували плату під час нанесення пасти та паяння, але не створювали зусиль на вигин біля BGA чи керамічних конденсаторів під час виламування. Вказуйте допустиму висоту залишку перфорації (задирки) у кресленні, особливо якщо плата встановлюється у паз корпусу.
Узгоджуйте конфігурацію мультиплікації з загальними Рекомендаціями DFM заводу APTPCB ще на стадії проєктування.
Контроль маніпуляцій із платами (Handling)
Депанелізація — лише одне з можливих джерел деформацій. Ідеальний верстат не виправить пошкоджень, завданих неакуратним поводженням:
- підтримуйте панель під час перенесення, встановлення в роз'єми та притискання щупів тестера;
- оператори не повинні піднімати великі гнучкі панелі однією рукою за кут;
- суворо дотримуйтесь антистатичного захисту (ESD);
- контролюйте видалення пилу: при фрезеруванні склотекстоліт утворює абразивний струмопровідний пил, який має негайно вловлюватися локальною аспірацією верстата.
Як валідувати процес депанелізації перед запуском серії?
План перевірки повинен тестувати реальні виробничі умови: серійні панелі з компонентами, робочі ложементи, реальні швидкості шпинделя та кваліфікований персонал.
| Питання валідації | Що перевіряти | Метод підтвердження |
|---|---|---|
| Чи перебуває механічне навантаження в безпечних межах? | Локальні деформації в зоні ризику під час розрізання | Тензометричний тест (Strain-gauge) за IPC/JEDEC-9704A |
| Чи не пошкоджено структуру діелектрика? | Розшарування, тріщини ламінату, рвані задирки | Оптичний огляд кромки під мікроскопом |
| Чи відповідає плата кресленню за розмірами? | Чистовий контур, збіг із пазами корпусу | Інструментальний вимір на координатно-вимірювальній машині (КВМ) |
| Чи зберігся повний електричний функціонал? | Відсутність прихованих обривів пайки та мікротріщин | Повний функціональний тест (FCT) після депанелізації |
Типові дефекти та їхні першопричини
| Спостережуваний дефект | Ймовірна причина | Напрямок виправлення |
|---|---|---|
| Тріщина MLCC біля краю | Надмірний локальний прогин плати | Перенести компонент, розвернути його паралельно осі вигину, покращити підтримку ложемента |
| Розшарування склотекстоліту по кромці | Тупий інструмент або занадто велика подача | Замінити фрезу/ножі, оптимізувати параметри різу, перевірити глибину V-надрізу |
| Великі грубі задирки перемичок | Невірна геометрія або розмір перфорації | Зменшити діаметр отворів перфорації, зсунути їх углиб тіла плати |
| Вібрація та хвиляста кромка при фрезеруванні | Погана вакуумна або механічна фіксація | Доопрацювати матрицю нижньої підтримки, перевірити підшипники шпинделя |
| Відхилення геометричних розмірів | Знос фрези, температурний дрейф, зсув баз | Ввести автоматичну корекцію радіуса інструменту та контроль базових отворів |
| Скляний пил на виводах компонентів | Неефективна аспірація стружки | Збільшити потужність вакуумного витягу на шпинделі, налаштувати обдув |
| Жолоблення панелі перед депанелізацією | Деформація виникла раніше (в печі оплавлення) | Збалансувати розподіл міді в шарах, оптимізувати термопрофіль, додати підтримувальні ребра |
Поширені запитання (FAQ)
Коли проводити електричний тест: до чи після депанелізації?
Універсального правила немає. Внутрішньосхемний тест (ICT) часто зручніше виконувати на рівні групової панелі для швидкості. Проте фінальний функціональний тест (FCT) рекомендовано проводити після депанелізації, щоб гарантовано виявити будь-які дефекти, викликані механічним поділом.
Чи існує стандартний діаметр депанелізаційної фрези?
Ні. Найчастіше застосовуються фрези діаметром від 1.0 мм до 2.4 мм залежно від мінімального внутрішнього радіуса контуру, товщини заготовки та необхідної продуктивності.
Чи може депанелізація вплинути на НВЧ-характеристики?
Так, якщо лінія різу формує частину мікросмужкової лінії антени, проходить біля крайового високочастотного роз'єму або порушує цілісність екрануючого шару заземлення. У таких зонах допуски на обробку краю мають бути узгоджені з RF-моделлю.
Чи можна поєднувати V-cut та фрезерування на одній панелі?
Так, це поширена практика для комбінованих плат: прямі зовнішні межі прорізаються дисковими фрезами V-cut, а складні фігурні вирізи та виступи обробляються кінцевими фрезами.
Висновок
Надійна та бездефектна депанелізація — це результат скоординованого проєктування плати та контролю технологічного процесу. Обирайте спосіб розділення на основі геометрії виробу та стійкості компонентів; грамотно проєктуйте технологічні поля та перемички; забезпечуйте надійну механічну фіксацію плат під час обробки та підтверджуйте безпеку вимірюваннями деформацій.
Фахівці заводу APTPCB готові виконати професійний DFM-аналіз панелізації та забезпечити бездоганне виготовлення й монтаж ваших виробів.