
Дефекти друкованих плат можуть виникати на етапі виготовлення голої плати, під час поверхневого або вивідного монтажу компонентів, при проведенні контролю, під час транспортування або безпосередньо в процесі експлуатації виробу. Достовірна діагностика вимагає значно більшого, ніж просто виявлення зовнішнього симптому. Інженери повинні встановити чіткий зв'язок між проявом дефекту та конкретною виробничою операцією, яка його породила, а також підібрати методи випробувань, здатні неспростовно підтвердити справжній фізичний механізм відмови.
Плата з обривом ланцюга, ненадійним перехідним отвором, пустотами в паяному шві або іонним забрудненням вимагає зовсім різних доказів та аналітичних даних перед затвердженням плану коригувальних дій.
Ключові висновки
- Чітко розділяйте дефекти виготовлення голої плати (bare board) та дефекти монтажу компонентів (PCBA) до початку розслідування першопричин.
- Підбирайте методи контролю відповідно до розташування дефекту, оскільки жоден окремий метод не здатен виявити всі типи порушень.
- Застосовуйте оптичну інспекцію (AOI) для відкритих елементів поверхні, рентгеноскопію (X-ray) для прихованих з'єднань, електричний контроль для перевірки цілісності ланцюгів та аналіз мікрошліфів для дослідження внутрішньої структури.
- Визначайте критерії приймання, клас за IPC, глибину інспекції та форми звітів до запуску серійного виробництва.
- Усувайте як точку утворення дефекту на технологічній лінії, так і точку пропуску дефекту системою контролю якості.
Які дефекти друкованих плат зустрічаються найчастіше?
Усі дефекти друкованих плат поділяються на дві базові категорії:
- Дефекти голої друкованої плати, що виникають під час експонування фоторезисту, свердління, хімічної/гальванічної металізації, пресування багатошарових заготовок, механічної фрезерувальної обробки або нанесення фінішних покриттів.
- Дефекти монтажу (PCBA), що формуються під час нанесення паяльної пасти через трафарет, встановлення компонентів автоматом, паяння оплавленням чи хвилею, відмивання залишків флюсу, ручних операцій або функціонального тестування.
Матриця рішень: дефекти виготовлення голих плат
| Дефект | Типові першопричини | Метод виявлення | Заходи технологічного контролю |
|---|---|---|---|
| Обрив ланцюга (Open circuit) | Відхилення травлення, подряпина провідника, механічне пошкодження | AOI, автоматизований електроконтроль (ET), оптичний огляд | Контроль нанесення фоторезисту, верифікація нетліста |
| Коротке замикання (Short circuit) | Помилка компенсації травлення, залишки міді, струмопровідне сміття | AOI, електричне тестування (ET) | Контроль регенерації травильного розчину, моніторинг чистоти ванн |
| Зрив контактного пояска (Breakout) | Зміщення свердла, перекіс шарів при пресуванні, замалий діаметр площадки | AOI, рентгенівський огляд, мікрошліфи | Контроль суміщення шарів і динамічна компенсація координат свердління |
| Пустоти металізації в отворі | Погане очищення стінок отвору (desmear), дисбаланс хімії, нерівномірний струм | Аналіз мікрошліфів, термоударні випробування | Моніторинг складу гальванічних ванн, аналіз тестових купонів |
| Розшарування або здуття (Delamination) | Волога в ламінаті, сторонні частки, порушення тиску/температури пресування | Візуальний огляд, ультразвукове сканування (C-scan), шліфи | Вакуумне зберігання препрегів, кваліфіковані термопрофілі пресування |
| Зміщення паяльної маски | Помилка фотошаблону, неправильний коефіцієнт розширення вікон, люфт установки | AOI, візуальний мікроскопічний огляд | Використання установок прямого експонування (LDI), корекція розширення маски |
| Жолоблення та скручування (Bow & Twist) | Дисбаланс розподілу міді по шарах, асиметричний стек, механічні напруження | Вимірювання площинності на гранітній плиті | Проєктування суворо симетричних стеків і компенсація балансу міді |
| Перетравлювання або недотравлювання | Відхилення концентрації травильного розчину, помилка CAM-компенсації | AOI, прецизійні вимірювання ширини ліній | Статистичний контроль процесів (SPC), точний розрахунок фактора травлення |
Які дефекти монтажу PCBA призводять до найбільшої кількості відмов?
Дефекти монтажу зазвичай проявляються після встановлення компонентів на лініях SMT та процесу паяння. Більшість із них пов'язані з якістю нанесення паяльної пасти, точністю позиціонування компонентів, профілем нагріву печі або конструктивними особливостями корпусів деталей.
Матриця рішень: дефекти монтажу електронних вузлів (PCBA)
| Дефект | Типові першопричини | Метод виявлення | Заходи технологічного контролю |
|---|---|---|---|
| Перемичка припою (Solder bridge) | Надлишок пасти, дефект апертури трафарету, зсув компонента при посадці | AOI, рентген (AXI), електротест | Інспекція пасти 3D-SPI, оптимізація товщини та апертур трафарету |
| Недостатній об'єм припою | Мала доза пасти, окиснення площадок, погане змочування флюсом | AOI, рентгенівський контроль, FCT | Контроль терміну придатності пасти, оптимізація термопрофілю паяння |
| Ефект надгробка (Tombstoning) | Тепловий дисбаланс площадок, несиметрична розводка провідників, зсув деталі | AOI | Симетричне проєктування площадок із термобар'єрами, точний профіль нагріву |
| Пустоти під BGA / QFN | Склад припою, профіль оплавлення, короблення тонкого корпусу мікросхеми | 2D/3D X-ray інспекція, шліфи | Спеціальна перфорація апертур трафарету, корекція часу плавлення |
| Дефект «голова на подушці» (HiP) | Окиснення кульок BGA, температурне жолоблення корпусу при нагріванні | Рентгенівський огляд під кутом, шліфи | Контроль умов зберігання компонентів (MSL), оптимізація швидкості нагріву |
| Не той компонент або зміна полярності | Помилка у файлі BOM, помилка зарядки живильника, невідповідність програми | AOI, контроль першого виробу (FAI) | Автоматизована верифікація штрихкодів компонентів у системі MES |
| Відрив площадки або доріжки | Перегрів при ручному ремонті, механічне зусилля на рознім | Оптичний огляд, аналіз шліфів | Обмеження температури паяльника, атестація монтажників за IPC |
| Іонні забруднення | Залишки активованого флюсу, волога, дотики незахищеними руками | Тест іонного забруднення (ROSE), хіманаліз | Валідація процесу відмивання плат, робота виключно в антистатичних рукавичках |
Як правильно підібрати метод контролю дефектів?
Оптимальний метод інспекції обирається залежно від того, де саме розташований підозрюваний дефект.
| Метод інспекції | Оптимальна сфера застосування | Головне технологічне обмеження |
|---|---|---|
| Автоматична оптична інспекція (AOI) | Поверхневі дефекти топології, зміщення компонентів, видимі дефекти паяння | Не бачить приховані паяні з'єднання під корпусами та внутрішні шари |
| Електричний контроль (E-Test) | Виявлення обривів, коротких замикань, перевірка ізоляції кіл | Не показує механічну міцність і приховані структурні дефекти |
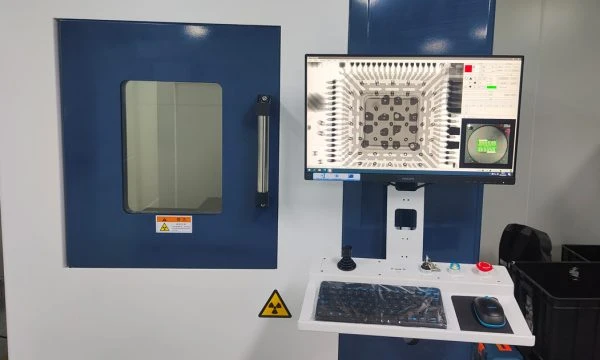
| Рентгенівський контроль (X-ray / AXI) | Контроль BGA, QFN, прихованих паяних швів, оцінка відсотка пустот | Вимагає високої кваліфікації оператора та не замінює функціональний тест |
| Аналіз мікрошліфів (Microsection) | Товщина гальванічної міді, структура перехідних отворів, суміщення шарів | Руйнівний метод контролю, що вимагає виготовлення спеціальних зразків |
| Рефлектометрія TDR / VNA | Локалізація неоднорідностей хвильового опору швидкісних ліній | Не виявляє загальні дефекти монтажу та якості паяння |
| Іонний / хімічний аналіз (ROSE) | Контроль залишкових забруднень флюсом і солями | Результати залежать від методики екстракції та чистоти розчинника |
Надійний план приймального контролю комбінує кілька методів відповідно до класу відповідальності виробу. Проста двошарова плата вимагає одного набору перевірок, тоді як багатошарова плата високої щільності з мікропереходами, BGA з малим кроком та швидкісними інтерфейсами потребує комплексного контролю.
Як аналіз відмов друкованих плат визначає справжню першопричину?
Ефективний аналіз відмов (Failure Analysis) вимагає послідовної відповіді на три запитання:
Що саме відмовило? Чітко зафіксуйте електричний або фізичний прояв дефекту.
На якій операції виник дефект? Знайдіть конкретний технологічний етап виготовлення або складання, на якому виникло відхилення.
Чому система контролю пропустила цей дефект? З'ясуйте причину пропуску (escape mechanism) на вихідному або міжопераційному контролі.
Типовий алгоритм інженерного аналізу включає:
- Фіксацію ревізії плати, серійного номера, номера партії та точних умов виникнення відмови;
- Збереження дефектних зразків без спроб ремонту чи передчасних руйнівних дій;
- Порівняння відбракованих виробів із гарантовано робочими еталонними зразками;
- Першочергове застосування неруйнівних методів (оптика, рентген, рефлектометрія);
- Виготовлення мікрошліфів або хімічний аналіз лише за потреби отримати внутрішні докази;
- Зіставлення виявлених відхилень із вимогами стандартів IPC та технічних умов замовника;
- Впровадження інженерних коригувальних дій (CAPA) та контроль наступних виробничих партій.
Коригувальні заходи повинні одночасно усувати причину виникнення дефекту та посилювати можливості його виявлення. Постачальник, який просто списує дефектну плату без усунення джерела технологічної варіації, не вирішує проблему надійності.
Які вимоги до якості друкованих плат слід вказувати в RFQ?
Виробник може вибудувати надійну систему контролю лише тоді, коли замовник чітко зафіксував вимірювані критерії приймання у вихідному пакеті документації.
Чек-лист вимог до якості для виробника друкованих плат
| Область вимог | Необхідні вихідні дані |
|---|---|
| Конструкція плати | Кількість шарів, детальний стек, марка ламінату, товщина міді, фінішне покриття |
| Критерії приймання | Застосовний клас IPC (Class 2 або 3), креслярські ТУ, критичні розміри |
| Електричні вимоги | Джерело нетліста (IPC-D-356), напруга тестування, вимоги до опору ізоляції |
| План інспекції | Обсяг контролю AOI, перевірка рентгеном (AXI), виготовлення мікрошліфів, купони |
| Вимоги до монтажу | Специфікація BOM з ревізією, координати Pick & Place, дані трафарету, термопрофіль |
| Вимоги до надійності | Програма термоциклювання, кліматичні випробування, розрахунковий ресурс |
| Простежуваність | Номери партій матеріалів, маркування плат штрихкодом, акти бракування |
| Аналіз відмов | Порядок збереження зразків, формат звітів 8D, регламент погодження доробок |
Ознайомтеся з розділами Якість друкованих плат, Оптична інспекція AOI та Рентгенівський контроль (X-ray), після чого завантажте контрольований комплект файлів на сторінці розрахунку вартості друкованих плат.
Які стандарти регламентують допустимі дефекти друкованих плат?
Основними міжнародними стандартами для оцінки якості друкованих плат є:
- IPC-A-600 — Критерії приймання незамонтованих друкованих плат (Acceptability of Printed Boards);
- IPC-6012 — Специфікація кваліфікації та характеристик жорстких друкованих плат;
- IPC-A-610 — Критерії приймання електронних складальних вузлів (Acceptability of Electronic Assemblies);
- IPC J-STD-001 — Вимоги до паяних електричних та електронних вузлів;
- IPC-9121 — Посібник з усунення несправностей у процесах виготовлення друкованих плат;
- IPC-9701 — Методика випробувань на надійність поверхнево монтованих з'єднань.
Застосовна редакція стандарту, клас виробу та індивідуальні вимоги замовника повинні бути зафіксовані у договорі до початку серійного виробництва.
Часті запитання щодо дефектів друкованих плат (FAQ)
Чи може автоматична оптична інспекція (AOI) виявити абсолютно всі дефекти?
Ні. AOI виявляє дефекти відкритої поверхні: зміщення компонентів, геометрію галтелей припою та порушення малюнка доріжок. Внутрішні перехідні отвори, паяні кульки під BGA та хімічні забруднення вимагають інших методів (X-ray, шліфи, тест ROSE).
Чи гарантує успішний електричний контроль довгострокову надійність плати?
Ні. Електричний контроль підтверджує лише наявність контакту та відсутність КЗ у дану секунду, але не здатний виявити тонку або тріснуту металізацію стінок отвору, мікророзшарування або дефекти, які розімкнуться при першому нагріванні.
У чому різниця між причиною дефекту (defect cause) та причиною пропуску (escape cause)?
Причина дефекту пояснює, яка саме технологічна операція призвела до утворення браку. Причина пропуску пояснює, чому закладені процедури інспекції або міжопераційного контролю не помітили дефект і допустили його потрапляння на наступну стадію.
Коли є обов'язковим проведення аналізу мікрошліфів?
Аналіз мікрошліфів необхідний, коли інженерам потрібні прямі візуальні докази стану внутрішніх структур: товщини міді в циліндрах отворів, якості суміщення шарів, монолітності мікропереходів або структури інтерметалічних шарів паяного шва.
Які відомості допомагають виробнику максимально швидко завершити аналіз відмов?
Надайте ревізію проєкту, серійний номер та номер партії виробу, точний опис умов прояву відмови, параметри електричних вимірювань, фотографії дефекту, логи інспекції та для порівняння — кілька гарантовано справних зразків із тієї ж партії.
Коли звіт про відмову повертається постачальнику, зазначення класу критеріїв прийнятності IPC-A-610 фіксує, які пороги контролю застосовуються.