
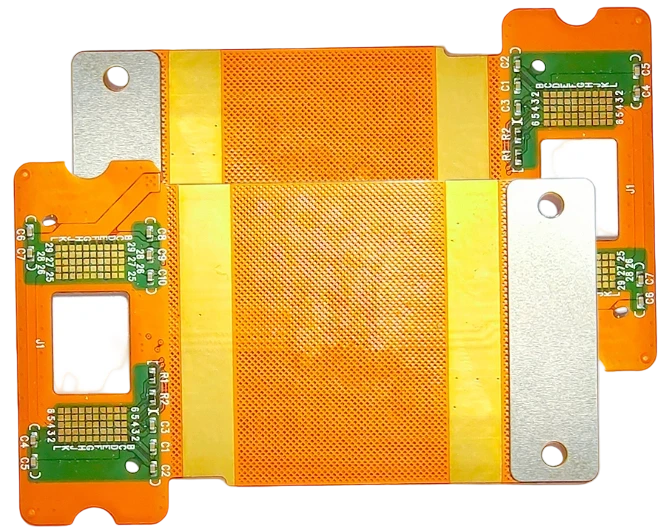
Вибір між захисною поліімідною плівкою (каверлеєм / Coverlay) та рідкою паяльною маскою є найважливішим інженерним рішенням, яке визначає механічну витривалість і технологічність виготовлення гнучких друкованих плат. Хоча паяльна маска забезпечує високу роздільну здатність для встановлення компонентів із дрібним кроком, лише поліімідний каверлей гарантує високу електричну міцність діелектрика та стійкість до багаторазового динамічного вигину. Цей посібник допоможе інженерам-розробникам та фахівцям із закупівель обрати оптимальний метод ізоляції для проєктів гнучких плат .
Ключові висновки
- Динамічний чи статичний вигин: Каверлей є обов'язковим для умов динамічного згинання (безперервний багаторазовий рух); гнучка паяльна маска обмежується статичним використанням (одноразовий вигин під час складання в корпус — «bend-to-install») або зонами, посиленими ребрами жорсткості.
- Мінімальна ширина перемички: Паяльна маска дозволяє формувати тонкі дамби до 0.1 мм (4 mil); стандартний свердлений каверлей зазвичай вимагає перемичок шириною від 0.6 мм до 0.8 мм, щоб уникнути розриву плівки під час ламінування.
- Вичавлювання клею: У структурі каверлею використовується акриловий або епоксидний клейовий шар, який під час термопресування може витікати на 0.05–0.2 мм на контактні майданчики; топологія обов'язково повинна враховувати цей допуск у розмірах контактного пояска.
- Електрична міцність діелектрика: Поліімідна плівка забезпечує виняткову ізоляційну міцність (> 3 кВ/mil) порівняно з рідкими масками, що робить її безпечнішою для високовольтних ліній.
- Економічний фактор: Паяльна маска у серійному виробництві зазвичай на 20–30% дешевша завдяки фотолітографічному процесу нанесення, тоді як каверлей вимагає механічного свердління, лазерного різання або вирубних штампів.
- Гібридний комбінований підхід: Для складних вузлів каверлей наносять на рухомий гнучкий шлейф, а гнучку маску — на ділянку високої щільності монтажу з підсилювачем, поєднуючи надійність із компактністю.
- Правило валідації: Завжди вказуйте стандарти IPC-TM-650 2.4.1 (адгезія) та IPC-TM-650 2.4.3 (втома при вигині) у вимогах приймання, щоб переконатися, що захисний шар не потріскається і не розшарується під час роботи.
Область застосування та критерії успіху
Вибір між каверлеєм (монолітний шар полііміду з клейовим препрегом) та паяльною маскою (рідка фоточутлива епоксидна емульсія LPI) безпосередньо визначає стійкість шлейфа до циклічного навантаження та вихід придатних виробів під час SMT-монтажу.
Критерії успіху:
- Цикли згинання: Ізоляція витримує розрахункову кількість циклів (наприклад, > 100 000 циклів динамічного згинання) без утворення мікротріщин.
- Вихід придатних при монтажі: Відсутність паяних перемичок на компонентах тонкого кроку (наприклад, BGA з кроком 0.5 мм) через неточне суміщення вікон.
- Електрична ізоляція: Відсутність пробою діелектрика між сусідніми лініями при високовольтному тесті Hi-Pot.
Граничні випадки:
- Перехід у жорстко-гнучких платах: У проєктах Rigid-Flex PCB каверлей повинен заходити всередину жорсткої секції на 0.5–1.0 мм для перекриття лінії механічного зламу, тоді як на зовнішніх жорстких шарах використовується звичайна маска.
- Роз'єми ZIF: Контактні ламелі для роз'ємів із нульовим зусиллям зчленування (ZIF) практично завжди потребують каверлею для забезпечення суворого допуску на товщину хвостовика (наприклад, 0.3 мм ±0.03 мм).
Технічні характеристики: Coverlay проти гнучкої паяльної маски
| Характеристика | Поліімідний каверлей | Гнучка рідка маска LPI | Найкраще застосування | Інженерний компроміс |
|---|---|---|---|---|
| Гнучкість | Відмінна (динамічний / безперервний вигин) | Помірна (статичний монтажний вигин) | Постійний рух, петлі шарнірів | Каверлей дорожчий та має меншу роздільну здатність вікон |
| Мін. ширина перемички | 0.6–0.8 мм (механічне свердління) 0.2 мм (лазерна різка) |
0.1 мм (4 mil) | Надвисока щільність SMT (BGA, QFN) | Маска може потріскатися при малому радіусі вигину (< 10x товщини) |
| Електрична міцність | Висока (3–5 кВ/mil) | Середня (близько 500 В/mil) | Високі робочі напруги, силове живлення | Збільшує товщину шару (на 25–50 мкм) |
| Точність суміщення | ±0.2 мм (свердління) ±0.05 мм (лазер) |
±0.05 мм (фотолітографія LDI) | Малий крок контактних майданчиків | Вимагає збільшених контактних поясків під можливе зміщення |
| Витікання клею | Так (вичавлювання 0.05–0.2 мм) | Ні (рідкий процес полімеризації) | Контрольований імпеданс і точна товщина | Клей може частково затікати на контактний майданчик |
| Колірна гама | Бурштиновий/жовтий (стандарт), чорний, білий | Зелений, чорний, білий, синій | Естетичні вимоги до корпусу | Чорний поліімідний каверлей помітно дорожчий за стандартний |
| Технологія | Гаряче вакуумне ламінування | Трафаретний друк / розпилення + УФ | Стійкість до агресивного хімічного середовища | Термічний цикл ламінування навантажує мідну фольгу |
| Вартість | Вища (лазерний розкрій, підготовка оснастки) | Нижча (групова фотохімічна обробка) | Серійний випуск плат статичного вигину | Знижена надійність при постійному згинанні |
Чекліст критичних вимог до креслень
Вкажіть у примітках до виготовлення такі параметри:
- Тип ізоляційного шару: Чітко зазначайте «Polyimide Coverlay» або «Flexible LPI Solder Mask», уникаючи загального слова «Mask».
- Товщина каверлею: Стандартна структура становить 25 мкм (1 mil) полііміду + 25 мкм (1 mil) клею. Для надвисокої гнучкості застосовують ультратонкі плівки 12.5 мкм.
- Тип адгезиву: Акриловий (стандарт для динамічного вигину) або модифікований епоксидний (для жорстко-гнучких переходів).
- Колір паяльної маски: Зелений — стандарт; чорний або білий гнучкий лак має меншу еластичність.
- Спосіб розкрою каверлею: ЧПК-свердління, вирубний штамп або лазерне різання. Лазер обов'язковий для тонкого кроку, але підвищує вартість.
- Допуск на витікання клею: Зазначте допустимий наплив (наприклад, «Не більше 0.2 мм на край майданчика, 0% у зоні центрального контакту»).
- Ширина перемичок: Перевірте проєкт на дотримання мінімальної дамби (0.1 мм для маски, 0.6 мм для свердленого каверлею).
- Контактний поясок: Для каверлею збільшуйте діаметр мідного майданчика на 0.25 мм (10 mil) понад отвір для компенсації зсуву та витікання клею.
- Специфікація гнучкого складу: Для маски вимагайте застосування саме спеціалізованого гнучкого компаунду (наприклад, серії Taiyo PSR-9000), а не жорсткого лаку для текстоліту.
- Сумісність із фінішним покриттям: Переконайтеся в термостійкості маски/каверлею під час процесів осадження ENIG, ENEPIG або занурювального срібла.
- Інтеграція підсилювача: Вкажіть положення каверлею відносно підсилювача (зазвичай каверлей заходить під підсилювальну пластину). Ознайомтеся з правилами розробки підсилювачів для Flex PCB.
Рис. 1: Структура багатошарової гнучкої плати із застосуванням внутрішніх шарів каверлею для надійної діелектричної ізоляції.
Пов'язані матеріали:
Ключові ризики та методи їх запобігання
- Забруднення контактних майданчиків клеєм
- Причина: Під час термопресування клейовий шар затікає на майданчик SMT.
- Наслідок: Погане змочування припоєм під час складання.
- Запобігання: Збільшуйте вікна каверлею на 0.2 мм більше майданчика; використовуйте препреги з низькою плинністю.
- Розтріскування паяльної маски
- Причина: Застосування жорсткого складу маски або вигин гнучкої маски нижче допустимого радіуса.
- Наслідок: Обрив мідних провідників під тріщиною при циклічному русі.
- Запобігання: Використовуйте тільки гнучкі маски; обмежуйте їх застосування нерухомими ділянками, а в зонах вигину переходьте на каверлей.
- Повітряні бульбашки та порожнечі під каверлеєм
- Причина: Велика товщина мідної фольги (2 oz і більше), коли тонкий шар клею не здатний заповнити високі сходинки між трасами.
- Запобігання: Використовуйте клей достатньої товщини (50 мкм клею для 35 мкм міді) та обов'язкове вакуумне пресування.
- Зміщення вікон
- Причина: Усадка або температурне розширення тонкої поліімідної плівки (до 0.1–0.3% під час нагрівання).
- Запобігання: Застосування прямого лазерного експонування (LDI) та лазерного різання каверлею з компенсаційним масштабуванням по осях.
- Злам провідника на краю каверлею
- Причина: Концентрація механічного напруження в точці, де закінчується жорсткий край плівки.
- Запобігання: Формуйте каплеподібні переходи, заводьте край каверлею на контактний майданчик і уникайте збігу краю плівки з лінією вигину.
Приймальні випробування та критерії якості
Під час вибору матеріалів для гнучких плат обов'язково закладайте в технічні умови наступні випробування:
| Метод контролю | Стандарт | Критерій придатності | Обсяг вибірки |
|---|---|---|---|
| Візуальний контроль | IPC-6013 Class 2/3 | Відсутність бульбашок, розшарувань і тріщин. Витікання клею < 0.2 мм | 100% суцільний контроль |
| Тест на відрив (адгезія) | IPC-TM-650 2.4.1 | Оцінка 5B (0% зняття покриття клейкою стрічкою) | 2 технологічні купони на партію |
| Тепловий удар | IPC-TM-650 2.4.13 | 10 с при 260°C або 288°C без здуття та розшарування | 1 купон на виробничу партію |
| Електрична міцність | IPC-TM-650 2.5.7 | Відсутність пробою при заданій напрузі (наприклад, 500 В DC) | 100% електроконтроль за списком з'єднань |
| Стійкість до вигину | IPC-TM-650 2.4.3 | Відсутність тріщин у міді чи діелектрику після X циклів (наприклад, 50 000) | Контроль першого зразка |
| Лінійні розміри | Оптичний мікроскоп | Вікна каверлею в межах ±0.1 мм (або ±0.05 мм при лазерному розкрої) | Рівень якості AQL 1.0 |
Порада з валідації: Для динамічних систем запитуйте звіт про втому при вигині («Flex Endurance Test»). Пам'ятайте, що поведінка катаної відпаленої (RA) та електроосадженої (ED) міді під шаром каверлею кардинально відрізняється.
Чекліст аудиту постачальника гнучких плат
- Чи володіє завод власними ультрафіолетовими або CO2 лазерними установками для різання каверлею?
- Чи використовуються вакуумні гідравлічні преси для ламінування плівки без бульбашок повітря?
- Які марки полііміду є на складі (DuPont Pyralux, Panasonic Felios або сертифіковані аналоги)?
- Чи підтверджує завод точність суміщення вікон каверлею в межах ±0.05 мм?
- Яка саме серія гнучкої фарби використовується і який гарантований радіус вигину маски?
- Чи проводиться плазмова активація поверхні перед ламінуванням каверлею для забезпечення надійної адгезії?
- Чи враховується різниця діелектричної проникності каверлею та маски у лініях контрольованого імпедансу?
Правила остаточного вибору матеріалу
- Якщо шлейф піддається постійному згинанню в процесі роботи (динаміка) — обирайте поліімідний каверлей.
- Якщо вигин відбувається лише під час монтажу у виріб (статичний вигин) і важлива собівартість — обирайте гнучку паяльну маску.
- Якщо на гнучкій частині є мікросхеми з тонким кроком (наприклад, BGA 0.5 мм) — обирайте паяльну маску або каверлей із лазерним розкриттям.
- Якщо між близько розташованими майданчиками необхідні чіткі розділові дамби — обирайте паяльну маску.
- Якщо плата працює під високою напругою (> 500 В) — обирайте каверлей завдяки високій електричній міцності.
- Якщо товщина міді становить 2 oz і більше — обирайте каверлей із товстим клейовим шаром (50–75 мкм) для надійного заповнення зазорів.
- Якщо плата підключається через роз'єм ZIF — обирайте каверлей для витримування точного калібру товщини ламелей.
- Якщо проєктується жорстко-гнучка плата — обирайте каверлей для гнучкого хвоста та класичну маску для жорсткої секції.
Виняток («Bikini Coverlay»): У складних проєктах застосовують селективне комбінування — всю динамічну зону плати закривають каверлеєм, а навколо посадкового місця BGA наносять селективну паяльну маску.
Рис. 2: Безклейовий ламінат. При використанні каверлею клейовий прошарок вноситься лише самою покривною плівкою.
Часті запитання (FAQ)
Чи можна використати звичайну жорстку маску від текстоліту для економії?
Категорично ні. Звичайна маска для жорстких плат не має пластифікаторів; вона трісне при першому ж вигині, що призведе до розриву мідних провідників.
На скільки лазерне розкриття каверлею дорожче за механічне свердління?
Лазерна обробка зазвичай дорожча на 30–50% порівняно з ЧПК-свердлінням або штампуванням через довший час роботи лазерного променя, проте лише лазер забезпечує точність ±0.05 мм для дрібного кроку.
Глосарій ключових термінів
| Термін | Значення | Чому це важливо на практиці |
|---|---|---|
| Coverlay | Захисна поліімідна плівка з нанесеним клеєм, що ламінується термопресом. | Забезпечує граничну гнучкість та довговічність рухомих з'єднань. |
| Flexible LPI | Рідка гнучка фоточутлива фарба, що полімеризується УФ-випромінюванням. | Дозволяє формувати вузькі перемички між контактами мікросхем. |
| Squeeze-Out | Витікання рідкого адгезиву під тиском за межі вікна каверлею. | Потребує запасу в розмірах контактних майданчиків, щоб не замастити контакт клеєм. |
| DFM | Проєктування з урахуванням технологічності виробництва. | Запобігає затримкам випуску та дорогому технологічному браку. |
| Stiffener | Ребро жорсткості (зі склотекстоліту, алюмінію або нержавіючої сталі). | Фіксує форму плати в зоні монтажу роз'ємів або SMD-елементів. |
Висновок
Вибір між покривною плівкою та паяльною маскою легко зробити правильно, якщо ще на стадії проєктування розмежувати статичні та динамічні ділянки вигину й закласти точні виробничі допуски.
Дотримуйтесь наведених правил і контрольних точок DFM, щоб захистити вихід придатних плат та забезпечити бездоганну надійність гнучких збірок у реальних умовах експлуатації.