
Друкована плата матриці детекторів КТ (CT detector array board) повинна проходити аудит як складова частина загального тракту детектування, а не як автономний компонент, здатний сам по собі визначити якість медичного томографічного зображення.
Ключове інженерне питання перед виробничим релізом полягає в наступному:
Які характеристики гарантуються безпосередньо виготовленням плати, а які належать до калібрування сенсорів або системної валідації всього апарата КТ?
Надійний пакет технічної документації для релізу чітко розмежовує:
- проектні дані та верифікацію топології друкованої плати;
- підтвердження якості виготовлення голої плати та монтажу компонентів;
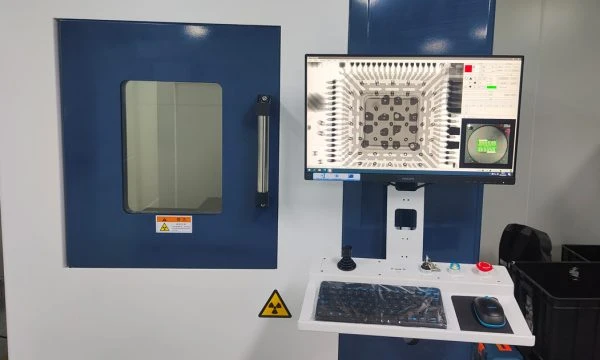
- результати контролю прихованих паяних з'єднань (AXI/X-ray);
- параметри узгодження інтерфейсу детекторів;
- фінальну системну валідацію медичного комплексу візуалізації.
Плата може бути абсолютно технологічною у виробництві та повністю справною на електричному рівні, але водночас вимагати додаткової калібрувальної та системної кваліфікації детектора.
Коротка відповідь
Перед фінальним релізом плати матриці детекторів КТ перевірте розмежування відповідальності в тракті зчитування, доступність прихованих паяних з'єднань для неруйнівного контролю, обґрунтованість структури HDI, протоколи складання та обсяг обов'язкової валідації. Реліз плати підтверджує якість її виготовлення та монтажу, проте сам по собі не гарантує підсумкової роздільної здатності чи контрастності КТ-зображення.
Зміст
- Що інженери повинні перевірити насамперед на платі детектора КТ?
- Де закінчується відповідальність друкованої плати в тракті детектування КТ?
- Матриця рішень для релізу плати матриці детекторів КТ
- Як планувати інспекцію прихованих паяних з'єднань?
- Як оцінювати складність структури HDI та мікропереходів?
- Які підтверджувальні дані валідації необхідні перед релізом?
- Чек-лист погодження плати матриці детекторів із постачальником
- Що найчастіше спричиняє затримки релізу плат для КТ?
- Наступні кроки разом із APTPCB
- Часті запитання (FAQ)
- Джерела та нормативні посилання
- Інформація про авторів та рецензентів
Що інженери повинні перевірити насамперед на платі детектора КТ?
Первинний інженерний аудит має зафіксувати п'ять базових меж:
| Область аудиту | Ключове питання | Вплив на реліз проекту |
|---|---|---|
| Зона відповідальності детектора | Плата лише з'єднує детектори, обробляє аналоговий сигнал чи керує збором даних? | Визначає точні межі відповідальності постачальника плат |
| Тракт зчитування (Readout chain) | У якій саме точці аналогові сигнали перетворюються на цифрові дані? | Визначає вимоги до шуму, екранування та перевірки інтерфейсів |
| Приховані паяні з'єднання | Чи можна надійно перевірити з'єднання BGA/LGA неруйнівними методами? | Впливає на критерії приймання монтажу та вихідний вихід придатних |
| Структура HDI | Чи дійсно виправдане застосування мікропереходів та багатоетапного пресування? | Безпосередньо контролює виробничі ризики та собівартість |
| Обсяг валідації | Що саме доводить успішний випуск першої установчої партії? | Запобігає необґрунтованим очікуванням щодо системної точності |
Поширеною проблемою при передачі у виробництво є розмита зона відповідальності. Модуль детектора КТ зазвичай поєднує сцинтилятори або напівпровідникові сенсори, спеціалізовані ASIC, прецизійні роз'єми, аналогові вхідні каскади (AFE) та цифрові процесори. Аудит друкованої плати повинен чітко встановити, за яку частину вузла відповідає контрактний виробник електроніки.
Де закінчується відповідальність друкованої плати в тракті детектування КТ?
Зона технічної відповідальності виготовлення друкованої плати та монтажу охоплює:
- цілісність електричних з'єднань;
- якість та точність трасування високошвидкісних та аналогових ліній;
- рівномірність та чистоту розподілу живлення (PDN);
- реалізацію топології заземлення та екранування від перехресних завад;
- якість паяння та повторюваність монтажу компонентів;
- повноту охоплення оптичним та рентгенівським контролем;
- стабільність технологічних процесів у серії.
Друкована плата сама по собі не здатна гарантувати:
- квантову ефективність та чутливість фізичного детектора;
- підсумкову клінічну якість томографічного зображення;
- математичну точність алгоритмів томографічної реконструкції;
- відповідність апарата вимогам до безпеки безпосереднього контакту з пацієнтом.
Характеристики детектора КТ залежать від усього ланцюга: матеріалу сцинтилятора, кремнієвих фотопомножувачів або фотодіодів, електроніки перетворення, системного калібрування, механічної жорсткості вузла та алгоритмів фільтрації артефактів. Дослідження та практичний досвід побудови модулів КТ демонструють, що детекторні лінійки поєднують чутливі елементи з платами збору даних, вимагаючи дворівневого підтвердження: на рівні апаратного вузла та на рівні завершеної системи візуалізації.
Матриця рішень для релізу плати матриці детекторів КТ
| Точка прийняття рішення | Доказова база для перевірки | Типове питання релізу |
|---|---|---|
| Стек шарів (Stackup) | Матеріали діелектрика, конструкція шарів, розрахунок імпедансу | Чи зафіксовано структуру шарів як повністю технологічну для виробництва? |
| Реалізація HDI | Геометрія microvia, розміри контактних площадок (capture pads), цикли нарощування | Чи виправдовує щільність компонування технологічну складність процесу? |
| Інтерфейс підключення сенсорів | Посадкові місця роз'ємів, пряме припаювання ASIC чи сенсорних модулів | Чи чітко описані механічні та термічні допуски зони стикування? |
| Приховані з'єднання | Доступність для 2D/3D рентгенівського контролю, роздільна здатність AXI | Чи можна повноцінно виявити порожнечі, перемички та непропаї під BGA? |
| Протоколи монтажу (PCBA) | Результати AOI, рентгенівських знімків, температурні профілі оплавлення | Чи відповідає кожна змонтована плата затвердженому стандарту IPC Класу 3? |
| Функціональні тести | Перевірка цілісності кіл, подача живлення, відповіді контрольних регістрів | Чи функціонує зібрана плата відповідно до електричної специфікації? |
| Системна валідація | Тестове сканування фантомів та процедура калібрування детектора | Чи кваліфіковано весь тракт отримання зображення в реальному томографі? |
Як планувати інспекцію прихованих паяних з'єднань?
Контроль прихованих паяних з'єднань стає критичним етапом приймання, коли плата детектора КТ містить:
- мікросхеми в корпусах BGA з малим кроком виводів;
- масиви контактів LGA під знімні або припаювані детекторні блоки;
- компоненти з ультрадрібним кроком (fine-pitch);
- багаторядні щільні з'єднувачі з виводами, прихованими під ізолятором;
- багатошарові структури мікропереходів безпосередньо в контактних площадках (via-in-pad).
Візуальний та стандартний оптичний контроль (AOI) не можуть перевірити якість під корпусом мікросхеми. Тому стратегія неруйнівного контролю має бути узгоджена заздалегідь.
Під час аудиту технологічності з'ясовують:
- Які саме паяні з'єднання не піддаються візуальному огляду?
- Який рівень роздільної здатності та кути огляду забезпечує система рентгенівського контролю (AXI)?
- Які критерії відбракування за відсотком порожнеч (voiding) встановлені у документації (наприклад, IPC-A-610 Class 3)?
- Чи оцінюються виявлені дефекти відносно реальних умов експлуатації та вібрацій обертової гентрі КТ?
Рентгенівський контроль гарантує цілісність внутрішньої структури пайки, проте він є доповненням, а не заміною електричного тестування плати та калібрування сенсорів.
Як оцінювати складність структури HDI та мікропереходів?
Технологія міжз'єднань високої щільності (HDI) дозволяє компактно розмістити електроніку безпосередньо під чутливою матрицею, проте кожен додатковий цикл пресування підвищує технологічну чутливість плати.
Аудит фокусується на таких аспектах:
| Елемент HDI | Інженерна оцінка надійності |
|---|---|
| Лазерні мікропереходи (Microvias) | Надійність мідного заповнення та стійкість до термоциклів |
| Глухі та приховані переходи (Blind/Buried vias) | Точність суміщення шарів і товщина діелектрика після пресування |
| Розведення під BGA з ультрадрібним кроком | Технологічні зазори провідник/зазор і вихід придатних плат |
| Щільні шини живлення | Термічна стабільність плати під час тривалих робочих навантажень |
| Багатоетапні стеки (наприклад, 3+N+3 або Any-Layer) | Повторюваність параметрів і ризик розшарування матеріалу |
Пакет документації повинен аргументувати, чому обрана складна конфігурація шарів є безальтернативною для розведення сигналів детектора.
Зайва складність стека без суворої електрофізичної потреби лише збільшує виробничі ризики та вартість плати.
Які підтверджувальні дані валідації необхідні перед релізом?
Повний комплект валідаційної документації має бути розділений на чотири послідовні рівні:
1. Докази якості виготовлення голої плати (PCB Fabrication)
Включають:
- затверджені файли Gerber / ODB++ та специфікації виготовлення;
- заморожений стек шарів із зазначенням марок діелектриків;
- звіт купонного контролю хвильового опору (контроль імпедансу);
- протоколи 100% електричного тестування на «літаючому щупі» (Flying Probe E-test);
- результати мікрошліфів для перевірки міднення отворів.
2. Докази якості монтажу (PCBA Assembly)
Включають:
- протоколи простежуваності серій компонентів (traceability);
- термопрофілі процесів оплавлення та хвильового паяння;
- звіти автоматичної оптичної інспекції (AOI);
- протоколи та знімки 2D/3D рентгенівського контролю (AXI);
- картки аналізу та усунення технологічних дефектів.
3. Електрична та функціональна верифікація
Включає:
- тестування нерозривності кіл та опору ізоляції;
- перевірку відсутності коротких замикань на шинах живлення перед увімкненням;
- тест первинної ініціалізації та комунікації з керуючими регістрами;
- зчитування базового рівня шумів аналогового тракту за відсутності випромінювання.
4. Валідація детектора та системи КТ
Включає:
- матричне калібрування чутливості каналів детектора;
- оцінку відгуку на калібровані рівні рентгенівського випромінювання;
- сканування випробувальних фантомів для оцінки однорідності поля та шуму;
- верифікацію алгоритмів реконструкції зрізів на рівні томографа.
Клінічна валідація візуалізації здійснюється виключно на рівні зібраної медичної системи. Введення детекторної матриці в експлуатацію спирається на суворо регламентовані протоколи приймальних випробувань та створення базових калібрувальних карт.
Чек-лист погодження плати матриці детекторів із постачальником
Використовуйте цей чек-лист під час технічного узгодження проекту:
| Пункт чек-листа | Підтверджено |
|---|---|
| Чітко визначено роль плати в тракті детектування КТ | ☐ |
| Зафіксовано межі відповідальності за стикування сенсора з платою | ☐ |
| Заморожено стек шарів, типи базових матеріалів та імпеданси | ☐ |
| Вимоги до HDI узгоджено з технологічними допусками заводу | ☐ |
| Визначено методику та карту рентген-контролю прихованих з'єднань | ☐ |
| Складено регламент реєстрації звітів AOI та AXI монтажу | ☐ |
| Документовано електричні та функціональні тести плати (PCBA) | ☐ |
| Визначено виконавця калібрування сенсорів та системної валідації | ☐ |
| Впроваджено процедуру контролю інженерних змін (ECO / ECN) | ☐ |
Що найчастіше спричиняє затримки релізу плат для КТ?
Найпоширеніші затримки запуску рідко виникають через одиночний локальний брак на платі. Зазвичай вони зумовлені нечітким розподілом відповідальності за валідаційні дані.
Типові причини зриву термінів:
- невизначеність меж відповідальності на стику сенсор/плата/інтерфейс;
- узгодження критеріїв рентгенівського контролю вже після виготовлення зразків;
- надмірна складність структури HDI, яка перевищує стабільні технологічні можливості фабрики;
- відсутність обов'язкової супровідної документації простежуваності монтажу;
- спроба підмінити системну кваліфікацію медичного томографа звичайним електричним тестом плати.
Надійний пакет релізу забезпечує повну простежуваність кожного технічного параметра на відповідному етапі виготовлення та приймання.
Наступні кроки разом із APTPCB
Якщо ваш проект друкованої плати матриці детекторів КТ затримується через невизначеність меж відповідальності, питання щодо контролю BGA/LGA, технологічності мікропереходів HDI або вимог до валідаційної документації, надішліть стек шарів, файли Gerber, перелік елементів (BOM) та вимоги до приймання на адресу [email protected] або скористайтеся нашою формою прорахунку замовлення.
Інженерний відділ APTPCB проведе попередню експертизу проекту та допоможе визначити:
- технологічну готовність конструкції друкованої плати;
- оптимальну конфігурацію структури HDI без зайвого подорожчання;
- обсяг і методику неруйнівного рентген-контролю змонтованого вузла;
- чіткі межі випробувань готової плати перед системною інтеграцією.
Додаткові технічні ресурси:
Часті запитання (FAQ)
Чи доводить успішний випуск плати матриці детекторів кінцеву якість КТ-зображення?
Ні. Реліз друкованої плати та монтажу підтверджує відповідність електричним, технологічним та конструктивним вимогам. Фінальна якість медичного зображення залежить від фізики сенсорів, спектра рентгенівської трубки, алгоритмів фільтрації та загальносистемного калібрування томографа.
Чи еквівалентний рентгенівський контроль (AXI) функціональному тестуванню?
Ні. Рентген-контроль візуалізує геометричну форму та внутрішню структуру прихованих паяних з'єднань (виявляє порожнечі, мікротріщини, злипання кульок). Функціональне тестування перевіряє передачу електричних сигналів, логіку роботи мікросхем та відповіді інтерфейсів.
Чи вимагає кожна плата детектора КТ однакової складності технології HDI?
Ні. Конфігурація HDI визначається щільністю розташування контактів детекторної матриці, кроком виводів ASIC, вимогами до паразитних ємностей ліній та топологією заземлення. Якщо геометрія дозволяє, перевагу слід надавати менш витратним структурам.
Який документ є найважливішим для виробничого релізу?
Єдиного універсального документа не існує. Надійний релізний пакет об'єднує узгоджені проектні креслення (Gerber/BOM), технологічні карти виготовлення, протоколи контролю пайки (AOI/AXI) та акт розмежування меж системної валідації.
Джерела та нормативні посилання
Інформація про авторів та рецензентів
- Автор: Інженерна група з медичних систем візуалізації APTPCB
- Технічна рецензія: спеціалісти з детекторних трактів КТ, неруйнівного контролю та монтажу відповідальної електроніки
- Дата публікації: 08 квітня 2026 р.