
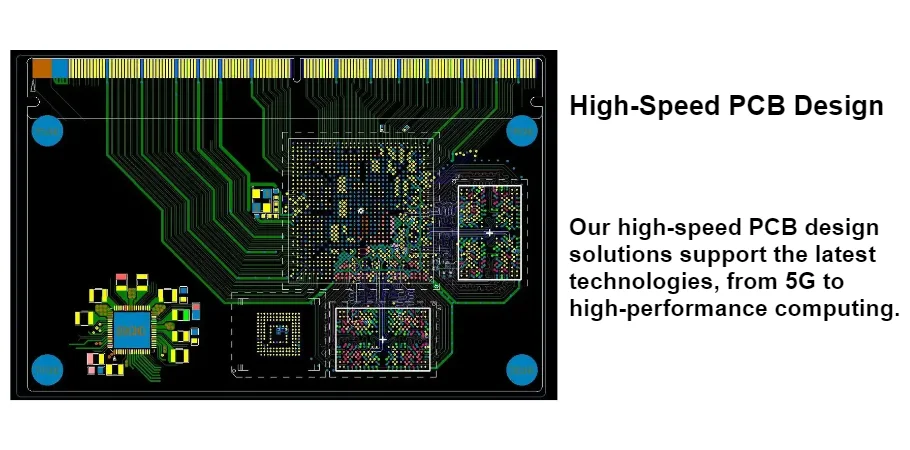
Масштабування серійного виробництва друкованих плат інтерфейсу CXL 3.0 вимагає безкомпромісного переходу від стандартних виробничих методик до ультрапрецизійних технологічних процесів. При швидкості передачі даних до 64 ГТ/с (GT/s) із застосуванням багаторівневої модуляції PAM4 запас похибки в контролі імпедансу, виборі діелектриків та допусках свердління практично дорівнює нулю. Цей посібник містить конкретні числові ліміти, параметри керування технологічними операціями та кроки валідації для досягнення високого виходу придатних виробів і бездоганної цілісності сигналів у масовому випуску.
Швидка відповідь (30 секунд)
- Критичне правило: Витримуйте диференціальний хвильовий опір на рівні 85 Ом ± 5%; стандартний допуск ±10% неприпустимий для сигналів PAM4 стандарту CXL 3.0.
- Вимоги до матеріалу: Використовуйте ламінати класу Ultra-Low Loss (наприклад, Megtron 7/8, Tachyon 100G) із тангенсом кута втрат Df < 0.002 на частоті 10 ГГц.
- Критична пастка: Невикористані апендикси перехідних отворів (stubs) довжиною понад 6 mil (0.15 мм) породжують згубні резонанси; зворотно-контрольоване свердління (backdrilling) є обов'язковим для товстих плат і крос-плат.
- Метод верифікації: Впроваджуйте 100% TDR-тестування на купонах мультиплат та вибірковий контроль внесених втрат на готових виробах за допомогою векторного аналізатора кіл (VNA).
- Граничний випадок: Якщо довжина ліній перевищує 10 дюймів (254 мм), обов'язково використовуйте мідну фольгу з ультранизьким профілем шорсткості (HVLP/VLP, Rz < 2.0 мкм) для мінімізації скін-ефекту.
- Вимога DFM: Задавайте допуск глибини backdrilling не гірше ±2 mil (±0.05 мм), щоб видалити апендикс без пошкодження внутрішніх сигнальних шарів.
Ключові особливості
- Чутливість PAM4: Інтерфейс CXL 3.0 використовує 4-рівневу амплітудно-імпульсну модуляцію, що суттєво знижує співвідношення сигнал/шум (SNR) порівняно зі схемою NRZ.
- Прецизійність структури шарів: Точність взаємного суміщення шарів повинна вкладатися в 3 mil (75 мкм) для виключення стрибків імпедансу.
- Технології свердління: Глибокі перехідні отвори з високим аспектним співвідношенням (до 20:1) вимагають прецизійного ЧПК-свердління та лазерних мікропереходів.
- Фінішне покриття: Рекомендуються виключно пласкі покриття ENIG або ENEPIG; гаряче лудіння HASL суворо заборонено через хвилястість поверхні, що руйнує НВЧ-сигнали.
- Іонна чистота: Необхідний жорсткий контроль іонних забруднень для запобігання електрохімічній міграції (ECM) у щільних полях мікросхем BGA.
- Тестування каналів: Для повної характеризації каналів передачі обов'язкове тестування на аналізаторі VNA в діапазоні частот до 32 ГГц.
Зміст
- Визначення та сфера застосування
- Правила та технічні характеристики
- Етапи впровадження (контрольні точки процесу)
- Усунення несправностей (типові дефекти та їх вирішення)
- Як вибрати (інженерні рішення та компроміси)
- Часті запитання (FAQ)
- Глосарій ключових термінів
- Запит комерційної пропозиції (DFM-аудит + ціноутворення)
- Висновок (наступні кроки)
Визначення та сфера застосування
Застосовується у таких випадках:
- Виробництво серверних материнських плат, карт прискорювачів обчислень та модулів розширення пам'яті за стандартом Compute Express Link (CXL) 3.0.
- Конструкції, що спираються на фізичний рівень PCIe 6.0 зі швидкістю 64 ГТ/с (PAM4).
- Багатошарові структури від 12 до 32+ шарів, що часто використовують мікропереходи HDI або товсті комутаційні плати (Backplanes).
- Вимоги до цілісності сигналів диктують застосування ламінатів класу Ultra-Low Loss (ULL) та прецизійного імпедансу.
- Програми випуску від пілотних серій NPI до повномасштабного серійного виробництва друкованих плат.
Не застосовується у таких випадках:
- Проєктування під застарілі ревізії CXL 1.0/1.1 або PCIe 4.0/5.0 (32 ГТ/с NRZ), де достатньо звичайних ламінатів середніх втрат.
- Інтерфейси зі швидкістю нижче 16 ГТ/с, де діють ширші допуски (±10% за опором).
- Використання звичайного текстоліту FR4 (Tg 130–150°C), який має неприпустимо високий тангенс втрат (Df > 0.015) для гігагерцових частот.
- Прості плати побутової техніки (2–6 шарів) без контролю хвильового опору.
Правила та технічні характеристики
Забезпечення відповідності вимогам CXL 3.0 у серійному виробництві вимагає дотримання суворих фізичних та електричних допусків:
| Правило | Рекомендоване значення / діапазон | Чому це важливо | Як перевірити | Наслідки ігнорування |
|---|---|---|---|---|
| Диференціальний імпеданс | 85 Ом ± 5% | Стандарт CXL 3.0 / PCIe 6.0 вимагає строго 85 Ом для мінімізації зворотних втрат. | Рефлектометрія TDR на тестових купонах кожної мультиплати. | Відбиття сигналів викликають високий рівень бітових помилок (BER) та збій узгодження швидкості ліній. |
| Втрати в діелектрику (Df) | < 0.002 на частоті 10 ГГц | Необхідно мінімізувати високочастотне затухання для швидкостей 64 ГТ/с. | Метод випробувань IPC-TM-650 2.5.5.5 або заводський сертифікат ламінату. | Надмірне загасання закриває очну діаграму; лінк скидає швидкість або взагалі не піднімається. |
| Мікрошорсткість міді | Rz < 2.0 мкм (HVLP/VLP) | Скін-ефект на частотах 16–32 ГГц витісняє струм у тонкий шар фольги; шорсткість різко збільшує втрати. | Аналіз профілю фольги під скануючим електронним мікроскопом (SEM). | Зростання внесених втрат та значні фазові спотворення сигналу. |
| Довжина апендикса отвору (Stub) | < 6 mil (0.15 мм) | Залишки отворів працюють як розімкнені паразитні резонатори, створюючи глибокі провали АЧХ. | Аналіз поперечних шліфів або рентгенівський контроль. | Паразитний резонанс на частоті Найквіста повністю руйнує форму сигналу. |
| Перекіс у парі (Intra-Pair Skew) | < 5 пс | Сигнали диференціальної пари повинні приходити абсолютно одночасно для придушення синфазних завад. | Замір на векторному аналізаторі VNA або моделювання затримки поширення. | Конверсія диференціальної моди в синфазну заваду та звуження вікна очної діаграми. |
| Допуск глибини Backdrilling | ± 2 mil (0.05 мм) | Гарантує зрізання апендикса без випадкового пошкодження активного внутрішнього сигнального шару. | Рентгеноскопічний контроль глибини отворів після свердління. | Залишок отвору буде надто довгим (брак) або активний провідник буде перерізаний (обрив ланцюга). |
| Суміщення шарів | ± 3 mil (75 мкм) | Неточність викликає стрибок імпедансу та ризик короткого замикання в щільних BGA-полях. | Рентгенівська юстирувальна перевірка та вивчення мікрошліфів. | Хвильові неоднорідності та внутрішні мікрозамикання між шарами. |
| Перемичка паяльної маски | Мін. 3 mil (0.075 мм) | Запобігає утворенню паяних перемичок на контактних майданчиках CXL-роз'ємів. | Автоматична оптична інспекція (AOI). | Утворення паяних перемичок під час складання; коротке замикання. |
| Аспектне співвідношення отворів | Макс. 20:1 | Забезпечує гарантовану товщину осадження міді в центральній частині глибоких отворів. | Металографічний аналіз мікрошліфів зрізів отворів. | Тріщини металізації циліндра при оплавленні; періодичні обриви зв'язку. |
Етапи впровадження (контрольні точки процесу)
Освоєння серійного випуску виробів CXL 3.0 у монтажному виробництві базується на поетапному контролі:
1. Вибір та верифікація матеріалів
- Дія: Застосування підкладок типу Panasonic Megtron 7/8, Isola Tachyon 100G або аналогів.
- Контроль: Перевірка структури склотканини (пріоритет стилів 1035, 1067 з високим вмістом смоли для усунення перекосу від плетіння скла).
- Приймання: Допуск за Dk не гірше ±0.05; показник Df < 0.002.
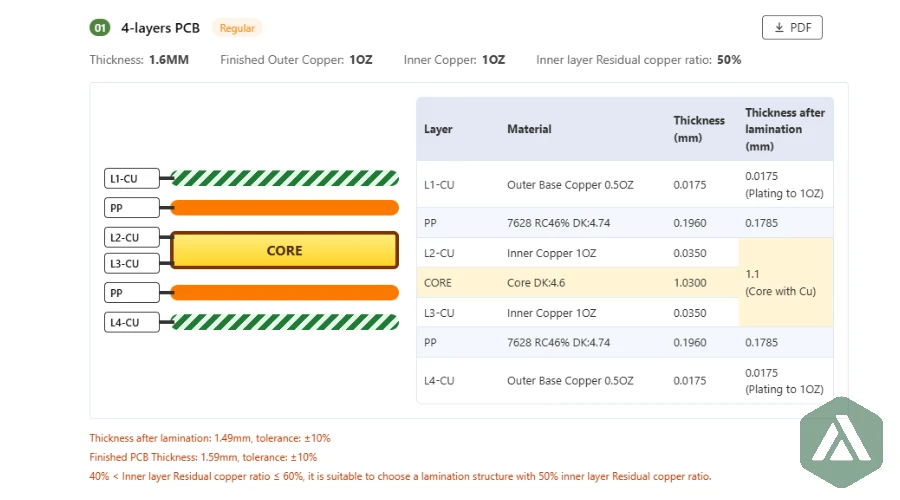
2. Моделювання структури шарів та імпедансу
- Дія: Розрахунок геометрії трас за допомогою 2D/3D польових симуляторів (наприклад, Polar SI9000).
- Контроль: Врахування плинності смоли та товщини спресованої міді. Лінії 85 Ом зазвичай проєктуються дещо ширшими за стандартні 100-омні.
- Приймання: Збіг результатів симуляції з цільовими 85 Ом у межах ±1 Ом до запуску у виробництво. Див. наш посібник із проєктування структури шарів.
3. Формування малюнка та травлення внутрішніх шарів
- Дія: Застосування установок прямого лазерного експонування (LDI).
- Контроль: Прецизійні коефіцієнти компенсації бокового розтравлювання. Допуск на ширину провідника не гірше ±0.5 mil.
- Приймання: Оптичний контроль AOI повинен підтвердити відсутність звужень чи виступів на швидкісних лініях.
4. Пресування та суміщення шарів
- Дія: Застосування систем пресування зі штифтовою (Pin-lam) або оптичною юстировкою для багатошарових плат (20+ шарів).
- Контроль: Рентгенівський вимір зміщення шарів після гарячого пресування.
- Приймання: Суміщення шарів у межах 3 mil, що гарантує центральне потрапляння отвору в контактний майданчик.
5. Свердління та зворотно-контрольоване висвердлювання (Backdrilling)
- Дія: Свердління отворів із подальшим зворотно-глибинним підрізанням для ліквідації невикористаних апендиксів.
- Контроль: Суворий облік ресурсу свердел для виключення шорсткості стінок отвору.
- Приймання: Глибина backdrilling у межах ±2 mil від цільового опорного шару.
6. Гальванічна металізація та фінішне покриття
- Дія: Застосування високорозсіювальних електролітів міднення для забезпечення рівномірності стінок отворів високого співвідношення.
- Контроль: Замір товщини міді в центрі циліндра отвору (мінімум 0.8 mil / 20 мкм).
- Приймання: Фінішне покриття (ENIG/ENEPIG) повинно забезпечувати ідеальну площинність для монтажу роз'ємів високої щільності.
7. Електричні випробування (TDR та VNA)
- Дія: 100% контроль ланцюгів на обрив/замикання та замір імпедансу купонів методом TDR.
- Контроль: Вибірковий контроль внесених втрат на векторному аналізаторі кіл VNA за методикою SET2DIL.
- Приймання: Імпеданс строго 85 Ом ± 5%; втрати в межах ліміту (наприклад, не гірше -0.9 дБ/дюйм на частоті 16 ГГц).
Усунення несправностей (типові дефекти та їх вирішення)
Під час монтажу друкованих плат інтерфейсу CXL 3.0 проблеми найчастіше проявляються як деградація цілісності сигналів:
1. Проблема: Високий рівень бітових помилок (BER) або збої узгодження швидкості ліній
- Ймовірна причина: Занадто довгий залишковий апендикс перехідного отвору створює резонансний провал.
- Перевірка: Рентгеноскопія отворів після backdrilling. Чи перевищує залишок 6 mil?
- Рішення: Скоригувати налаштування глибини свердління на верстаті.
- Запобігання: Чітко зазначати шари «Must Not Cut» у даних ODB++ та збільшувати діелектричний зазор підрізання.
2. Проблема: Імпеданс систематично занижений (наприклад, 78 Ом замість 85 Ом)
- Ймовірна причина: Ширина доріжки завищена або товщина препрегу менша за розрахункову.
- Перевірка: Виготовлення металографічного мікрошліфа. Замір реальної трапеції провідника та товщини діелектрика.
- Рішення: Внести поправку в коефіцієнт розтравлювання на етапі фотолітографії.
- Запобігання: Обов'язкове виготовлення шліфів першого дослідного зразка (First Article) перед запуском основної серії.
3. Проблема: Вертикальне схлопування очної діаграми (Eye Closure)
- Ймовірна причина: Високі внесені втрати через низьку якість ламінату або високу шорсткість фольги.
- Перевірка: Перевірка заводського сертифіката CoC на партію ламінату та типу фольги (чи це справді HVLP).
- Рішення: Перехід на гладкішу фольгу або діелектрик нижчих втрат.
- Запобігання: Обов'язкова вимога сертифікатів відповідності на кожну партію матеріалів.
4. Проблема: Джитер через фазовий перекіс (Skew)
- Ймовірна причина: Ефект структури склотканини (Fiber Weave Effect), коли одна лінія пари лежить на нитці скла, а інша — на кишені смоли.
- Перевірка: Звірка типу склотканини в препрегу (106 проти 1080 чи 1035).
- Рішення: Трасування під кутом 10 градусів або застосування розплющеного волокна («spread glass»).
- Запобігання: Вказівка склотекстоліту з розплющеним волокном (spread glass FR4) у примітках до виготовлення.
5. Проблема: Тріщини та відрив контактних майданчиків BGA (Pad Cratering)
- Ймовірна причина: Крихкість високочастотної смоли у поєднанні з механічним напруженням при паянні.
- Перевірка: Аналіз показників Tg та КТР ламінату по осях X/Y/Z.
- Рішення: Вибір смол із модифікованою ударною в'язкістю або нижчим КТР по осі Z.
- Запобігання: Оптимізація термопрофілю паяння BGA з дрібним кроком для зниження термічного удару.
Як вибрати (інженерні рішення та компроміси)
- Якщо довжина ліній зв'язку менше 5 дюймів (127 мм):
- Вибір: Матеріали помірних втрат (Mid-Loss, наприклад Megtron 6 або IT-968), якщо бюджет затухання це дозволяє.
- Компроміс: Економія на матеріалі за рахунок зниження запасу завадостійкості.
- Якщо довжина трас перевищує 10 дюймів (254 мм):
- Вибір: Ламінати класу Ultra-Low Loss (Megtron 7/8, Tachyon 100G) у парі з фольгою HVLP.
- Компроміс: Вища собівартість матеріалів, проте це безальтернативна умова проходження тестів CXL 3.0.
- Якщо кількість шарів перевищує 20:
- Вибір: Матеріали з високою Tg (> 180°C) та низьким КТР по осі Z.
- Компроміс: Запобігання розриву отворів при багаторазових циклах оплавлення.
- Якщо щільність монтажу екстремальна (BGA з кроком 0.4 мм):
- Вибір: Застосування технології HDI PCB зі стековими мікропереходами.
- Компроміс: Дорожче за класичне свердління, проте суттєво покращує цілісність сигналу шляхом природного усунення апендиксів.
- Якщо використовуються роз'єми запресовки (Press-Fit):
- Вибір: Жорсткіший допуск на діаметр отвору (+0.05/-0.05 мм) та фінішне покриття занурювальним оловом або твердим золотом.
- Компроміс: Вимагає прецизійного обліку зносу свердел.
- Якщо бюджет обмежений, а характеристики критичні:
- Вибір: Гібридний стек (матеріал ULL для швидкісних сигнальних шарів, стандартний FR4 для живлення та землі).
- Компроміс: Складніший цикл пресування та ризик короблення через різницю КТР.
Часті запитання (FAQ)
На скільки backdrilling здорожчує плати CXL 3.0?
Зворотно-контрольоване свердління зазвичай додає 10–20% до собівартості голої плати, оскільки вимагає окремої програми ЧПК, спеціалізованих верстатів із сенсорним контролем глибини та обов'язкового рентгенівського контролю кожного отвору.
Які типові терміни поставки матеріалів класу Ultra-Low Loss?
Спеціалізовані діелектрики рівня Megtron 7 або Tachyon за відсутності на складі постачаються за 2–4 тижні. Для проєктів термінового виготовлення прототипів (Quick Turn) наявність матеріалу на складі заводу слід перевіряти в першу чергу.
Чи потрібне 100% тестування на аналізаторі VNA у серійному виробництві?
Ні, суцільне тестування на VNA надто повільне і дороге. Зазвичай виконується 100% експрес-контроль імпедансу методом TDR на купонах, а тестування внесених втрат на VNA проводиться вибірково (наприклад, 1 мультиплата на партію).
Чи можна використовувати звичайний FR4 для плат стандарту CXL 3.0?
Категорично ні. Звичайний FR4 має Df ~0.020, що викликає катастрофічне згасання сигналу на частотах 16 ГГц (Найквіст для 32 ГТ/с) та 32 ГГц (Найквіст для 64 ГТ/с). Необхідно використовувати матеріали з Df < 0.002.
Яка мінімальна ширина провідників потрібна для досягнення 85 Ом?
Це залежить від структури шарів, але зазвичай становить 4–5 mil (0.10–0.127 мм) для внутрішніх смужкових ліній (stripline).
Яке фінішне покриття найкраще підходить для плат CXL 3.0?
Хімічне золото по шару нікелю (ENIG) або ENEPIG. Вони забезпечують бездоганну площинність контактних майданчиків і не спотворюють сигнали надвисоких частот.
Глосарій ключових термінів
| Термін | Значення | Чому це важливо на практиці |
|---|---|---|
| PAM4 | 4-рівнева амплітудно-імпульсна модуляція (Pulse Amplitude Modulation). | Кодує 2 біти за один такт (UI). Вимагає значно вищого SNR та лінійності, ніж схема NRZ. |
| UI (Unit Interval) | Тривалість передачі одного символу в часі. | На швидкості 64 ГТ/с тривалість становить лише ~15.6 пс, не залишаючи запасу на джитер. |
| Внесені втрати (IL) | Затухання потужності сигналу при поширенні по лінії передачі. | Головний обмежувач довжини трас (бюджет зазвичай обмежений -30 дБ на весь канал). |
| Зворотні втрати (RL) | Потужність сигналу, що відбивається назад до джерела. | Викликані розбіжністю імпедансу; високі відбиття закривають очну діаграму. |
| Backdrilling | Механічне висвердлювання невикористаного металізованого залишку отвору (stub). | Критично для ліквідації паразитних резонансів на частоті Найквіста. |
Висновок
Успіх серійного виробництва друкованих плат інтерфейсу CXL 3.0 закладається на найбільш ранніх етапах, коли інженери чітко визначають технічні специфікації структури шарів, закладають прецизійний допуск імпедансу 85 Ом ± 5% та підтверджують технологічні можливості заводу через DFM-аналіз.
Використовуйте наведені правила, контрольні точки та методи усунення технологічного дрейфу, щоб скоротити цикли налагодження лінії та забезпечити стабільно високий вихід придатних плат у масовому виробництві.