
Розмірний контроль друкованих плат — це інструментальна перевірка відповідності виготовленої плати або змонтованого модуля PCBA креслярським розмірам і допускам: зовнішньому контуру, діаметрам і положенню отворів, товщині, площинності та мікрогеометрії провідників і контактних майданчиків. Результатом вимірювань є офіційний звіт про розмірний контроль, де зазначені номінальні значення, межі допусків, фактичні виміри та висновок про придатність.
Ключові висновки
- Межі контролю значно ширші за довжину та ширину: вони охоплюють отвори, провідники, товщину металізації та короблення.
- Розуміння полів допусків, індексів придатності процесу Cpk та геометричних допусків GD&T є критичним для серійної якості.
- Зайве звуження допусків здорожчує виробництво; завдання полягає у балансі вимог конструкції та технологічних можливостей.
- Застосовувані методи варіюються від ручних штангенциркулів для прототипів до оптичних відеосистем VMS і КВМ для серійного випуску.
- Звіт про перевірку першого зразка FAI є ключовим етапом для виявлення відхилень до початку масового виготовлення.
- Гнучкі та гнучко-жорсткі матеріали мають відмінні від FR4 властивості й потребують адаптованих критеріїв контролю.
- Коректні файли Gerber та детальні креслення є основою для реалізації будь-якої програми метрологічного контролю.
Що охоплює розмірний контроль друкованих плат?
Перш ніж аналізувати числові параметри, необхідно окреслити межі розмірного контролю у виробництві електроніки. Це кількісна верифікація фізичного виробу відповідно до документації. Для заводу APTPCB це означає не просто перевірку входження плати в корпус, а гарантію того, що геометрія забезпечує проєктні електричні характеристики.
Програма контролю складається з кількох рівнів:
- Макророзміри: зовнішній контур плати, розташування монтажних отворів, пази та загальна товщина для забезпечення механічного монтажу.
- Мікророзміри: ширина провідників, зазори, контактні пояски отворів і товщина міді. Відхилення цих величин призводить до неузгодженості хвильового опору або розривів кіл.
- Геометрична форма: площинність за показниками вигину та скручування, перпендикулярність крайок і суміщення отворів із контактними майданчиками. У платах високої щільності HDI похибки вимірюються в мікронах.
Які розміри та допуски друкованих плат мають вирішальне значення?
Чіткий метрологічний план переводить конструкторські вимоги у числові критерії контролю:
| Показник | Технічне значення | Типовий діапазон допусків | Метод вимірювання |
|---|---|---|---|
| Лінійні розміри | Довжина, ширина та геометрія пазів | ±0,10 мм стандарт, ±0,05 мм висока точність | Штангенциркуль, мікрометр або координатно-вимірювальна машина КВМ |
| Діаметр отворів | Монтаж компонентів і провідність перехідних отворів | ±0,076 мм для PTH, ±0,05 мм для NPTH | Калібри-пробки або відеовимірювальні системи VMS |
| Вигин і скручування | Площинність для поверхневого монтажу SMT | Менше ніж 0,75 % для SMT, менше ніж 1,5 % для THT | Гранітна повірочна плита зі щупами або лазерний сканер |
| Ширина та зазор трас | Контроль імпедансу та навантажувальна здатність | ±10 % до ±20 % залежно від товщини міді | Металографічні шліфи або мікроскопія високої роздільної здатності |
| Контактний поясок | Надійність перехідного отвору без розриву міді | Клас 2 дозволяє розрив до 90°, Клас 3 вимагає мінімум 0,05 мм | Рентгенівський контроль або аналіз шліфів |
| Товщина плати | Посадка в розніми та напрямні корпусу | Стандартно ±10 % допуску | Точковий мікрометр з індикатором |
| Товщина міді | Струмове навантаження та тепловідведення | Стандарти IPC Клас 2 або 3 з 20–25 мкм у стінці | Металографічний шліф або вихрострумовий товщиномір |
КВМ проти VMS та калібрів: який метод розмірного контролю обрати?
Для кожного геометричного елемента потрібен відповідний метрологічний інструмент:
| Метод | Оптимальне застосування | Контактний? | Типове застосування на платах |
|---|---|---|---|
| Штангенциркулі, мікрометри, калібри | Швидкий вимір зовнішніх розмірів, товщини та отворів | Так | Прототипи, вхідний контроль, проміжні цехові виміри |
| Відеовимірювальна система VMS | Дрібні 2D-елементи: майданчики, пази, тонкі лінії | Ні | Гнучкі та тонкі плати, прецизійна топологія, звіти FAI |
| Машина КВМ із контактним щупом | 3D-геометрія та позиційні допуски з прив'язкою до баз | Так | Прецизійні контури, зенківки, механічні сполучення |
| Лазерне сканування площинності | Вигин, скручування та копланарність | Ні | Великогабаритні або тонкі плати перед монтажем |
| Металографічний мікрошліф | Внутрішня будова: товщина міді, міжшарова реєстрація | Руйнівний | Тестові купони та кваліфікаційні зразки |
| Рентгенівський контроль | Суміщення внутрішніх шарів і приховані структури | Ні | Контроль реєстрації багатошарових та HDI плат |
Машина КВМ забезпечує найнадійнішу прив'язку до баз, але вимагає часу на програмування. На практиці поєднують оптичні системи VMS для мікроелементів та КВМ для посадкових контурів.
Розмірний контроль змонтованих вузлів PCBA
Після монтажу компонентів перелік контрольованих параметрів змінюється: перевіряють висоту встановлених деталей, зони відчуження, вирівнювання рознімів відносно лицьових панелей, виступання штифтів запресовування press-fit, стійки кріплення та площинність плати після паяння. Ці вимоги мають бути чітко зафіксовані на складальному кресленні.
Вибір методу контролю за сценаріями застосування
Глибина перевірки залежить від сфери експлуатації виробу:
- Стандартні жорсткі плати споживчої техніки: Оптимізація витрат зі стандартними допусками ±0,1 мм та статистичним вибірковим контролем.
- Плати високої щільності HDI: Мікроскопічні провідники в технології HDI плат. Застосування лазерних профілометрів і 100 % контролю AOI.
- Гнучкі та гнучко-жорсткі схеми: Схильність діелектриків до усадки. Винятково безконтактне оптичне вимірювання для запобігання деформації зразків.
- Високочастотні НВЧ-плати: Топологія визначає хвильовий опір. Допуски травлення до ±0,015 мм і виготовлення шліфів з кожної виробничої панелі.
- Аерокосмічна галузь та оборона: Суворе дотримання вимог IPC Клас 3, суцільний розмірний контроль 100 % і повна простежуваність даних.
- Дослідні зразки та освоєння нових виробів: Акцент на звіт про перший зразок FAI для усунення помилок до запуску серії.
Від проєктування до виробництва: контрольні точки впровадження
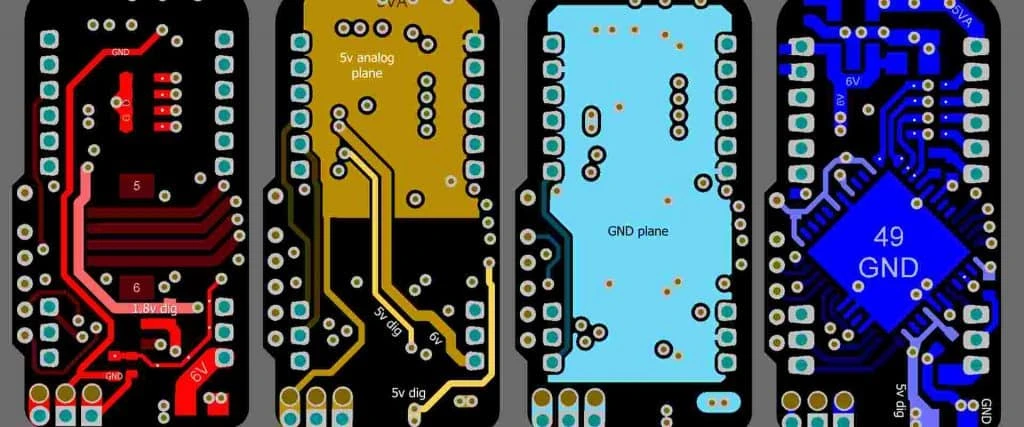
Послідовний контроль охоплює всі технологічні переходи:
- Аналіз DFM на етапі розробки: Узгодження креслярських допусків із можливостями фабрики.
- Вхідний контроль матеріалів: Вимірювання товщини текстоліту та фольги до початку обробки.
- Перевірка свердління: Контроль зносу свердел та координат отворів за допомогою рентгену.
- Травлення та реєстрація шарів: Вимірювання ширини провідників та зазорів установками AOI одразу після травлення.
- Пресування багатошарових плат: Вимірювання товщини після пресу та контроль витікання смоли.
- Фінішні покриття: Контроль товщини золота чи олова методом рентгенофлуоресцентного аналізу XRF.
- Механічна обробка контуру: Перевірка точності фрезерування та скрайбування плат на КВМ.
- Акт першого зразка FAI: Затвердження повного метрологічного звіту першого виробу до запуску партії.
- Вихідний контроль якості FQC: Вибірковий візуальний та розмірний контроль за стандартами системи контролю якості плат.
Типові помилки та правильний підхід
- Помилка 1: Зайве посилення допусків: Не слід призначати допуск ±0,05 мм на весь периметр, якщо він потрібен лише в зоні розніму. Використовуйте систему геометричних допусків GD&T.
- Помилка 2: Ігнорування властивостей матеріалів: Враховуйте термічне розширення та усадку в гнучких друкованих платах, узгоджуючи коефіцієнти масштабування з виробником.
- Помилка 3: Невідповідність креслень даним Gerber: Файли Gerber є головним джерелом геометрії. Креслення мають визначати допуски, а не перекреслювати контур.
- Помилка 4: Випадкові бази вимірювань: Не вимірюйте відстані від фрезерованого краю плати; прив'язуйте розміри до базових технологічних отворів або реперних знаків.
- Помилка 5: Плутанина візуального та розмірного контролю: Ідеальна паяльна маска не гарантує проєктної ширини доріжок. Застосовуйте окремі чеклісти для зовнішнього вигляду та розмірів.
- Помилка 6: Нехтування перевіркою FAI: Завжди вимагайте перевірку першого зразка в разі оновлення ревізії чи відновлення випуску після паузи.
Часті запитання
Який стандартний допуск діє для контуру друкованої плати? Під час стандартного ЧПК-фрезерування зазвичай діє допуск ±0,10 мм. Під час скрайбування допуск може бути дещо ширшим через залишковий технологічний перешийок.
Як вимірюють вигин і скручування? Плату розміщують на повірочній гранітній плиті. Найбільше вертикальне відхилення вимірюють щупом і ділять на довжину діагоналі плати для визначення відсотка.
Чи можна замовити суцільний 100 % розмірний контроль замовлення? Так. Серійні партії перевіряють за вибірковими стандартами AQL. Суцільний 100 % контроль виконується за запитом і є звичним для авіоніки та медицини.
Чим відрізняється довідковий розмір від критичного? Довідковий розмір надається для інформації і не є критерієм бракування. Критичний розмір впливає на збирання чи функціонування і потребує фіксації у звіті.
Як перевіряють міжшарове суміщення в багатошарових платах? Рентгенівські установки просвічують плату, фіксуючи зміщення внутрішніх контактних майданчиків відносно отворів. Металографічні шліфи дають точні числові дані.
Чи впливає товщина фінішного покриття на загальну товщину плати? Метрологічно так. Тонкі покриття типу ENIG мають товщину в частки мікрона, якою нехтують. Гаряче лудіння HASL додає від 30 до 50 мкм із помітною нерівномірністю.
Що таке чекліст візуального контролю? Це робоча інструкція контролера ВТК для швидкої перевірки зовнішнього вигляду поверхні, маски, маркування та базових настановних розмірів.
Чому виміряний отвір менший за діаметр свердла? Свердло формує чорновий отвір. Під час гальванічного осадження міді на стінки отвору його внутрішній просвіт зменшується до номінального чистового розміру.
Що має містити звіт про розмірний контроль? У документі вказують номер деталі, ревізію, номери зразків, позиції за кресленням, номінали, допуски, фактичні виміри, прилад, дату та підпис інспектора.
Пов'язані розділи та інструменти
- Система забезпечення якості друкованих плат
- Перевірка першого зразка FAI
- Методи контурної обробки плат
- Виробництво плат високої щільності HDI
- Виробничі можливості для гнучких плат
Глосарій ключових термінів
| Термін | Визначення |
|---|---|
| AQL | Acceptable Quality Level, статистичний рівень прийнятності для вибору обсягу вибірки та допустимої кількості дефектів. |
| AOI | Автоматична оптична інспекція з використанням камер для виявлення дефектів провідників і паяння. |
| Вигин і скручування | Відхилення від площинності плати циліндричної або гвинтової форми. |
| КВМ | Координатно-вимірювальна машина для тривимірного контактного визначення геометрії щупом. |
| Cpk | Індекс придатності процесу, що оцінює стабільність виготовлення в межах встановлених допусків. |
| База | Теоретично точна площина, вісь або точка, від якої відраховують конструктивні розміри. |
| FAI | Перевірка першого виготовленого виробу для підтвердження стабільності виробничого процесу. |
| GD&T | Стандартизована система позначення геометричних допусків форми та розташування поверхонь. |
| Gerber | Стандартний векторний формат файлів для опису топології друкованих плат. |
| IPC-A-600 | Міжнародний стандарт критеріїв візуального та розмірного приймання незмонтованих плат. |
| Метрологія | Наука про вимірювання, методи та засоби забезпечення їхньої єдності й точності. |
| Допуск | Допустимий діапазон відхилення розміру від його номінального значення. |
| VMS | Відеовимірювальна система для оптичного безконтактного контролю дрібних 2D-елементів. |
Висновки та наступні кроки
Розмірний контроль друкованих плат перетворює креслярські допуски на підтверджені метрологічні факти. Прискіплива увага до геометрії отворів і провідників захищає від дорогих виробничих збоїв.
Для розрахунку замовлення на фабриці APTPCB надайте:
- Повні файли Gerber як геометричну основу.
- Креслення з допусками, структурою шарів і матеріалами.
- Норми приймання за стандартами IPC Клас 2 або 3.
- Спеціальні вимоги щодо глибинного фрезерування чи глухих пазів.