
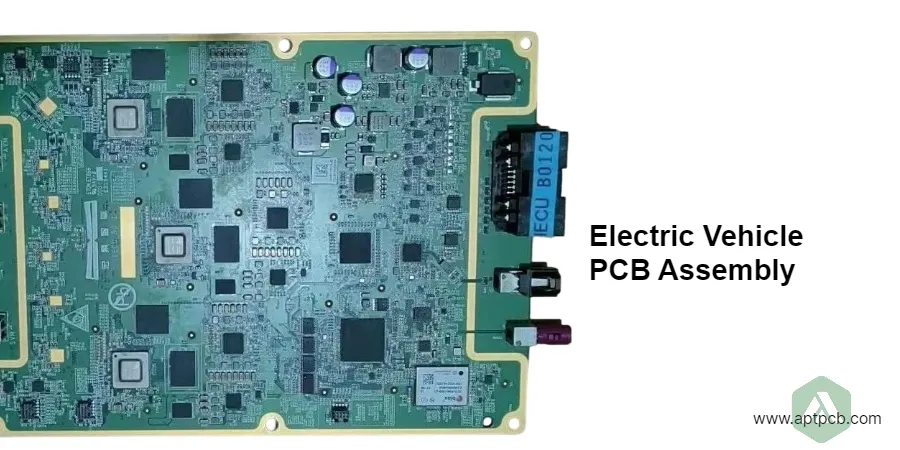
Монтаж друкованих плат для електромобілів (EV) вимагає значно ширших компетенцій, ніж стандартні лінії поверхневого монтажу автомобільного класу. Контролер акумуляторної батареї (BMS), плата керування тяговим інвертором, бортовий зарядний пристрій (OBC) і перетворювач DC-DC ставлять перед виробництвом абсолютно різні технологічні виклики: високовольтну ізоляцію, ефективне тепловідведення, паяння масивних силових приладів, прецизійну точність вимірювальних кіл і багаторівневу функціональну верифікацію.
Оцінка виробничого партнера починається з головного запитання:
Чи здатна технологічна лінія фабрики гарантувати, що плата буде виготовлена, перевірена та протестована у суворій відповідності до електричних, теплових норм і вимог безпеки конкретного електромобільного застосування?
Компанія APTPCB забезпечує повний комплекс послуг із монтажу електроніки під ключ для електротранспорту, включаючи виготовлення друкованих плат, комплектацію електронними компонентами, монтаж, оптичний та рентгенівський контроль і спеціалізовані випробування систем BMS, інверторів, зарядних станцій та силових перетворювачів.
Який тип електронного вузла електромобіля відповідає вашому завданню?
Різні електронні вузли електромобілів мають специфічні механізми відмов. Чітка класифікація плати до вибору виробника допомагає правильно визначити критичні точки контролю.
| Електронний вузол EV | Головний технологічний виклик | Необхідні інженерні вхідні дані | Обов'язкові виробничі докази |
|---|---|---|---|
| Плата моніторингу комірок BMS | Струми витоку, завади, гальванічна ізоляція | Точність вимірювання напруги комірок, балансувальні ланцюги, шини зв'язку | Протоколи функціональних тестів, дані автоматичної інспекції |
| Головний контролер BMS | Поєднання високовольтних і низьковольтних зон, діагностика | Інтерфейси вводу-виводу, прошивка, протоколи зв'язку, захисні алгоритми | Звіти про верифікацію прошивки та результати FCT |
| Плата тягового інвертора | Силова комутація, термомеханічні напруження, паразитні індуктивності | Силові ключі (IGBT/SiC), драйвери затворів, інтерфейси термоінтерфейсу | Технологічні карти паяння, електричний контроль |
| Бортовий зарядний пристрій (OBC) | Високовольтна ізоляція та силове перетворення енергії | Номінальні вхідні/вихідні параметри, норми електричної міцності ізоляції | Тести на пробій діелектрика (Hi-Pot) та функціональна перевірка |
| Конвертер DC-DC | Високі струми та інтенсивне теплове навантаження | Топологія силових шин, діапазон навантажень, система охолодження | Випробування під навантаженням, термографічний контроль |
| Контролер зарядної станції | Інтерфейси зв'язку та безпекові блокування | Протоколи заряджання (CCS/CHAdeMO), діагностичні ланцюги | Верифікація комунікаційних шин |
Виробник електронного вузла (PCBA) відповідає за точне дотримання затверджених вимог. Загальна безпека на рівні автомобіля, електромагнітна сумісність (EMC) та дорожні випробування залишаються завданням розробників системи.
Як правильно специфікувати високовольтну ізоляцію для монтажу плат EV?
Високовольтна електроніка електромобілів спирається на комплексне проєктування системи ізоляції, а не на одну формальну цифру зазору на кресленні. Вимоги до шляхів витоку (creepage) та повітряних зазорів (clearance) залежать від робочої напруги, перехідних імпульсів, класу ізоляції, характеристик ламінату, ступеня забруднення середовища та застосовних стандартів безпеки.
Пакет конструкторської документації повинен містити:
- Межі високовольтних (HV) та низьковольтних (LV) зон на платі;
- Тип необхідної ізоляції (базова, додаткова, подвійна або посилена);
- Мінімальні значення повітряних зазорів та шляхів витоку;
- Електричні характеристики матеріалів ламінату (індекс CTI);
- Розташування ізоляційних пропилів, пазів, масок, захисних покриттів і вимоги до рознімів;
- Вимоги до чистоти поверхні та відсутності іонних забруднень;
- Норми та методику випробувань на діелектричну міцність (Hi-Pot) або опір ізоляції.
Складальне виробництво зобов'язане суворо зберігати розраховані шляхи ізоляції: корпуси компонентів, галтелі припою, залишки флюсу, металеві деталі рознімів і нерівномірність нанесення лаку можуть небезпечно скоротити ефективну відстань ізоляції.
Для заводських приймальних випробувань необхідно визначити:
- Випробувальну напругу;
- Тривалість прикладання напруги;
- Граничний струм витоку;
- Швидкість наростання та спаду напруги;
- Точні точки підключення випробувальних щупів;
- Процедуру безпечного зняття залишкового заряду.
Компанія APTPCB інтегрує вимоги щодо високовольтної перевірки та оптичного контролю в загальну систему випробувань і контролю якості.
Які вимоги до технологічного процесу висуває монтаж SiC тягових інверторів?
Застосування силових транзисторів на основі карбіду кремнію (SiC) суттєво підвищує коефіцієнт корисної дії та швидкість комутації, проте робить схему вкрай чутливою до найменших дефектів паяння.
Аудит виробництва плат тягових інверторів повинен зосередитися на трьох напрямках.
Паяння силових напівпровідникових приладів
Великі силові корпуси мають значно більшу теплоємність порівняно зі звичайними компонентами SMT. Технологічна підготовка повинна враховувати:
- Точний об'єм нанесення паяльної пасти через спеціальні апертури трафарету;
- Різницю в теплоємності окремих ділянок плати при нагріванні;
- Оптимізований термопрофіль оплавлення (переважно у вакуумних печах);
- Контроль прихованих паяних швів під теплопровідними підкладками;
- Жорсткі обмеження на відсоток пустот у припої (voiding < 10–15%);
- Рентгенівський контроль (2D/3D X-ray) кожної плати.
Коли відведення тепла залежить від прихованого паяного контакту, візуальний контроль є абсолютно неефективним.
Розведення драйверів затворів та комутаційні ланцюги
Високошвидкісні комутаційні кола з великими значеннями dI/dt надзвичайно критичні до:
- Паразитної індуктивності провідників;
- Точності розміщення драйверів відносно силових ключів;
- Якості ізолюючих бар'єрів трансформаторів або оптопар;
- Номіналів резисторів у колах затворів;
- Неприпустимості несанкціонованих замін компонентів аналогами.
Критичні компоненти керування затворами мають бути захищені суворим версійним контролем у специфікації BOM.
Контроль теплових інтерфейсів
Виробник повинен детально розуміти вимоги до:
- Посадки на радіатори та охолоджувальні плити (Cold Plates);
- Якості нанесення теплопровідних паст або прокладок (TIM);
- Допусків на висоту компонентів після паяння;
- Зусилля затягування кріпильних гвинтів.
Вихідний контроль повинен підтверджувати, що геометрія зібраної плати ідеально відповідає тепловому розрахунку розробників.
Заводський функціональний тест (FCT) підтверджує правильність збирання плати, тоді як кінцевий ККД інвертора, електромагнітна сумісність та дорожня динаміка перевіряються на рівні всієї трансмісії.
Чому монтаж плат BMS складніший за звичайну автомобільну електроніку?
Плати систем керування батареєю (BMS) поєднують надвисоку точність аналогових вимірювань із небезпечним високовольтним середовищем тягового акумулятора. Мікроскопічні струми витоку, іонні забруднення або нестабільність пасивних компонентів спотворюють дані про заряд комірок.
Ключові фактори якості монтажу BMS:
Точність вимірювальних каналів
Використовуйте прецизійні компоненти для:
- Дільників напруги вимірювання потенціалу комірок;
- Схем вимірювання загального струму батареї (шунти);
- Датчиків контролю температури;
- Цифрових ізоляторів зв'язку.
Виробниче тестування повинно подавати еталонні вхідні сигнали та перевіряти виміряні значення згідно з вузькими полями допусків клієнта.
Надійність балансувальних кіл
Пасивне балансування виділяє значну теплову енергію безпосередньо на платі. Необхідно враховувати:
- Потужність балансувальних резисторів;
- Площу мідних полігонів тепловідведення;
- Допустимий перегрів сусідніх чутливих мікросхем;
- Специфіку активного балансування (комутаційні ключі, дроселі, струмові шини).
Обсяг функціонального заводського тестування BMS
Типова програма перевірки включає:
- Подачу модельованих напруг на всі канали комірок одночасно;
- Перевірку реакції каналів вимірювання температури (NTC);
- Тестування інтерфейсів зв'язку CAN/CAN-FD/isoSPI;
- Активацію ключів балансування та контроль споживання струму;
- Перевірку спрацьовування аварійних реле та захистів;
- Верифікацію залитої версії прошивки та калібрувальних коефіцієнтів.
Стандарт ISO 26262 регламентує життєвий цикл систем функціональної безпеки дорожніх машин. Завод-монтажник PCBA забезпечує керовані та простежувані виробничі процеси, проте сам по собі якісний монтаж не присвоює платі статус «ASIL-сертифікованої» без загальносистемної валідації.
Особливості монтажу плат бортових зарядних пристроїв (OBC) та DC-DC конвертерів
Бортові зарядні пристрої та перетворювачі постійної напруги поєднують силові напівпровідники, мікропроцесорні блоки керування, аналогові сенсори, масивні моточні вузли (трансформатори, дроселі) та жорсткі теплові вимоги.
План виробництва повинен передбачати:
| Технологічна зона | Специфіка монтажу |
|---|---|
| Силові напівпровідники | Спеціальне пакування деталей, контроль термопрофілю, рентген пайки |
| Моточні вироби | Додаткова механічна фіксація, селективне паяння, відведення тепла |
| Високострумові шини | Конструкції з товстою міддю та контроль якості паяння масивних рознімів |
| Ізоляційні бар'єри | Контроль зазорів, чистоти поверхні та діелектричної міцності |
| Змішаний монтаж | Поєднання ліній SMD-монтажу з селективним паянням вивідних елементів (THT) |
| Контрольні точки | Забезпечення безпечного доступу для високовольтного та функціонального контролю |
Механізми відмов плат для електромобілів та методи їх блокування
| Механізм відмови | Що перевіряти в розробці | Чим підтверджувати на виробництві |
|---|---|---|
| Пробій ізоляції | Зазори між HV та LV, розрахунок діелектрика | Протоколи високовольтних тестів (Hi-Pot) |
| Перегрів силових транзисторів | Ефективність теплового тракту, відсоток пустот | Дані рентген-контролю (AXI) та термопрофілі |
| Дрейф вимірювань BMS | Клас точності компонентів, чистота плати | Перевірка BOM, тест ROSE, результати калібрування FCT |
| Встановлення невідповідного компонента | Жорсткий перелік авторизованих виробників | Повна простежуваність партій (Traceability) |
| Руйнування контактів рознімів | Механічні зусилля та якість заповнення отворів припоєм | Звіти оптичної інспекції та контроль заповнення отворів |
| Невідповідність версії ПЗ | Автоматизація процесу прошивки | Заводські логи прошивки за серійними номерами |
Які виробничі підтвердження повинна вимагати команда розробників?
Перед запуском серійного випуску зафіксуйте технологічний базис:
- Затверджена виробнича ревізія друкованої плати;
- Ревізія специфікації BOM із кодами виробників;
- Версія робочої мікропрограми;
- Перелік узгоджених замін компонентів;
- Карта технологічного контролю (QC Plan);
- Критерії проходження функціонального тестування;
- Глибина простежуваності компонентів і матеріалів;
- Регламент управління інженерними змінами (PCN).
Будь-які зміни, що стосуються силових ключів, компонентів гальванічної розв'язки, марки ламінату друкованої плати, режимів паяння або термоінтерфейсів, підлягають обов'язковій повторній інженерній експертизі.
Діюча на заводі APTPCB система якості забезпечує реалізацію всіх погоджених вимог контролю для кожного автомобільного проєкту.
Що формує собівартість монтажу електронних вузлів для електромобілів?
Ціноутворення у сфері електромобільної електроніки визначається складністю технологічних процесів.
| Вимога проєкту | Вплив на собівартість |
|---|---|
| Автомобільна сертифікація деталей (AEC-Q) | Витрати на авторизовані канали постачання та сертифікати |
| Масивні силові корпуси транзисторів | Спеціальне оснащення, вакуумне оплавлення та обов'язковий рентген |
| Змішаний монтаж SMT + THT | Додаткові технологічні операції селективного паяння |
| Високовольтні випробування ізоляції | Захисні екрановані стенди, оснащення та безпека праці |
| Повнофункціональне тестування (FCT) | Розробка нестандартних випробувальних стендів та інженерний час |
| Вологозахисне лакування або поттінг | Додаткові матеріали, операції сушіння та маскування |
| Індивідуальна серіалізація плат | Підтримка бази даних MES і маркування кожної одиниці |
Чек-лист для формування RFQ на монтаж плат для електромобілів
Надайте виробнику такий комплект даних:
- Файли Gerber або ODB++;
- Виробничі креслення голої плати;
- Специфікацію BOM із точними артикулами виробників;
- Перелік погоджених аналогів деталей;
- Складальне креслення з позначенням висоти та кріплення компонентів;
- Опис структури шарів і матеріалів плати;
- Межі високовольтних і низьковольтних зон напруги;
- Вимоги до випробувань ізоляції (напруга, струм витоку, тривалість);
- Теплові вимоги та обмеження на пустоти в пайці;
- Перелік критичних компонентів, заміна яких заборонена;
- Вимоги до оптичного та рентгенівського контролю;
- Файли прошивки та інструкцію з програмування;
- Технічні умови функціонального тестування (FCT);
- Вимоги до маркування та серіалізації;
- Обсяги дослідної партії та річну серійну потребу.
Розподіл відповідальності між виробником плат та розробником електромобіля
Надійна співпраця базується на чіткому розмежуванні обов'язків:
Виробництво друкованих плат і монтаж (PCB/PCBA): виготовлення виробів у суворій відповідності до затверджених креслень, файлів, узгоджених операцій паяння та регламентів контролю якості.
Технологічна експертиза виробництва (DFM/DFA): оцінка здатності обраних матеріалів, компонентів, конфігурацій трафарету та ліній монтажу надійно забезпечити необхідні характеристики.
Сертифікація та кваліфікація електромобіля: підтвердження відповідності готового транспортного засобу стандартам функціональної безпеки (ISO 26262), електромагнітної сумісності (ECE R10), кліматичним нормам та дорожнім регламентам (сфера відповідальності замовника/автовиробника).
Часті запитання (FAQ)
Чи потрібно застосовувати виробничі стандарти серії вже для перших прототипів EV?
Так. Дослідні зразки повинні виготовлятися за технологією, максимально наближеною до серійної, інакше результати їх випробувань не матимуть практичної цінності для оцінки готовності до масового випуску.
Коли на платах для електромобілів необхідне захисне конформне лакування?
Лакування призначається відповідно до умов експлуатації та вимог до захисту від конденсату й соляного туману. Склад лаку, зони маскування та критерії нанесення затверджуються до старту виробництва.
Які дані повинні фіксуватися в системі серіалізації плат EV?
Зазвичай фіксуються індивідуальний серійний номер, номер виробничої партії плати, номер партії монтажу, версія залитого мікрокоду, партії критичних компонентів, дата виготовлення та електронний протокол тестування.
Чи має право виробник замінювати відсутні компоненти на власний розсуд?
Категорично ні. Заміна силових транзисторів, компонентів ізоляції, вимірювальних мікросхем і прецизійних резисторів можлива лише за попереднім письмовим погодженням з інженерами замовника.
Як організовано контроль інженерних змін (Change Control)?
Будь-яка зміна топології, заміни матеріалів чи коригування технологічних операцій підлягає обов'язковій інженерній оцінці впливу на електричні, теплові параметри, рівень безпеки та обсяг повторних валідаційних випробувань.