
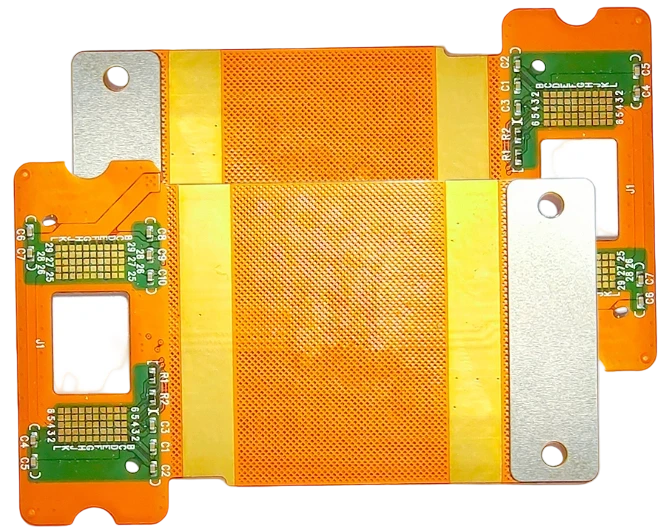
Проектування гнучких друкованих плат для динамічних застосувань вимагає фундаментального переходу від логіки статичних з'єднань до інженерії механічної втоми та витривалості. Для технічних керівників і розробників вибір полягає не лише у забезпеченні електричного контакту, а в гарантуванні мільйонів циклів безперервного вигину без наклепу та втомного зламу мідних провідників. Цей посібник містить чіткі правила трасування, критерії вибору матеріалів і протоколи валідації, необхідні для замовлення надійних динамічних гнучких плат.
Ключові аспекти
- Механічна нейтральність: Як розмістити провідники на нейтральній осі стека для мінімізації напружень розтягування та стискання.
- Геометрія трасування: Конкретні правила усунення ефекту двотавра [I-Beam] та використання радіусних заокруглень замість кутів.
- Вибір матеріалу: Інженерні компроміси між прокатною відпаленою (RA) та електроосадженою (ED) міддю.
- Валідація: Критерії приймання за стандартами випробувань на витривалість IPC-TM-650.
Ключові висновки
- Механічна нейтральність: Як розмістити провідники на нейтральній осі стека для мінімізації напружень під час вигину.
- Геометрія трасування: Специфічні правила для усунення ефекту двотавра та радіусного трасування для усунення концентраторів напруження.
- Вибір матеріалів: Критичні компроміси між прокатною відпаленою (RA) та електроосадженою (ED) міддю.
- Валідація: Критерії приймання випробувань на динамічну втому IPC-TM-650.
- Сфера застосування, контекст рішень та критерії успіху
- Технічні специфікації, що визначаються заздалегідь
- Ключові ризики (першопричини, раннє виявлення, запобігання)
Зміст
- Сфера застосування, контекст рішень та критерії успіху
- Технічні специфікації, що визначаються заздалегідь
- Ключові ризики (першопричини, раннє виявлення, запобігання)
- Валідація та приймання (випробування та критерії придатності)
- Чекліст кваліфікації постачальника (RFQ, аудит, простежуваність)
- Як вибрати технологію (компроміси та правила рішень)
- Поширені запитання (вартість, терміни, DFM, матеріали, тестування)
- Запит цінової пропозиції / DFM-аналізу
- Глосарій ключових термінів
- Висновок
Сфера застосування, контекст рішень та критерії успіху
Динамічний вигин стосується застосувань, де гнучка плата зазнає постійного або повторюваного руху: рухомі друкуючі голівки плотерів, приводи дискових накопичувачів, робототехнічні шарніри або механізми петель ноутбуків. На відміну від статичного монтажу («зігнути під час складання»), динамічні схеми повинні протистояти втомі металу. Головна мета — максимізувати ресурс циклічної витривалості мідних провідників.
Кількісні метрики успіху
Щоб забезпечити відповідність виробу вимогам надійності, визначте ці метрики завчасно:
- Кількість циклів згинання: Плата зобов'язана витримувати задану кількість циклів (наприклад, від 100 000 до 10 000 000 циклів) за заданого радіуса вигину без утворення тріщин.
- Стабільність електричного опору: Зміна опору провідника (Δ R) повинна залишатися нижче 10% протягом усього випробувального ресурсу.
- Монолітність діелектрика: Повна відсутність видимого розтріскування, розшарування або здуття каверлею та базової ізоляції після завершення циклів.
Граничні випадки
- Статичний проти динамічного вигину: Якщо шлейф згинається лише раз під час встановлення у корпус, допускається стандартна електроосаджена мідь (ED) та малі радіуси вигину (10-кратна товщина плати). Цей посібник зосереджений на динамічному вигині, де потрібна прокатна мідь (RA) та безпечні радіуси вигину (20–40 товщин плати).
- Напівдинамічний режим: Обладнання з нечастим згинанням (наприклад, сервісні дверцята, що відкриваються раз на місяць) може проектуватись за проміжними правилами, проте настійно рекомендується дотримуватися динамічних норм для виключення старіння.
Технічні специфікації, що визначаються заздалегідь
Довговічність динамічної плати FPC визначається геометрією провідників та структурою стека. Ви зобов'язані зафіксувати ці параметри у виробничих примітках, щоб виробник гнучких плат [Flex PCB Manufacturer] не застосував стандартні статичні технологічні норми.
Критичні правила трасування
- Плавні радіусні траси: Категорично уникайте кутів 45° та 90° у зоні вигину. Використовуйте широкі дугоподібні скруглення. Гострі кути концентрують механічне напруження та провокують зародження тріщин.
- Перпендикулярне трасування: Провідники повинні перетинати лінію вигину строго перпендикулярно (під кутом 90°). Траси, що йдуть під кутом або паралельно осі вигину, зазнають скручування і швидко відшаровуються.
- Зсув провідників (усунення ефекту двотавра): У двошарових гнучких платах доріжки верхнього шару не повинні розташовуватися точно над доріжками нижнього шару. Зсувайте їх у шаховому порядку, щоб виключити ефект жорсткої двотаврової балки [I-Beam], який різко підвищує опір вигину.
- Розміщення на нейтральній осі: Провідники мають знаходитися якомога ближче до механічної нейтральної площини (середини стека). Для динамічного згинання ідеальною є одношарова конструкція з однаковою товщиною полііміду та каверлею з обох боків.
- Краплеподібні переходи [Teardrops]: Додавайте плавні краплі до всіх контактних майданчиків та отворів, особливо на стику жорсткої та гнучкої зон.
- Постійна ширина доріжок: Зберігайте фіксовану ширину провідника на всій ділянці вигину. Будь-які звуження утворюють концентратори зламу.
- Уникайте суцільної міді: Заборонено використовувати суцільні мідні полігони в динамічних зонах. Застосовуйте сітчасту структуру (під 45° до осі) або повністю розмикайте екрани, якщо дозволяє ЕМС.
- Перехідні зони: Не розміщуйте перехідні отвори, компоненти або краї ребер жорсткості ближче ніж за 2.5 мм (100 mil) до зони динамічного вигину.
- Каверлей замість паяльної маски: Використовуйте виключно плівковий поліімідний каверлей. Рідка паяльна маска крихка і швидко вкриється мікротріщинами.
- Товщина міді: Застосовуйте тонку мідну фольгу (наприклад, 1/3 oz або 12 мкм). Тонка мідь зазнає істотно менших деформацій розтягування на зовнішньому радіусі.
- Напрямок прокатки: Слідкуйте, щоб волокна прокатки міді RA були орієнтовані вздовж провідників (перпендикулярно до осі згину).
- Співвідношення радіуса вигину: Забезпечуйте відношення радіуса вигину до товщини плати не менше 20:1 для одношарових і 40:1 для двошарових динамічних плат.
Таблиця ключових параметрів
| Параметр | Стандартна плата (статична) | Вимога для динамічного вигину | Чому це важливо |
|---|---|---|---|
| Тип міді | Електроосаджена (ED) | Прокатна відпалена (RA) | Мідь RA має витягнуту горизонтальну кристалічну структуру для високої стійкості до втоми. |
| Товщина міді | 1 oz (35 мкм) | 1/3 oz (12 мкм) або 1/2 oz (18 мкм) | Тонша мідь зазнає меншого відносного подовження під час згинання. |
| Радіус вигину | 6x – 10x товщини | 20x – 100x товщини | Більший радіус зменшує циклічне механічне напруження. |
| Кількість шарів (гнучка зона) | 1–6 шарів | 1 шар (оптимально) або 2 шари | Мінімізує товщину пакета; 1 шар розміщує мідь точно на нейтральній осі. |
| Захисна ізоляція | Паяльна маска або каверлей | Поліімідний каверлей [Kapton] | Каверлей пластичний; паяльна маска крихка і тріскається під навантаженням. |
| Трасування кутів | Допускаються кути 45° | Виключно плавні дуги | Усуває точки концентрації механічного напруження. |
| Фінішне покриття | ENIG / HASL | М'яке золото / OSP (у гнучкій зоні) | Тверді шари нікелю розтріскуються; мідь у зоні згину повинна бути без нікелю. |
| Напрямок прокатки | Довільний | Вздовж траси / перпендикулярно вигину | Вигин упоперек волокон прокатки веде до миттєвого руйнування провідника. |
Ключові ризики (першопричини, раннє виявлення, запобігання)
Відмови динамічних плат часто мають прихований характер і проявляються лише після тривалої експлуатації виробу.
1. Наклеп та втомне розтріскування міді
- Першопричина: Багаторазова пластична деформація кристалічної решітки міді через занадто малий радіус вигину або використання електроосадженої міді ED замість прокатної RA.
- Раннє виявлення: Плавне зростання опору провідника під час циклічних тестів; поява мікротріщин під 20-кратним збільшенням.
- Запобігання: Дотримання правил радіуса вигину Flex PCB (мінімум 20-кратна товщина) та обов'язкова вказівка міді RA у документації.
2. Ефект двотавра [I-Beam Effect]
- Першопричина: Провідники верхнього та нижнього шарів спроектовані точно один над одним. Така структура працює як двотаврова балка, різко збільшуючи жорсткість на вигин.
- Раннє виявлення: Відчутний високий механічний опір під час згинання; швидкий злам ланцюгів двошарової плати під час тестів.
- Запобігання: Розведення провідників верхнього та нижнього шарів зі зсувом у шаховому порядку (зміщення щонайменше на ширину доріжки + зазор).
3. Механічне напруження в перехідній зоні
- Першопричина: Концентрація напруження на межі контакту гнучкого шлейфа з жорстким підсилювачем [stiffener] або жорсткою платою.
- Раннє виявлення: Відшарування каверлею або злам провідника точно по лінії закінчення ребра жорсткості.
- Запобігання: Нанесення еластичного валика епоксидного компаунду (демпфера натягу). Забезпечення перекриття каверлею на ребро жорсткості на 0.5–1.0 мм для усунення зазору.
4. Розшарування захисного каверлею
- Першопричина: Залишкові мікробульбашки повітря між провідниками через недостатній тиск ламінування або вузький зазор між трасами.
- Раннє виявлення: Білі плями (пустоти) під каверлеєм після термоудару чи паяння.
- Запобігання: Забезпечення достатнього зазору між трасами (зазвичай не менше 0.13–0.25 мм), щоб адгезив вільно заповнював простір між провідниками.
5. Спотворення хвильового опору
- Першопричина: Сітчасті опорні полігони заземлення мають меншу ємність на одиницю довжини порівняно із суцільною мідною фольгою.
- Раннє виявлення: Погіршення форми швидкісних імпульсів, сплески TDR-рефлектограми в гнучкій зоні.
- Запобігання: Моделювання імпедансу з урахуванням конкретного відсотка сітки (наприклад, 50% міді) та попереднє узгодження з виробником гнучких плат.
6. Розтріскування металевих покриттів
- Першопричина: Попадання хімічного нікелю (ENIG) або інших твердих покриттів у зону активного вигину (нікель має низьку пластичність).
- Раннє виявлення: Переривчасті обриви кіл, які зникають при розпрямленні шлейфа.
- Запобігання: Застосування селективної металізації (тільки на контактних майданчиках). Уся ділянка вигину повинна бути чистою міддю під захисним каверлеєм.
7. Підтікання припою під каверлей [Solder Wicking]
- Першопричина: Затікання розплавленого припою вздовж провідника під край каверлею, що робить корінь траси крихким.
- Раннє виявлення: Візуальний огляд показує припій, що затік за межі контактного майданчика; локальне огрубіння гнучкої частини.
- Запобігання: Створення паяльних дамб та обмеження вікон каверлею суворо геометрією контактних майданчиків.
8. Розмірна нестабільність діелектрика
- Першопричина: Поліімід зазнає значних температурних і вологосних усадок у процесі обробки.
- Раннє виявлення: Зсув отворів та вікон каверлею відносно контактних майданчиків.
- Запобігання: Збільшення ширини паяльних пасків (annular rings на +0.12–0.2 мм) та розширення технологічних допусків суміщення (±0.2 мм).
Валідація та приймання (випробування та критерії придатності)
Випробування динамічних плат на довговічність носять руйнівний характер, тому в бюджет проекту обов'язково закладаються тестові купони.
Таблиця критеріїв приймання
| Параметр контролю | Стандартний метод | Критерій придатності | Обсяг вибірки |
|---|---|---|---|
| Циклічна втома при вигині | IPC-TM-650 2.4.3 (стенд MIT) | > 100 000 циклів (або за ТЗ) за Δ R < 10% | 5 купонів на партію |
| Міцність на відрив | IPC-TM-650 2.4.9 | > 0.8 Н/мм (після термоудару) | 2 купони на партію |
| Візуальний контроль | IPC-6013 Class 3 | Відсутність тріщин, розшарувань або пухирів | 100% виробів |
| Розмірна стабільність | IPC-TM-650 2.2.4 | Відхилення розмірів < 0.15% | 3 панелі на партію |
| Імпеданс (за потреби) | Рефлектометрія TDR | ±10% від номінального значення | 100% сигнальних ліній купона |
| Паяність майданчиків | J-STD-003 | 95% покриття припоєм без стягування | 2 купони на партію |
Рекомендована програма випробувань
- Проектування технологічного купона: Не використовуйте готовий дорогий виріб для руйнівних тестів. Створіть тестовий купон динамічної витривалості, що повторює ширину трас, зазори та стек шарів реальної гнучкої зони.
- Моніторинг ланцюжка Daisy Chain: З'єднайте провідники купона послідовним ланцюгом для безперервної реєстрації опору під час руху стенду.
- Реєстрація мікрообривів [Glitch Detection]: Використовуйте високошвидкісні аналізатори переривань для фіксації мікросекундних розривів (тривалістю > 1 мкс), які звичайний мультиметр не помітить.
- Точна відповідність радіуса: Оснастка стенду повинна мати циліндричну оправку точно того радіуса, який закладено в конструкцію приладу (наприклад, оправка діаметром 5 мм).
- Напрямок навантаження: Якщо реальний шлейф працює на скручування, випробовуйте його на торсіонному стенді, а не на простому згинанні.
- Аналіз мікрошліфів: Виготовте поперечні шліфи зруйнованих зразків для встановлення характеру зламу: пластична втома міді чи крихкий злам через перехідні покриття.
Чекліст кваліфікації постачальника (RFQ, аудит, простежуваність)
Далеко не кожна фабрика здатна забезпечити стандарти динамічного вигину. Використовуйте цей чекліст для аудиту виробника:
- Складські запаси матеріалів: Чи має постачальник у наявності прокатну відпалену фольгу (RA) та якісний безклейовий поліімід (DuPont Pyralux або Panasonic Felios)?
- Точність суміщення каверлею: Чи здатне виробництво забезпечити суміщення вікон каверлею з точністю не гірше ±0.15 мм?
- Лазерний розкрій: Чи використовується ультрафіолетове (UV) лазерне різання для контурів гнучких деталей (виключає мікротріщини країв)?
- Контроль імпедансу на сітці: Чи володіють технологи досвідом розрахунку та контролю хвильового опору на сітчастих полігонах заземлення?
- Монтаж ребер жорсткості: Чи автоматизовано процес гарячого приклеювання підсилювачів (FR4, сталь, поліімід) на термореактивний клей?
- Лабораторне обладнання: Чи є на фабриці власні випробувальні стенди на динамічну втому (стенди MIT або аналогічні)?
- Простежуваність прокатки: Чи може завод підтвердити орієнтацію волокон прокатки міді від рулону до конкретної заготовки на груповій панелі?
- Інженерний DFM-аналіз: Чи надає завод аргументовані зауваження щодо радіусів вигину та форми трасування до початку виробництва?
- Селективна металізація: Чи вміє фабрика виконувати дискову металізацію [button plating], залишаючи динамічну ділянку чистою міддю?
- Сертифікація: Наявність чинного сертифіката IPC-6013 Class 3 для гнучких друкованих плат.
- Культура виробництва: Чи використовуються спеціальні касети та захисні рамки, що виключають заломи ультратонких шлейфів операторами?
- Каверлей проти маски: Якщо технолог заводу пропонує замінити каверлей на рідку паяльну маску для економії — дискваліфікуйте такого постачальника для динамічних плат.
Як вибрати технологію (компроміси та правила рішень)
Порівняння: Прокатна відпалена (RA) проти електроосадженої (ED) міді
| Фактор | Прокатна відпалена (RA) | Електроосаджена (ED) | Найкраще застосування | Інженерний компроміс |
|---|---|---|---|---|
| Структура зерна | Горизонтальна / пластинчаста | Вертикальна / стовпчаста | RA: Динамічний вигин | RA трохи дорожча і має дещо нижчу адгезію. |
| Ресурс циклів | Високий (мільйони циклів) | Низький (тисячі циклів) | ED: Статичний вигин за формою | ED чудово підходить під тонке травлення, але швидко ламається в русі. |
| Шорсткість фольги | Дуже гладка | Шорстка (краща адгезія) | RA: Високошвидкісні сигнали | RA вимагає спеціальної хімічної підготовки під склеювання. |
| Вартість | Преміальний рівень | Стандартний рівень | ED: Бюджетні статичні шлейфи | Ламінати RA можуть мати довший термін замовлення. |
| Доступність | Спеціалізоване замовлення | Постійно на складі | RA: Критична надійність | ED є базовим стандартом для жорстких плат. |
| Фактор травлення | Хороший | Відмінний | ED: Надвисока щільність (< 75 мкм) | RA складніше труїти на ультратонких провідниках. |
| Орієнтація прокатки | Критична (має збігатися) | Не має значення | RA: Односпрямований рух | Орієнтацію RA слід контролювати під час розкладки на панелі. |
| Пластичність | Дуже висока | Помірна | RA: Малі радіуси вигину | Мідь RA м'якша і легше дряпається технологічним інструментом. |
Матриця пріоритетів
| Пріоритет проекту | Найкраще рішення | Обґрунтування |
|---|---|---|
| Максимальний ресурс циклів | Одношарова конструкція з міддю RA | Мідь лежить строго на нейтральній осі; ламінат RA протистоїть втомі металу. |
| Висока щільність монтажу | Гнучко-жорстка плата з локальним каверлеєм | Гнучка зона залишається тонкою (1–2 шари), тоді як жорстка бере на себе щільне трасування. |
| Мінімальна ціна | Стандартна електроосаджена мідь ED | Допустимо виключно за умови відсутності руху після монтажу у корпус. |
| Контроль імпедансу | Сітчастий опорний полігон заземлення | Зберігає еластичність шлейфа, забезпечуючи зворотний шлях сигналу. |
| Механічна жорсткість роз'єму | Підсилювачі з полііміду (PI) або FR4 | Додають необхідну посадкову товщину під контакти роз'ємів без зайвої ваги. |
Практичні правила рішень («Якщо... Обирайте...»)
- Якщо пристрій вимагає понад 10 000 циклів вигину, обирайте прокатну відпалену (RA) мідь; інакше для статичного монтажу достатньо звичайної міді ED.
- Якщо крізь динамічну зону проходять швидкісні лінії, обирайте сітчастий екран заземлення; інакше взагалі не використовуйте полігони в зоні вигину.
- Якщо радіус вигину є критично малим (< 10 товщин плати), обирайте суворо 1-шарову гнучку плату; інакше допускається 2-шарова конструкція зі зсувом провідників.
- Якщо ви проєктуєте зону стику з ребром жорсткості, обирайте перекриття каверлею на підсилювач на 0.5 мм; інакше виникне злам міді на лінії концентрації напруження.
- Якщо компоненти монтуються поблизу гнучкої зони, обирайте селективну металізацію золотом; інакше шар крихкого нікелю потрапить у радіус вигину.
- Якщо ви прокладаєте траси крізь вигин, обирайте плавні радіусні дуги; інакше кути 45° стануть осередками розриву провідників.
- Якщо ви обираєте зовнішню ізоляцію, обирайте плівковий поліімідний каверлей; інакше паяльна маска потріскається після перших сотень циклів.
- Якщо у вас 2-шарова гнучка плата, обирайте шаховий зсув доріжок; інакше ефект двотавра [I-Beam] багаторазово підвищить жорсткість плати.
- Якщо потрібна тверда основа під важкий клемник, обирайте ребро жорсткості з FR4 чи нержавіючої сталі; для ZIF-роз'ємів використовуйте поліімід.
- Якщо бюджет жорстко обмежений, а рух відбувається рідко (при ремонті), обирайте технологію напівгнучких плат (Semi-Flex на вифрезерованому FR4); для справжньої динаміки використовуйте тільки повноцінний поліімід.
Поширені запитання (вартість, терміни, DFM, матеріали, тестування)
Наскільки прокатна мідь RA дорожча за звичайну мідь ED? Фольга RA збільшує вартість базового діелектрика приблизно на 10–20%. Однак у загальній вартості готової складної плати це зазвичай становить менше 5%, оскільки вартість хімічних операцій, фотолітографії та ламінування значно переважає вартість сировини.
Які стандартні терміни виготовлення динамічних гнучких плат? Виготовлення дослідних прототипів зазвичай триває 5–10 робочих днів, а запуск серійних партій вимагає 3–4 тижні. Терміни можуть збільшитися, якщо на складі відсутні специфічні товщини міді RA (наприклад, 1/3 oz) або тонкі безклейові плівки.
Чи потрібно надавати окремі креслення для ребер жорсткості? Так, обов'язково створіть окремий механічний шар у файлах Gerber або ODB++. На цьому шарі чітко покажіть контур ребер жорсткості, їхній матеріал (FR4, поліімід, сталь), товщину та тип використовуваного адгезиву (термореактивний клей або скотч 3M PSA).
Чи можна замінити поліімідний каверлей паяльною маскою для здешевлення? Ні в якому разі не використовуйте рідку паяльну маску в зоні динамічного вигину. Вона надзвичайно крихка і потріскається вже на перших циклах, оголюючи мідь і спричиняючи її злам. Маска допустима лише на жорстких ділянках плат Rigid-Flex або при статичному укладанні з гігантськими радіусами вигину.
Як правильно вказати напрямок прокатки міді RA на виробничому кресленні? Додайте окремий пункт у технічні вимоги виробничого креслення: «Напрямок прокатки [grain direction] мідної фольги RA повинен бути паралельним до поздовжньої осі провідників (перпендикулярно осі вигину)». Завод розташує плати на груповій панелі відповідно до орієнтації рулону матеріалу.
Що являє собою «нейтральна вісь» і чому вона настільки критична? Нейтральна вісь — це поздовжня площина всередині структури матеріалу, в якій під час вигину механічні напруження дорівнюють нулю (відсутнє як стискання, так і розтягування). Розміщення провідників точно вздовж цієї осі (зазвичай у центрі симетричного стека) практично усуває механічну деформацію міді.
Як перевірити свій проект на наявність «ефекту двотавра» [I-Beam]? Увімкніть одночасне відображення верхнього та нижнього шарів топології у САПР. Якщо ви бачите, що сигнальні траси в зоні вигину проходять точно одна над одною, зсуньте один із шарів убік щонайменше на ширину доріжки.
Який мінімальний допустимий радіус вигину для динамічних застосувань? Для гарантії високого ресурсу розраховуйте радіус вигину як 20–40 товщин гнучкого шлейфа. Наприклад, якщо товщина гнучкої частини становить 100 мкм, мінімальний безпечний внутрішній радіус вигину складає від 2 до 4 мм.
Запит цінової пропозиції / DFM-аналізу
Під час замовлення розрахунку вартості або інженерної експертизи DFM для динамічних плат надання вичерпних вихідних даних виключає затримки та гарантує надійність.
Знімок технологічних можливостей
| Параметр | Стандартні можливості | Розширені можливості | Примітки |
|---|---|---|---|
| Кількість гнучких шарів | 1–2 шари | 3–6 шарів | 1 шар є найкращим для динаміки. |
| Мін. ширина / зазор | 4 mil / 4 mil (100 мкм) | 3 mil / 3 mil (75 мкм) | Для гнучких зон краще ширші провідники. |
| Мін. діаметр отвору (мех.) | 0.2 мм (8 mil) | 0.15 мм (6 mil) | Доступне лазерне свердління мікропереходів. |
| Товщина міді | 0.5 oz – 1 oz | 1/3 oz (12 мкм) | Тонша фольга є пластичнішою. |
| Перемичка каверлею | 10 mil (0.25 мм) | 4 mil (0.1 мм) | Доступне прецизійне лазерне розкриття. |
Глосарій ключових термінів
| Термін | Значення | Практичне значення в інженерії |
|---|---|---|
| DFM | Проектування з урахуванням технологічності [Design for Manufacturability]. | Запобігає появі прихованого браку, знижує собівартість. |
| AOI | Автоматична оптична інспекція топології та монтажу. | Виявляє мікроперемички та розриви провідників. |
| ICT | Внутрішньосхемне тестування адаптерним стендом. | Швидка перевірка цілісності кіл та номіналів деталей. |
| FCT | Функціональний контроль працездатності виробу під струмом. | Перевіряє роботу схеми в реальних експлуатаційних умовах. |
| Flying Probe | Тестування плати рухомими «літаючими щупами». | Ідеально для швидкісної перевірки дослідних партій. |
| Netlist | Список з'єднань електричної принципової схеми. | Виключає помилки розведення трас до початку монтажу. |
| Stackup | Структура чергування шарів діелектриків, фольги та клею. | Визначає імпеданс, жорсткість та стійкість до деформацій. |
| Імпеданс | Хвильовий опір швидкісних сигнальних ліній (наприклад, 50 Ом). | Запобігає відбиттям сигналів та спотворенню фронтів. |
| ENIG | Хімічне нікелювання з імерсійним золоченням. | Дає ідеальну площинність майданчиків, але шар нікелю крихкий. |
| OSP | Органічне консерваційне покриття міді. | Не впливає на еластичність міді; чудово підходить для зон вигину. |
Висновок
Проектування гнучких плат для динамічного вигину найпростіше виконати бездоганно, якщо ви сформулюєте технічні специфікації та програму валідації на ранній стадії, а потім підтвердите їх через DFM-аналіз та електричний контроль.
Використовуйте наведені в цьому посібнику інженерні правила, чеклісти та рекомендації для скорочення циклів редизайну та забезпечення високого виходу придатних виробів під час масштабування тиражу. Якщо ви маєте сумніви щодо механічних обмежень вашого корпусу, обов'язково проведіть випробування на дослідній партії зразків до фіксації серійного релізу.