
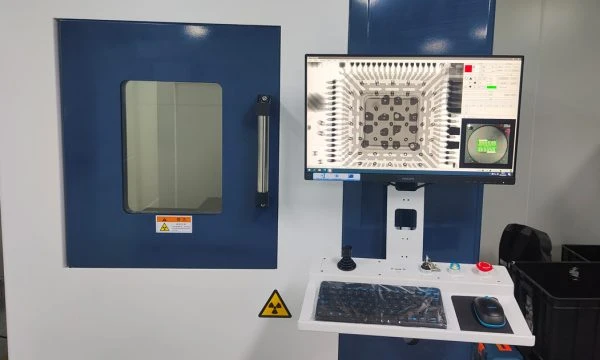
- Безфлюсове паяння слід розглядати як технологічне рішення для контролю залишкових забруднень на межах процесів, а не як маркетинговий ярлик для декларування «квантового чи космічного рівня».
- Перше інженерне питання полягає в тому, чи дійсно зібраний вузол настільки чутливий до вакууму або мікрозалишків флюсу, щоб виправдати додаткові технологічні складнощі та витрати.
- Стан поверхні, марка припою, термопрофілювання, рентгенівський контроль та протокол приймання мають набагато більшу вагу, ніж абстрактні заяви про «надчисте складання».
- Відкриті бази даних NASA та стандарти
ASTM E595слугують орієнтирами для попереднього скринінгу матеріалів на газовиділення (outgassing); проте вони самі по собі не гарантують, що готовий електронний модуль автоматично кваліфікований для кріогенних, квантових чи глибоковакуумних умов. - Якщо технологічний маршрут не має стабільного регламенту підготовки поверхонь, багаторівневої інспекції та чіткого вибору покриття, перехід на «безфлюсову» технологію не вирішить базових проблем якості.
Коротка відповідь
Безфлюсове паяння стає обґрунтованим рішенням під час аудиту PCBA, коли виріб експлуатується у глибокому вакуумі, чутливий до летких органічних часток, має важкодоступні для відмивання зони монтажу або вимагає надчистих контактних поверхонь під подальше розварювання мікропровідників. Найбільш виважений інженерний підхід — комплексно оцінювати цілі чистоти, методи видалення оксидів, тип фінішного покриття (ENIG/ENEPIG), термопрофіль та рентген-контроль прихованих з'єднань, не підміняючи системну валідацію гучними гаслами.
Зміст
- Що інженери повинні перевірити насамперед?
- Коли безфлюсове паяння дійсно виправдане?
- Що змінюється в технологічному плані монтажу?
- Як вибір фінішного покриття та матеріалів впливає на аудит?
- Чому регламент інспекції та протоколи приймання важливіші за гасла?
- Що необхідно заморозити перед пілотним складанням?
- Наступні кроки разом із APTPCB
- Часті запитання (FAQ)
- Джерела та нормативні посилання
- Інформація про авторів та рецензентів
Що інженери повинні перевірити насамперед?
Починайте з аналізу чутливості до залишків флюсу, вимог до роботи у вакуумі, фізичної доступності паяних з'єднань для відмивання та призначення контактних інтерфейсів.
Типова помилка багатьох команд розробників — починати процес із вибору назви технології. Надійний алгоритм аудиту виглядає так:
- чітко з'ясувати, чому саме залишки флюсу є критичною загрозою для даного виробу;
- перевірити, чи є стандартне ультразвукове або струминне відмивання неефективним, неповним або ризикованим для компонентів;
- визначити, який стан поверхні необхідний для подальшого монтажу кристалів, розварювання дротів чи встановлення в герметичний відсік;
- погодити, як саме зібраний вузол буде контролюватися та проходити приймальні випробування після паяння.
Загальнодоступна база даних вакуумного газовиділення NASA та стандарт ASTM E595 є важливими інструментами скринінгу діелектриків і припоїв на втрату маси у вакуумі, проте вони не перетворюють кожну безфлюсову плату на готовий сертифікований вакуумний прилад.
Коли безфлюсове паяння дійсно виправдане?
Головний висновок: Лише тоді, коли конструкція виробу надзвичайно вразлива до защемлених під корпусами залишків активаторів, не допускає виділення газів у вакуумі або має недосяжні для очищення зони.
Аудит на користь безфлюсового паяння обґрунтований за таких умов:
- плата містить компоненти з мінімальним зазором від підкладки (ultra-low standoff), під якими неможливо гарантовано вимити і висушити рідкий флюс;
- модуль працює у високому або надвисокому вакуумі, оптичних чи лазерних камерах, де випаровування органіки призводить до помутніння лінз чи дзеркал;
- контактні площадки призначені для наступного ультразвукового розварювання алюмінієвих чи золотих мікропровідників (wire bonding);
- пристрій містить надщільні BGA або LGA-матриці, де навіть мікроплівки флюсу спричиняють корозію чи паразитичні струми витоку;
- проектний регламент чистоти висуває значно жорсткіші вимоги, ніж стандартний процес із використанням паст типу No-Clean.
Безфлюсовий процес зазвичай не виправданий, якщо плата працює при звичайній кімнатній температурі, виконує стандартні цифрові функції або експлуатується в звичайних промислових шафах. У таких випадках класичний процес SMT із водозмивними або безвідмивними пастами є надійнішим і значно дешевшим.
| Питання аудиту | Чому це важливо | Що перевірити в першу чергу |
|---|---|---|
| Чи критичні залишки хімії? | Не кожна плата потребує складної безфлюсової оснастки | Наявність оптичних осередків, герметичних порожнин, подальше розварювання |
| Чи реальні вимоги до вакууму? | Газовиділення — це вимірюваний фізичний параметр, а не бренд | Специфікація матеріалів за ASTM E595, робочий тиск і температура |
| Чи доступні з'єднання для контролю? | Відсутність флюсу не усуває ризику порожнеч (voids) у пайці | Доступність для 3D рентген-контролю (AXI), критерії приймання |
| Чи стабільний техпроцес? | Безфлюсове паяння вимагає суворого середовища (вакуум/N2/мурашина кислота) | Форма припою (преформи чи пасти без флюсу), профіль нагріву, гази-відновники |
Що змінюється в технологічному плані монтажу?
Головний висновок: Відмова від традиційного флюсу переносить основне навантаження на підготовку поверхонь, захист від окиснення та дисципліну процесу.
У звичайному процесі SMT флюс бере на себе хімічне розчинення оксидів металів під час оплавлення. Якщо флюс вилучено, технологічний маршрут кардинально змінюється:
- прецизійний контроль стану контактних поверхонь та умов зберігання плат (вакуумні пакети, азотні шафи);
- вибір попередньо сформованих припійних заготовок (preforms) або спеціальних складів без органічних активаторів;
- ретельний підбір термопрофілю безпосередньо у відновлювальному середовищі (наприклад, пары мурашиної кислоти або вакуумна піч із плазмовим очищенням);
- обов'язковий рентгенівський контроль на відсоток порожнеч (voiding analysis);
- оформлення детального протоколу контролю чистоти та цілісності паяних контактів.
Традиційний процес SMT No-Clean значною мірою покладається на хімічну активність флюсу для змочування. Безфлюсовий монтаж вимагає переносу зусиль на превентивний захист від оксидів, контроль газового середовища печі та 100% неруйнівний контроль.
Рекомендації провідних виробників припоїв (зокрема Indium Corporation) наголошують: профіль оплавлення повинен бути точно узгоджений зі специфікацією сплаву та виміряний термопарами безпосередньо на реальній платі.
Інженерна перевірка повинна чітко відповісти:
- яким чином усуваються оксиди міді та олова без хімічного флюсу (вакуум, відновні гази, плазма)?;
- які конструктивні особливості плати можуть ускладнити змочування поверхонь або утруднити огляд?;
- які контакти підлягають візуальній інспекції, а які обов'язково перевіряються на рентгені?;
- які підтвердження першої установчої партії гарантують стабільність серії?
Як вибір фінішного покриття та матеріалів впливає на аудит?
Головний висновок: Дискусія про безфлюсове паяння — це насамперед дискусія про фізику поверхні та сумісність металів, а не просто про режим роботи печі.
Фінішне покриття друкованої плати має забезпечувати баланс таких факторів:
- бездоганне змочування без агресивних хімічних активаторів;
- стійкість до тривалого зберігання без утворення товстих плівок оксидів;
- сумісність із ультразвуковим розварюванням виводів кристалів (wire bonding);
- відсутність ризику утворення інтерметалідів, схильних до крихкого руйнування.
Інженерні рекомендації щодо вибору фінішного металу:
ENIG(імерсійне золото по підшару нікелю) є базовим вибором для планарного монтажу, коли потрібна площинність та відмінна паяність;ENEPIG(хімічний нікель / хімічний паладій / імерсійне золото) стає безальтернативним стандартом, коли на одній платі поєднується паяння компонентів та розварювання золотих або алюмінієвих мікродротів;- покриття не повинно обиратися бездумно «із запасом»: надлишкові шари благородних металів збільшують ризик розчинення золота в припої (gold embrittlement).
Стандарт IPC-4556 регламентує параметри покриття ENEPIG, визначаючи товщини шарів нікелю, паладію та золота для збереження паяності та надійності зварних з'єднань.
| Вимога до контактної площадки | Рекомендована інженерна тактика |
|---|---|
| Звичайні контактні площадки SMT | Використовувати планарне стабільне покриття (ENIG або прецизійне імерсійне срібло) |
| Зони комбінованого монтажу (пайка + wire bonding) | Застосовувати ENEPIG або селективне зонування фінішних покриттів |
| Тривале зберігання до монтажу | Регламентувати упаковку в осушене азотне середовище з індикаторами вологи |
| Чутливі контактні сенсорні зони | Виділяти в окремі технологічні топологічні острови без контакту з припоєм |
Чому регламент інспекції та протоколи приймання важливіші за гасла?
Головний висновок: Відмова від флюсу не скасовує необхідності суворого рентген-контролю, профілювання та реєстрації параметрів якості.
Надійний технологічний ланцюг приймання безфлюсового вузла включає:
- контроль геометрії нанесення припійних преформ або дозування спеціальних складів;
- оптичний контроль інспекції нанесення (SPI);
- апаратне вимірювання температурного профілю термопарами на зразку-свідку;
- рентгенівський контроль (AXI) для виявлення порожнеч, перемичок та неповної змочуваності під корпусами;
- інспекцію першого виробу (FAI);
- підсумковий акт приймання з протоколами простежуваності матеріалів та вакуумних тестів.
Цей багатоступеневий маршрут значно надійніший за популістські твердження типу «нуль флюсу гарантує 100% надійності». Якщо технічний опис обіцяє:
- безвідмовну роботу при кріогенних температурах без попередніх випробувань;
- квантову надпровідність або роботу у відкритому космосі «за замовчуванням»;
- нульову пористість пайки без надання рентгенівських знімків;
то такий проект виходить за межі реальної інженерної практики.
Що необхідно заморозити перед пілотним складанням?
Головний висновок: Пілотне складання має підтверджувати налагоджений керований маршрут, а не служити полігоном для випадкових спроб.
Перед запуском установчої партії зафіксуйте:
- точну фізичну причину чутливості до залишків флюсу та вимоги вакуумного середовища;
- специфікацію фінішного металевого покриття (ENIG / ENEPIG / Immersion Sn) із допусками товщин;
- метод безфлюсового оплавлення (газове середовище печі, рівень вакууму, тип преформ);
- карту з'єднань, що вимагають обов'язкового рентгенівського контролю AXI;
- критерії приймання партії за відсотком порожнеч згідно зі стандартами IPC Class 3.
Наступні кроки разом із APTPCB
Якщо вимоги до вакуумного газовиділення, чистоти оптичних каналів або складності відмивання компонентів змушують вас оцінювати технологію безфлюсового монтажу, надішліть файли Gerber, перелік компонентів (BOM), технічні вимоги до чистоти та дані корпусу на адресу [email protected] або скористайтеся нашою онлайн-формою запиту розрахунку. Інженерно-технологічний відділ APTPCB проаналізує проект і надасть професійний висновок DFM протягом 24 годин.
Корисні матеріали:
- Фінішні покриття друкованих плат (PCB Surface Finishes) — вибір між ENIG, ENEPIG та імерсійними металами;
- Монтаж BGA, QFN та компонентів fine-pitch — мінімізація пустот і технологія оплавлення;
- Рентгенівський контроль змонтованих плат (AXI) — перевірка прихованих паяних з'єднань;
- Інспекція першого виробу (FAI) — валідація установчої серії перед масштабуванням.
Часті запитання (FAQ)
Чи означає застосування безфлюсового паяння автоматичну кваліфікацію для роботи у вакуумі?
Ні. Це свідчить про те, що технологічний процес спроектовано з підвищеною увагою до відсутності летких залишків та мікрозабруднень. Повна вакуумна кваліфікація вимагає випробувань матеріалів на втрату маси (TML/CVCM) та тестів зібраного приладу у вакуумній камері.
Чи застосовується безфлюсове паяння виключно для квантової апаратури?
Ні. Такий технологічний аудит є актуальним для будь-яких герметичних приладів, лазерних та оптичних систем, надвисокочастотних модулів та виробів, де неможливо видалити хімічні залишки під низькопрофільними корпусами.
Чи обов'язково використовувати покриття ENEPIG для безфлюсового монтажу?
Ні. Покриття ENEPIG призначене для вузлів, де на одній платі поєднується паяння деталей та ультразвукове розварювання тонких дротів. Якщо розварювання не використовується, відмінні результати забезпечує якісне покриття ENIG.
Чи можна використовувати універсальні теплові профілі для безфлюсових печей?
Категорично ні. Температурний профіль, тиск газу та час витримки підбираються індивідуально під теплоємність конкретної плати, сплав припою та марку відновлювального середовища.
З чого слід починати аудит такого проекту?
Визначте реальну причину неприпустимості стандартного відмивання залишків, після чого синхронізуйте вимоги до фінішного покриття, вибору припою та карти рентген-контролю прихованих паяних контактів.
Джерела та нормативні посилання
База даних вакуумного газовиділення NASA Goddard
Офіційні дані щодо втрати маси матеріалами в умовах вакууму (TML, CVCM).Сторінка стандарту ASTM E595
Методика скринінгу матеріалів на виділення летких речовин у вакуумному середовищі.Indium Corporation: Узгодження профілю оплавлення зі специфікацією припою
Практичні рекомендації щодо прецизійного термопрофілювання плат.Зміст стандарту IPC-4556 для покриття ENEPIG
Норми та вимоги до товщини шарів нікелю, паладію та золота.
Інформація про авторів та рецензентів
- Автор: Технологічна група APTPCB з прецизійних монтажних процесів
- Технічна рецензія: інженери з контролю технологічних середовищ, паяння в інертних газах та неруйнівного контролю PCBA
- Дата публікації: 12 квітня 2026 р.