
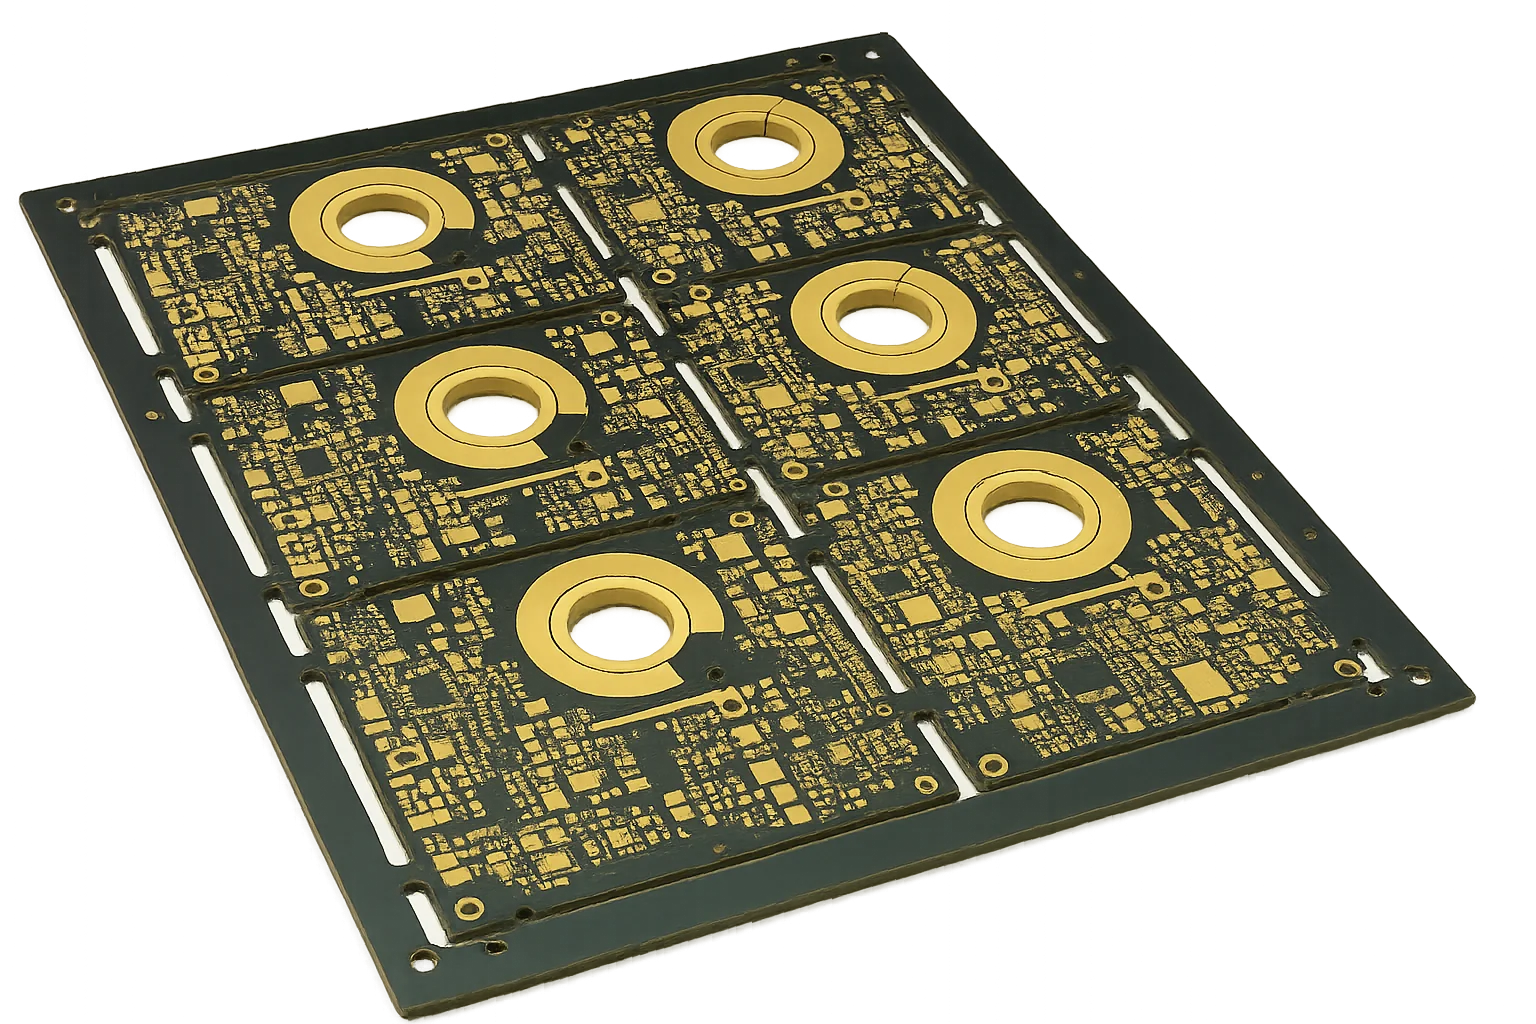
Силова електроніка, тягові інвертори електромобілів (EV), перетворювачі енергії відновлюваних джерел та високонадійні промислові приводи двигунів дедалі частіше замінюють громіздкі механічні шини та дискретні кабельні джгути друкованими платами із товстою міддю ($\ge 3\text{ oz/ft}^2$ або $105\ \mu\text{м}$). Вбудовування високострумових провідників безпосередньо в плоский багатошаровий субстрат усуває контактний опір болтових клем, зменшує висоту корпусу до $50%$ і підвищує надійність за сильної вібрації в автомобільних та авіаційних умовах.
Проте проектування з товстою міддю вносить складні фізичні обмеження, яких стандартні правила DFM не покривають. Розрахунок високострумових доріжок за застарілими діаграмами IPC-2221 дає завищені провідники, оскільки IPC-2221 спирається на вимірювання 1950-х років одиночного провідника в повітрі й ігнорує сучасну теплопровідність багатошарових діелектриків та сусідні земляні полігони. За IPC-2152 площа перерізу провідника балансується з допустимим нагрівом ($\Delta T$), товщиною міді, товщиною плати та тепловідведенням сусідніх полігонів. Крім того, бокове підтравлення під час хімічного травлення формує трапецієподібний профіль провідника, що потребує агресивної попередньої CAM-компенсації; обсяги смоли препрегу повинні задовольняти умову $V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$ для запобігання пустотам під час пресування, а велика теплова маса вимагає багатоступінчастого підігріву ($110^\circ\text{C} - 130^\circ\text{C}$) для досягнення заповнення стовбура отвору на $\ge 75%$, як передбачено IPC-A-610 Клас 3.
| Параметр проектування | Стандартна мідь ($0.5\text{ oz} - 2\text{ oz}$) | Товста мідь ($3\text{ oz} - 5\text{ oz}$) | Екстремальна мідь ($6\text{ oz} - 10\text{ oz}+$) | Основне виробниче обмеження |
|---|---|---|---|---|
| Діапазон робочого струму | $\le 15\text{A}$ безперервно | $20\text{A} - 60\text{A}$ безперервно | $60\text{A} - 150\text{A}+$ безперервно | Розрахунок нагріву за IPC-2152 ($\Delta T$) |
| Мін. доріжка / зазор (CAD) | $4 / 4\text{ mil}$ ($0.10\text{ мм}$) | $10 / 10\text{ mil}$ ($0.25\text{ мм}$) | $16 / 16\text{ mil} - 25 / 25\text{ mil}$ | Фактор хімічного травлення ($F = T/U$) та бокове підтравлення |
| Пакет препрегу для пресування | Стандартний 1080 / 2116 / 7628 | Високосмолистий 1080 HR / 2116 HR | Багатошарові високосмолисті склопакети | Запобігання нестачі смоли ($V_{\text{resin}} \ge 1.30 V_{\text{channel}}$) |
| Припуск на гарантійний поясок | Стандартний $+3\text{ mil}$ ($0.075\text{ мм}$) | $+4\text{ mil}$ ($0.10\text{ мм}$) | $+5\text{ mil} - 6\text{ mil}$ ($0.125\text{ мм} - 0.15\text{ мм}$) | Високий крутний момент різання та увод свердла |
| Протокол підігріву при складанні | Від навколишньої до $90^\circ\text{C}$ знизу | $100^\circ\text{C} - 115^\circ\text{C}$ з двох боків | $120^\circ\text{C} - 135^\circ\text{C}$ багатоступінчастий | Вертикальне заповнення отвору за IPC-A-610 Клас 3 ($\ge 75%$) |
Для конкретних заводських допусків, наявності матеріалів та формальних контрольних точок виробничого запуску див. наші можливості виробництва плат із товстою міддю. Коли щільність потужності вимагає екстремальної планарної теплопровідності понад можливості діелектрика, оцініть можливості плат на металевій основі (MCPCB) та стандартні можливості жорстких плат. Процесні вікна складання описано в розділі Селективна пайка та складання товстої міді.
Зміст
- Чим визначається товста та екстремальна мідь?
- IPC-2152 проти застарілого IPC-2221: фізика теплопровідності
- Матриця струмового навантаження та ширини провідників IPC-2152
- Фактор травлення, бокове підтравлення та CAM-компенсація
- Багатошарове пресування та боротьба з пустотами смоли
- Теплова маса під час складання та пайка за IPC-A-610 Клас 3
- Чек-лист DFM та надсилання RFQ для товстої міді
- Поширені запитання (FAQ)
Чим визначається товста та екстремальна мідь?
У стандартному виробництві друкованих плат зовнішні шари зазвичай використовують готову мідь 1 oz ($35\ \mu\text{м}$ або $1.4\text{ mil}$), а внутрішні — фольгу 0.5 oz або 1 oz. У силовій електроніці, приводах двигунів і перетворенні відновлюваної енергії вимоги за струмом швидко перевищують теплову здатність стандартної фольги.
Стандартна мідь:      0.5 oz – 2 oz  (18 µm – 70 µm)   --> Сигнали та малопотужне керування
Товста мідь:          3 oz – 5 oz    (105 µm – 175 µm) --> Блоки живлення, промислові приводи, 20A–60A
Екстремальна мідь:    6 oz – 20 oz+  (210 µm – 700 µm) --> Тягові інвертори EV, військові РЛС, 60A–200A+
Пряма інтеграція товстої міді в плату дає чотири вирішальні механічні та електричні переваги перед дискретними шинами:
- Усунення відмов у точках контакту: Дискретні мідні шини спираються на болтові клеми, обтиснуті наконечники або запресовані контакти. За сильних термоциклів та високої вібрації в автомобілях і авіації ці механічні з'єднання послаблюються, окислюються й утворюють катастрофічні локальні перегріви. Доріжки з товстої міді — монолітні твердотільні мідні шляхи.
- Компактні корпусні профілі: Громіздкі зовнішні джгути та підняті шини потребують великих механічних зазорів. Планарні провідники з товстої міді вбудовуються в субстрат товщиною $1.6\text{ мм} - 3.2\text{ мм}$, скорочуючи обсяг корпусу силового модуля до $50%$.
- Оптимізовані втрати $I^2R$: Розподіл струму по широких плоских мідних полігонах максимізує площу поверхні для конвективного та кондуктивного охолодження й водночас мінімізує високочастотний опір скін-ефекту.
- Поєднання логіки та сили: Багатошарові конструкції з товстою міддю дозволяють розводити дрібнокрокові сигнали мікроконтролерів на зовнішніх шарах, виділяючи внутрішні шари 4 oz або 6 oz під високострумові шини живлення.
IPC-2152 проти застарілого IPC-2221: фізика теплопровідності
Понад два десятиліття інженери силової електроніки розраховували високострумові доріжки за формулами IPC-2221 (раніше IPC-D-275). Ці застарілі формули обчислюють площу перерізу провідника за виразом:
$$I = k \cdot \Delta T^{0.44} \cdot A^{0.725}$$
Де:
- $k = 0.048$ для зовнішніх шарів і $k = 0.024$ для внутрішніх шарів
- $\Delta T$ — допустимий нагрів над навколишньою температурою ($^\circ\text{C}$)
- $A$ — площа перерізу доріжки ($\text{mil}^2$)
Недолік застарілого IPC-2221
Дані IPC-2221 отримано в 1954 році на односторонніх текстолітових платах завтовшки 1/16 дюйма на фенольній паперовій основі з однією ізольованою мідною доріжкою, підвішеною в нерухомому повітрі. У сучасних багатошарових платах із FR-4 або полііміду ця теплова модель повністю руйнується:
- Діелектрик відводить тепло провідністю: Матеріал субстрату FR-4 має об'ємну теплопровідність $k \approx 0.30 - 0.45\text{ Вт/м}\cdot\text{К}$. Теплова енергія не просто випромінюється з поверхні міді в навколишнє повітря — вона проводиться в діелектрик основи.
- Теплорозподіл сусідніми полігонами: Коли силова доріжка з товстої міді пролягає над внутрішнім земляним полігоном (навіть 1 oz або 2 oz), полігон працює боковим теплорозподілювачем і знижує нагрів доріжки на $30% - 60%$.
- Сильне завищення перерізу: Розрахунок 80-амперного провідника за IPC-2221 змушує закладати масивні, виробничо нереалізовні доріжки, що даремно витрачають площу плати.
Методика розрахунку за IPC-2152
IPC-2152 (Standard for Determining Current-Carrying Capacity in Printed Board Design) замінив IPC-2221, установивши емпіричні теплові криві за сучасними багатошаровими тестовими купонами. Стандарт показує, що струмове навантаження провідника визначається:
- Товщиною (вагою) міді та шириною доріжки
- Загальною товщиною плати (товстіша плата швидше відводить тепло)
- Близькістю до сусідньої міді теплових полігонів
- Теплопровідністю матеріалу субстрату ($k$)
Матриця струмового навантаження та ширини провідників IPC-2152
Наступна інженерна таблиця дає необхідні ширини провідників для постійних навантажень за струмом при вагах міді 3 oz, 4 oz, 6 oz, 8 oz та 10 oz — за навколишньої температури $25^\circ\text{C}$ на платі FR-4 номінальною товщиною 1.6 мм.
| Струмове навантаження (Ампери) | Допустимий нагрів ($\Delta T$) | Ширина доріжки 3 oz ($105\ \mu\text{м}$) | Ширина доріжки 4 oz ($140\ \mu\text{м}$) | Ширина доріжки 6 oz ($210\ \mu\text{м}$) | Ширина доріжки 8 oz ($280\ \mu\text{м}$) | Ширина доріжки 10 oz ($350\ \mu\text{м}$) |
|---|---|---|---|---|---|---|
| 20 A | $\Delta T = 10^\circ\text{C}$ | $4.8\text{ мм}$ ($190\text{ mil}$) | $3.5\text{ мм}$ ($138\text{ mil}$) | $2.2\text{ мм}$ ($87\text{ mil}$) | $1.6\text{ мм}$ ($63\text{ mil}$) | $1.2\text{ мм}$ ($47\text{ mil}$) |
| 20 A | $\Delta T = 20^\circ\text{C}$ | $3.2\text{ мм}$ ($126\text{ mil}$) | $2.3\text{ мм}$ ($91\text{ mil}$) | $1.5\text{ мм}$ ($59\text{ mil}$) | $1.1\text{ мм}$ ($43\text{ mil}$) | $0.85\text{ мм}$ ($33\text{ mil}$) |
| 20 A | $\Delta T = 30^\circ\text{C}$ | $2.5\text{ мм}$ ($98\text{ mil}$) | $1.8\text{ мм}$ ($71\text{ mil}$) | $1.2\text{ мм}$ ($47\text{ mil}$) | $0.85\text{ мм}$ ($33\text{ mil}$) | $0.65\text{ мм}$ ($26\text{ mil}$) |
| 40 A | $\Delta T = 10^\circ\text{C}$ | $12.5\text{ мм}$ ($492\text{ mil}$) | $9.2\text{ мм}$ ($362\text{ mil}$) | $5.8\text{ мм}$ ($228\text{ mil}$) | $4.2\text{ мм}$ ($165\text{ mil}$) | $3.2\text{ мм}$ ($126\text{ mil}$) |
| 40 A | $\Delta T = 20^\circ\text{C}$ | $8.4\text{ мм}$ ($330\text{ mil}$) | $6.1\text{ мм}$ ($240\text{ mil}$) | $3.9\text{ мм}$ ($154\text{ mil}$) | $2.8\text{ мм}$ ($110\text{ mil}$) | $2.1\text{ мм}$ ($83\text{ mil}$) |
| 40 A | $\Delta T = 30^\circ\text{C}$ | $6.6\text{ мм}$ ($260\text{ mil}$) | $4.8\text{ мм}$ ($189\text{ mil}$) | $3.1\text{ мм}$ ($122\text{ mil}$) | $2.2\text{ мм}$ ($87\text{ mil}$) | $1.7\text{ мм}$ ($67\text{ mil}$) |
| 60 A | $\Delta T = 10^\circ\text{C}$ | $21.0\text{ мм}$ ($827\text{ mil}$) | $15.5\text{ мм}$ ($610\text{ mil}$) | $9.8\text{ мм}$ ($386\text{ mil}$) | $7.1\text{ мм}$ ($280\text{ mil}$) | $5.4\text{ мм}$ ($213\text{ mil}$) |
| 60 A | $\Delta T = 20^\circ\text{C}$ | $14.2\text{ мм}$ ($559\text{ mil}$) | $10.4\text{ мм}$ ($409\text{ mil}$) | $6.6\text{ мм}$ ($260\text{ mil}$) | $4.8\text{ мм}$ ($189\text{ mil}$) | $3.6\text{ мм}$ ($142\text{ mil}$) |
| 60 A | $\Delta T = 30^\circ\text{C}$ | $11.2\text{ мм}$ ($441\text{ mil}$) | $8.2\text{ мм}$ ($323\text{ mil}$) | $5.2\text{ мм}$ ($205\text{ mil}$) | $3.7\text{ мм}$ ($146\text{ mil}$) | $2.8\text{ мм}$ ($110\text{ mil}$) |
| 80 A | $\Delta T = 10^\circ\text{C}$ | Не рекомендовано | $22.5\text{ мм}$ ($886\text{ mil}$) | $14.2\text{ мм}$ ($559\text{ mil}$) | $10.3\text{ мм}$ ($406\text{ mil}$) | $7.8\text{ мм}$ ($307\text{ mil}$) |
| 80 A | $\Delta T = 20^\circ\text{C}$ | $20.8\text{ мм}$ ($819\text{ mil}$) | $15.2\text{ мм}$ ($598\text{ mil}$) | $9.6\text{ мм}$ ($378\text{ mil}$) | $6.9\text{ мм}$ ($272\text{ mil}$) | $5.2\text{ мм}$ ($205\text{ mil}$) |
| 80 A | $\Delta T = 30^\circ\text{C}$ | $16.5\text{ мм}$ ($650\text{ mil}$) | $12.0\text{ мм}$ ($472\text{ mil}$) | $7.6\text{ мм}$ ($299\text{ mil}$) | $5.5\text{ мм}$ ($217\text{ mil}$) | $4.1\text{ мм}$ ($161\text{ mil}$) |
| 100 A | $\Delta T = 20^\circ\text{C}$ | Не рекомендовано | $20.5\text{ мм}$ ($807\text{ mil}$) | $12.8\text{ мм}$ ($504\text{ mil}$) | $9.2\text{ мм}$ ($362\text{ mil}$) | $7.0\text{ мм}$ ($276\text{ mil}$) |
| 100 A | $\Delta T = 30^\circ\text{C}$ | $22.4\text{ мм}$ ($882\text{ mil}$) | $16.3\text{ мм}$ ($642\text{ mil}$) | $10.2\text{ мм}$ ($402\text{ mil}$) | $7.4\text{ мм}$ ($291\text{ mil}$) | $5.6\text{ мм}$ ($220\text{ mil}$) |
| 120 A | $\Delta T = 30^\circ\text{C}$ | Не рекомендовано | $21.2\text{ мм}$ ($835\text{ mil}$) | $13.2\text{ мм}$ ($520\text{ mil}$) | $9.5\text{ мм}$ ($374\text{ mil}$) | $7.2\text{ мм}$ ($283\text{ mil}$) |
Примітка: розрахунок передбачає зовнішні доріжки без примусового обдуву. Якщо внутрішні земляні/силові полігони розташовані в межах $0.2\text{ мм}$ ($8\text{ mil}$) від провідника, ширину доріжки можна зменшити на $15% - 25%$ завдяки планарному тепловідведенню.
Фактор травлення, бокове підтравлення та CAM-компенсація
Найсерйозніше виробниче обмеження під час роботи з товстою міддю — процес хімічного мокрого травлення. На стандартних платах $1\text{ oz}$ (товщиною $35\ \mu\text{м}$) травник розчиняє мідь вертикально вниз до субстрату, створюючи лише незначне бокове підтравлення. Однак під час травлення крізь $10\text{ oz}$ міді (товщиною $350\ \mu\text{м}$) травник атакує бокові стінки доріжки тривалий час, формуючи виражений трапецієподібний переріз.
                         Фоторезист-маска (Ширина = W_mask)
                               ┌─────────────────┐
                               │                 │
      ┌────────────────────────┴─────────────────┴────────────────────────┐
      │                        Верхня ширина (W_top)                      │
      │                     /───────────────────────\                     │
      │                    /                         \                    │
      │  Бокове           /                           \   Бокове          │
      │  підтравлення    /                             \  підтравлення    │
      │        (U)      /                               \       (U)       │
      └────────────────/─────────────────────────────────\────────────────┘
                              Ширина основи (W_base)
      ═════════════════════════════════════════════════════════════════════  Субстрат
Хімічний фактор травлення ($F$)
Фактор травлення ($F$) — відношення вертикальної товщини міді ($T$) до величини бокового підтравлення ($U$):
$$F = \frac{T}{U} = \frac{T}{\frac{W_{\text{base}} - W_{\text{top}}}{2}}$$
- Стандартні лінії хімічного травлення досягають фактора травлення $F \approx 2.0$ до $3.0$ для товстої міді.
- Для доріжки $6\text{ oz}$ ($T = 210\ \mu\text{м}$) фактор травлення $2.5$ дає бокове підтравлення: $$U = \frac{210\ \mu\text{м}}{2.5} = 84\ \mu\text{м}\ (3.3\text{ mil})\text{ з кожного боку}$$
- Отже, верх готової мідної доріжки ($W_{\text{top}}$) виявиться на $168\ \mu\text{м}$ ($6.6\text{ mil}$) вужчим за основу доріжки ($W_{\text{base}}$).
Рекомендації щодо CAM-компенсації доріжок і зазорів
Щоб верх готової доріжки відповідав вимогам за електричним перерізом без зімкнення основи із сусідніми провідниками, CAM-інженери повинні заздалегідь розширювати доріжки на фотошаблоні. Як розробник топології, ви зобов'язані передбачити достатні CAD-зазори під цю обов'язкову CAM-компенсацію.
| Вага базової мідної фольги | Номінальна готова товщина | Мін. готова ширина доріжки ($W_{\text{CAD}}$) | Мін. необхідний зазор ($S_{\text{CAD}}$) | Необхідна CAM-попередня компенсація (на бік) |
|---|---|---|---|---|
| 2 oz / ft² | $70\ \mu\text{м}$ ($2.8\text{ mil}$) | $6\text{ mil}$ ($0.15\text{ мм}$) | $6\text{ mil}$ ($0.15\text{ мм}$) | $+1.5\text{ mil}$ ($0.038\text{ мм}$) |
| 3 oz / ft² | $105\ \mu\text{м}$ ($4.1\text{ mil}$) | $8\text{ mil}$ ($0.20\text{ мм}$) | $10\text{ mil}$ ($0.25\text{ мм}$) | $+2.5\text{ mil}$ ($0.063\text{ мм}$) |
| 4 oz / ft² | $140\ \mu\text{м}$ ($5.5\text{ mil}$) | $10\text{ mil}$ ($0.25\text{ мм}$) | $12\text{ mil}$ ($0.30\text{ мм}$) | $+3.5\text{ mil}$ ($0.089\text{ мм}$) |
| 6 oz / ft² | $210\ \mu\text{м}$ ($8.3\text{ mil}$) | $14\text{ mil}$ ($0.35\text{ мм}$) | $16\text{ mil}$ ($0.40\text{ мм}$) | $+5.0\text{ mil}$ ($0.127\text{ мм}$) |
| 8 oz / ft² | $280\ \mu\text{м}$ ($11.0\text{ mil}$) | $18\text{ mil}$ ($0.45\text{ мм}$) | $20\text{ mil}$ ($0.50\text{ мм}$) | $+7.0\text{ mil}$ ($0.178\text{ мм}$) |
| 10 oz / ft² | $350\ \mu\text{м}$ ($13.8\text{ mil}$) | $22\text{ mil}$ ($0.55\text{ мм}$) | $25\text{ mil}$ ($0.63\text{ мм}$) | $+9.0\text{ mil}$ ($0.228\text{ мм}$) |
[!WARNING] Якщо розвести доріжки $6\text{ oz}$ у CAD зі стандартним зазором $8\text{ mil}$, CAM-інженер не зможе застосувати обов'язкову компенсацію травлення $+5\text{ mil}$. Плата виявиться непридатною до виробництва без ініціювання інженерного запиту (EQ), який затримає виробництво. Завжди звіряйтеся з таблицею зазорів до фіксації силової топології.
Багатошарове пресування та боротьба з пустотами смоли
У багатошарових платах із товстою міддю канавки між витравленими мідними провідниками утворюють глибокі фізичні каньйони. Під час високотемпературного вакуумного пресування зв'язувальні листи препрегу повинні розплавитися, розтектися й повністю заповнити ці канавки до зшивання (полімеризації).
                      Зв'язувальний шар препрегу (потік розплавленої смоли)
        ┌─────────────────────────────────────────────────────────────────┐
        │                                                                 │
   ═════╧═══════════                                     ═════════════════╧═════
   [ Доріжка 6 oz A ] ◄────── Заповнювана канавка ──────► [ Доріжка 6 oz B ]
   (Висота = 210 µm)        смолою препрегу                (Висота = 210 µm)
   ═════════════════                                     ═══════════════════════
   ───────────────────────────────────────────────────────────────────────────── Основа ядра
Фізика нестачі смоли
Якщо обсяг смоли, що надходить із препрегу, менший за обсяг порожніх мідних канавок, пресування входить у стан нестачі смоли (resin starvation):
- Діелектричні мікропустоти: Уздовж бокових стінок товстих провідників утворюються кишені затиснутого повітря та летких газів. За високих робочих напруг ($>400\text{В}$ в акумуляторних системах EV) ці пустоти запускають локальні часткові розряди (ЧР), що руйнують діелектрик і призводять до катастрофічного пробою.
- Міслінг і розшарування: Під час наступної пайки оплавленням ($240^\circ\text{C} - 260^\circ\text{C}$) волога, затиснута в цих пустотах, випаровується й створює вибуховий тиск пари, що розриває внутрішні шари.
Правила балансу пресування та вибору препрегу
Для гарантії пресування без пустот доступний обсяг смоли препрегу ($V_{\text{resin}}$) повинен задовольняти такий запас міцності відносно обсягу каналу ($V_{\text{channel}}$):
$$V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$$
- Високосмолисті препреги (HR): Стандартні препреги (наприклад, 7628 із $43%$ смоли) не дають достатньої кількості рідкої смоли. APTPCB застосовує спеціалізовані високосмолисті склотканини, зокрема:
- 1080 HR ($68% - 75%$ смоли)
- 2116 HR ($58% - 64%$ смоли)
- Багатошарові стопки препрегу: Ніколи не перекривайте мідний зазор $4\text{ oz} - 10\text{ oz}$ одним товстим листом препрегу. APTPCB використовує стратегію багатошарового укладання: високотекучий лист 1080 HR кладеться безпосередньо на мідь і заповнює канавки, а за ним структурний лист склотканини 2116 або 7628 задає точний діелектричний зазор.
- Тівінг (вирівнювання міді): Великі нерозведені порожні ділянки на внутрішніх шарах слід заповнювати нефункціональним мідним штрихуванням («copper thieving»). Тівінг вирівнює обсяг канавок по виробничій панелі й запобігає локальним провалам смоли.
Контроль короблення панелі (Bow & Twist)
Товста мідь створює масивні механічні розтягувальні напруження під час термічного остигання. За IPC-6012 розділ 3.4.4 готові жорсткі плати повинні мати короблення та скручування менше $0.75%$ (або $0.50%$ для автоматизованих ліній SMT).
- Правило симетрії стекапу: Вага міді повинна бути збалансована симетрично відносно центрального ядра. 4-шарова плата з 6 oz на шарі 2 і 1 oz на шарі 3 скрутиться «чипсом» під час оплавлення. Шари 2 і 3 повинні мати однакові ваги міді та однакові діелектричні відстані до зовнішніх шарів.
Теплова маса під час складання та пайка за IPC-A-610 Клас 3
Спроектувати виготовлювану порожню плату з товстою міддю — лише половина інженерного завдання. Коли порожня плата надходить на лінію поверхневого (SMT) та штирового (THT) монтажу, масивний обсяг міді працює як гігантський тепловідвід, стрімко відтягуючи теплову енергію від паяльників і сопел хвилі припою.
Нехватка припою в стовбурах із товстої міді
Згідно з IPC-A-610 Клас 3 (високонадійні вироби) штирові паяні з'єднання повинні забезпечувати мінімум $75%$ вертикального заповнення отвору (заповнення стовбура):
[ Вивід компонента ]          │   │
[ Верхній меніск ]       ────┴───┴────  ◄── Необхідний верхній меніск (Клас 3)
[ Металізований стовбур ] │▒▒▒▒│   │▒▒▒▒│
                          │▒▒▒▒│   │▒▒▒▒│ ◄── Мінімум 75% вертикального заповнення
                          │▒▒▒▒│   │▒▒▒▒│     (У Класі 3 пустоти заборонені)
[ Джерело припою ]       ────┬───┬────
                            │   │
Якщо контакт силового роз'єму з'єднаний безпосередньо з масивним внутрішнім земляним полігоном $6\text{ oz}$ без теплоізоляції, полігон відводить тепло швидше, ніж стандартна хвиля або ручний паяльник встигають його подати. Припій передчасно замерзає всередині стовбура, утворюючи холодні пайки й не проходячи контроль Класу 3 з менше ніж $40%$ вертикального заповнення.
Правила проектування теплоізоляції під час складання
- Пряме з'єднання проти теплоізоляційного розриву:
- Для ручної пайки теплоізоляційні вирізи обов'язкові. Ширину спиць слід розширити до $25\text{ mil} - 40\text{ mil}$ ($0.63\text{ мм} - 1.0\text{ мм}$), щоб витримати великий струм і не допустити замерзання припою біля жала.
- Для автоматизованої селективної пайки суцільні прямі з'єднання на $360^\circ$ допустимі лише якщо складальне виробництво застосовує протоколи підігріву.
- Багатоступінчастий протокол підігріву під час селективної пайки:
- Стандартні складання входять у селективну пайку з температурами нижнього підігріву близько $90^\circ\text{C} - 100^\circ\text{C}$.
- Плати з товстою міддю ($\ge 4\text{ oz}$) потребують багатоступінчастого нижнього та верхнього інфрачервоного/конвекційного підігріву до $120^\circ\text{C} - 135^\circ\text{C}$ до контакту з флюсом і паяльним соплом.
- Час контакту паяльного сопла слід збільшити зі стандартних $1.5\text{ секунд}$ до $3.5 - 5.0\text{ секунд}$ з використанням азотованих міні-хвильових сопел ($285^\circ\text{C} - 300^\circ\text{C}$ температура ванни), гарантуючи повне капілярне змочування по всьому стовбуру.
- Товщина паяльної маски над кромками товстої міді:
- Рідка фотопроявлювана (LPI) паяльна маска, що наноситься стандартним завісним методом, стягується й витончується на гострих верхніх кромках $90^\circ$ товстих мідних доріжок. На доріжках $4\text{ oz} - 10\text{ oz}$ покриття кромки може опуститися нижче $0.2\text{ mil}\ (5\ \mu\text{м})$, створюючи ризик діелектричного пробою через точкові отвори.
- APTPCB приписує двопрохідне електростатичне напилення або вакуумну суху плівку паяльної маски, гарантуючи мінімум $0.8\text{ mil}\ (20\ \mu\text{м})$ покриття над усіма гострими кромками провідників.
Керівні вказівки з виробничого та CAM-запуску
Щоб отримати точну виробничу оцінку та виготовлювану пропозицію без інженерних затримок, переконайтеся, що ваш пакет конструкторських та закупівельних даних відповідає таким критеріям запуску:
| Інженерна контрольна точка | Стандартна специфікація | Правило високонадійної силової електроніки |
|---|---|---|
| Декларація ваги міді | Розрізняти вагу базової мідної фольги та готову оміднену товщину | Вказувати готову товщину в примітках креслення (напр., «Шар 2 готова мідь: 6.0 oz / 210 µm») |
| CAM-запаси за зазорами | Дотримуватися таблиці мінімальних зазорів із розділу 4 | Тримати мінімальні зазори: $10\text{ mil}$ для 3 oz; $16\text{ mil}$ для 6 oz; $25\text{ mil}$ для 10 oz |
| Симетрія міді за шарами | Вирівнювати розподіл міді на протилежних сторонах ядра | Різниця площі міді між парними шарами не повинна перевищувати $\pm 15%$ для уникнення короблення |
| Зазор свердло-мідь | Передбачити достатній зазор під увод свердла в товстій міді | Зазор свердло-мідь на внутрішніх шарах $\ge 18\text{ mil}$ ($0.45\text{ мм}$) для $\le 4\text{ oz}$; $\ge 25\text{ mil}$ для $\ge 6\text{ oz}$ |
| Бюджет нагріву ($\Delta T$) | Задати робочу температуру середовища та допустимий нагрів провідника | Проектувати за консервативними тепловими огинаючими IPC-2152 ($\Delta T = 10^\circ\text{C}, 20^\circ\text{C}$ або $30^\circ\text{C}$) |
| Метод пайки при складанні | Декларувати автоматичну хвилю, селективну пайку або ручне складання | Приписувати заповнення стовбура за IPC-A-610 Клас 3 ($\ge 75%$) із заданим багатоступінчастим підігрівом |
Поширені запитання щодо проектування та теплового розрахунку плат із товстою міддю
Чи можуть товста мідь і дрібнокрокові сигнальні доріжки співіснувати на одній платі?
Так, але їх не можна розводити на одному шарі. Агресивний цикл травлення, необхідний для видалення $105\ \mu\text{м} - 210\ \mu\text{м}$ міді, сильно перетравить, підточить і знищить тонкі сигнальні доріжки $4/4\text{ mil}$. Сучасні силові плати ізолюють товсті силові полігони на внутрішніх або виділених зовнішніх шарах, а на зовнішніх сигнальних шарах використовують стандартну фольгу 1 oz.
Чому IPC-2152 рекомендує меншу ширину доріжок, ніж IPC-2221, для товстої міді?
IPC-2221 виходив із того, що провідник — ізольований тепловипромінювач, підвішений у нерухомому повітрі на односторонній платі. IPC-2152 вимірює сучасні багатошарові плати, де товсті діелектрики та сусідні внутрішні мідні полігони працюють ефективними боковими теплорозподілювачами. Оскільки тепло йде в субстрат плати набагато швидше, ніж розсіюється в нерухоме повітря, провідник за IPC-2152 може нести той самий струм за ширини на $30% - 50%$ меншої, ніж передбачав IPC-2221.
Який практичний максимум ваги міді для зовнішніх і внутрішніх шарів?
У стандартному серійному виробництві внутрішні шари можна виготовити до $10\text{ oz}$ ($350\ \mu\text{м}$) за допомогою спеціальних циклів пресування високосмолистих препрегів. Зовнішні шари можна наростити до $6\text{ oz} - 10\text{ oz}$ товстою стартовою фольгою плюс гальванічне оміднення панелі. Понад $10\text{ oz}$ (до $20\text{ oz}$) плати потрапляють у категорію «екстремальна мідь» і потребують спеціальної ЧПУ-фрезерування, ступінчастого фрезерування міді або замовної оснастки для герметизації смолою.
Як товста мідь впливає на знос свердел і гарантійні пояски?
Свердління масивних мідних пакетів $6\text{ oz} - 10\text{ oz}$ створює інтенсивне механічне тертя та високі температури. Свердла швидко затуплюються, що веде до шорстких стінок отворів, задирок і розмазування міді на внутрішніх шарах. Виробники повинні скоротити число ударів на свердло на $60%$, використовувати високоякісний інструмент із цільного твердосплавного карбіду вольфраму та збільшувати мінімальні припуски гарантійного пояска на $+3\text{ mil} - +5\text{ mil}$ понад стандартні DFM-правила для запобігання вириву отворів.
Коли інженерові слід обрати товсту мідь замість MCPCB на алюмінієвій основі?
Плати з товстою міддю — вигідніше інженерне рішення, коли схемі потрібні кілька шарів розведення (3–12+ шарів), штирові силові компоненти або поєднані SMD-мікроконтролери та драйвери затворів. Плати на металевій основі (MCPCB) з алюмінієвою підкладкою зазвичай обмежені одно- або двосторонньою топологією та не можуть приймати штирові виводи без складної ізоляційної обробки крізь алюміній. Для одношарових потужних LED-ланцюжків обирайте MCPCB; для складних багатоступінчастих DC-DC-перетворювачів, приводів двигунів або інверторів — товсту мідь.
Потрібна термінова інженерна оцінка вашого стекапу з товстою міддю або припусків на компенсацію травлення? Надішліть CAD Gerber-файли та технологічні примітки нашій інженерній команді на сторінці APTPCB Heavy Copper Manufacturing для повного теплового DFM-аналізу.