
Зміст
- Що таке травлення внутрішніх шарів?
- Чому травлення внутрішніх шарів складно контролювати?
- Як контролюється процес травлення внутрішніх шарів?
- Вплив на пресування, свердління та параметри ВЧ
- Порівняння: варіанти товщини міді та компроміси
- Як якість травлення впливає на надійність плати?
- Перспективні напрями розвитку технології травлення
- Вихідні дані для розрахунку вартості прецизійного травлення
- Висновки
Контроль технологічного процесу травлення внутрішніх шарів визначає внутрішню провідникову структуру майбутньої багатошарової друкованої плати. Під час цієї операції хімічним способом видаляється зайва мідна фольга з тонких діелектричних основ для формування сигнальних провідників, контактних майданчиків та суцільних шарів живлення перед тим, як вони будуть спресовані в єдиний моноліт.
Висока якість травлення не зводиться лише до наявності електричного контакту. Вона вимагає суворо вертикальних бічних стінок провідників із високим фактором травлення, рівномірного розподілу міді для запобігання жолобленню заготовки та стабільності геометричних розмірів для ідеального суміщення шарів. На заводі APTPCB ми застосовуємо автоматизовані системи замкнутого циклу для бездоганного виготовлення багатошарових плат.
Що таке травлення внутрішніх шарів?
Травлення внутрішніх шарів — це технологічний етап виробництва багатошарових друкованих плат, на якому надлишок мідної фольги хімічно видаляється з поверхні тонких склотекстолітових основ для формування робочого малюнка перед операцією пресування. Цей крок є важливою складовою послідовності, що включає механічне очищення, нанесення сухого плівкового фоторезисту, експонування, проявлення, хімічне травлення, змивання резисту та оптичний контроль у межах загального процесу виготовлення друкованих плат. Оскільки внутрішні шари виявляються герметично запечатаними всередині багатошарової друкованої плати, будь-який дефект травлення після пресування перетворює виріб на безповоротний брак.
Основні аспекти процесу
- Компенсація травлення: Програмне розширення провідників у системі CAM для нейтралізації бічного підтравлювання хімічними реагентами.
- Хімічний контроль: Підтримання стабільної швидкості травлення, густини та окисно-відновного потенціалу в розчинах хлориду міді CuCl2.
- Цілісність сигналів: Пряма залежність між трапецієподібною формою провідників і зміною їхнього хвильового опору.
- Оптичний контроль: Обов'язкова перевірка за допомогою автоматичної оптичної інспекції AOI до початку пресування.
Чому травлення внутрішніх шарів складно контролювати?
Хімічне травлення внутрішніх шарів виконується на надтонких та гнучких діелектричних основах. У міру зростання щільності монтажу допустимі похибки процесу знизилися майже до нуля.
Виклики високої щільності трасування
Раніше ширина провідника 250 мкм вважалася типовим стандартом. Зараз у платах високої щільності HDI регулярно застосовуються лінії завширшки 75 мкм або навіть 50 мкм. Якщо для провідника завширшки 75 мкм бічне підтравлювання становить лише 12 мкм, це призводить до втрати 16 % його поперечного перерізу. Це вимагає кардинально вищого рівня стабільності хімічних параметрів.
Ефект калюжі на горизонтальних установках
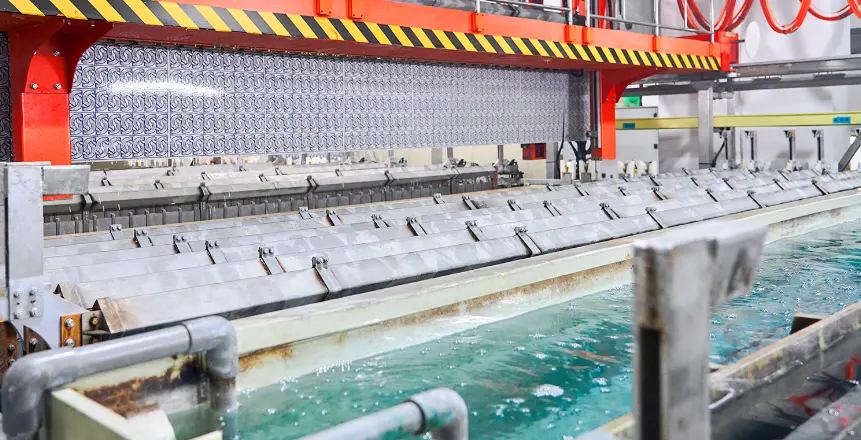
У горизонтальних установках конвеєрного типу розпилювальні форсунки подають травильний розчин на обидва боки заготовки. На верхній поверхні відпрацьований розчин затримується, утворюючи рідинну плівку, що гальмує доступ свіжих реагентів. На нижній поверхні розчин миттєво стікає під дією сили тяжіння. Щоб забезпечити однакову швидкість травлення з обох боків, технологи налаштовують асиметричний тиск подачі та застосовують механізм коливання штанг.
Тонкі основи та механічні деформації
Якщо для 4-шарових плат використовують жорсткі основи завтовшки 0,5 мм, то в 20-шарових структурах товщина основи може становити лише 50 мкм. Такі тонкі діелектрики легко деформуються під струменями рідини високого тиску. Крім того, під час стравлювання великих ділянок фольги матеріал знімає внутрішні напруження, що супроводжується механічною усадкою. APTPCB застосовує прогнозні коефіцієнти масштабування фотошаблонів, щоб компенсувати деформації ще до експонування.
Як контролюється процес травлення внутрішніх шарів?
Висока точність травлення досягається завдяки злагодженій роботі автоматизованої виробничої лінії з безперервним моніторингом параметрів.
1. Лінія DES для проявлення, травлення та змивання фоторезисту
Основою ділянки обробки внутрішніх шарів є конвеєрна лінія DES:
- Проявлення: Експонований фоторезист проходить крізь слабколужний розчин, що змиває незаполімеризовані ділянки й оголює мідь, призначену для видалення.
- Травлення: У робочій камері кислий розчин хлориду міді CuCl2 розчиняє оголену мідь. Цей реагент забезпечує рівномірну швидкість реакції та підтримує безперервну регенерацію.
- Змивання фоторезисту: Затверділа захисна плівка змивається в гарячому лужному розчині, залишаючи чисті мідні провідники.
2. Компенсація травлення та бічне підтравлювання
Травильний розчин розчиняє мідь ізотропно: як у глибину, так і вбік під захисний шар резисту. Це явище має назву підтравлювання. Щоб компенсувати це явище, інженери CAM додають технологічний припуск до ширини провідників. Якщо за проектом потрібна доріжка завширшки 125 мкм, а бічний підтрав становить 25 мкм, на фотошаблоні лінія формується завширшки 150 мкм.
Фактор травлення та параметри якості
Якість бічних стінок оцінюють за допомогою фактора травлення — співвідношення товщини міді до величини одностороннього бічного підтравлювання. Високий фактор травлення вказує на вертикальність стінок і зберігає проектний прямокутний переріз провідника.
| Параметр | Фізичний зміст | Наслідки відхилення від норми |
|---|---|---|
| Бічне підтравлювання | Горизонтальне розчинення міді під краєм фоторезисту | Звуження провідника, трапецієподібний переріз, зростання імпедансу |
| Фактор травлення | Товщина міді, поділена на величину однобічного підтравлювання | Низькі значення формують похилі стінки та зменшують переріз міді |
| Недотравлювання | Неповне видалення міді в ізоляційних зазорах | Короткі замикання, мідні лапки, зменшення напруги пробою |
| Перетравлювання | Надмірне розчинення робочої площі міді | Обриви ліній, звуження провідників, локальні тонкі ділянки |
| Рівномірність травлення | Однорідність розчинення по всій площі заготовки | Розкид ширини провідників і нестабільність імпедансу |
3. Автоматичне дозування та регенерація розчину
Під час хімічної реакції травильна здатність розчину знижується через накопичення одновалентної міді. Автоматизовані датчики вимірюють густину розчину та окисно-відновний потенціал у реальному часі. У разі відхилення система автоматично додає соляну кислоту, окислювач і воду, підтримуючи робочі параметри.
4. Автоматична оптична інспекція AOI
Після висушування всі внутрішні шари проходять суцільний оптичний контроль. Оптичні камери сканують геометрію мідного малюнка та порівнюють її з оригінальними векторними даними файлів Gerber. Установки AOI виявляють:
- Обриви ланцюгів: Розірвані або надмірно звужені провідники.
- Короткі замикання: Залишки міді між сусідніми доріжками.
- Крайові вибоїни: Вищерблення країв, що зменшують робочий переріз.
- Мідні плівки: Тонкі електропровідні залишки фольги на діелектрику.
Вплив на пресування, свердління та параметри ВЧ
Рівень виконання внутрішніх шарів безпосередньо впливає на надійність наступних механічних та термічних операцій.
Адгезія під час пресування
Поверхня щойно витравленої міді є занадто гладкою для надійного зчеплення зі смолою препрегу. Шари піддають хімічній обробці оксидуванням, яка вирощує мікрокристали з оксамитовою текстурою. Якщо на поверхні залишаються хімічні шлами після травлення, оксидування порушується, що спричиняє розшарування під час паяння оплавленням.
Точність позиціонування під час свердління
Видалення значних об'ємів фольги звільняє внутрішні механічні напруження, що супроводжується усадкою діелектрика. Якщо ця деформація нестабільна, шпиндель верстата під час свердління отворів у платі зміститься відносно центрів внутрішніх контактних майданчиків. Детальніше про це читайте у дослідженні щодо суміщення внутрішніх шарів плати.
Високочастотні властивості ліній передачі
На частотах понад 10 ГГц струм протікає у приповерхневому шарі провідника внаслідок скін-ефекту. Нерівні та шорсткі бічні стінки доріжок подовжують шлях струму та збільшують втрати сигналу. Прецизійне травлення з високим фактором травлення є необхідною умовою для надвисокочастотних виробів.
Порівняння: варіанти товщини міді та компроміси
Конструктори повинні шукати баланс між допустимим струмовим навантаженням і технологічними нормами травлення. Закони хімічної кінетики унеможливлюють поєднання великої товщини міді з надтонкими зазорами за доступною ціною.
Що товстіша вихідна фольга, то довше плата перебуває під розпилювачами і то більшим стає бічне підтравлювання стінок.
Матриця рішень: вибір товщини міді та параметри травлення
| Технологічний вибір | Безпосередній вплив на травлення та проектування |
|---|---|
| Товста мідь 70 мкм і більше | Вимагає збільшених зазорів щонайменше 200–250 мкм. Виражене бічне підтравлювання, трапецієподібний переріз. |
| Стандартна мідь 35 мкм | Оптимальний баланс. Лінії та зазори 100–125 мкм виготовляються з високим виходом придатних та рівними стінками. |
| Тонка мідь 12 мкм або 18 мкм | Дозволяє реалізувати топології HDI від 75 мкм. Швидке травлення мінімізує підтравлювання та забезпечує точний імпеданс. |
| Вакуумне травлення | Примусове відкачування рідини з вузьких зазорів. Необхідне для зазорів менше 75 мкм для усунення рідинних калюж. |
Як якість травлення впливає на надійність плати?
Точність травлення внутрішніх шарів безпосередньо впливає на довговічність та стабільність електронного блоку:
1. Цілісність сигналів і стабільність імпедансу
Для ліній із контрольованим хвильовим опором відхилення ширини доріжки на 10 % виводить імпеданс за межі встановленого допуску. Для попереднього моделювання геометрії використовуйте наш калькулятор імпедансу друкованих плат.
2. Теплова стійкість силових кіл
У колах живлення звуження доріжок через перетравлювання створює осередки підвищеного опору. Під час протікання великих струмів локальне перегрівання може призвести до розтріскування міді або розшарування текстоліту.
3. Міжпровідникова ізоляція
Неповне видалення міді залишає тонкі провідні залишки в ізоляційних зазорах. Такі дефекти можуть пройти низьковольтний тест, але спричинять струми витоку або пробій під час тривалої експлуатації.
Приклади критеріїв приймання внутрішніх шарів
| Параметр | Стандартний клас | Високонадійний клас |
|---|---|---|
| Допуск на ширину провідника | +/- 20 % | +/- 10 % або +/- 25 мкм |
| Мінімальний фактор травлення | 2:1 | 3:1 або вище |
| Допустимі дефекти (обриви та замикання) | 0 дефектів | 0 дефектів |
| Шорсткість краю провідника | Менше 12 мкм | Менше 5 мкм для ВЧ |
Перспективні напрями розвитку технології травлення
Традиційне субтрактивне травлення наближається до своєї фізичної межі при ширині провідників менше 50 мкм. У виробництві підкладок мікросхем активно розвивається модифікований напівадитивний процес mSAP: на надтонкий базовий шар міді осаджують провідники в канали фоторезисту, після чого підслой швидко підтравлюють, що забезпечує ідеально прямокутну форму провідників.
Крім того, застосування алгоритмів комп'ютерного зору на базі штучного інтелекту в системах AOI знижує кількість хибних спрацьовувань, безпомилково відрізняючи безпечні плями на поверхні від критичних дефектів форми.
Технологічний прогноз розвитку травлення друкованих плат
| Технологічний показник | Сучасний серійний стандарт | Цільовий орієнтир на 5 років | Практична перевага |
|---|---|---|---|
| Мін. лінія/зазор у субтрактивному методі | 75 мкм / 75 мкм | 50 мкм / 50 мкм | Збільшення щільності трасування без переходу на дорогі процеси mSAP. |
| Допуск на ширину провідника | +/- 10–15 % | +/- 5 % | Критично для швидкісних інтерфейсів SerDes 112G та 224G. |
| Регенерація травильного розчину | Хлорид міді зі зливом залишків | Замкнуті безвідхідні цикли | Зниження витрат хімікатів та нульові викиди шкідливих речовин. |
Вихідні дані для розрахунку вартості прецизійного травлення
Для точного розрахунку вартості виготовлення та коректного CAM-масштабування надайте нашим фахівцям повний пакет технічної документації:
- Файли Gerber або формат ODB++: Повний набір шарів топології включно з усіма внутрішніми провідними малюнками.
- Діаграма структури шарів: Точні значення товщини діелектричних основ і фольги для кожного шару.
- Таблиця контрольованого імпедансу: Цільові значення хвильового опору із зазначенням шарів і опорних полігонів.
- Тип діелектрика: Марка склотекстоліту FR-4, високотемпературний High-Tg або НВЧ-ламінати.
- Мінімальні топологічні норми: Мінімальна ширина провідника та ізоляційного зазору в проекті.
- Електрична схема з'єднань IPC-356: Для підтвердження правильності травлення шарів до пресування.
Висновки
Контроль травлення внутрішніх шарів слугує основою надійності та довговічності багатошарових друкованих плат. Поєднання стабільного хімічного процесу, прецизійного розрахунку компенсації та суцільного контролю установками AOI дозволяє APTPCB гарантувати стабільні параметри провідників для найвимогливіших проектів.