
Безсвинцевий припій плавиться за вищої температури, ніж свинцевий, і саме ця різниця визначає всі технологічні особливості процесу. Стандартний безсвинцевий сплав для монтажу друкованих плат SAC305 (олово, 3% срібла, 0.5% міді) плавиться у вузькому діапазоні від 217 до 220 °C. Класичний евтектичний свинцевий припій Sn63Pb37 має фіксовану точку плавлення 183 °C. Через це безсвинцева пайка оплавленням відбувається за температур на 20–30 °C вище, що звужує допустиме технологічне вікно між надійним змочуванням припою та граничним термічним навантаженням на компоненти й плату.
Свинцевий припій залишається простішим у нанесенні та забезпечує стабільно високу надійність з'єднань, проте регламент RoHS обмежує вміст свинцю в більшості електронних виробів. Зараз свинцева пайка застосовується виключно для спеціальних категорій обладнання поза дією RoHS або згідно з прямими винятками стандарту. Нижче розглянуто характеристики сплавів, температурні параметри їхнього плавлення, критерії допустимого використання свинцю та перелік вимог для специфікації в RFQ на монтаж.
Вибір між безсвинцевим сплавом SAC305 (Sn96.5Ag3.0Cu0.5) та традиційним свинцевим Sn63Pb37 визначає температурний профіль пайки оплавленням, вимоги до термостійкості компонентів і базову надійність паяних з'єднань друкованої плати.
Температурні характеристики та профілі оплавлення
| Параметр | Sn63Pb37 | SAC305 |
|---|---|---|
| Склад сплаву | 63% Sn, 37% Pb | 96.5% Sn, 3.0% Ag, 0.5% Cu |
| Температура плавлення | 183°C (евтектика) | 217–219°C (квазіевтектика) |
| Пікова температура оплавлення ($T_{peak}$) | 210–225°C | 235–250°C |
| Час перебування вище ліквідусу (TAL) | 45–60 с | 60–90 с |
| Змочуваність | Відмінна | Помірна (вимагає активніших флюсів) |
Перехід на SAC305 підвищує пікову температуру процесу на 25–30°C. Це звужує технологічне вікно монтажу і створює підвищене теплове навантаження на компоненти та ламінат PCB. Використовуйте матеріали з високою температурою склування (Tg ≥ 170°C) та стійкістю до розшарування (Td ≥ 340°C), щоб запобігти деформації плати та пошкодженню наскрізних металізованих отворів під час проходження через піч.
Надійність паяного з'єднання
- Пластичність проти міцності на зсув: Sn63Pb37 має вищу пластичність, ефективно поглинає деформації при циклічних теплових навантаженнях та ударах. SAC305 демонструє вищу межу плинності та міцність на зсув при кімнатній температурі, але є крихкішим при ударних механічних навантаженнях.
- Інтерметалідні шари (IMC): При використанні SAC305 вища температура процесу прискорює дифузію міді та олова, утворюючи товстіший шар інтерметалідів ($Cu_6Sn_5$ та $Cu_3Sn$). Товщина IMC понад 3–4 мкм підвищує ризик крихкого руйнування з'єднань BGA та QFN.
- Олов'яні віскери (Tin Whiskers): Безсвинцеві покриття з чистим або висококонцентрованим оловом схильні до спонтанного росту ниткоподібних кристалів під дією внутрішніх механічних напружень, що створює ризик короткого замикання між виводами fine-pitch компонентів. Введення 37% свинцю у Sn63Pb37 повністю усуває цей ризик.
Сфери застосування та винятки з RoHS
Директива RoHS обмежує вміст свинцю до рівня не більше 0.1% (1000 ppm) за вагою однорідного матеріалу. Проте для низки критичних галузей діють регламентовані винятки, де використання Sn63Pb37 залишається стандартом:
- Авіаційна та космічна техніка: бортові системи керування, авіоніка та супутникові модулі, де відмова через утворення віскерів неприпустима.
- Військовий та оборонний комплекс: системи з тривалим життєвим циклом, що працюють в умовах жорстких вібрацій та екстремальних перепадів температур.
- Медичні пристрої підтримки життєдіяльності: імпланти, дефібрилятори та стаціонарні апарати реанімації (за відповідними додатками до RoHS).
- Глибоководне обладнання та підводні ретранслятори: інфраструктура з критичною вартістю технічного обслуговування або повною неможливістю ремонту.
Для комерційної та промислової електроніки загального призначення обов'язковим є використання SAC305 або альтернативних безсвинцевих сплавів (SAC105, SN100C). Використовуйте Sn63Pb37 виключно за наявності чітких нормативних вимог кінцевого ринку або прямих вказівок у специфікації замовника.
Основні висновки
- SAC305 плавиться при температурі від приблизно 217 до 220 °C; Sn63Pb37 плавиться при 183 °C; Sn60Pb40 плавиться у вузькому діапазоні від 183 до приблизно 190 °C.
- Пікова температура безсвинцевої пайки оплавленням зазвичай становить від 235 до 250 °C, порівняно з приблизно 205–225 °C для свинцевовмісної пасти. Завжди дотримуйтеся термопрофілю від виробника паяльної пасти.
- Використовуйте безсвинцевий припій за замовчуванням для продукції, що підпадає під дію RoHS. Застосовуйте свинцевовмісний припій лише тоді, коли виріб виходить за межі сфери дії директиви або підпадає під офіційне виключення, та документуйте це рішення.
- Компоненти, ламінат PCB і фінішне покриття повинні бути розраховані на температуру безсвинцевого процесу. Це також стосується рівнів чутливості до вологи за вищої пікової температури.
- Змішування сплавів, наприклад монтаж безсвинцевого BGA на свинцевовмісній лінії, вимагає індивідуального підбору термопрофілю та окремого інженерного погодження, а не стандартного підходу за замовчуванням.
За якої температури плавиться припій?
Температура плавлення припою залежить від його сплаву. Евтектичні сплави переходять у рідкий стан за фіксованої температури. Неевтектичні сплави мають пастоподібний інтервал між точкою солідусу (початок плавлення) і ліквідусу (повний перехід у рідкий стан).
| Сплав | Склад | Температура або діапазон плавлення | Типовий пік оплавлення | Змочуваність | Відносна вартість | Статус RoHS |
|---|---|---|---|---|---|---|
| Sn63Pb37 | 63% олово, 37% свинець | 183 °C (евтектика) | Близько 205–225 °C | Відмінна | Низька | Містить свинець; виключно для застосувань поза сферою дії або за винятками |
| Sn60Pb40 | 60% олово, 40% свинець | Близько 183–190 °C | Аналогічно Sn63Pb37 | Відмінна | Низька | Містить свинець; ті самі обмеження |
| SAC305 | Sn96.5 / Ag3.0 / Cu0.5 | Близько 217–220 °C | Близько 235–250 °C | Добра; розтікається повільніше за SnPb | Вища (наявність срібла) | Безсвинцевий |
| SAC0307 | Sn99.0 / Ag0.3 / Cu0.7 | Близько 217–228 °C | Аналогічно або трохи вище за SAC305 | Посередня/добра | Нижча за SAC305 | Безсвинцевий |
| Sn99.3Cu0.7 | Олово з 0.7% міді | 227 °C (евтектика) | Вище ніж SAC305 | Посередня | Низька | Безсвинцевий; типовий для хвильової та ручної пайки |
| SN100C | Sn-Cu з нікелем та германієм | Близько 227 °C | Аналогічно Sn-Cu | Добра як для сплаву Sn-Cu | Низька/середня | Безсвинцевий; типовий для хвильової та селективної пайки |
| Sn42Bi58 | 42% олово, 58% вісмут | 138 °C (евтектика) | Близько 160–180 °C | Посередня | Середня | Безсвинцевий; для низькотемпературного монтажу |
Наведено типові довідкові значення. Точні точки солідусу й ліквідусу, а також рекомендовані термопрофілі визначаються технічною документацією (datasheet) виробника конкретної паяльної пасти або припою в брусках.
Робоча температура паяльника для свинцевих і безсвинцевих сплавів
Температура жала паяльника завжди значно перевищує точку плавлення сплаву для забезпечення швидкої теплопередачі в зону з'єднання. Для олов'яно-свинцевих сплавів робочу температуру зазвичай виставляють у діапазоні 315–345 °C, а для безсвинцевих — 340–370 °C, коригуючи її під геометрію жала й теплоємність вузла. Перегрів руйнує контактні площадки та компоненти, а недостатня температура призводить до непропаїв (холодної пайки). Детальніше про вибір жала та температурних режимів — у посібнику з ручної пайки.
Свинцевий та безсвинцевий припій: що змінюється у техпроцесі
Перехід зі свинцевого припою на безсвинцевий впливає на технологічний процес, матеріали та зовнішній вигляд паяних з'єднань:
- Вища температура процесу. Пікова температура оплавлення зростає приблизно на 20–30 °C. Компоненти, роз'єми та пластикові корпуси повинні витримувати таке нагрівання, а ламінат PCB — кількаразові цикли безсвинцевої пайки без розшарування (delamination). У розділі плати з високим Tg наведено критерії вибору ламінатів із підвищеною температурою склування.
- Вужче технологічне вікно. Різниця між точкою плавлення припою та гранично допустимою температурою компонентів зменшується, що вимагає жорсткішого контролю профілю оплавлення в печі, особливо для плат із великим розкидом теплових мас.
- Повільніше змочування. Безсвинцеві сплави розтікаються гірше, тому активність флюсу, фінішне покриття площадок і апертури трафарету мають вирішальне значення.
- Інший зовнішній вигляд. Безсвинцеві галтелі мають матову та зернисту поверхню на відміну від глянцевих олов'яно-свинцевих. Це нормальний стан структури сплаву, а не ознака холодної пайки.
- Вища вартість матеріалів. Сплави з вмістом срібла, як-от SAC305, дорожчі за олов'яно-свинцеві. Сплави зі зниженим вмістом срібла зменшують собівартість, але можуть погіршувати змочуваність і надійність з'єднання.
- Більше шлаку та швидший знос обладнання. Сплави з високим вмістом олова агресивніше вимивають мідь і залізо, прискорюючи ерозію паяльних жал і ванн хвильової пайки.
Типи паяльних сплавів для монтажу PCB
На різних етапах однієї монтажної лінії можуть застосовуватися різні сплави:
- Паяльна паста для SMT пайки оплавленням. SAC305 — найпоширеніший безсвинцевий сплав, а Sn63Pb37 — стандартний свинцевий варіант. Сплави SAC із низьким вмістом срібла та припої з вісмутом застосовують для зниження витрат або робочої температури.
- Хвильова та селективна пайка. Тут переважають олов'яно-мідні сплави (наприклад, Sn99.3Cu0.7 і SN100C) або сплави SAC — вони дешевші та стабільно працюють у паяльній ванні.
- Ручна пайка та ремонт. Використовують трубчастий припій із флюсовим осердям (SAC305, Sn-Cu або Sn63Pb37), який за складом відповідає основному сплаву на платі.
- Низькотемпературна пайка. Сплави SnBi та SnBiAg підходять для термочутливих компонентів або ступінчастої пайки. Вони вимагають обережності: вісмутові з'єднання більш крихкі при ударних навантаженнях і втрачають надійність за наявності забруднення свинцем.
Детальний розбір типів паст, розміру фракції порошку та класів флюсу наведено у посібнику з вибору паяльної пасти.
Коли свинцевий припій досі дозволений?
Свинцевий припій залишається легальним і досі застосовується, проте виключно там, де це регламентовано нормами. Директива EU RoHS обмежує вміст свинцю до 0.1% за масою в кожному гомогенному матеріалі, визначаючи перелік тимчасових винятків у додатках. Практичні випадки, коли використання свинцевого припою залишається допустимим:
- Вироби поза сферою дії RoHS. Типові приклади — окремі категорії військової техніки, аерокосмічна галузь та великогабаритні стаціонарні промислові установки. Приналежність до винятків вимагає обов'язкової перевірки за актуальною редакцією директиви.
- Застосування, що підпадають під офіційні винятки. Високотемпературні свинцеві припої (сплави з вмістом свинцю від 85%) дозволені лише для специфічних вузлів, перелічених у Annex III. У 2025 році ЄС замінив загальний пункт 7(a) деталізованими підпунктами з 7(a)-I по 7(a)-VII, кожен із яких має власну сферу дії та термін чинності. Ці сплави не призначені для заміни стандартного монтажу на Sn63Pb37.
- Ринки без аналогічних екологічних обмежень, за умови, що продукція не постачатиметься в регіони з чинними заборонами.
- Ремонт і модернізація обладнання попередніх поколінь, виготовленого до набрання чинності обмеженнями, якщо це передбачено нормативною базою.
Перелік винятків обмежений і регулярно переглядається. Рішення щодо застосування винятку приймає власник виробу, а не контрактний виробник, і це рішення має бути задокументоване. Посібник із друкованих плат, сумісних із RoHS детально описує дію вимог RoHS на друковані плати та електронні модулі.
Технологічне вікно безсвинцевої пайки та параметри компонентів
Безсвинцевий техпроцес працює стабільно лише за умови, що всі матеріали на платі витримують температурні навантаження. Перед запуском безсвинцевого складання перевірте такі параметри:
- Пікова допустима температура компонентів. Більшість SMD-корпусів класифіковано за стандартом J-STD-020, який визначає граничну температуру корпусу та рівень чутливості до вологи. Для безсвинцевого паяння пікові температури вищі, ніж для свинцевого; компонент, розрахований лише на олов'яно-свинцевий процес, може вийти з ладу.
- Чутливість до вологи. Вища пікова температура збільшує ризик розтріскування корпусу через поглинену вологу. Зберігайте та сушіть вологочутливі компоненти відповідно до J-STD-033.
- Ламінат PCB. Обирайте матеріал із відповідною температурою склування (Tg) та температурою деструкції з урахуванням кількості циклів оплавлення, особливо для товстих або багатошарових плат.
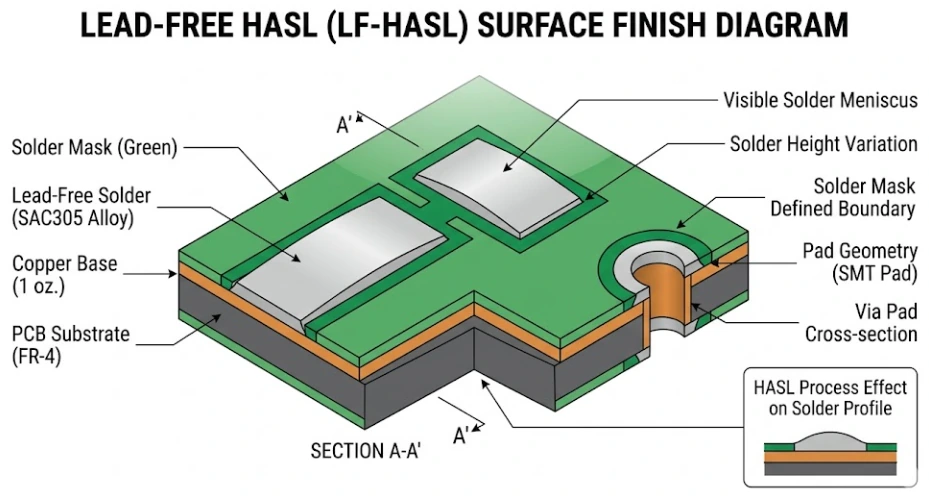
- Фінішне покриття. ENIG, OSP, імерсійне срібло, імерсійне олово та безсвинцевий HASL сумісні з безсвинцевим монтажем; кожне покриття має компроміси щодо копланарності контактних майданчиків і термінів зберігання. Див. посібник із фінішних покриттів PCB.
- Термопрофіль. Задавайте зону прогріву (soak), час перебування вище лінії ліквідусу та пікову температуру згідно з технічним описом паяльної пасти, після чого перевіряйте профіль термопарами на реальній платі з компонентами. Зони профілю детально розглянуто в статті основи термопрофілю оплавлення.
Змішаний монтаж: безсвинцевий BGA на свинцевій лінії
Змішування сплавів зустрічається часто — зазвичай через те, що компонент доступний лише з безсвинцевими кульками виводів або безсвинцевим покриттям контактів.
- Зворотна сумісність (безсвинцеві компоненти, олов'яно-свинцева паста). Кулька із SAC не плавиться повністю за типової пікової температури олов'яно-свинцевого процесу. Якщо пік профілю занизький, кулька та паяльна паста не поєднуються належним чином, утворюючи слабке з'єднання або дефект «голова на подушці» (head-in-pillow). Типове рішення — підвищений олов'яно-свинцевий профіль (з урахуванням температурних лімітів решти компонентів) або реболінг (reballing) компонента олов'яно-свинцевими кульками.
- Пряма сумісність (свинцеві компоненти, безсвинцева паста). Компоненти попередніх поколінь часто не розраховані на безсвинцеві пікові температури, а сліди свинцю у з'єднаннях із вмістом вісмуту утворюють небажані легкоплавкі фази.
- Документація. Змішаний монтаж обов'язково вказують на складальному кресленні та в BOM, щоб лінія встановила належний профіль пайки.
Змішаний монтаж безпосередньо впливає на відповідність стандартам: одна свинцева пайка позбавляє виріб відповідності RoHS.
Надійність: змочування, пустоти та олов'яні віскери
Обидва сімейства сплавів забезпечують надійні паяні з'єднання за належно витриманого техпроцесу. Відмінності проявляються у граничних режимах експлуатації:
- Термоциклювання. З'єднання на основі SAC зазвичай демонструють високу стійкість до термоциклювання, однак кінцевий результат залежить від типу корпусу, товщини плати та профілю випробувань. Сплави зі зниженим вмістом срібла можуть поводитися інакше.
- Ударні навантаження та падіння. Паяні з'єднання із SAC з високим вмістом срібла можуть бути крихкішими під час випробувань на падіння, ніж свинцево-олов'яні. З цієї причини для портативних пристроїв часто обирають леговані сплави або склади з низьким вмістом срібла.
- Утворення пустот (voiding). Безсвинцеві паяльні пасти схильні до більшого утворення пустот під великими тепловими майданчиками та компонентами BGA. Контролюйте цей параметр підбором пасти, оптимізацією апертур stencil та налаштуванням термопрофілю.
- Олов'яні віскери. Покриття з чистого олова або сплавів із високим його вмістом з часом утворюють голчасті кристали (віскери), здатні замкнути сусідні провідники. Свинець природно пригнічував їхній ріст. Проєкти з високими вимогами до надійності використовують матове олово з превентивними заходами, проміжний шар нікелю, вологозахисні покриття (conformal coating) або інші методи згідно з планом забезпечення надійності.
Що вказувати в RFQ
Чітко вказуйте монтажнику необхідний технологічний процес пайки. Зазначте:
- Тип процесу: безсвинцевий (із зазначенням сплаву, наприклад SAC305) або олов'яно-свинцевий (із зазначенням сплаву та причини його вибору)
- Вимогу відповідності RoHS та перелік застосованих винятків
- Тип паяльної пасти та клас флюсу, якщо потрібен конкретний матеріал, або дозвіл на використання стандартних матеріалів виробника
- Припій для операцій хвильової, селективної та ручної пайки
- Наявність компонентів зі змішаною металургією виводів (наприклад, безсвинцеві BGA при олов'яно-свинцевому монтажі)
- Ламінат PCB та фінішне покриття, розраховані на температурний профіль процесу
- Вимоги до поводження з вологочутливими компонентами
- Стандарт приймання (клас за IPC-A-610) та допустимі норми пустот (voiding) за результатами X-ray контролю
- Перелік необхідної супровідної документації: декларації матеріалів, сертифікати відповідності (CoC)
Чому варто замовляти безсвинцевий або свинцевий монтаж в APTPCB?
Безсвинцевий SMT-монтаж в APTPCB виконується на 10-зонних лініях оплавлення в азотному середовищі з прецизійним термопрофілюванням. Для компонентів наскрізного монтажу двосоплова селективна пайка в середовищі азоту підтримує роботу зі сплавами SnPb і безсвинцевими припоями. Вхідний інженерний аналіз верифікує граничні параметри компонентів, ламінат PCB, фінішне покриття та температурний профіль під обраний сплав, виявляючи ризики несумісності матеріалів до запуску лінії. Якщо технічне завдання вимагає свинцевої пайки, вкажіть конкретний сплав і нормативну підставу для винятку безпосередньо на кресленні для повної відповідності техпроцесу та супровідної документації.
Застосовні стандарти та нормативна документація:
- Директива EU RoHS 2011/65/EU з поправками
- J-STD-006: вимоги до сплавів припоїв для електроніки
- J-STD-001: вимоги до паяних електричних та електронних вузлів
- J-STD-020: класифікація негерметичних SMD за чутливістю до вологи та пайки оплавленням
- J-STD-033: поводження з чутливими до вологи та пайки оплавленням компонентами SMD
- IPC-A-610: критерії прийнятності електронних вузлів
Часті запитання
Яка температура плавлення безсвинцевого припою?
Найпоширеніший безсвинцевий сплав SAC305 плавиться в діапазоні приблизно від 217 до 220 °C. Олов'яно-мідні сплави, такі як Sn99.3Cu0.7, плавляться приблизно при 227 °C, а низькотемпературні олов'яно-вісмутові сплави — приблизно при 138 °C. Точні значення для конкретного сплаву наведено в його datasheet.
Яка температура плавлення припоїв 60/40 та 63/37?
Sn63Pb37 є евтектичним сплавом і плавиться при 183 °C. Sn60Pb40 близький до евтектичного та плавиться у вузькому діапазоні — від 183 °C до приблизно 190 °C. Обидва припої є свинцевмісними і для більшості виробів заборонені директивою RoHS.
Чи поступається безсвинцевий припій свинцевмісному за якістю?
Для більшості виробів ні, якщо процес контрольований. Безсвинцевий припій вимагає вищих температур і змочує поверхні повільніше, тому температурні профілі, фінішні покриття та допустимі параметри компонентів мають критичне значення. Свинцево-олов'яний припій простіший в обробці та залишається у вжитку там, де це дозволено, здебільшого у виробах, що підпадають під винятки або не входять до сфери дії нормативів.
Чи можна змішувати свинцевмісний і безсвинцевий припої?
Можна, але це має бути обґрунтованим інженерним рішенням. Монтаж безсвинцевого BGA на лінії зі свинцево-олов'яним процесом вимагає профілю з достатньо високою температурою для повного розплавлення та перемішування кульки припою. Крім того, вузол втрачає відповідність вимогам RoHS, якщо свинцевмісний припій використано там, де діють обмеження директиви.
Чи дозволено досі використання свинцевмісного припою?
Так — для виробів поза сферою дії RoHS та аналогічних регламентів, у сферах застосування, що підпадають під чинні винятки, а також на ринках без подібних обмежень. Винятки мають вузькоцільовий характер і обмежений термін дії, тому виробник повинен перевірити та задокументувати нормативну підставу.
Який тип припою використовують в електроніці?
У більшості нових вузлів PCB застосовують безсвинцевий припій: типово паяльну пасту SAC305 для SMT та олов'яно-мідні або SAC сплави для хвильової, селективної та ручної пайки. Свинцево-олов'яний Sn63Pb37 усе ще використовують там, де це дозволено нормами, а олов'яно-вісмутові сплави застосовують для низькотемпературних процесів.
Спочатку оберіть сплав, потім — техпроцес
Вибір сплаву є першочерговим. Він визначає профіль пайки оплавленням, вимоги до стійкості компонентів і ламінату PCB, фінішне покриття та документацію відповідності. Для виробів, що підпадають під вимоги RoHS, за замовчуванням застосовуйте безсвинцевий припій. Свинцевий припій використовуйте лише за наявності документального обґрунтування. Завжди вказуйте сплав і нормативну базу відповідності в RFQ, щоб виробник зібрав виріб у точній відповідності до проекту.