
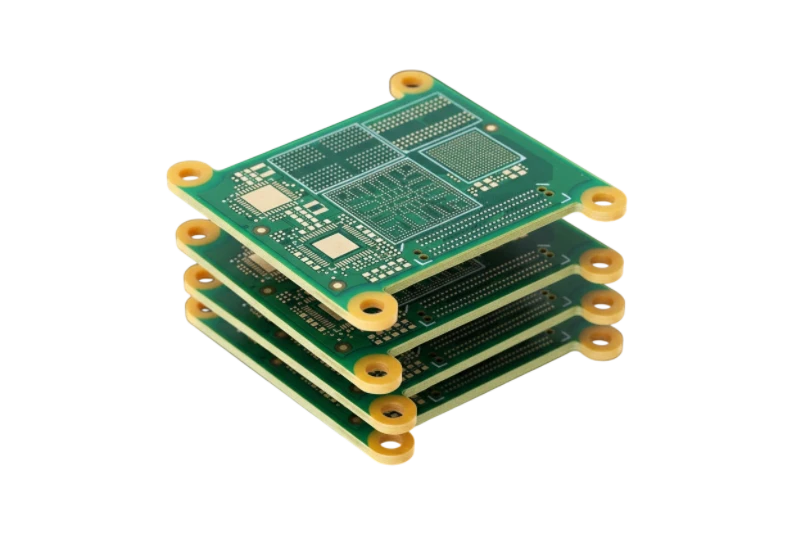
Монтаж інтерфейсної плати оптичного локатора (LiDAR) перетворює розробку сенсорного вузла на готовий до серійного випуску електронний модуль. Завдання виробництва полягає не просто в установці деталей на контактні площадки. Кваліфікований складальний цех повинен зберегти розрахункову цілісність сигналів, ефективність теплових інтерфейсів, прецизійну механічну юстировку оптичних осей і загальну експлуатаційну надійність — від перших дослідних прототипів до масового виробництва.
Виробничий партнер повинен бездоганно розуміти взаємодію між:
- Високошвидкісними цифровими шинами передачі хмари точок (Ethernet, LVDS, MIPI);
- Потужними лазерними драйверами з наносекундними фронтами комутації струмів;
- Чутливими аналоговими вхідними трактами фотоприймачів (APD / SiPM);
- Тепловими обмеженнями навколо процесорів обробки даних і силових ключів;
- Вібраційними та кліматичними вимогами автомобільних систем, робототехніки та промислової автоматизації.
Головне питання при аудиті постачальника звучить так:
Чи володіє виробник необхідним контролем технологічних процесів та документальною базою, щоб стабільно випускати надійні модулі лідарів у серійному масштабі?
Чим монтаж інтерфейсних плат лідарів відрізняється від звичайного монтажу PCBA?
Плати лідарів поєднують екстремальні електричні та жорсткі просторові вимоги в дуже компактному формфакторі. На відміну від стандартних друкованих плат, конструкція лідара вимагає значно суворішого контролю імпедансу, шляхів розсіювання тепла та точності встановлення компонентів.
| Галузь рішень | Вимоги до модуля лідара | Вплив на технологічний процес монтажу |
|---|---|---|
| Цілісність сигналів | Контрольований імпеданс для гігабітних ліній зв'язку | Контроль пресування стеку, обов'язкові купони, вимірювання TDR |
| Теплове керування | Концентрація тепла від обчислювачів і драйверів лазера | Теплові отвори, товста мідь, контроль відсотка пустот у припої |
| Механічна надійність | Стійкість до вібрацій, термоциклів і напружень рознімів | Спеціальне монтажне оснащення, посилений контроль, вібротести |
| Інтеграція оптичного модуля | Стабільне взаємне позиціонування плати та оптичної лінзи | Жорсткі допуски на контур плати, юстирувальні штифти та репери |
Яку технологію друкованої плати обрати для лідара?
Вибір технології визначається швидкістю сигналів, щільністю деталей і компонувальними обмеженнями корпусу.
Матриця вибору технології плати для LiDAR
| Вимога проєкту | Рекомендована технологія плати | Що підтверджувати у виробника |
|---|---|---|
| Висока щільність монтажу мікросхем | Багатошарова плата HDI з мікропереходами | Лазерне свердління, цикли нарощування, надійність мікропереходів |
| Компактний корпус сенсора складної форми | Гнучко-жорстка плата (Rigid-Flex) | Технологія обробки гнучких шарів, допуски на радіуси вигину |
| Цифрова обробка помірної швидкості | Якісний багатошаровий склотекстоліт High-Tg FR-4 | Стабільність структури шарів і точність імпедансу |
| Критичні високочастотні аналогові тракти | Діелектрики з ультранизькими втратами (Rogers, Megtron, Isola) | Складські запаси ВЧ-матеріалів і досвід пресування гібридних стеків |
| Оптимізація собівартості серії | Класична багатошарова плата на FR-4 | Доведена історія стабільного виходу придатних у масовій серії |
Як зафіксувати вимоги до матеріалів і стеку шарів?
Матеріали повинні підбиратися під робочу частоту та струмові навантаження кожної ділянки схеми.
High-Tg FR-4 підходить для більшості цифрових блоків, де критичні термічна стабільність і міцність на вигин. Спеціальні ламінати з низьким тангенсом втрат необхідні для сигнальних ліній фотоприймачів і швидкісних інтерфейсів, де важливі мінімальне згасання та стабільність фази.
Пакет RFQ повинен чітко визначати:
- Стек шарів;
- Товщину діелектриків;
- Товщину мідної фольги;
- Точну марку ламінату;
- Таблицю цільових імпедансів;
- Допустимі заміни матеріалів;
- Вимоги до тестових купонів на технологічних полях.
Типові значення контрольованого імпедансу:
- 50 Ом для одиночних ліній;
- 90 Ом або 100 Ом для диференційних пар.
Які виробничі ризики зобов'язаний контролювати виробник плат лідарів?
| Механізм відмови | Першопричина | Метод виявлення | Заходи запобігання |
|---|---|---|---|
| Збої цілісності сигналів | Відхилення товщини препрегу або зміна геометрії трас | TDR-рефлектометрія на тестових купонах | Жорстка фіксація параметрів виготовлення до запуску партії |
| Пустоти під BGA та тепловими падами | Порушення термопрофілю паяння, короблення тонких плат | Рентгенівський контроль (2D/3D X-ray) | Оптимізація форми апертур трафарету та вакуумне оплавлення |
| Локальний перегрів плати | Поганий тепловий контакт або пустоти в припої | Тепловізійний аналіз і рентгеноскопія | Збільшення перехідних отворів і оптимізація мідних полігонів |
| Перекіс рознімів | Зсув компонентів при паянні або механічний люфт | Оптичний вимірювальний компаратор | Застосування фіксуючого оснащення при монтажі |
| Іонні забруднення | Залишки флюсу або дотики незахищеними руками | Тест за методом ROSE або іонна хроматографія | Валідація ліній відмивання та робота в антистатичних рукавичках |
| Механічні пошкодження | Механічні напруження при розділенні заготовок із панелі | Оптичний мікроскоп, тензометрія | Використання фрезерування з низьким навантаженням замість скрайбування |
Які приймальні випробування необхідно закласти у виробничий план?
| Тест | Мета випробування | Типова область застосування |
|---|---|---|
| Оптична інспекція (AOI) | Виявлення зсуву компонентів, полярності та дефектів пайки | 100% суцільний контроль на серійній лінії |
| Рентгенівський контроль (AXI) | Перевірка прихованих кульок BGA, QFN і відсотка пустот під термопадами | Корпуси з дрібним кроком і силові ключі |
| Тестування літаючою голкою | Перевірка цілісності електричних з'єднань і номіналів пасивних деталей | Дослідні прототипи та дрібні серії |
| Функціональне тестування (FCT) | Комплексна перевірка роботи процесора, оптичних кіл і шин даних | Приймальний контроль готових виробів |
| Вимірювання імпедансу (TDR) | Підтвердження хвильового опору швидкісних ліній | Високошвидкісні тракти зв'язку |
| Контроль чистоти поверхні | Виявлення залишків іонних солей під корпусами | Прилади, чутливі до вологості |
| Кліматичні та вібраційні тести | Підтвердження стійкості до автомобільних вібрацій і перепадів температур | Автомобільні та польові системи |
Для автомобільних лідарів кваліфікація включає обов'язкове термоциклювання, тести на вібростійкість і вимоги стандарту AEC-Q до компонентної бази (див. також друковані плати автомобільної електроніки).
Комплексні процедури заводської перевірки виконуються відповідно до стандартів тестування та контролю якості.
Як оцінити виробника монтажу інтерфейсних плат лідарів?
Чек-лист аудиту постачальника
| Сфера аудиту | Питання для перевірки | Необхідні документальні підтвердження |
|---|---|---|
| Можливості друкованих плат | Чи підтримує завод технологію HDI, дрібний крок контактів і ВЧ-матеріали? | Зразки виконаних плат, карти технологічних норм |
| Лінії SMT-монтажу | Чи може лінія стабільно монтувати BGA з малим кроком і масивні тепловідвідні пади? | Специфікація автоматів і дані інспекції |
| Контроль процесів | Як регулюються термопрофілі оплавлення припою? | Логи термопрофілювання та карти процесів |
| Лабораторія випробувань | Чи може фабрика виконати всі потрібні електричні та оптичні випробування? | Стенди тестування, тестові карти, зразки звітів |
| Простежуваність | Чи можна відстежити історію плати до конкретної партії деталей і пасти? | Записи системи MES, приклади штрихкодування |
| Інженерний DFM-аналіз | Чи надає виробник детальний DFM/DFA звіт до запуску виробництва? | Приклади звітів DFM за минулими проєктами |
Комплект документації для запиту ціни (RFQ)
Перед подачею файлів у виробництво узгодьте проєкт із рекомендаціями DFM. Повний комплект включає:
- Файли Gerber (RS-274X/X2) або ODB++;
- Специфікацію BOM із номерами деталей виробників і погодженими аналогами;
- Координати розміщення компонентів (Pick-and-place / Centroid);
- Складальне креслення з позначенням ключових реперів і висоти деталей;
- Креслення структури стеку шарів із допусками на імпеданс;
- Інструкції щодо програмування мікроконтролерів і функціонального тестування;
- Вимоги до маркування та індивідуального пакування плат.
Часті запитання (FAQ)
Чи може звичайний цех монтажу плат виготовляти модулі лідарів?
Простий монтажний цех може впоратися з лабораторним макетом, проте серійні плати лідарів вимагають жорсткого контролю хвильового опору ліній, спеціальних рентген-установок для контролю пустот під термопадами, наскрізної простежуваності та автоматизованих функціональних стендів.
Що найбільше підвищує собівартість монтажу інтерфейсних плат лідарів?
Основними факторами є кількість шарів плати, наявність мікропереходів HDI, застосування спеціальних високочастотних діелектриків, вимоги щодо рентген-інспекції кожного вузла та нестандартні функціональні стенди.
Коли необхідно проводити DFM-експертизу?
DFM-аналіз повинен проводитися до початку виготовлення фотошаблонів і закупівлі комплектації. Рання перевірка дозволяє вчасно виявити проблеми з доступом випробувальних щупів, ризики перегріву та неоптимальну геометрію трафарету.
Запит на оцінку технологічності плати лідара
Надійне виробництво починається задовго до старту лінії монтажу. Фахівці заводу APTPCB перевірять сумісність ваших конструкторських рішень із виробничими допусками цеху.
Підготуйте файли Gerber або ODB++, специфікацію BOM і складальні креслення. Запитайте розрахунок вартості та отримайте інженерний звіт DFM для вашої плати лідара.
Висновок
Монтаж інтерфейсних плат лідарів вимагає узгоджених інженерних рішень у проєктуванні друкованої плати, управлінні технологічними параметрами паяння, організації ретельного тестування та виборі виробничого партнера. Формулювання чітких технічних вимог і застосування вимірюваних критеріїв приймання зводять до мінімуму виробничі ризики та забезпечують плавний перехід розробки від дослідного зразка до надійної серії.