
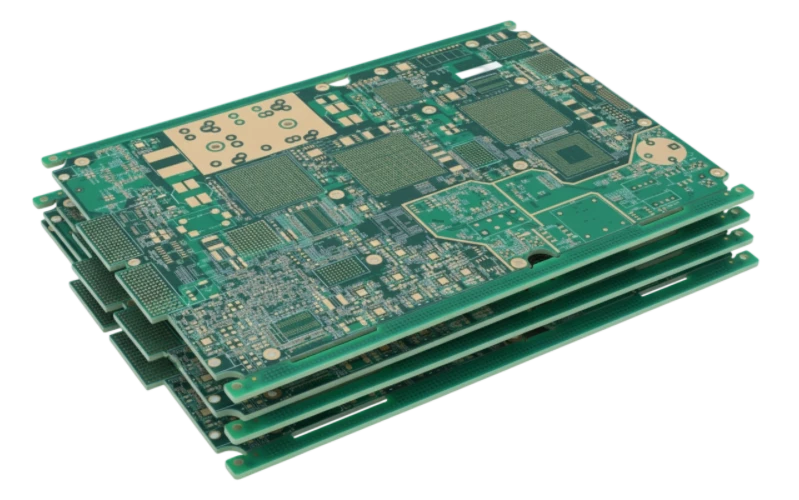
Успішне виробництво та монтаж друкованих плат (PCB & PCBA) вимагає набагато більшого, ніж просто генерація Gerber-файлів та запит комерційної пропозиції. Якість готового електронного модуля закладається задовго до старту верстатів: на етапі вибору діелектриків, структури стек-апу, перевірки доступності компонентів у ланцюгах поставок, визначення технологічних обмежень паяння, стратегії інспекції та аудиту можливостей заводу.
Для інженерних команд та відділів закупівель ключове питання полягає не лише в тому:
«Чи можна виготовити цю друковану плату?»
Набагато важливіше з'ясувати:
- Чи можна виготовляти її серійно зі стабільно високим виходом придатної продукції?
- Чи відповідають обрані матеріали реальним умовам експлуатації виробу?
- Чи здатне виробництво документально підтвердити контроль технологічних параметрів?
- Чи будуть приховані дефекти гарантовано виявлені до відвантаження замовнику?
Цей посібник допоможе розробникам структурувати технічні вимоги до плат, провести кваліфіковану оцінку контрактного виробника, підготувати пакет RFQ, розібратися в етапах SMT-монтажу та оперативно усувати типові дефекти паяння.
Яка інформація потрібна виробнику друкованих плат до запуску лінії?
Повний комплект виробничої документації дозволяє підприємству швидко розрахувати точну собівартість та виявити приховані ризики ще до початку різання текстоліту.
Файли для виготовлення «голої» друкованої плати (PCB)
Надайте:
- Файли топології у форматі Gerber RS-274X або ODB++.
- Файли числового програмного керування для свердління (NC Drill / Excellon).
- Креслення структури шарів (стек-ап) із товщинами міді та препрегів.
- Специфікацію базового матеріалу (марка діелектрика, Tg, CTI).
- Товщину мідної фольги для кожного шару.
- Тип фінішного покриття контактних площадок (HASL, ENIG, OSP тощо).
- Таблицю контрольованого імпедансу із зазначенням цільового опору ліній.
- Контур плати та механічні креслення з допусками на фрезерування.
Файли для монтажу компонентів (PCBA)
Надайте:
- Специфікацію компонентів (BOM) із точними партномерами виробників (MPN).
- Файл координат автоматичного встановлення компонентів (Centroid / Pick-and-Place / CPL).
- Складальні креслення друкованого вузла.
- Позначення орієнтації та полярності діодів, мікросхем і рознімів.
- Технічні вимоги до тестування (FCT, прошивка мікроконтролерів).
- Спеціальні інструкції щодо селективного лакування чи герметизації.
Неповна документація неминуче призводить до затримок узгодження, невірних технологічних припущень та дорогих доробок уже під час випуску.
Коли необхідні професійні послуги комплексного виробництва та монтажу?
Професійні послуги виробництва повного циклу необхідні у випадках, де першочергову роль відіграють надійність, повторюваність параметрів та серійні обсяги:
- Запуск нових виробів у виробництво (NPI).
- Плати з високою щільністю міжз'єднань (HDI) та мікроотворами.
- Монтаж корпусів BGA/LGA та компонентів із дрібним кроком виводів.
- Високошвидкісні цифрові пристрої та НВЧ-техніка.
- Промислова автоматика, автомобільна електроніка, медичні прилади та аерокосмічні системи.
- Вироби, що вимагають наскрізної простежуваності серійних номерів компонентів та аудованої системи менеджменту якості.
Які специфікації друкованої плати необхідно зафіксувати до виробництва?
Параметри плати безпосередньо впливають на собівартість, вихід придатних виробів, надійність та якість складання.
Матриця прийняття рішень щодо специфікацій PCB
| Параметр | Стандартний вибір | Складніша вимога | Вплив на виробництво | Метод верифікації |
|---|---|---|---|---|
| Ширина доріжки / зазор | ≥0,127 мм (5 mil) | Менше 0,10 мм (HDI) | Складність травлення, ризик коротких замикань | DRC-перевірка та AOI |
| Механічне свердління | Близько 0,20–0,25 мм | Лазерні мікроотвори 0,10 мм | Складність металізації гільзи отвору | Аналіз поперечних шліфів |
| Аспектне співвідношення | До 8:1 | Понад 10:1 | Ризик неоднорідності осадження міді | Металографічний контроль |
| Фінішне покриття | HASL або OSP | ENIG для дрібного кроку та BGA | Площинність площадок, надійність пайки | Оптична інспекція |
| Контрольований імпеданс | Допуск ±10% | Допуск ±5–7% на НВЧ | Цілісність сигналів, втрати на відбиття | TDR-купони на панелі |
| Перемичка маски (Dam) | 3–4 mil мінімум | Вузькі зазори між ніжками | Ризик утворення перемичок припою | DFM-експертиза |
| Площинність заготовки | Прогин ≤0,75% | Суворі вимоги до BGA (<0,5%) | Зміщення та непропаї при установці компонентів | Вимірювання за IPC |
Як виготовлення голої плати впливає на якість монтажу?
Виготовлення плати та поверхневий монтаж — це нерозривні частини єдиного ланцюга. Дефекти, допущені на етапі виготовлення текстоліту, неминуче проявляються браком при паянні:
- Помилковий підбір матеріалів або порушення симетрії шарів викликають короблення в печі та відрив кульок BGA.
- Окиснення фінішного покриття або нерівномірні напливи HASL призводять до дефектів змочуваності припоєм.
- Нестабільна ширина перемички паяльної маски провокує утворення перемичок припою між ніжками мікросхем.
Досвідчений контрактний виробник аналізує вимоги до виготовлення плати та монтажу компонентів комплексно ще на стадії NPI.
Основні технологічні етапи виробництва та монтажу плат
1. Інженерний аналіз проекту та DFM-експертиза
До запуску замовлення у виробництво технологи заводу перевіряють:
- Файли Gerber та ODB++ на наявність вузьких місць травлення.
- Реалізованість структури стек-апу на наявних матеріалах.
- Відповідність контактних площадок реальним корпусам деталей із BOM.
- Співвідношення діаметрів свердел і товщини плати.
- Зони доступу для встановлення оптичних реперів та контрольних точок тестування.
2. Виготовлення голої друкованої плати (PCB Fabrication)
- Пряме експонування малюнка внутрішніх шарів (LDI).
- Хімічне травлення мідного малюнка внутрішніх шарів.
- Оптичний контроль шарів (AOI) та пресування багатошарового пакета.
- Механічне та лазерне свердління наскрізних і глухих отворів.
- Хімічна та гальванічна металізація міддю стінок отворів.
- Нанесення та полімеризація паяльної маски і маркування шовкодруком.
- Нанесення фінішного покриття (ENIG, HASL, Immersion Tin).
- 100% електричний контроль (E-Test) методом літаючих щупів.
3. Нанесення паяльної пасти
Процес автоматичного SMT-монтажу починається з прецизійного трафаретного нанесення пасти. Трафарет із нержавіючої сталі дозує мікрооб'єми пасти на кожну контактну площадку.
Критичні параметри:
- Товщина фольги трафарету та геометрія апертур.
- В'язкість та дисперсність паяльної пасти.
- Оптичне суміщення за реперними знаками (Fiducials).
- 3D-контроль нанесеної пасти установкою SPI (висота, площа, об'єм).
4. Автоматичне встановлення компонентів (Pick-and-Place)
Високошвидкісні прецизійні установники монтують SMD-компоненти на плату:
- Застосування центруючих камер технічного зору для кожного компонента.
- Контроль зусилля встановлення для запобігання витісненню пасти з-під виводів.
- Автоматична перевірка правильності орієнтації та полярності мікросхем.
5. Паяння оплавленням (Reflow Soldering)
Плата з встановленими деталями проходить крізь конвекційну піч оплавлення з декількома незалежними температурними зонами.
Для безсвинцевих паст (SAC305) пікова температура становить близько 240°C–255°C. Точний термопрофіль виключає перегрів корпусів чіпів, забезпечуючи ідеальне змочування контактів припоєм без утворення пустот.
6. Інспекція та тестування
- Автоматична оптична інспекція (AOI) після паяння.
- Рентгенівський контроль (AXI) паяних з'єднань під корпусами BGA, LGA та QFN.
- Внутрішньосхемний контроль (ICT) та функціональне тестування під напругою (FCT).
Як оцінювати та обирати виробника друкованих плат?
Найнижча ціна в комерційній пропозиції рідко означає мінімальну кінцеву собівартість продукту. Надійний партнер повинен підтверджувати свою технологічну компетентність вимірювальними фактами.
Чекліст аудиту постачальника
| Напрямок перевірки | Контрольні запитання до заводу | Необхідне документальне підтвердження |
|---|---|---|
| Технологічні можливості | Чи підтримує завод необхідну кількість шарів, тонкі зазори та контроль імпедансу? | Офіційний технологічний паспорт (Capability Matrix) |
| Інженерний DFM-сервіс | Як саме виявляються та погоджуються невідповідності у файлах до запуску? | Приклад типового звіту DFM Engineering Query |
| Система якості | Яке обладнання використовується для контролю браку на кожному переділі? | Сертифікати ISO 9001 / IATF 16949, звіти лабораторії |
| Складальне виробництво | Які мінімальні типорозміри чіпів здатна монтувати лінія (0201, 01005)? | Паспорт та перелік обладнання SMT-ліній |
| Комплектація BOM | Як контролюється автентичність деталей та зберігання чутливих до вологи чіпів (MSL)? | Регламент вхідного контролю компонентів (IQC) |
| Валідація першої партії | Як затверджується перший дослідний зразок перед серією? | Звіт First Article Inspection Report (FAIR) |
| Простежуваність | Чи можна відстежити партію текстоліту та котушку деталей для конкретної плати? | Зразки виробничих маршрутних карт (Travelers) |
Типові дефекти монтажу та методи їхнього усунення
| Дефект монтажу | Зовнішній прояв | Першопричина | Запобігання та усунення |
|---|---|---|---|
| Ефект надгробка (Tombstoning) | Двовивідний чіп піднімається вертикально | Нерівномірний прогрів або дисбаланс площі контактних площадок | Симетричне розведення доріжок, балансування апертур у трафареті |
| Перемички припою (Bridging) | Коротке замикання між сусідніми виводами | Надлишок пасти, малий зазор, зміщення суміщення трафарету | Контроль об'єму пасти за SPI, оптимізація перемичок паяльної маски |
| Пустоти в BGA (Voiding) | Внутрішні пори в паяних кульках | Затримка летких фракцій флюсу під час швидкого оплавлення | Оптимізація термопрофілю печі (зона Soak), рентгенівський контроль AXI |
| Розшарування плати (Delamination) | Здуття та розрив внутрішніх шарів діелектрика | Волога в текстоліті або перевищення температури монтажу | Попереднє просушування плат, вибір ламінатів класу High-Tg |
| Непропай / сухе з'єднання | Відсутність надійного електричного контакту | Окиснення площадок або дефіцит нанесеної паяльної пасти | Суворий контроль термінів зберігання плат, коригування трафарету |
| Неузгодженість імпедансу | Спотворення форми швидкісних імпульсів, помилки шин | Порушення товщини препрегів або відхилення ширини доріжки | Обов'язкове вимірювання тестових TDR-купонів на заводі |
Які перевірки якості виконуються перед відвантаженням?
Надійна партія обов'язково супроводжується протоколами приймальних випробувань:
- Акт візуального контролю та перевірки маркування за IPC-A-600 / IPC-A-610.
- Звіти 100% оптичної інспекції (AOI) та електроконтролю на відсутність обривів і замикань.
- Рентгенівські знімки якості формування галтелей кульок BGA.
- Звіти вимірювання геометрії та площинності заготовок.
- Паспорт First Article Inspection (FAI) для нових виробів.
Що має містити запит комерційної пропозиції (RFQ)?
Для отримання оперативної та точної пропозиції надайте:
- Пакет для виготовлення PCB: Gerber/ODB++, файли свердління, креслення стек-апу із зазначенням матеріалів, товщини міді, фінішного покриття та вимог до імпедансу.
- Пакет для монтажу PCBA: Специфікація BOM з повними партномерами виробників (MPN), файл координат компонентів (Centroid), складальні креслення та інструкції щодо тестування.
- Організаційні параметри: Бажаний тираж партії, річна потреба та планові терміни запуску.
Часті запитання (FAQ)
У чому різниця між PCB та PCBA?
PCB — це «гола» виготовлена друкована плата без компонентів, що складається з діелектрика, мідних доріжок, отворів та маски. PCBA (Printed Circuit Board Assembly) — це повністю зібраний електронний вузол зі встановленими та запаяними радіодеталями.
Які файли є базовими для початку виробництва?
Більшість підприємств вимагають комплект Gerber-файлів (або ODB++), координати свердління Excellon, специфікацію BOM у форматі Excel/CSV, файл Pick-and-Place та складальні креслення.
Як оптимізувати вартість виготовлення плати?
- Обирайте мінімально достатню кількість шарів без невиправданого резерву.
- Використовуйте стандартні матеріали FR-4, якщо проект не вимагає спеціальних НВЧ-ламінатів.
- Забезпечуйте високий коефіцієнт корисного використання площі при панелізації заготовок.
- Уникайте застосування дорогих лазерних мікроотворів там, де можна обійтися звичайним свердлінням.
- Проводьте обов'язковий DFM-аналіз до фіксації проекту.
Висновок
Висока якість та стабільність серійного виробництва і монтажу друкованих плат визначаються грамотністю рішень, прийнятих ще на етапі проектування.
Успішний проект проходить три обов'язкові стадії контролю:
- Готовність конструкції (Design Readiness) — проект технологічний для виробництва та монтажу.
- Готовність виробництва (Production Readiness) — завод підтвердив технологічну стабільність процесів.
- Готовність продукту (Release Readiness) — метрологічні протоколи контролю підтверджують повну відповідність виробу стандартам.
Комплексний підхід до формування конструкторської документації та вибір перевіреного виробничого партнера гарантують бездоганний запуск виробів у серійне виробництво.