
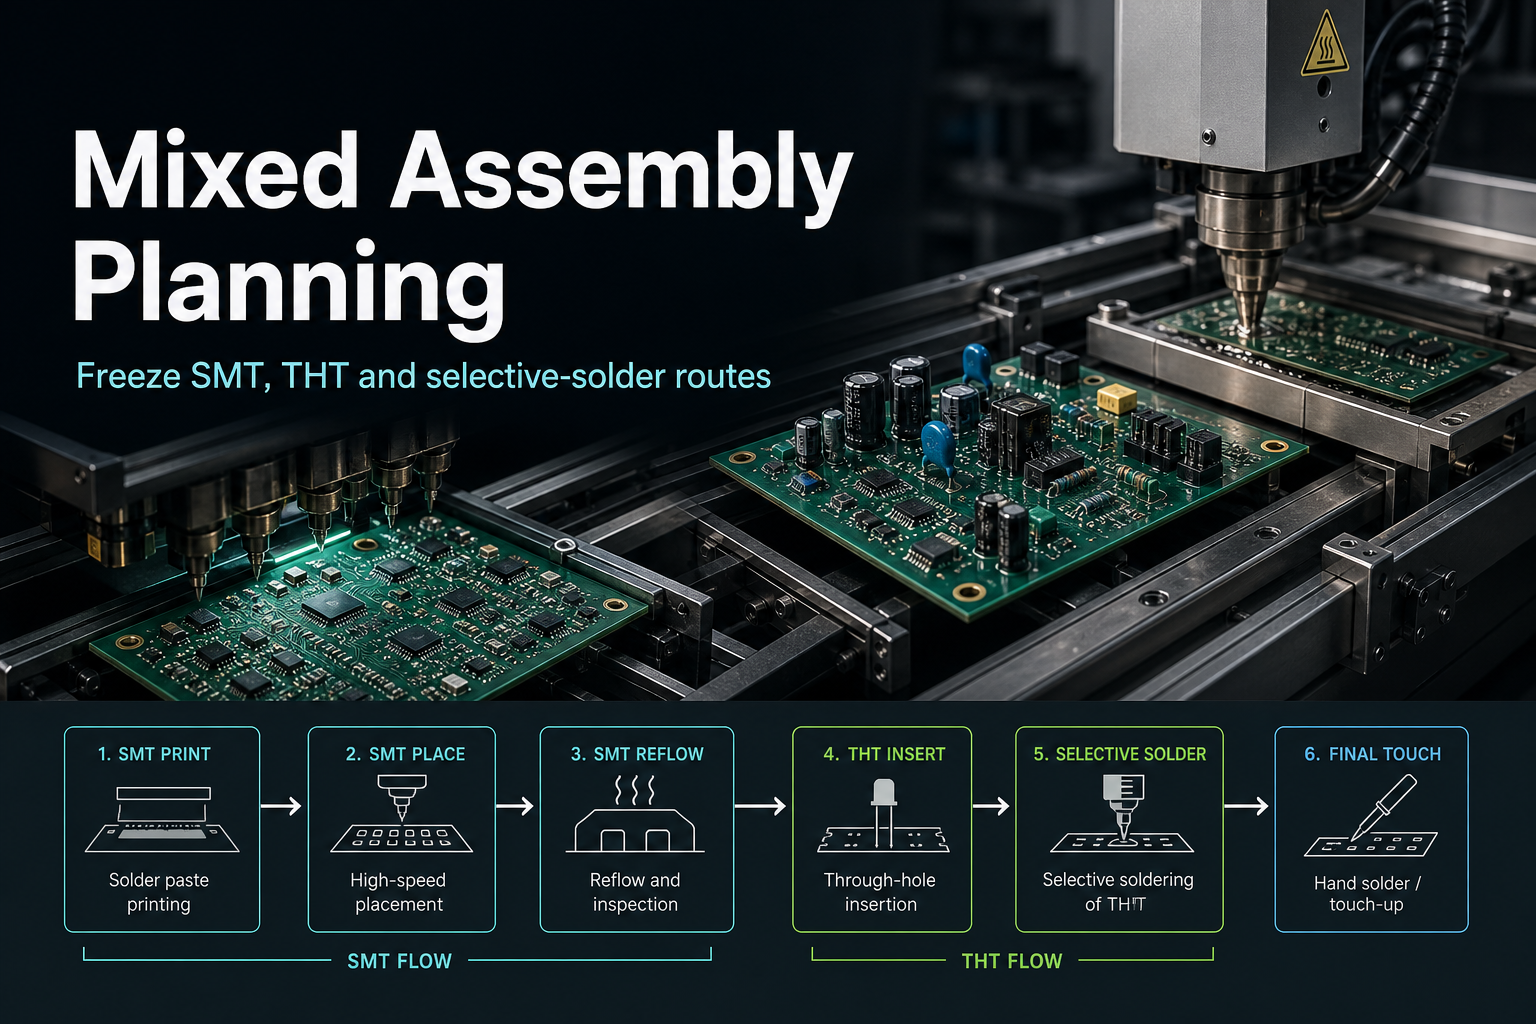
Планування змішаного монтажу — це процес визначення точної технологічної послідовності проходження друкованого вузла (PCBA) через автоматичний монтаж SMT, ручне або автоматичне встановлення вивідних компонентів (THT), селективну пайку, ручні слюсарні операції, поопераційну інспекцію та електричне тестування до офіційного затвердження виробничого маршруту.
Головне інженерне завдання полягає не просто в констатації факту, що на платі є компоненти поверхневого та вивідного монтажу. Справжнє завдання — визначити, до якої конкретно технологічної гілки належить кожна група елементів, у який саме момент циклу виконується операція та які виробничі протоколи підтверджують готовність технологічної карти.
Швидка відповідь
Зафіксуйте змішаний монтаж, призначивши для кожної групи компонентів чіткий технологічний маршрут: оплавлення в SMT-печі, встановлення вивідних THT-компонентів після оплавлення, селективна пайка міні-хвилею, групова пайка хвилею або контрольована ручна пайка. Потім синхронізуйте цей маршрут зі специфікацією BOM, складальним кресленням, планом оптичного/рентгенівського контролю та картами електричного тестування ще до надсилання RFQ або складання першого зразка.
Щоб дізнатися більше про наскрізну систему контролю комплектуючих, інспекції, планування випробувань та вихідного приймання, перегляньте Посібник із тестування та контролю якості монтажу PCBA.
Які інженерні рішення визначають маршрут змішаного монтажу до початку виробництва?
Перед стартом підготовки лінії інженерам необхідно чітко розмежувати чотири технологічні області:
| Область рішень | Що саме має бути вирішено | Вплив на випуск продукції |
|---|---|---|
| Розподіл компонентів | Які деталі монтуються як SMT, THT, press-fit або вручну | Запобігає суб'єктивним трактуванням операторів цеху |
| Послідовність маршруту | Коли саме виконуються монтаж, пайка, мийка та контроль | Встановлює чіткі межі технологічної відповідальності |
| Спеціальні процеси | Які з'єднання вимагають селективної або ручної пайки | Захищає сусідні чутливі компоненти від перегріву |
| Моменти контролю | На яких етапах проводяться AOI, AXI, ICT, FCT або огляд | Гарантує відповідність доказів реальному стану плати |
Сама по собі затверджена специфікація BOM не фіксує технологічний маршрут. Виробничому цеху потрібен чіткий інженерний регламент послідовності операцій, що стоїть за цим переліком деталей.
Чим відрізняються технологічні гілки SMT, THT, селективної та ручної пайки?
Плати змішаного монтажу зазвичай поєднують кілька технологічних переділів:
Гілка SMT (поверхневий монтаж)
Гілка SMT охоплює компоненти, які встановлюються високошвидкісними автоматичними установниками (Pick & Place) та припаюються в конвекційній печі оплавлення припою.
Типові приклади:
- корпуси інтегральних мікросхем (QFP, BGA, QFN);
- чіп-резистори та конденсатори (SMD);
- компоненти з малим кроком виводів;
- низькопрофільні поверхневі роз'єми.
Процес поверхневого монтажу має бути повністю стабілізований до початку встановлення вивідних компонентів, оскільки подальші операції ускладнюють оптичну інспекцію, тестовий доступ та ремонт.
Гілка THT (вивідний монтаж)
Монтаж в отвори традиційно залишається обов'язковим для:
- силових роз'ємів, що зазнають механічних навантажень;
- клемних колодок;
- імпульсних трансформаторів та важких дроселів;
- електролітичних конденсаторів великої місткості;
- масивних потужних напівпровідників.
Питання полягає не в тому, чи допустимо використовувати THT-елементи, а в тому, чи відповідає обраний метод пайки просторовому розташуванню виводів на платі.
Гілка селективної пайки
Селективна пайка застосовується тоді, коли на платі вже розпаяні чутливі SMD-компоненти нижнього боку, але окремі вивідні контакти потребують автоматизованої якісної пайки припоєм без перегріву сусідніх елементів.
Реалізація цієї технології залежить від:
- вільного доступу сопла міні-хвилі;
- технологічного зазору до сусідніх SMD-деталей;
- термостійкості сусідніх пластикових деталей;
- паяємості масивних контактів і товщини міді;
- наявності механічних підтримок проти прогинання плати;
- критеріїв заповнення припоєм отворів за IPC Class 2 або Class 3.
Селективна пайка не може бути застосована автоматично до будь-якої контактної площадки без перевірки зазорів.
Гілка ручного монтажу
Окремі паяні з'єднання вимагають ручної праці монтажників через:
- наявність специфічних механічних кріплень або радіаторів;
- нестандартну просторову геометрію корпусу;
- дрібні серії, для яких нерентабельно писати програму селективної пайки;
- відсутність прямого доступу для автоматизованого обладнання.
Такі ручні винятки мають бути заздалегідь зафіксовані в технологічній карті, а не ставати несподіванкою під час монтажу партії.
Який технологічний маршрут змішаного монтажу обрати?
Використовуйте цю матрицю рішень перед надсиланням запиту на розрахунок або виготовленням першого зразка:
| Стан друкованого вузла | Рекомендований маршрут | Головні питання для аналізу |
|---|---|---|
| Переважно SMT з кількома роз'ємами | SMT + селективна пайка | Чи забезпечено вільний доступ паяльного сопла до кожного виводу? |
| Щільний монтаж SMT поряд із THT-елементами | Аналіз доцільності селективної пайки | Чи вкладаються термонавантаження та зазори в норми DFM? |
| Велика кількість THT без SMD на нижньому боці | Оцінка пайки хвилею припою | Чи захищає геометрія та палета плати поверхневі контури? |
| Нестандартні механічні або великогабаритні деталі | Регламентований ручний монтаж | Чи задокументовані винятки в інструкціях для монтажників? |
| Поєднання силових шин і чутливих сигнальних кіл | Комплексний маршрут + ступеневий тест | Чи узгоджені контрольні точки інспекції з етапами пайки? |
Які дефекти виникають, якщо маршрут монтажу не зафіксовано заздалегідь?
| Типовий дефект | Першопричина проблеми | Виробничі наслідки |
|---|---|---|
| Роз'єм запізно переведено в THT-гілку | Відсутність чіткої прив'язки в BOM | Необхідність доробок і зрив графіку випуску NPI |
| Траєкторія сопла заблокована деталями | Не перевірено доступ сопла на стадії DFM | Вимушений перехід на повільну ручну пайку |
| Чіп-компоненти надто близько до THT-виводів | Не враховано теплове випромінювання сопла | Термічне пошкодження або зміщення SMD-елементів |
| Інспекція проводиться не на тому етапі | Контроль відірваний від графіка збирання | Приховані дефекти залишаються неперевіреними |
| Невідповідність між кресленням та BOM | Документація не синхронізована | Ризик помилкового монтажу операторами лінії |
Компактна двостороння плата створює жорсткі інженерні компроміси, коли мініатюрні SMD-корпуси розташовані впритул до масивних роз'ємів. Струмінь розплавленого припою селективної установки з температурою понад 260 °C може перегріти сусідні елементи, а надмірне термомаскування погіршить заповнення припоєм самого вивідного отвору. Завдання інженера — знайти маршрут, що гармонійно поєднує захист компонентів, якісне формування галтелей, доступність для інспекції та нормативи IPC.
Як синхронізувати BOM, складальне креслення та план випробувань?
Планування змішаного монтажу стає передбачуваним лише тоді, коли всі документи пакета випуску описують один і той самий технологічний процес:
| Документ випуску | Основна функція | Зв'язок зі змішаним монтажем |
|---|---|---|
| Специфікація (BOM) | Ідентифікація компонентів і маркування | Визначає належність деталі до конкретної гілки процесу |
| Складальне креслення | Наочні монтажні інструкції та винятки | Вказує черговість встановлення та правила ручних робіт |
| План інспекції (QC Plan) | Протоколювання якості | Фіксує, на яких саме етапах перевіряються паяні з'єднання |
| План електричного тестування | Функціональна валідація | Визначає, чи проводиться тест до або після встановлення роз'ємів |
Корисні матеріали для підготовки документації:
- Кращі практики оформлення специфікації BOM
- Основи створення складальних креслень PCBA
- Чеклист проектування для складання (DFA)
- Тестування та якість монтажу PCBA
- Інспекція першого зразка (FAI)
Супутні послуги нашої компанії:
- Монтаж за технологіями SMT та THT
- Послуги селективної пайки друкованих плат
- Контрактний монтаж електроніки «під ключ»
- Управління комплектацією та BOM
Що має бути остаточно зафіксовано перед RFQ, першим складанням або випуском?
Готовий до передачі виробнику пакет документації змішаного монтажу повинен містити:
- Чіткий розподіл компонентів за гілками: SMT, THT, селективна та ручна пайка;
- Технологічну черговість операцій для кожної групи компонентів;
- Примітки на складальному кресленні з переліком особливих вимог;
- Точки проміжного та фінального контролю (AOI, AXI, ICT, FCT);
- Повну синхронізацію ревізій між файлами CAD, специфікацією BOM та технологічними інструкціями.
Плата може бути фізично придатною до монтажу, проте без чітко зафіксованого маршруту вона не готова до запуску. Мета інженерного планування — усунути всі невизначеності до того, як плата надійде на лінію.
Наступні кроки разом з APTPCB
Якщо ваш виріб поєднує високу щільність SMD-компонентів із силовими роз'ємами, клемами, екранами чи іншими вивідними деталями, проведіть комплексний технологічний аудит маршруту до старту пілотної серії.
Надішліть файли Gerber або ODB++, специфікацію BOM, складальне креслення та попередній опис технологічного процесу на електронну пошту [email protected] або скористайтеся сторінкою онлайн-запиту вартості.
Команда APTPCB виконає експертизу змішаного маршруту: перевірить доступ сопел селективної пайки, температурні зазори, точки інспекційного контролю та допоможе бездоганно підготувати пакет для серійного виробництва.
Поширені запитання (FAQ)
Чи полягає планування змішаного монтажу лише в поєднанні деталей SMT та THT?
Ні. Воно також визначає послідовність операцій, належність компонентів до технологічних гілок, точки проміжного контролю та склад вихідних звітів з якості.
Чи потребує кожна плата зі змішаними компонентами обов'язкової селективної пайки?
Ні. Оптимальний вибір залежить від щільності розміщення елементів, доступності паяльних сопел, термостійкості сусідніх деталей, обсягу серії та вимог стандарту IPC.
Чому складальне креслення настільки важливе для змішаного складання?
Оскільки черговість встановлення важких елементів, правила ручної формовки виводів та специфічні вимоги до герметизації неможливо передати за допомогою однієї лише таблиці BOM.
Чи можна планувати електричне тестування окремо від технологічного маршруту складання?
Ні. Саме маршрут монтажу визначає, на якому етапі можливий доступ щупів до тестових площадок і коли результати тестів будуть максимально достовірними.
Коли планування змішаного монтажу вважається повністю завершеним?
Коли технологічний маршрут настільки детально описаний та зафіксований, що монтажний цех може зібрати й перевірити партію без потреби у додаткових уточненнях чи здогадках.
Джерела та галузеві стандарти
Інформація про авторів та технічну експертизу
- Автор: Інженерна група з технології змішаного монтажу PCBA компанії APTPCB
- Технічна перевірка: Технологи ліній SMT, THT та підготовки виробництва (NPI)
- Останнє оновлення: 13 травня 2026 року