
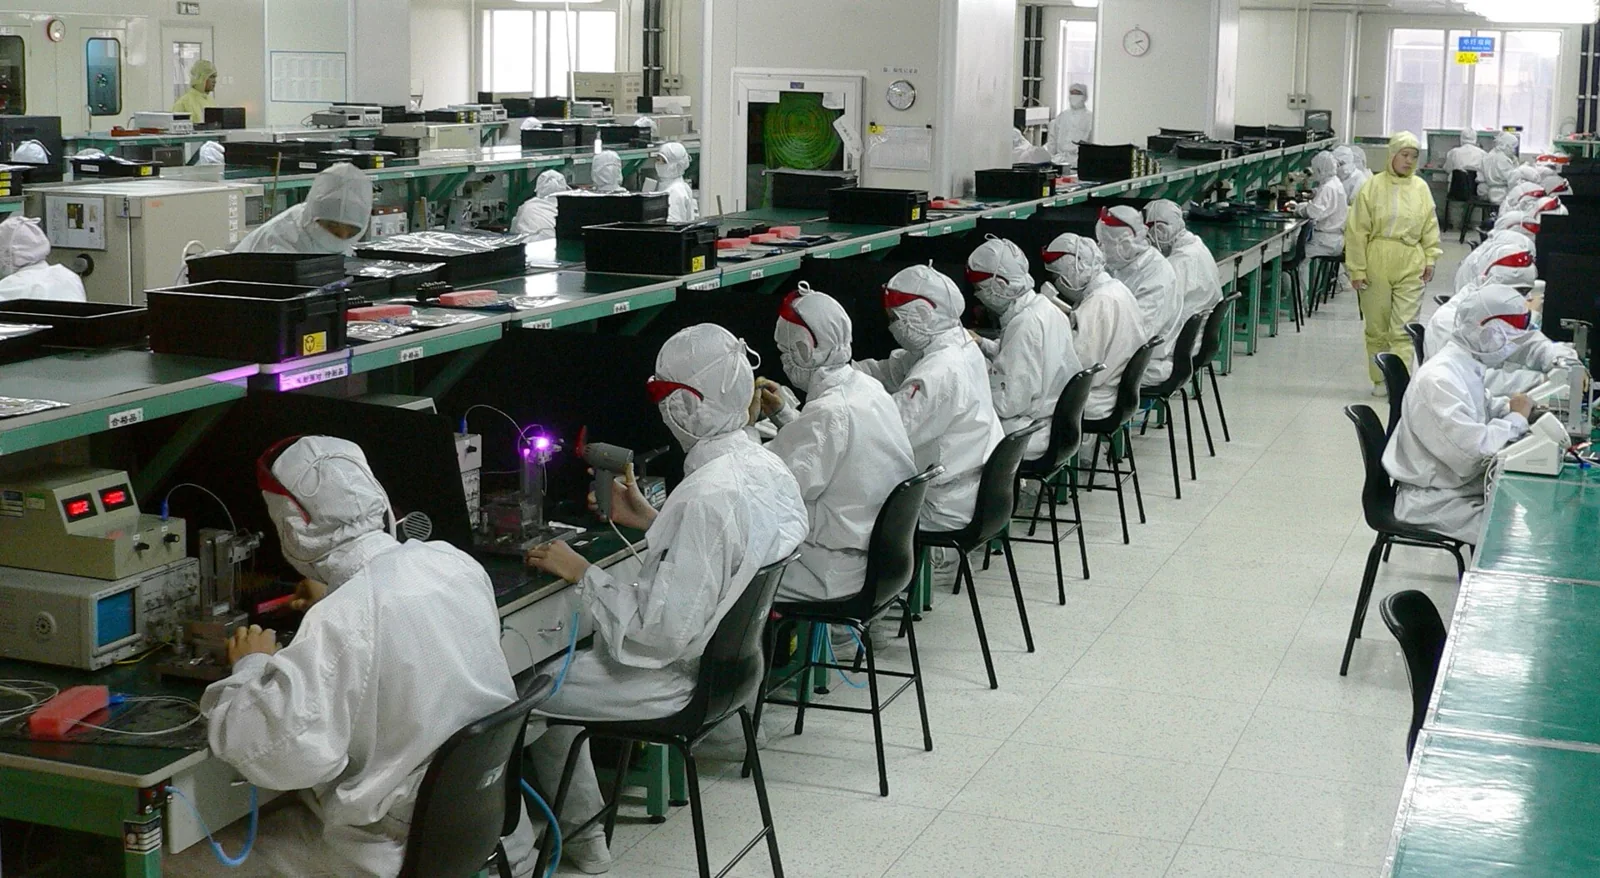
- Виготовлення голих друкованих плат і монтаж електронних компонентів (PCBA) — це два окремих виробничих процеси, які спираються на один спільний пакет вихідних даних. Основні інженерні труднощі та неузгодженості виникають саме на стику між ними, а не всередині кожного етапу окремо.
- Виробництво (фабрикація) створює голу незмонтовану плату; монтаж (PCBA) встановлює та припаює компоненти. Кожен наступний етап використовує результати попереднього, тому ключове питання полягає не просто в тому, «хто виготовляє виріб», а в тому, «наскільки несуперечливими залишаються дані при переході між етапами».
- Як комплексне постачання в одного підрядника (One-Stop / Turnkey), так і роздільне замовлення виготовлення та монтажу мають право на життя, проте точки відмови в них принципово різні. Головний компроміс полягає у визначенні відповідального за звірку файлів і пошук першопричини браку, якщо дефект виникає на межі технологічних процесів.
- Типовий повторюваний ризик — це невідповідність між геометрією контактних площадок (footprint), структурою шарів та ревізією компонентів. Цю проблему неможливо виявити на голій платі, і вона проявляється лише тоді, коли виводи компонентів стикаються з міддю в паяльній печі.
- Це інформаційний посібник щодо синхронізації даних на стику виготовлення та монтажу. Для замовлення комплексного виробництва перейдіть на сторінку монтаж друкованих плат під ключ (Turnkey PCBA).
Коротка відповідь
Виробництво та монтаж друкованих платохоплює дві пов'язані стадії: виготовлення голої плати, а потім автоматичне встановлення та паяння компонентів. Вони об'єднуються єдиним набором конструкторських даних: файлами Gerber або ODB++, специфікацією BOM, файлами координат компонентів (Centroid), розрахунком стека шарів і вимогами до тестування. Практичне запитання звучить не «Чи може кожна лінія виконати свою операцію?», а «Чи залишаються дані узгодженими при переході від заводу голих плат до монтажного виробництва?». Незалежно від того, замовляєте ви обидва процеси в одного постачальника чи розділяєте їх, саме на стику між виготовленням плати та складанням вузла розбіжності в ревізіях, помилки в посадкових місцях і невірні товщини або виявляються завчасно, або перетворюються на дорогі доопрацювання та брак.
Зміст
- Як насправді взаємодіють виготовлення голої плати та монтаж вузла
- Критерії вибору: комплексне постачання (One-Stop) чи роздільні підрядники
- Які дані повинні бездоганно передаватися між двома стадіями
- Передача проєкту у виробництво
- Часті запитання (FAQ)
- Відкриті джерела та стандарти
- Інформація про автора та рецензію
Як насправді взаємодіють виготовлення голої плати та монтаж вузла
Замість того, щоб уявляти виготовлення та монтаж плат як одну неперервну фабричну лінію, набагато корисніше бачити їх як два самостійні технологічні світи, які обмінюються чітко визначеним набором фізичних та цифрових артефактів. Виробництво перетворює файли проєкту на фізичну голу плату з фіксованим стеком матеріалів, фінішним покриттям і контуром. Монтажне виробництво приймає цю готову плату як вихідну сировину та додає до неї компоненти, припій і процедури верифікації. Те, що виходить із першої стадії, стає незмінною вхідною умовою для другої.
| Вихідні результати виготовлення голої плати | Що з цього споживає монтажна лінія (PCBA) | Чому цей взаємозв'язок критичний |
|---|---|---|
| Готова плата із зафіксованим стеком і вагою міді | Теплоємність, маса та площинність для налаштування термопрофілю печі оплавлення | Неузгоджена зміна товщини міді чи діелектрика кардинально змінює швидкість прогрівання плати під час пайки |
| Фінішне покриття (ENIG, HASL, OSP тощо) | Змочуваність паяльною пастою та динаміка формування інтерметалідного шару | Покриття наноситься на заводі плат, проте його якість проявляється безпосередньо в зоні оплавлення компонентів |
| Розкриття маски та геометрія контактних площадок | Відповідність геометрії площадок виводам компонентів та вікнам трафарету | Невідповідність площадки виводу мікросхеми виявляється лише тоді, коли автоматичний установник опускає деталь |
| Реперні знаки (Fiducials), отвори базування, поля панелі | Оптичне позиціонування камер установників, підтримка на конвеєрі, депанелізація | Конфігурація групової панелі, обрана заводом плат, безпосередньо диктує налаштування захватів монтажної лінії |
| Вимоги до імпедансу та погоджена структура шарів | Параметри для розрахунку тестів та цілісність швидкісних сигналів | План тестування припускає, що плата виготовлена саме з тією структурою, під яку моделювалася схема |
Головний висновок полягає в тому, що завод голих плат фіксує фізичні властивості виробу, а монтажне виробництво цілком і повністю їх успадковує. Жодна зі стадій не може самостійно перевірити іншу у відриві. Саме тому бездоганно виготовлена гола плата все одно може спричинити брак на монтажі: плата повністю відповідає файлам фабрикації, проте ці файли розійшлися з тим, під що готувалися трафарети та живильники установників SMD. Огляд стадій виготовлення голої плати наведено у розділі процес виробництва друкованих плат, а деталі формування шарів — у статті стек шарів друкованої плати.
Критерії вибору: комплексне постачання (One-Stop) чи роздільні підрядники
Вибір між замовленням виготовлення та монтажу в одного інтегратора або роздільним контрактуванням двох різних компаній є реальним інженерно-управлінським рішенням, де не існує універсальної правильної відповіді. Все зводиться до того, хто бере на себе відповідальність за звірку даних між етапами і хто оплачує пошук першопричини браку, якщо дефект знаходиться на стику.
| Фактор прийняття рішення | Комплексне замовлення (One-Stop / Turnkey) | Роздільне замовлення (Split Sourcing) |
|---|---|---|
| Звірка вихідних даних | Один підрядник володіє обома частинами пакета: перевірка площадок, стека та ревізій відбувається в єдиній системі | Ви особисто виконуєте звірку; монтажник монтує деталі на плату іншого виробника строго за вашими файлами |
| Відповідальність за брак | Дефекти на стику (відшарування площадок, окислення покриття, зміщення пайки) лежать на одній відповідальній команді | Суперечки між заводами («погано спаяли» проти «погана металізація») можуть заблокувати проєкт на тижні |
| Поєднання DFM та DFA | Технологічний аудит виготовлення (DFM) і монтажу (DFA) запускається одночасно на єдиному наборі файлів | Кожен завод аналізує лише власну операцію; системні стикові проблеми ризикують пройти непоміченими |
| Гнучкість постачання | Єдиний контракт, менше витрат на координацію, але менше можливостей замінити одну ланку | Можливість обрати найкращого спеціалізованого виробника плат і окремого вузькопрофільного монтажника |
| Оптимальне застосування | Проєкти, де ризик помилки через неузгодженість підрядників дорожчий за можливу різницю в ціні окремих операцій | Зрілі, повністю зафіксовані проєкти з великими серіями та сильною внутрішньою інженерною експертизою замовника |
Корисний висновок: модель «в одні руки» (One-Stop) не знищує технологічний стик між платою та монтажем як такий, вона просто переносить процедуру узгодження всередину єдиної системи контролю якості одного виконавця. Роздільне замовлення зберігає гнучкість закупівель, проте робить системним інтегратором вас особисто. Процедура вхідного інженерного аудиту описана в рекомендаціях DFM, а робота з номенклатурою компонентів — у розділі компоненти та специфікація BOM.
Які дані повинні бездоганно передаватися між двома стадіями
Саме на цьому етапі більшість обіцянок щодо «безшовного виробництва» або виконуються, або зазнають фіаско. Дані виготовлення плат і монтажу — файли Gerber X2, ODB++ або IPC-2581, специфікація BOM, файли координат розстановки, стек шарів і програма тестування — це не окремі папки, які просто лежать в одному архіві. Вони описують один фізичний прилад і зобов'язані залишатися взаємно узгодженими при переході від виробника голих плат до монтажників.
Типовий сценарій технологічного збою простий в описі та напрочуд частий у реальному житті. Якщо проєкт передається між двома підрядниками у вигляді розрізнених файлів, версії неминуче розсинхронізуються. Посадкове місце в монтажному файлі координат перестає збігатися з контактними площадками, витравленими на платі. Стек, який виробник плат злегка змінив заради покращення пресування, більше не забезпечує імпеданс, під який налаштовано вимірювальне обладнання. Ревізія мікросхеми в BOM змінилася, і її новий корпус має інший крок виводів.
Жодну з цих проблем неможливо помітити під час вхідного контролю голої плати. Невідповідність виявляється лише тоді, коли живильник установника бере компонент, паяльна паста вже нанесена на плату, а виводи мікросхеми не потрапляють на площадки. На цьому етапі ціна виправлення помилки стає максимальною: це або складна ручна перепайка, або повна утилізація партії плат і зрив термінів постачання. Саме в цю секунду і руйнується обіцянка «безпроблемного» випуску.
Дані, які мають залишатися абсолютно узгодженими:
- файли топології друкованої плати з чітко зафіксованою структурою шарів;
- специфікація BOM, ревізії компонентів у якій точно відповідають посадковим місцям на платі;
- координатні файли розстановки (Pick-and-Place), які точно суміщаються з реперними знаками групової панелі;
- вікна паяльної маски та розміри площадок, узгоджені з конфігурацією трафарету;
- план тестування, який відповідає реальному погодженому стеку та списку електричних ланцюгів.
Методи поверхневого (SMT) та наскрізного (THT) монтажу визначають, як компоненти фіксуються на платі, тоді як методи оптичної інспекції пасти (SPI), автоматичного оптичного контролю (AOI), рентгену (AXI), внутрішньосхемного (ICT) та функціонального тестування (FCT) перевіряють результат. Жоден із цих методів не здатен виправити вихідну помилку в документації, вони лише фіксують її наслідки. Процедури контролю детально розглянуті в розділі тестування та контроль якості, перевірка геометрії першого виробу — у статті інспекція першого зразка (FAI), а виявлення оптичних дефектів монтажу — у матеріалі інспекція AOI.
Передача проєкту у виробництво
Коли команда переходить від теорії до безпосереднього виробництва, головним критерієм має бути не «хто запропонує мінімальну ціну за одиницю», а «як гарантувати несуперечливість даних між фабрикацією та монтажем». Передача проєкту вважається надійною тоді, коли єдиний пакет файлів одночасно задовольняє вимоги заводу голих плат і вимоги складальної лінії SMD.
Практичний чек-лист перевірки перед запуском:
- чи описують файли герберів і монтажні файли координат абсолютно однакові контактні площадки, крок виводів та ревізії компонентів;
- чи відповідає узгоджений виробником плат стек шарів тому, під який розраховано імпеданс у програмі випробувань;
- чи зафіксовані артикули в BOM відносно геометрії корпусів компонентів, щоб уникнути неоднозначностей при закупівлі деталей для SMT та THT;
- чи узгоджено розташування реперних знаків (fiducials) і технологічних полів панелі один раз для операцій фрезерування та оптичного захоплення камерами складальних автоматів;
- чи сформульовано вимоги до приймання на рівні друкованої плати та вузла, без голослівних декларацій про повну сертифікацію кінцевого приладу.
Технологічні нюанси процесу монтажу описані в статті поверхневий і наскрізний монтаж (SMT & THT) Для фізичних можливостей багатошарових голих плат (4–32 шари) зверніться до нашої сторінки виготовлення жорстких друкованих плат або оцініть ранні валідаційні запуски на виробництві прототипів плат. Якщо ви прагнете об'єднати виробництво плат і монтаж під відповідальністю однієї команди для гарантії контролю на стику, зверніться до розділу монтаж друкованих плат під ключ (Turnkey PCBA). Надіслати файли для детального аудиту за цими критеріями можна через форму запиту розрахунку вартості.
Часті запитання (FAQ)
Чи є виробництво друкованих плат і монтаж компонентів одним і тим самим процесом?
Ні. Виробництво друкованих плат (фабрикація) створює голу текстолітову плату зі структурою шарів, провідниками, отворами, маскою та фінішним покриттям. Монтаж друкованих плат (PCBA) — це окремий процес встановлення радіодеталей, нанесення паяльної пасти, пайки в печі, відмивки та контролю якості. Це дві окремі технологічні стадії, які ділять спільний комплект проєктних даних.
Чому на монтажі виникають проблеми, якщо гола плата успішно пройшла вихідний контроль?
Тому що завод голих плат перевіряє відповідність плати векторним шарам герберів, тоді як монтажне виробництво зіставляє плату з файлами координат компонентів, специфікацією BOM та трафаретом. Якщо ці частини документації не були синхронізовані, невідповідність площадки виводу деталі залишається непомітною, поки компонент фізично не опуститься на контактний майданчик.
Чи завжди послуга «під ключ» (Turnkey / One-Stop) краща за роздільне замовлення?
Не обов'язково. Послуга під ключ переносить відповідальність за звірку даних і гарантію якості на одного постачальника, що вигідно для складних, нових або швидких проєктів. Роздільне замовлення дає більшу свободу закупівель і дозволяє залучити вузькопрофільні заводи, проте вимагає наявності власної інженерної групи для контролю стику між постачальниками.
Який набір даних обов'язково повинен залишатися взаємно узгодженим?
Файли топології плати (Gerber RS-274X/X2 або ODB++), специфікація BOM з точними партномерами, файли координат розстановки деталей (Centroid/XY), погоджений стек шарів із таблицею імпедансів і вимоги до електричного тестування. Вони описують один фізичний виріб і не можуть суперечити одне одному.
Чи гарантують методи SMT, AOI та ICT абсолютну безвідмовність зібраної плати?
Це базові технологічні методи встановлення та контролю, а не філософська гарантія вічної роботи. SMT встановлює компоненти, а системи AOI, ICT та FCT перевіряють правильність складання за еталонними даними. Вони виявляють помилки монтажу та відхилення параметрів, але не компенсують грубих схемотехнічних прорахунків.
Хто несе відповідальність за дефект, якщо він виник на межі між виготовленням плати та монтажем?
При комплексному замовленні (One-Stop) повну відповідальність за дефекти стику (змочуваність покриття, відрив площадки, зсув маски) несе єдиний генеральний підрядник. При роздільному замовленні виникає ризик тривалих суперечок між двома незалежними заводами, тому замовник повинен заздалегідь чітко встановити регламент контролю якості на межі передачі напівфабрикатів.
Відкриті джерела та стандарти
Виготовлення жорстких друкованих плат
Багатошарові жорсткі плати 4–32 шарів, DFM-гейти випуску та допуски IPC Class 3.Виготовлення прототипів друкованих плат
Прототипи з виробничим наміром та перевірка готовності NPI.Процес виготовлення друкованих плат
Технологічні етапи виготовлення голої друкованої плати на заводі.Стек шарів друкованої плати
Правила розрахунку діелектриків, товщини міді та структур пресування.Компоненти та специфікація BOM
Рекомендації з ведення специфікації матеріалів та узгодження ревізій компонентів.Рекомендації DFM
Вхідні вимоги технологічності для безпечної передачі файлів у виробництво.Тестування та контроль якості
Огляд методів оптичного, рентгенівського та електричного контролю електронних вузлів.Монтаж друкованих плат під ключ (Turnkey PCBA)
Комплексне виготовлення та монтаж друкованих плат у рамках єдиної системи якості.
Інформація про автора та рецензію
- Автор: Редакційна колегія APTPCB
- Технічна рецензія: Інженерна група з технології виробництва та монтажу друкованих вузлів (PCBA)
- Обсяг перевірки: Синхронізація даних на стику виготовлення та складання плат, компроміси вибору моделі постачання та збереження цілісності проєкту між стадіями PCB і PCBA