
Овальна форма на кресленні друкованої плати може означати металізований отвір для виводу, неметалізований механічний паз або лише контур мідного майданчика. Це різні виробничі вказівки. Укажіть потрібний отвір, його готову ширину й загальну довжину, положення та потребу в металізації стінок. Потім перевірте експортовані виробничі файли, а не покладайтеся на вигляд посадкового місця в редакторі.
Металізований паз може з’єднувати плоский вивід компонента з платою. Неметалізований паз може забезпечувати зазор для виступу, механічне регулювання або навмисне переривання матеріалу плати. Потрібна функція визначає стан міді та стінок; лише за формою надійно визначити один із варіантів неможливо.
Загальний пакет файлів описано в матеріалі основи виробничого креслення. Про звичайні кільцеві контактні майданчики для круглих металізованих отворів див. кільцеві майданчики й допуск свердління. Посадка в паз також залежить від видовженої геометрії, форми кінців та вирівнювання спряженої деталі.
Фотографія реальної голої плати, автор Vishnu Mohanan / Unsplash, для контексту виробництва. На фото не визначено, чи є заданий паз металізованим або неметалізованим; концептуальні перерізи стінок нижче показують різницю між цими станами.
Коли паз потрібно металізувати?
Використовуйте металізований паз, якщо конструкція потребує провідної стінки, наприклад для припаяного плоского виводу з мідним контактним майданчиком, підключеним до потрібної мережі. Визначте майданчик і його електричне з’єднання разом з отвором. Металізована стінка не означає автоматично, що паз потрібно з’єднати з кожним внутрішнім мідним шаром, який він перетинає.
Використовуйте неметалізований отвір, якщо стінки мають бути непровідними або елемент виконує функцію механічного зазору без провідного стовбура. Перевіряйте відстані до всієї доречної міді, а не лише до видимого верхнього шару. Неметалізована стінка все одно може бути близько до внутрішньої міді або відкритої міді на сусідньому краї.
Не додавайте металізацію, щоб виправити неоднозначне креслення. Металевий позиційний виступ, який входить у неметалізований отвір, може перестати підходити після зменшення доступного отвору внаслідок металізації стінок. І навпаки, виготовлення паза для виводу без металізації може усунути провідний шлях, передбачений конструкцією.
| Функція | Інформація, що допомагає визначитися | Помилка, якої слід уникнути |
|---|---|---|
| Припаяний плоский контактний вивід | Металізована стінка, геометрія майданчика, мережа та вимоги монтажу | Вважати прямокутний контур майданчика доказом наявності паза |
| Зазор для механічного виступу | Готовий отвір, стан стінки й габарит спряженої деталі | Дозволити технологічній компенсації чи металізації зменшити зазор |
| Регулювальний паз | Діапазон переміщення, габарит кріплення та позиційна база | Перевірити ширину, але не помітити зіткнення наприкінці ходу |
| Навмисний ізоляційний отвір | Конструкція електробезпеки, кінцева геометрія та чинні вимоги | Вважати, що будь-який видимий проміжок автоматично забезпечує нормативну довжину шляху витоку |
Паз для ізоляції потребує окремої перевірки електробезпеки. Вплив на шлях витоку або повітряний зазор залежить від фактичної геометрії, матеріалів, середовища та застосовних вимог. Не замінюйте ізоляційну конструкцію виробу загальною приміткою про механічну обробку.
Які розміри має задавати креслення?
Укажіть готовий отвір, зокрема його стан після металізації та відповідних фінішних операцій. Відокремте ширину від загальної довжини від кінця до кінця. Якщо САПР або система контролю використовує відстань між центрами кінців, явно позначте це; вона не дорівнює повній довжині отвору.
Простий капсулоподібний паз має паралельні прямі боки та напівкруглі кінці. Радіус кінця дорівнює половині ширини. Для загальної довжини L і ширини W відстань між центрами кінців становить L − W. Ці співвідношення описують саме таку геометрію. Вони не застосовуються без змін до індивідуального вирізу, форми розвантаження або фрезерованої кишені.
Обертальна циліндрична фреза не може утворити ідеально гострий внутрішній кут. Якщо спряжена деталь має прямі кути, перевірте її фактичний габарит відносно заокруглених кінців паза. Збільшення довжини може допомогти для певної посадки, але необхідна величина залежить від форми кутів і зазору. Не вважайте, що прямокутна деталь поміститься лише тому, що її довжина й ширина окремо менші за максимальні розміри паза.
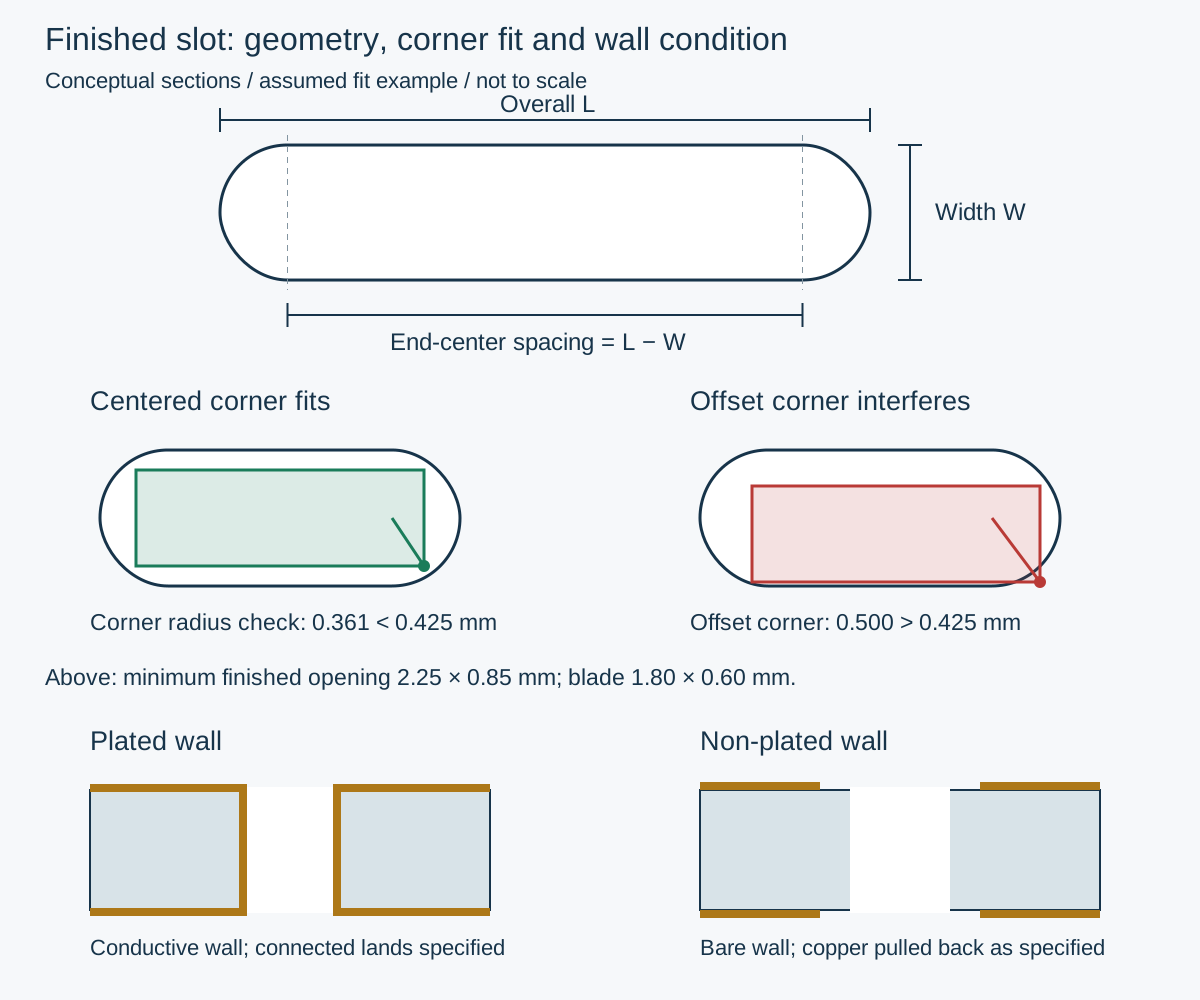
Концептуальна геометрія, а не рекомендація щодо виготовлення. Англійські підписи в SVG пояснюють готову геометрію паза, посадку кутів і стан стінок; перерізи концептуальні, не в масштабі, а приклад посадки гіпотетичний. «Overall L» означає загальну довжину, «Width W» — ширину, а «End-center spacing» — відстань між центрами кінців. «Centered corner fits» означає, що центрований кут поміщається; «Offset corner interferes» — що зміщений кут створює перешкоду. «Plated wall» — провідна металізована стінка із заданими майданчиками; «Non-plated wall» — оголена стінка з відведеною міддю, як зазначено. Положення кутів ілюструють наведений нижче гіпотетичний розрахунок посадки; перерізи стінок не задають товщину шару.
Приклад перевірки посадки плоского виводу
Припустімо, товщина гіпотетичної контактної лопатки не перевищує 0,60 мм, а ширина — 1,80 мм. Запропонований паз-капсула має готову ширину 0,90 ± 0,05 мм і загальну довжину 2,30 ± 0,05 мм. Ці розміри вигадані для прикладу й узяті не з креслення компонента чи таблиці можливостей виробника.
Для консервативної первинної перевірки використовуйте найменший отвір: ширина 0,85 мм і загальна довжина 2,25 мм. Коли лопатка розташована по центру, зазор у напрямку ширини з кожного боку становить (0.85 − 0.60) / 2 = 0.125 mm. Це перевіряє прямі боки, але не кути лопатки біля заокруглених кінців.
Для мінімального отвору радіус кінця дорівнює 0,425 мм, а центр кожного кінця розташований на відстані (2.25 − 0.85) / 2 = 0.70 мм від центра паза. Кут лопатки лежить на 0,90 мм уздовж осі паза та на 0,30 мм поперек неї. Його відстань до відповідного центра кінця дорівнює sqrt((0.90 − 0.70)² + 0.30²) ≈ 0.361 мм, що менше за радіус 0,425 мм. Отже, ідеально центрований прямокутник поміщається в цю умовну мінімальну капсулу.
Цей результат ще не враховує похибку позиціонування. Якщо лопатка зсунеться на 0,10 мм уздовж паза і на 0,10 мм упоперек, дальній кут опиниться на відстані sqrt(0.30² + 0.40²) = 0.50 мм від центра кінця. Це більше за 0,425 мм. Посадка, що проходить за ідеального центрування, може не пройти з урахуванням бюджету позиціонування під час монтажу.
Використовуйте цей метод як попередню перевірку для жорсткої лопатки з паралельними боками, що входить у прямий капсулоподібний паз. Для фактичних радіусів кутів виводу, задирок, кутового перекосу, заходів і зазору для паяння потрібні окремі припуски. Для кількох виводів порівнюйте весь рисунок і позиційні елементи компонента; окремі перевірки кожного паза не доводять, що деталь сяде повністю.
Хто вибирає фрезу та припуск на металізацію?
Конструкція має визначати потрібну готову характеристику. Виробник пропонує спосіб її отримання, зокрема інструмент, компенсацію та послідовність процесу. Для металізованих пазів виробничий отвір зазвичай потребує припуску на матеріал, який додається до стінок. Необхідний припуск також залежить від контрольованого процесу та його допусків.
Не збільшуйте отвір у САПР «під металізацію», якщо постачальник прямо не запросив таку конвенцію даних і креслення однозначно її не визначає. Інакше і розробник, і виробник можуть компенсувати ту саму характеристику. І навпаки, не задавайте розмір інструмента, якщо фактична вимога приймання — готовий розмір паза.
Постачальник може профрезерувати паз або сформувати його за погодженою послідовністю перекривних отворів. Переконайтеся, що запропонований процес забезпечить потрібний стан стінок і посадку. Мінімальні ширина й довжина для конкретного процесу залежать від постачальника та послуги. Це не універсальні обмеження проєктування друкованих плат; навіть технічно можливий елемент може потребувати особливої обробки або додаткової оплати.
Як подати паз у виробничих даних KiCad?
У KiCad 9.0 описано окремі налаштування для майданчика та його отвору. Мідний майданчик може мати овальний контур, тоді як отвір залишається круглим. Для металізованого паза під вивід перевірте форму отвору та обидва його розміри в майданчику з металізованим отвором, а також мідний контактний майданчик. Для неметалізованої особливості майданчика підтвердьте атрибут NPTH/механічний і потрібну геометрію.
У цій документації також описано вихід Excellon для овальних отворів: звичайний вихід використовує команди фрезерування, а альтернативний режим свердління доступний на запит виробника. Узгодьте це з постачальником як окреме рішення щодо сумісності. Не змінюйте налаштування лише тому, що зображення у переглядачі має незвичний вигляд: нижче за потоком даних його можуть інтерпретувати інакше.
Після експорту перегляньте разом дані міді, контуру та свердління/фрезерування. Переконайтеся, що для них задано спільний початок координат, одиниці й орієнтацію, а кількість пазів відповідає задуму. Перевірте наявність отвору в машиночитаних даних і можливість визначити клас металізації. Текстова примітка корисна для уточнення, але не має бути єдиним доказом існування фізичного елемента.
Для практичної перевірки експорту виберіть відомий паз для виводу й порівняйте його мідний майданчик з отвором на карті свердління за тими самими координатами. Овальний мідний майданчик лише з круглим символом свердління — це не передбачений овальний отвір. У переглядачі даних свердління/фрезерування перевірте обидва заокруглені кінці та готові розміри отвору, задані на кресленні; потім звірте клас металізації з таблицею пазів. Якщо імпортована форма або клас відрізняється, зазначте ID цього елемента в запиті на уточнення CAM.
Для довільного внутрішнього вирізу погодьте з виробником прийнятний формат даних контуру. Не передавайте в різних файлах два суперечливі визначення одного отвору. У разі розбіжності, яку виявив переглядач або імпорт CAM, укажіть, який випущений файл і розмір на кресленні є визначальними.
Що мають перевірити контроль і приймання?
Присвойте критичним пазам ідентифікатори. Для кожного зафіксуйте ширину, загальну довжину, позиційну базу, орієнтацію, стан металізації та вимоги до контактних майданчиків або зазорів до міді. Визначте розміри й умови, які треба вимірювати, замість загального запиту на «перевірку пазів».
Шириномір не підтверджує загальну довжину або фактичне положення. Візуально блискуча стінка не доводить товщину металізації чи якість усієї стінки. Виберіть потрібні докази відповідно до фактичної електричної та механічної ролі елемента й погодьте обсяг вибірки та приймання для замовлення.
Якщо вивід не входить, помістіть відповідні деталі в карантин і порівняйте затверджене креслення компонента, фактичний вивід, готовий отвір і схему отворів, перш ніж змінювати будь-яку деталь. Підпилювання плати або силове встановлення виводу може пошкодити мідь і приховати причину. Будь-який ремонт, що змінює геометрію чи металізовану стінку, потребує затвердженого рішення.
Перевірте складальне креслення щодо напрямку встановлення й зон, вільних від компонентів, а компонування панелі — щодо обробки та доступу. Паз, правильний на окремій платі, усе одно може конфліктувати з технологічною рейкою панелі або монтажним оснащенням.
Надішліть специфікацію готових елементів для розрахунку вартості
Додайте файли плати, розмірну таблицю пазів, креслення спряженого компонента й зазначені класи металізації. Позначте пази, критичні для посадки, та відокремте контрольовані розміри від довідкових. Укажіть, чи охоплює запитаний обсяг звіт про розміри, спеціальну перевірку стінок або пробний монтаж.
Скористайтеся сторінкою запиту ціни або сторінкою контактів, надавши фактичні дані й відкриті питання. Погодьте виробниче трактування до випуску оснащення. Відповідальний за конструкцію виробу затверджує механічну посадку й ізоляційну конструкцію; перевірка здійсненності виробником стосується запропонованої конструкції плати та погоджених результатів робіт.
Основа технічних посилань
KiCad 9.0, PCB Editor, властивості майданчиків і створення файлів свердління визначають описану тут поведінку програмного забезпечення. Фактичні спряжені розміри задаються кресленнями компонентів. Співвідношення для капсулоподібного паза та приклад перевірки допусків — окремі геометричні приклади з указаними припущеннями, а не встановлені виробничі обмеження.