

Досягнення високого виходу придатних виробів у сучасному складальному виробництві електроніки практично повністю залежить від якості процесу трафаретного друку паяльної пасти. Із мініатюризацією компонентів до типорозмірів 0201, мікросхем BGA з кроком 0,4 мм та ультракомпактних QFN поле допустимих похибок зникає. Суворе дотримання правил проектування трафаретів для дрібного кроку [Fine Pitch] стає головною лінією захисту від утворення перемичок припою (замикань) та дефіциту пасти (непропаїв). Цей посібник створений для інженерів-конструкторів та керівників проектів, яким необхідно замовляти трафарети, що забезпечують стабільний друк із першого прогону без довгих узгоджень із заводом APTPCB [APTPCB PCB Factory].
Про що цей посібник і для кого він призначений
Цей практичний посібник виходить за межі сухих нормативів IPC, розглядаючи реальні виробничі фактори замовлення та валідації трафаретів для плат високої щільності. Він написаний для:
- Інженерів-апаратників [Hardware Engineers]: яким необхідно правильно задати модифікацію апертур шару пасти [Paste Mask] у вихідних файлах Gerber для виключення технологічних зауважень DFM.
- Менеджерів із закупівель: яким потрібно перевірити технічну спроможність контрактного виробника PCBA стабільно наносити пасту на дрібний крок без нескінченного ручного ремонту.
- Керівників відділів якості: які шукають структурований план приймання та кваліфікації нових трафаретів для запуску серій NPI.
Нижче наведено розрахунки геометричних співвідношень апертур, критерії підбору товщини металу, вимоги до фінішної обробки стінок та методику запобігання типовим дефектам друку.
Коли правила для дрібного кроку критичні (і коли ними можна знехтувати)
Чітке розуміння меж застосування правил дозволяє не витрачати ресурси там, де достатньо стандартних підходів.
Суворе проектування трафарету необхідне, коли:
- Крок виводів компонентів < 0,5 мм: Для мікросхем BGA, CSP або QFN, де стандартний розмір отвору 1:1 неминуче викличе коротке замикання.
- Змішана технологія компонентів: На платі одночасно встановлені потужні розніми, що вимагають великого об'єму припою, та мініатюрні чіпи 0201, де надлишок пасти призводить до дефектів.
- Високий клас надійності: Автомобільна (IATF 16949) або медична електроніка з жорсткими обмеженнями на відсоток пустот у пайці (IPC Class 3).
- Масове серійне виробництво: Де неприпустимі часті зупинки лінії через необхідність постійного протирання нижнього боку трафарету.
Спрощений підхід допустимий, коли:
- Тільки стандартні компоненти: Якщо найменша деталь на платі — це резистор 0805 або мікросхема SOIC із кроком 1,27 мм (достатньо стандартних норм IPC-7525).
- Ручне прототипування: Для ручного паяння макетів дрібні допуски втрачають сенс на тлі похибок ручного нанесення.
- Дешеві іграшки: Де пріоритетом є нульова вартість підготовки виробництва, а поодинокі дефекти усуваються паяльником.
Що необхідно визначити до замовлення трафарету
Щоб завод виготовив прецизійний трафарет, абстрактне побажання «зробіть якісно» слід замінити конкретними технічними параметрами:
- Коефіцієнт площі (Area Ratio > 0,66):
Відношення площі отвору апертури до площі її бічних стінок повинно перевищувати 0,66. Це гарантує, що паста відірветься від стінок трафарету та залишиться на контактному майданчику плати. Для кроку 0,4 мм бажано досягати показника > 0,70. - Аспектне співвідношення (Aspect Ratio > 1,5):
Відношення ширини апертури до товщини фольги. Параметр забезпечує механічну стійкість стовпчика нанесеної паяльної пасти. - Вибір товщини фольги трафарету:
Для компонентів із кроком 0,4 мм стандартна товщина фольги становить 3 mil (0,08 мм) або 4 mil (0,10 мм). Якщо на платі є великі силові елементи, необхідно застосовувати ступінчастий трафарет (Step-down або Step-up). - Редукція площі апертур (на 10% – 20%):
Пряме перенесення розмірів майданчиків 1:1 неприпустиме для дрібного кроку. Задайте зменшення розмірів апертур на 10–20% відносно мідних майданчиків для усунення перемичок. - Скруглення кутів [Radius]:
Прямокутні кути затримують пасту всередині, спричиняючи забивання отворів. Вимагайте обов'язкового радіусного скруглення кутів (наприклад, радіусом 0,06 мм) для ідеального відділення пасти. - Електрополірування стінок апертур [Electropolishing]:
Після звичайного лазерного різання на стінках металу залишаються мікрозадирки. Електрополірування згладжує мікрорельєф, забезпечуючи легкий вихід пасти. - Нанопокриття трафарету [Nanocoating]:
Гідрофобне та флюсофобне нанопокриття нижнього боку трафарету запобігає затіканню флюсу під метал, зменшує налипання пасти та скорочує частоту автоматичного очищення в 3–5 разів. - Реперні знаки [Fiducials]:
Наскрізні або напівпротравлені репери на трафареті мають точно відповідати оптичним реперам на платі для прецизійного автоматичного суміщення в принтері. - Матеріал трафарету:
Замовляйте дрібнозернисту нержавіючу сталь [Fine Grain Stainless Steel] або нікель. Звичайна сталь має занадто великі кристалічні зерна, що спотворюють геометрію мікроапертур. - Натяг сітки на рамі:
Замовляйте пневматичний натяг не менше 40–45 Н/см, що запобігає деформації та провисанню фольги під час відриву від плати. - Заборонені зони для ступінчастих трафаретів:
У разі використання різнотовщинного трафарету [Step-down] витримуйте зону відчуження не менше 3–5 мм навколо сходинки, щоб ракель міг плавно деформуватися без втрати тиску.
Типові дефекти друку, їхні причини та профілактика
- Перемички пасти (короткі замикання):
- Причина: Завеликі апертури або недостатній притиск трафарету до плати (нещільне прилягання).
- Виявлення: Система 3D SPI фіксує злиття відбитків сусідніх контактів.
- Запобігання: Збільшення редукції апертур (до 20%), перевірка натягу рами, контроль плоскості плати.
- Дефіцит пасти або непропай (обриви):
- Причина: Низький коефіцієнт площі (Area Ratio < 0,66), через що паста залишається всередині апертури.
- Виявлення: Зниження об'єму пасти за даними 3D SPI; забиті отвори в трафареті.
- Запобігання: Зменшення товщини фольги, електрополірування або перехід на нанопокриття.
- Утворення кульок припою біля чіпів [Mid-Chip Solder Beads]:
- Причина: Видавлювання надлишку пасти під корпус деталі під час оплавлення.
- Виявлення: Оптичний або рентгенівський контроль після печі.
- Запобігання: Модифікація апертур чіп-компонентів у форму «домашньої бази» [Home plate] або лунки.
- Ефект «надгробка» (Tombstoning для 0201/0402):
- Причина: Різниця в об'ємі пасти на протилежних майданчиках, що створює незбалансований поверхневий натяг при розплавленні.
- Виявлення: Вертикальний підйом компонента на одному виводі.
- Запобігання: Суворий контроль стабільності об'єму на SPI; оптимізація форми отворів.
- Утворення пустот у пайці BGA [Voiding]:
- Причина: Замикання випарів флюсу під корпусом мікросхеми без можливості виходу.
- Виявлення: Контроль пустот у BGA за даними рентгенівського контролю (AXI).
- Запобігання: Заміна суцільної апертури термопада на сітчасту структуру («віконна рама» / Window-pane) для виходу газів.
- Вичерпування пасти ракелем [Scooping]:
- Причина: Прогин леза поліуретанового або тонкого сталевого ракеля у великі отвори, що зрізає надлишок пасти.
- Виявлення: Занижена висота пасти в центрі великих майданчиків.
- Запобігання: Розбиття великих суцільних апертур на масив дрібних вікон.
Процедура валідації та критерії приймання якості друку
- Вхідний контроль трафарету:
Перевірка під мікроскопом гладкості стінок (відсутність задирок і хвиль), вимірювання натягу рами тензометром (> 40 Н/см). - 3D-інспекція нанесення пасти (SPI):
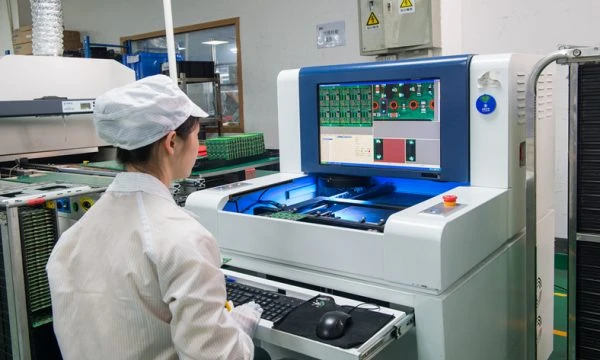
Вимірювання об'єму, висоти, площі та зсуву паяльних відбитків. Критерій придатності процесу: індекс Cpk > 1,67 за об'ємом; висота стовпчика в межах ±15% від товщини фольги. - Оптимізація швидкості та тиску ракеля (DOE):
Підбір робочого діапазону швидкості (зазвичай 25–60 мм/с) та тиску леза для забезпечення чистого відриву без розмазування. - Рентгенівський контроль (AXI) для BGA/QFN:
Перевірка відсутності мікроперемичок і пустот. Критерій: площа пустот < 25% (для класу IPC Class 3 — менше 15%). - Комплексний аналіз методів контролю:
Використовуйте підхід порівняння AOI та X-ray контролю: оптична система виявляє зміщення, а рентген контролює приховані паяні з'єднання під чіпами.
Чекліст аудиту виробника трафаретів
Вхідні дані для замовлення (передаються розробником):
- Шари паяльної пасти [Paste Top / Paste Bottom] у форматі Gerber RS-274X або ODB++.
- Креслення панелі (розміри, поля, крок мультиплікації).
- Даташит на найскладніший компонент (наприклад, мікросхему BGA з кроком 0,4 мм).
- Бажана товщина металу (наприклад, 0,10 мм).
- Наявність вимоги щодо ступінчастого профілю [Step-down].
- Типорозмір рами під принтер виробництва (наприклад, 29" × 29").
- Координати та типи реперних знаків [Fiducials].
Технологічні можливості виробника (що має підтвердити завод):
- Наявність високоточних установок лазерного різання (наприклад, LPKF MicroCut).
- Власна лінія електрохімічного полірування стінок апертур.
- Послуга нанесення сертифікованого нанопокриття.
- Гарантований допуск виготовлення апертур не гірше ±5 мкм.
- Наявність досвідчених інженерів CAM для оптимізації геометрії отворів.
- 100% автоматизоване оптичне сканування готового трафарету перед відвантаженням.
Інженерні компроміси при виборі конфігурації
- Нанопокриття проти додаткових витрат:
Нанопокриття здорожчує трафарет на 20–30%. Проте для плат із чіпами BGA кроком < 0,5 мм воно окупається вже на першій сотні надрукованих плат за рахунок економії часу на очищення та усунення браку. - Ступінчастий трафарет проти компромісної товщини:
Ступінчастий трафарет дорогий і крихкий. Якщо на платі є великі розніми, можна використати тонку фольгу (0,10 мм), але для рознімів зробити апертури ширшими за самі майданчики [Overprinting], компенсуючи об'єм припою. - Гальванопластика [Electroform] проти лазерного різання:
Нікелеві трафарети гальванопластики мають ідеальні стінки, але коштують у 3–4 рази дорожче. Для кроку 0,4 мм чудово підходить технологія лазерного різання з електрополіруванням. Гальванопластика виправдана лише для мікрочіпів із кроком 0,3 мм.
Поширені запитання (FAQ)
Який абсолютний мінімум кроку доступний для стандартного лазерного трафарету?
За використання прецизійного лазера, якісної японської сталі та обов'язкового електрополірування технологічна межа становить 0,4 мм. Для кроку 0,3 мм рекомендується переходити на гальванопластику [Electroformed Nickel].
Як самостійно розрахувати коефіцієнт площі [Area Ratio]?
Для круглої апертури: Діаметр / (4 × Товщина фольги). Для прямокутної: (Довжина × Ширина) / (2 × (Довжина + Ширина) × Товщина). Отримане число обов'язково має бути більшим за 0,66.
Чому в BGA утворюються пустоти навіть за якісного трафарету?
Утворення пустот залежить не лише від отвору в трафареті, а й від термопрофілю оплавлення (чи достатня зона прогріву для випаровування розчинників флюсу) та терміну придатності паяльної пасти.
З якою періодичністю слід протирати трафарет під час друку?
Для звичайного трафарету без покриття — кожні 3–5 циклів друку. За наявності якісного нанопокриття інтервал безпечно збільшується до 15–25 відбитків.
Корисні матеріали та посилання
- Послуги з виготовлення трафаретів: Можливості замовлення лазерних трафаретів, ступінчастих рішень та нанопокриттів.
- Монтаж компонентів BGA та дрібного кроку: Специфіка технологічних процесів монтажу мікросхем високої щільності.
- Можливості контролю пасти (SPI): Як 3D-контроль перевіряє якість друку до встановлення компонентів.
- Інженерні настанови DFM: Рекомендації для підготовки плат до серійного виробництва.
- Рентгенівський контроль якості (AXI): Методи контролю паяних з'єднань під корпусами BGA.
Висновок
Проектування трафаретів для монтажу компонентів із дрібним кроком — це точна інженерна дисципліна, що базується на розрахунку фізики відділення паяльної пасти від металевих стінок. Завдяки правильному підбору товщини фольги, дотриманню коефіцієнта площі та обов'язковому електрополіруванню ви практично повністю ліквідуєте ризик браку на етапі нанесення пасти.
Готові запустити проект у виробництво? Надішліть ваші файли Gerber та специфікацію інженерам заводу APTPCB для безкоштовного аудиту апертур та розрахунку вартості виготовлення.