

Ключові висновки
Встановлення компонентів у технології поверхневого монтажу становить автоматизований етап, під час якого робот захоплює кожну деталь зі стрічки, піддона або пенала й позиціонує її на паяльну пасту з точними координатами X та Y і заданим кутом повороту. Ця операція розташована між нанесенням пасти та оплавленням у процесі поверхневого та вивідного монтажу, а більшість дефектів встановлення виникає через неточності у вихідних файлах або помилки під час налагодження живильників. Цей посібник охоплює повний виробничий цикл від підготовки даних до вихідного контролю.
- Визначення: Автоматичний монтаж компонентів — це роботизований процес захоплення електронних компонентів із живильників та їхнього прецизійного розміщення на платі.
- Якість даних є вирішальною: Успішний випуск партії безпосередньо залежить від точності центроїдного файлу координат та ретельно перевіреної специфікації матеріалів.
- Швидкість проти точності: Високошвидкісні чип-шутери суттєво відрізняються від гнучких універсальних установників мікросхем.
- Системи технічного зору: Сучасні автомати здійснюють оптичне вирівнювання на льоту для компенсації кутових та лінійних зміщень перед встановленням.
- Перевірка першого виробу: Контроль першої змонтованої плати є обов'язковим для усунення серійного браку.
- Поширена помилка: Неоднозначне маркування полярності на шовкодруківці призводить до розвороту діодів та мікросхем на 180 градусів.
- Взаємодія з паянням: Правильне встановлення повинно доповнюватися вивіреним термопрофілем печі, щоб сили поверхневого натягу не зміщували компоненти під час оплавлення.
Що означає термін Pick and Place у складанні SMD?
У технології поверхневого монтажу цим терміном позначають як саму технологічну операцію захоплення й розміщення компонентів, так і технологічне обладнання. Автомат захоплює деталь вакуумною насадкою, сканує її відеокамерою та опускає на відбиток паяльної пасти. У технічній літературі вживають різні скорочення, проте всі вони стосуються одного й того самого базового етапу складання плат.
| Термін | Технічне значення |
|---|---|
| Автоматичний установник | Роботизований комплекс монтажу SMT з портальною або револьверною головкою, насадками, живильниками та камерами |
| Монтажна головка | Рухомий модуль з вакуумними захватами, що переносить деталі від живильників до поверхні друкованої плати |
| Центроїдний файл | Документ координат з позиційним позначенням, координатами X і Y, кутом повороту та стороною плати |
| Керуюче ПЗ | Програмне забезпечення, що транслює дані САПР і специфікацію в робочу програму автомата |
| Ручне встановлення | Монтаж вакуумним пінцетом або маніпулятором оператора під час збирання одиничних макетів |
Сфера застосування цього посібника
Для розуміння виробничого процесу слід чітко окреслити межі технології. Цей посібник зосереджений на експлуатації та програмуванні промислових установників SMT, які утворюють технологічне ядро сучасної складальної лінії.
На виробництві APTPCB цей процес перетворює незмонтовану друковану плату на діючий електронний вузол. Обладнання використовує вакуумні присоски або механічні затискачі для перенесення компонентів. Операція безпосередньо пов'язана з попереднім нанесенням пасти через трафарет та наступним оплавленням у печі.
Посібник охоплює:
- Налагодження автомата: Заряджання стрічок у живильники та встановлення вакуумних насадок.
- Програмування: Перетворення координат САПР на траєкторії руху механізмів.
- Робочий процес: Безпосередній автоматичний монтаж компонентів на пасту.
- Верифікація: Перевірка правильності розміщення елементів до паяння.
Ключові параметри оцінки якості
Різні типи обладнання володіють різними технічними параметрами. Наведені характеристики визначають придатність технологічної лінії для монтажу вашого виробу.
| Параметр | Роль у процесі | Типовий діапазон значень | Метод контролю |
|---|---|---|---|
| Продуктивність CPH | Кількість компонентів на годину, що визначає собівартість складання одиниці продукції в серії. | Прототипи: 1000–3000 CPH Середні серії: 10000–20000 CPH Високошвидкісні: понад 50000 CPH |
Фіксація за системними журналами автомата під час безперервного монтажу партії. |
| Точність позиціонування | Критична для мікрокомпонентів 0201 і 01005 та мікросхем з малим кроком виводів для запобігання замиканням. | Стандартна: ±50 мкм Високоточна: від ±10 мкм до ±25 мкм |
Калібрування скляними пластинами та статистичний аналіз розкиду координат. |
| Діапазон компонентів | Окреслює габарити елементів, з якими може безпечно працювати даний монтажний автомат. | Мінімум: розмір 01005 Максимум: з'єднувачі та корпуси BGA до 150 мм |
Звірка з каталогом насадок та полем зору камер розпізнавання. |
| Місткість живильників | Кількість позицій котушок, що завантажуються одночасно без зупинки виробничої лінії. | Компактні: 20–30 доріжок під 8-мм стрічку Промислові: понад 100 доріжок |
Підрахунок посадкових місць на змінних візках живильників. |
| Час переналагодження | Тривалість простою лінії під час переходу на інший виріб у багатономенклатурному виробництві. | Швидке: менше 15 хвилин зі змінними візками Тривале: понад 1 годину зі стаціонарними базами |
Хронометраж від останньої придатної плати партії А до першої придатної плати партії Б. |
| Швидкість оптичного вирівнювання | Сканування компонента камерою на льоту суттєво перевершує за швидкістю статичні камери із зупинкою. | На льоту: без втрати такту Нерухома камера: приблизно 0.5 с на елемент |
Порівняння тривалості циклу з увімкненою та вимкненою камерою розпізнавання. |
Програмне забезпечення: від САПР до програми автомата
Програмний комплекс установника вирішує три головні завдання: імпортує центроїдний файл та специфікацію, співвідносить компоненти з бібліотекою насадок і корпусів та оптимізує шлях переміщення головки. Системи проєктування Altium, KiCad або Eagle експортують вихідні файли, які потім адаптуються для керування верстатом.
| Етап підготовки ПЗ | Вихідні дані | Наслідки в разі пропуску |
|---|---|---|
| Імпорт і прив'язка нуля | Центроїдний файл, контур плати, репери | Зміщення всіх компонентів повз контактні майданчики |
| Призначення корпусів і насадок | Специфікація BOM, артикул, база корпусів | Падіння компонентів, помилки захоплення, брак під час оптичного аналізу |
| Коригування кута повороту | Нульовий кут у САПР проти кута в стрічці | Компоненти розвернуті на 90° або 180°, порушення полярності |
| Оптимізація траєкторій | Кількість компонентів на живильниках | Невиправдане збільшення тривалості циклу монтажу |
| Симуляція програми | Готовий файл команд автомата | Зіткнення головки з високими деталями, пропуски позицій |
Детальні вимоги до структури файлів координат наведені в інструкції Основи роботи з центроїдним файлом.
Критерії вибору за виробничими сценаріями
Універсального обладнання на всі випадки не існує. Оптимальний вибір технічного комплексу визначається розміром серії та складністю компонентної бази.
Сценарій 1: Одиничні дослідні зразки та аматорські плати
- Метод: Ручний вакуумний пінцет.
- Баланс: Відсутність капітальних витрат за значних трудовитрат і високої ймовірності людської помилки.
- Сфера: Нескладні вузли до 50 компонентів без мікросхем з дрібним кроком.
Сценарій 2: Внутрішня лабораторія досліджень та розробок
- Метод: Настільний автоматичний установник.
- Баланс: Доступна вартість обладнання за невисокої швидкості та обмеженої кількості живильників.
- Сфера: Швидке прототипування власних схем без залежності від сторонніх підрядників.
Сценарій 3: Контрактне виробництво середніх партій високої номенклатури
- Метод: Гнучкий установник зі змінними візками живильників.
- Баланс: Помірна швидкість компенсується миттєвим переналагодженням між замовленнями.
- Сфера: Складальні лінії з випуском кількох різних партій від 50 до 500 плат на зміну.
Сценарій 4: Масове великосерійне виробництво
- Метод: Комплекс надшвидкісних роторних чип-шутерів та допоміжних багатофункціональних автоматів.
- Баланс: Великі інвестиції та довге налаштування, що окупаються безперервним випуском продукції.
- Сфера: Споживча електроніка тиражами понад 10000 одиниць.
Сценарій 5: Складні вироби з мікросхемами BGA та радіомодулями
- Метод: Прецизійний установник з камерами високої чіткості та контролем сили притискання.
- Баланс: Зниження темпу складання заради бездоганного вирівнювання виводів.
- Сфера: Корпуси BGA, QFN та екрановані модулі зв'язку.
Сценарій 6: Довгі світлодіодні лінійки
- Метод: Спеціалізований автомат із подовженим конвеєром.
- Баланс: Вузькопрофільна механіка, непридатна для складних багатошарових плат.
- Сфера: Світильники та архітектурне освітлення довжиною до 1.2 метра.
Від проєкту до виробництва: контрольні етапи
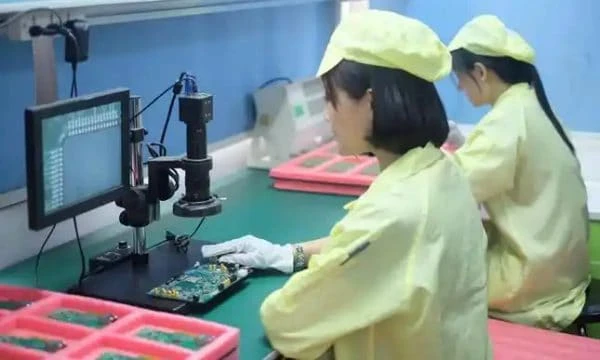
Після узгодження виробничого сценарію розпочинається практична реалізація. Наведені нижче контрольні кроки гарантують безпомилковий перехід від креслень САПР до якісно змонтованого електронного вузла.
1. Очищення та верифікація специфікації матеріалів
- Рекомендація: Зазначати точний заводський артикул виробника та однозначне позиційне позначення для кожного рядка.
- Ризик: Загальні описи призводять до закупівлі деталей невідповідного номіналу чи габариту.
- Контроль: Завантаження файлу в інструмент BOM Viewer перед запуском замовлення.
2. Експорт центроїдного файлу координат
- Рекомендація: Вивантаження координат із САПР зі стовпчиками X, Y, кут повороту, сторона плати та позначення.
- Ризик: Неправильна точка початку відліку змусить установник опускати деталі повз плату.
- Контроль: Звірка граничних координат компонентів з реальними габаритами плати.
3. Мультиплікація та реперні знаки
- Рекомендація: Розміщення загальних реперів на технологічних полях мультиплікованої панелі та локальних реперів біля складних мікросхем.
- Ризик: Без оптичних міток автомат не зможе компенсувати розтягнення чи перекіс плати.
- Контроль: Перевірка відкритих мідних міток на шарах шовкодруківки та маски.
4. Проєктування трафарету та нанесення пасти
- Рекомендація: Апертури трафарету мають строго відповідати геометрії контактних майданчиків.
- Ризик: Надлишок пасти спричиняє перемички; нестача призводить до обривів з'єднань.
- Контроль: Тривимірна оптична перевірка відбитків пасти перед подачею плати на монтаж.
5. Заряджання живильників та зрощування стрічок
- Рекомендація: Встановлення котушок у призначені програмою доріжки живильників.
- Ризик: Монтаж резистора іншого номіналу візуально непомітний, але призводить до відмови схеми.
- Контроль: Сканування штрихкодів деталей або подвійна перевірка операторами.
6. Програмування та оптимізація маршрутів
- Рекомендація: Імпорт центроїда та мінімізація холостих рухів монтажної головки.
- Ризик: Неоптимальні траєкторії збільшують тривалість циклу складання.
- Контроль: Симуляція роботи в інтерфейсі керуючої програми.
7. Налаштування розпізнавання корпусів
- Рекомендація: Навчання оптичної системи параметрам контурів і виводів деталей.
- Ризик: Занадто суворі допуски змушують скидати придатні компоненти у відстійник.
- Контроль: Відстеження кількості відбракованих деталей під час налаштування.
8. Перевірка першого виробу FAI
- Рекомендація: Монтаж однієї тестової плати з повним вимірювальним та візуальним контролем.
- Ризик: Запуск усього тиражу без перевірки першого зразка загрожує масовим браком.
- Контроль: Процедура перевірки першого виробу зіставляє кожну деталь зі схемою та специфікацією.
9. Побудова термопрофілю оплавлення
- Рекомендація: Налаштування зон печі відповідно до теплоємності плати та вимог паяльної пасти.
- Ризик: Термічний шок напівпровідників або холодне неякісне паяння.
- Контроль: Вимірювання термопарами на тестовій платі під час проходження через піч.
10. Автоматична оптична інспекція
- Рекомендація: Застосування установки AOI після паяння для виявлення зміщень, перекосів та відсутності деталей.
- Ризик: Пропуск дефектів через втому контролера під час ручного огляду.
- Контроль: Аналіз журналу виявлених невідповідностей системи AOI.
11. Електричне тестування плати
- Рекомендація: Контроль електричних кіл рухомими щупами, голчастим адаптером або функціональним стендом.
- Ризик: Придатне ззовні з'єднання може не мати електричного контакту.
- Контроль: Автоматичний протокол перевірки Придатний чи Брак.
12. Фінішне промивання та антистатичне пакування
- Рекомендація: Видалення залишків активного флюсу за потреби та пакування в антистатичні пакети.
- Ризик: Пошкодження статичною електрикою під час доставки або корозія провідників.
- Контроль: Вимірювання іонної чистоти та контроль пакувальних матеріалів.
Поширені помилки та правильні рішення
Навіть досвідчені розробники припускаються неточностей під час формування вихідних файлів. Нижче зібрані найтиповіші причини збоїв під час монтажу.
1. Неправильна полярність компонентів
- Помилка: Невиразне позначення виводу 1 на шовкодруківці або розбіжність нульового кута в САПР з орієнтацією в стрічці.
- Рішення: Чітке маркування катода та першого виводу, уніфікація бібліотек за стандартом IPC-7351.
2. Відсутні або покриті маскою репери
- Помилка: Випадкове покриття оптичних міток паяльною маскою або їхня повна відсутність.
- Рішення: Розміщення відкритих мідних кружків із захисною зоною згідно з вимогами DFM.
3. Невідповідний калібр вакуумної насадки
- Помилка: Замала насадка для важкої деталі з ризиком падіння, або заширока насадка для мініатюрного корпусу з витоком вакууму та зіткненнями.
- Рішення: Призначення насадок у бібліотеці верстата з урахуванням маси та геометрії деталі.
4. Ефект надгробного каменя під час оплавлення
- Помилка: Асиметричні контактні майданчики або нерівномірний тепловідвід призводять до підняття чипа вертикально.
- Рішення: Забезпечення симетричних термобар'єрів на контактних майданчиках.
5. Висотні зіткнення деталей на платі
- Помилка: Розміщення високих конденсаторів поруч із низькопрофільними мікросхемами, що перешкоджає руху головки.
- Рішення: Програмне налаштування послідовності монтажу низьких компонентів перед високими.
6. Прогинання тонких плат
- Помилка: Використання плат товщиною 0.8 мм і менше без нижньої підтримки, що викликає вібрацію від притискання.
- Рішення: Встановлення магнітних підтримувальних штифтів або вакуумних плит під платою.
7. Помилки зрощування стрічок із деталями
- Помилка: Неакуратне з'єднання стрічок скотчем, що спричиняє заклинювання в живильнику або збій кроку подачі.
- Рішення: Використання спеціальних щипців та каліброваних металевих з'єднувачів.
8. Ігнорування рівня чутливості до вологи
- Помилка: Тривале перебування мікросхем на відкритому повітрі призводить до розтріскування корпусів у печі через скипання вологи.
- Рішення: Обов'язкове сушіння компонентів у шафах відповідно до вимог класу MSL перед заправкою в живильники.
Часті запитання
П: Що позначає термін Pick and Place у виробництві друкованих плат? В: Це автоматизована операція, під час якої робот захоплює SMD-компоненти з живильників і встановлює їх на паяльну пасту за визначеними координатами та кутами.
П: Чи доцільний ручний монтаж для складання дослідних зразків? В: Для простих плат із невеликою кількістю деталей звичайних розмірів так. Для мікросхем 0201, QFN та BGA автоматичний монтаж необхідний для досягнення стабільної якості.
П: Чи можна монтувати вивідні елементи на звичайному установlinkу? В: Стандартні верстати призначені для поверхневого монтажу. Вивідні деталі монтують вручну, селективним паянням або на спеціальних автоматах запресовування.
П: Чим чип-шутер відрізняється від універсального установника? В: Чип-шутер орієнтований на граничну швидкість складання дрібних пасивних компонентів. Універсальний установник працює повільніше, але встановлює великі мікросхеми та з'єднувачі з максимальною точністю.
П: Як створюється центроїдний файл? В: Будь-яка програма проєктування друкованих плат має функцію експорту координат збирання у форматі текстової таблиці з позиційними позначеннями, координатами X/Y та кутами повороту.
П: Чому встановлений компонент може бути розвернутий на 90 градусів? В: Це зумовлено відмінністю між нульовим кутом у бібліотеці САПР та положенням деталі в стрічці. Інженер-налагоджувальник усуває цю різницю в програмі автомата.
П: Чи обов'язково об'єднувати плати в групову панель? В: Для автоматизованого складання це дуже бажано, оскільки поодинокі малогабаритні плати складно надійно затиснути на конвеєрі.
П: Який найменший розмір деталей встановлюється на виробництві? В: Сучасні установки працюють з деталями до розміру 01005, проте стандартом масового виробництва залишається типорозмір 0201.
П: Як установник перевіряє правильність захоплення деталі? В: За допомогою датчика розрідження повітря на насадці та оптичної камери, яка перевіряє габарити й кут орієнтації компонента безпосередньо перед установленням.
П: Що відбувається в разі закінчення компонентів у котушці? В: Автомат видає звуковий сигнал і зупиняється до зрощування нової котушки. Розумні живильники попереджають оператора завчасно.
П: Чи дорого коштує автоматичний монтаж для малих партій? В: Для 1–2 плат витрати на підготовку відчутні, проте вже від 10 плат машинне складання виявляється значно дешевшим, швидшим та надійнішим за ручне.
П: Як слід вказувати орієнтацію діодів? В: Чітко позначаючи катод графічним символом на шовкодруківці та на складальному кресленні для унеможливлення помилок полярності.
Корисні матеріали та інструменти
Для бездоганної підготовки файлів до виробництва рекомендуємо скористатися такими інструментами:
- Перевірка специфікації: Використовуйте BOM Viewer для аналізу правильності оформлення списку компонентів.
- Правила DFM: Перегляньте наші рекомендації з технологічності DFM щодо реперних міток та контактних майданчиків.
- Координати монтажу: Ознайомтеся зі статтею Основи роботи з центроїдним файлом перед вивантаженням даних.
Глосарій ключових термінів
| Термін | Технічне визначення |
|---|---|
| SMT | Технологія поверхневого монтажу електронних деталей безпосередньо на провідники плати |
| SMD | Електронний компонент, спеціально сконструйований для поверхневого монтажу |
| Реперна мітка | Оптичний мідний орієнтир на платі для автоматичного коригування положення відеокамерами |
| Вакуумна насадка | Наконечник монтажної головки для утримання деталі за допомогою розрідження |
| Живильник | Пристрій подачі компонентів зі стрічкових котушок, пеналів або матричних піддонів |
| Центроїдний файл | Документ з координатами X і Y, кутом повороту та стороною монтажу кожного елемента |
| Крок виводів | Відстань між центрами сусідніх контактних виводів інтегральної мікросхеми |
| BGA | Корпус мікросхеми з масивом кулькових виводів припою на нижній площині |
| Оплавлення | Нагрівання в печі для розплавлення паяльної пасти та формування електричних з'єднань |
| AOI | Автоматична оптична інспекція для виявлення дефектів складання після паяння |
| Ефект надгробного каменя | Дефект паяння, коли чип-компонент піднімається вертикально через дисбаланс сил змочування |
| Піддон Tray | Пластиковий матричний лоток для компонентів, що не постачаються в стрічках |
| Паяльна паста | Суспензія мікрокульок припою у в'язкому флюсі для нанесення через трафарет |
Висновок і подальші кроки
Опанування процесу автоматичного монтажу компонентів виходить далеко за межі звичайного розуміння рухів робота. Воно вимагає системного підходу: від ретельної перевірки файлів САПР до суворого контролю першого виробу. Завдяки вивіреним даним та відпрацьованим процедурам налагодження можна ліквідувати більшість дефектів монтажу ще до запуску партії.
Компанія APTPCB забезпечує повний виробничий цикл від комплектації компонентами до тестування зібраних модулів у межах сервісу комплексного монтажу плат під ключ.
Готові розпочати виробництво? Підготуйте такий пакет технічної документації для розрахунку вартості та аналізу DFM:
- Файли Gerber: Усі шари міді, паяльної маски та шовкодруківки.
- Центроїдний файл: Точні координати встановлення та кути розвороту деталей.
- Специфікація BOM: Повні артикули виробників для кожної позиції.
- Складальне креслення: З однозначним позначенням полярності та примітками.
Надішліть файли через нашу форму розрахунку вартості монтажу друкованих плат для старту вашого проєкту.