
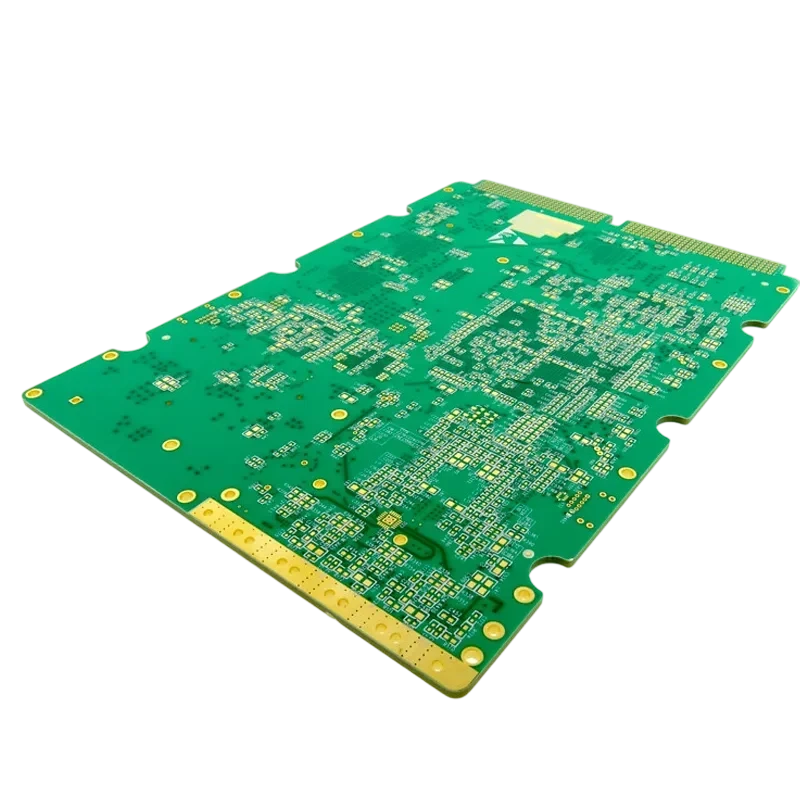
Зміст
- Коротка відповідь: що насправді визначає термін виготовлення прототипів
- Чеклист термінів виготовлення прототипів: проєктні рішення, що впливають на графік
- Чеклист пакета файлів прототипу перед запитом ціни (RFQ)
- Конструкторські рішення, які скорочують або збільшують час виробництва
- Робочий процес підготовки прототипу до виробництва
- Типові причини затримок прототипів та методи їх вирішення
- Підсумковий чеклист ухвалення рішень для прототипів плат
- Часті запитання
- Запит комерційної пропозиції та DFM-аналізу
Коротка відповідь: що насправді визначає термін виготовлення прототипів
Термін виготовлення (lead time) прототипів друкованих плат закладається ще до того, як заготовки потраплять на виробничу лінію. Найшвидше виготовляються не обов'язково найпростіші плати — найкоротший виробничий цикл мають ті вироби, які супроводжуються вичерпними технологічними даними, стандартними матеріалами зі складу, однозначною структурою шарів і не викликають додаткових інженерних запитів.
Перед передачею замовлення на прототипи перевірте п'ять обов'язкових зон:
- Повнота виробничого пакета: наявність файлів Gerber, даних свердління, контуру плати, технологічних приміток на кресленні та вимог до електричного тестування.
- Чіткі вимоги до матеріалу та структури шарів: точне визначення типу ламінату, товщини міді, кількості шарів, підсумкової товщини та параметрів контрольованого імпедансу.
- Технологічні правила проєктування (DFM): відмова від невиправдано дрібних елементів, складних переходів і нестандартних операцій, якщо головним пріоритетом є швидкість.
- Попередній DFM-аудит до релізу: перевірка відповідності топології виробничим можливостям обраного заводу.
- Оперативна інженерна комунікація: швидкі відповіді на технологічні уточнення CAM-інженерів, щоб плата не простоювала в статусі «інженерного очікування» (Engineering Hold).
Виробничий таймер для прототипу запускається не в момент завантаження файлів на сайт, а після завершення вхідного інженерного аналізу CAM. Усунення невизначеностей до старту перевірки — найнадійніший спосіб отримати плати вчасно.
Для термінових замовлень ознайомтеся з підходами до виготовлення на сторінці термінового виробництва прототипів Quick Turn PCB.
Чеклист термінів виготовлення прототипів: проєктні рішення, що впливають на графік
Чеклист термінів виготовлення прототипів — це не просто контрольний список для цеху. Це інженерний інструмент, який допомагає розробникам і фахівцям із закупівель ще до оформлення замовлення виявити параметри, здатні спричинити непередбачені затримки.
Ключові фактори впливу на терміни:
| Сфера рішень | Швидкий вибір для прототипу | Джерело можливих затримок | Що необхідно перевірити |
|---|---|---|---|
| Базовий матеріал | Стандартний FR-4 зі складського запасу | Замовлення екзотичного або рідкісного ламінату | Підтвердити марку матеріалу та вимоги до Tg |
| Структура шарів | Стандартний виробничий стек заводу | Нестандартні діелектрики або складна структура HDI | Надати креслення структури шарів |
| Тип отворів | Наскрізні отвори (Through vias) | Глухі, приховані або багаторазові цикли ламінування | Перевірити, чи дійсно необхідні мікроотвори |
| Фінішне покриття | Стандартні покриття (ENIG, HASL) | Специфічні хімічні або гальванічні покриття | Підтвердити наявність розчинів на лінії |
| Документація | Вичерпний виробничий пакет даних | Відсутні шари або суперечливі креслення | Провести фінальну перевірку перед відправкою |
Вибір підкладки — одне з найперших рішень, що впливає на календарний графік. Стандартна конструкція на FR-4 запускається в роботу миттєво, тоді як спеціалізований ламінат вимагає додаткових днів або тижнів на закупівлю та логістику. Проте вибір матеріалу завжди має базуватися на електричних, теплових і експлуатаційних вимогах, а не лише на бажанні прискорити процес.
Кількість шарів та технологія перехідних отворів також визначають маршрут проходження цехом. Звичайна 4-шарова плата та багатошарова конструкція HDI проходять зовсім різними технологічними маршрутами. Передові рішення, такі як друковані плати HDI, забезпечують високу щільність монтажу, але вимагають додаткових циклів ламінування, що слід заздалегідь враховувати під час планування термінів.
Головна мета полягає не в сліпому виборі найпростішого варіанта, а в знаходженні балансу між функціоналом, ризиками та термінами готовності.
Чеклист пакета файлів прототипу перед запитом ціни (RFQ)
Більшість затримок під час виробництва прототипів викликана не технологічними труднощами фабрики, а неповнотою вихідного пакета файлів. Завод не може підтвердити замовлення або запустити CAM-підготовку, якщо відсутня критично важлива інформація.
Використовуйте цей чеклист перед відправкою запиту на прорахунок вартості:
| Обов'язковий компонент | Призначення | Як перевірити перед відправкою |
|---|---|---|
| Файли Gerber (RS-274X або X2) | Описують мідь, маску, шовкографію та контур | Відкрити всі шари у незалежному переглядачі Gerber |
| Файли свердління NC Drill | Задають координати та діаметри отворів | Перевірити відповідність свердел та типів отворів |
| Механічний контур плати | Визначає межі фрезерування та розміри | Перевірити наявність єдиного замкненого контуру |
| Технологічні примітки (Fab Notes) | Задають матеріал, товщину, покриття та норми | Зіставити вимоги в примітках із CAD-файлами |
| Структура шарів (Stackup) | Визначає товщини діелектриків та імпеданс | Надати креслення стека за наявності контролю імпедансу |
| Нетліст (IPC-D-356) | Необхідний для автоматичного електроконтролю | Згенерувати з CAD та додати до архіву |
Структура шарів вимагає особливої уваги, оскільки стандартного опису на кшталт «4 шари, 1.6 мм» недостатньо для точного виробництва. Якщо проєкт містить лінії з контрольованим хвильовим опором, надайте повну таблицю структури. Для звичайних цифрових плат без специфічних вимог явно вкажіть у примітках, що допускається стандартний фабричний стек.
Чіткий опис структури шарів друкованої плати (PCB Stackup) запобігає виникненню інженерних запитів CAM-відділу.
Перед завантаженням архіву обов'язково перевірте:
- Файли свердління чітко розділяють металізовані (PTH) та неметалізовані (NPTH) отвори.
- Механічні шари не містять подвійних або суперечливих контурів обрізки.
- Примітки на кресленні збігаються з параметрами, зазначеними у формі замовлення.
- Особливі технологічні вимоги (наприклад, зняття фаски, карбонове покриття) винесені в примітки, а не заховані в кресленнях CAD.
Конструкторські рішення, які скорочують або збільшують час виробництва
Інженери часто зосереджуються на мінімальній ширині провідників або виборі мікропереходів, проте швидкість випуску безпосередньо залежить від сумарної складності технологічного ланцюжка.
Наступні проєктні рішення безпосередньо формують виробничий графік прототипу:
| Параметр топології | Швидке інженерне рішення | Чому це впливає на швидкість |
|---|---|---|
| Ширина провідників і зазори | Використання стандартних допусків (≥ 4–5 mil) | Не вимагає спеціального оптичного калібрування ліній |
| Тип перехідних отворів | Наскрізні отвори замість мікроотворів | Виключає цикли повторного ламінування та лазера |
| Структура шарів | Стандартний набір препрегів і ядер заводу | Спрощує та прискорює комплектацію матеріалів |
| Фінішне покриття | Популярні покриття (ENIG / HASL) | Замовлення інтегрується у стандартний щоденний потік ліній |
| Паяльна маска та шовкографія | Дотримання стандартних зазорів (маска ≥ 3 mil) | Виключає ручне доопрацювання фотошаблонів у CAM |
Якщо розробник закладає допуски вищого класу точності там, де в цьому немає технічної потреби, це автоматично веде до поглибленого багаторівневого аудиту замовлення. Найкращий прототип — це не той, який містить найтонші доріжки, а той, який повністю вирішує електричну задачу, залишаючись технологічним для виробництва.
Під час релізу прототипу дайте собі відповіді на три запитання:
- Чи кожен складний елемент дійсно критичний для поточної ітерації виробу?
- Чи задовольнить стандартний техпроцес вимоги схеми до цілісності сигналу?
- Чи виправдане застосування рідкісних матеріалів на етапі первинного тестування?
Це дозволить розмежувати реальні інженерні потреби та невиправдані ризики зриву термінів.
Робочий процес підготовки прототипу до виробництва
Надійний процес випуску прототипів включає чотири підготовчі етапи:
1. Аудит виробничого пакета
Переконайтеся, що архів містить усі необхідні файли шарів, назви файлів стандартизовані та інтуїтивно зрозумілі, а примітки не суперечать Gerber-файлам.
2. Узгодження матеріалів і параметрів
Перевірте:
- Кінцеву товщину плати
- Товщину міді на зовнішніх і внутрішніх шарах
- Кількість сигнальних та екранних шарів
- Марку базового ламінату та Tg
- Тип фінішного покриття
- Програму електричного тестування
Якщо схема вимагає контролю імпедансу, тепловідведення або спеціальних RF-матеріалів, вкажіть це явно, а не розраховуйте, що це визначать за топологією.
3. Проведення DFM-перевірки до запуску CAM
DFM-аналіз виявляє помилки до того, як вони заблокують виробництво:
- Мінімальні ширини провідників і зазори
- Відстані від краю свердління до міді (drill-to-copper)
- Перемички паяльної маски
- Зазори від міді до краю контуру плати
- Читабельність позиційних позначень шовкографії
- Відсутність незамкнених полігонів
Мета DFM полягає не лише у виявленні грубих помилок, але й у підтвердженні того, що обрана технологія відповідає задуму розробника. Систематичний DFM-аудит за інженерними правилами запобігає затримкам ще на етапі підготовки.
4. Організація оперативної інженерної комунікації
Призначте відповідального технічного спеціаліста, який зможе оперативно відповісти на запитання CAM-інженерів. Короткий файл README у корені архіву може заздалегідь прояснити:
- Допустимі аналоги базових матеріалів
- Особливі допуски на механічну обробку
- Очікування щодо структури шарів
- Контрольовані ланцюги імпедансу
- Особливості подальшого монтажу
Типові причини затримок прототипів та методи їх вирішення
Відсутність або неоднозначність структури шарів
Проблема: Вказано лише кількість шарів і товщину плати, але не задано товщину діелектриків.
Вирішення: Надайте креслення структури шарів або явно вкажіть, що допускається стандартний заводський стек.
Суперечливі дані механічного контуру
Проблема: Контур у шарі Gerber суперечить розмірам на механічному кресленні або містить розриви ліній.
Вирішення: Зведіть контур в один окремий механічний шар і перевірте його замкненість.
Нерозділені отвори в файлі свердління
Проблема: Металізовані та неметалізовані отвори об'єднані в один файл без пояснень.
Вирішення: Експортуйте окремі файли свердел для отворів PTH та NPTH.
Надмірна технологічна складність прототипу
Проблема: У прототип першої ітерації закладено складні глухі переходи, які не потрібні для базової функціональної перевірки вузла.
Вирішення: Оцініть можливість використання наскрізних отворів для перших зразків.
Затримка відповідей на інженерні запити (EQ)
Проблема: Фабрика надіслала запит на узгодження, і проєкт чекає відповіді розробника кілька днів.
Вирішення: Заздалегідь призначте контактну особу для оперативного зв'язку та моніторьте повідомлення після завантаження замовлення.
Підсумковий чеклист ухвалення рішень для прототипів плат
Використовуйте цей чеклист під час релізу файлів:
| Параметр | Що підтвердити перед оформленням замовлення |
|---|---|
| Файли замовлення | Додано всі шари Gerber, свердління, контур та текстові примітки |
| Матеріал | Визначено марку підкладки та клас термостійкості (Tg) |
| Структура шарів | Пошарова структура відповідає електричним вимогам схеми |
| Складність | Використання мікроотворів та складних операцій технічно обґрунтоване |
| Тестування | Вказано необхідність 100% електричного тестування (E-test) |
| Комунікація | Визначено інженера для оперативних відповідей на технологічні запити |
Повний та чистий пакет даних дозволяє заводу перейти від перевірки до виробництва без технологічних пауз.
Часті запитання
Чи включає заявлений термін виготовлення час доставки?
Ні. Термін виготовлення (manufacturing lead time) охоплює лише час перебування плати на виробничих лініях. Термін доставки залежить від обраного перевізника та митних процедур.
Чи можна прискорити замовлення після запуску у виробництво?
Це залежить від поточної технологічної стадії. Коригування графіка можливе на початкових етапах, проте фізичні обмеження хімічних процесів та гальваніки часто не дозволяють прискорити процес на фінальних стадіях.
Чи завжди прототип виготовляється швидше, ніж серійна партія?
Не завжди. Прототипи мають менший обсяг і часто йдуть експрес-лініями, проте наявність складних або нестандартних рішень вимагає тривалого інженерного аналізу CAM, що може зрівняти терміни із серійними замовленнями.
Чи варто оптимізувати перший прототип під серійне виробництво?
Це залежить від мети прототипування. Ранні макети орієнтовані на максимальну швидкість верифікації схемотехніки, тоді як передсерійні зразки повинні повністю відповідати технологічним нормам масового виробництва.
Запит комерційної пропозиції та DFM-аналізу
Щоб отримати точний розрахунок вартості та реальні терміни виготовлення прототипу друкованої плати, підготуйте:
- Файли Gerber (формат RS-274X або X2)
- Файли свердління NC Drill
- Кількість шарів і товщину друкованої плати
- Вимоги до матеріалу та товщини міді
- Тип фінішного покриття
- Тираж прототипів
- Таблицю структури шарів (при контролі імпедансу)
- Дані нетліста для електричної верифікації
Надішліть свій проєкт через нашу онлайн-систему розрахунку замовлення або запитайте попередню інженерну консультацію до релізу.
Для проєктів, які після виготовлення плат переходять на стадію монтажу, враховуйте переваги послуги монтажу під ключ (Turnkey Assembly), що дозволяє виключити часові втрати між випуском плат та паянням компонентів.
Швидкі терміни виготовлення прототипів — це не наслідок пропуску інженерного аудиту. Це результат раннього виявлення помилок, вибору технологічних рішень та підготовки документації, яка дозволяє заводу розпочати роботу без затримок.