
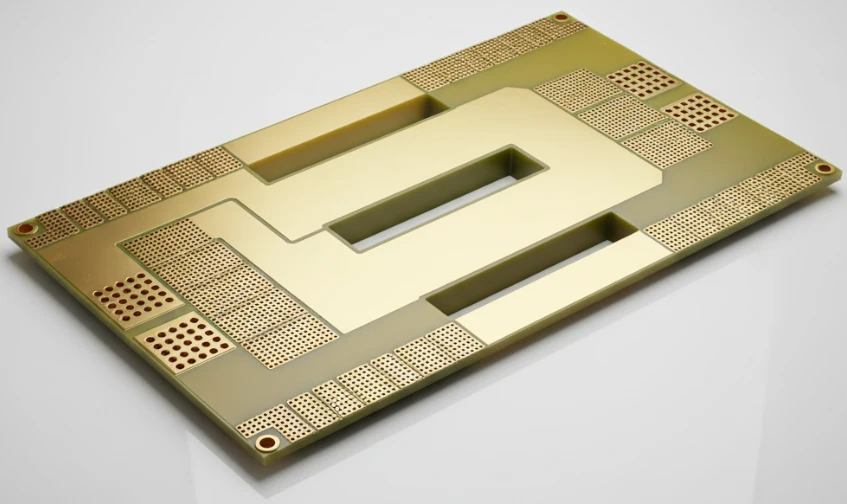
Крос-плата резервованих блоків живлення (Redundant PSU Backplane) є основою розподілу енергії у відмовостійких системах високої готовності (High Availability). Вона об'єднує кілька незалежних модулів живлення на спільне навантаження, забезпечуючи безперервну роботу системи в разі виходу одного з модулів із ладу, його гарячої заміни або планового сервісного обслуговування.
На відміну від звичайної силової друкованої плати, крос-плата резервованого живлення повинна поєднувати:
- розподіл надвисоких струмів (від 100 А до кількох сотень ампер);
- жорсткий тепловий менеджмент;
- мікромеханічну точність напрямних для безпечної гарячої заміни (Hot-Swap);
- захищені цифрові шини зв'язку для моніторингу PMBus / I2C;
- довготривалу стабільність параметрів за постійного нагріву.
Правильне проектування спирається на вимоги до коефіцієнта доступності комплексу, струмове навантаження, робочу температуру шафи, тип силових роз'ємів і технологічні допуски фабрики.
Коли системі необхідна індивідуальна крос-плата резервованого живлення?
Індивідуальні крос-плати резервованого живлення застосовуються там, де навіть хвилина простою завдає величезних фінансових чи безпекових збитків:
- сервери центрів обробки даних та системи зберігання даних (СЗД);
- базові станції та магістральне телекомунікаційне обладнання;
- шафи промислової автоматизації та розподілені системи керування (DCS);
- життєзабезпечувальне медичне обладнання;
- високопродуктивні обчислювальні кластери (HPC).
Для малопотужних приладів без вимог гарячої заміни простіші схеми з подвійним введенням живлення можуть бути дешевшими та достатньо надійними.
Крос-плата є критичною ланкою всієї інфраструктури: резервування модулів БЖ втрачає сенс, якщо сама друкована плата розподілу вийде з ладу через перегрів чи пробій діелектрика.
Як обрати між архітектурами резервування N+1 та N+N?
Тип архітектури резервування безпосередньо задає кількість модулів живлення, топологію розподілу струму по шарах плати та рівень відмовостійкості.
| Критерій порівняння | Архітектура N+1 | Архітектура N+N |
|---|---|---|
| Відмовостійкість | Захист від виходу з ладу одного будь-якого БЖ | Захист від одночасного виходу з ладу кількох джерел |
| Собівартість апаратури | Помірна вартість силових модулів | Подвоєна собівартість силової частини |
| Типове застосування | Корпоративні сервери, промислові контролери | Критичні об'єкти інфраструктури, ЦОД рівня Tier IV |
| Розподіл навантаження | Спільне навантаження з одним резервним модулем | Повністю незалежні дубльовані силові шини |
| Складність крос-плати | Середня | Підвищені вимоги до гальванічної ізоляції шин |
Для більшості серверних і промислових завдань конфігурація N+1 забезпечує найкращий баланс між надійністю та капітальними витратами. Комплекси, які повинні зберігати повну працездатність навіть при знеструмленні цілого кабельного введення підстанції, будуються за схемою N+N.
Матриця вибору конструктиву крос-плати
| Вимоги до системи | Рекомендований конструктив | Ключове інженерне рішення |
|---|---|---|
| Струм розподілу до 100 А | Багатошарова плата з міддю 3 oz – 4 oz | Інтегроване трасування силових шин і сигнальних ліній |
| Струм розподілу понад 150 А | Плата з інтегрованими масивними шинами (Busbars) | Мінімізація омічних втрат і зняття теплового навантаження |
| Модулі БЖ із гарячою заміною | Роз'єми пресової посадки (Press-fit) або плаваючі контакти | Суворий контроль допусків отворів і центрувальних штифтів |
| Висока температура в шафі | Склотекстоліт High-Tg FR-4 (Tg ≥ 170°C) | Зниження термомеханічних напружень розширення |
| Моніторинг за шиною PMBus/I2C | Диференціальне трасування з контролем імпедансу | Екранування ліній зв'язку від перемикання силових ключів |
| Інфраструктура довгого ресурсу | Виробничий контроль за стандартом IPC Class 3 | Збільшений запас надійності металізації отворів |
Які характеристики плати необхідно зафіксувати до виробництва?
Виробниче креслення повинно містити повний опис електричних, механічних та матеріалознавчих параметрів:
Матеріали та пошарова структура (Stackup)
Для сильнострумових крос-плат стандартом є застосування матеріалів High-Tg FR-4 із температурою склування Tg ≥ 170°C та високою температурою розкладання Td ≥ 350°C.
Типова структура плати:
- від 6 до 14 шарів;
- загальна товщина плати від 2,0 мм до 6,0 мм (для жорсткості роз'ємів);
- виділені парні суцільні шари живлення та землі;
- симетричний баланс розподілу міді за шарами для запобігання вигину.
Якщо використовуються шини постійного струму 48 В або 400 В, обов'язково розраховуються:
- повітряні зазори (Clearance) та шляхи струму витоку (Creepage);
- індекс трекінгостійкості діелектрика CTI (бажано CTI ≥ 600 В, група PLC 0);
- мінімальна товщина препрегу між високовольтними полігонами.
Вибір товщини мідної фольги
Товщина міді обирається виключно за розрахунком допустимого нагріву за стандартом IPC-2152, а не заради економії на сировині: Попередню оцінку за IPC-2221 дає калькулятор ширини провідників.
| Струмове навантаження | Рекомендована товщина міді |
|---|---|
| Помірно високі струми (до 50–70 А) | 3 oz (105 мкм) |
| Тривалі високі струми (70–120 А) | 4 oz (140 мкм) |
| Екстремальні струмові тракти (>150 А) | 6 oz (210 мкм) або напаяні мідні шини (Busbars) |
Механічні допуски та вимоги до монтажу роз'ємів
Безпечна гаряча заміна (Hot-Swap) повністю залежить від мікромеханічної точності: перекіс роз'єму призводить до заминання контактів або відсутності спрацьовування сигнальних контактів послідовного замикання (First-make, Last-break).
Креслення має визначати:
- допуск на кінцевий діаметр металізованого отвору під Press-fit контакт (зазвичай ±0,05 мм);
- точність позиціонування напрямних базових отворів;
- допуск на загальну товщину плати (зазвичай ±5–7%);
- товщину та пластичність олова/золота в отворах пресової посадки.
Рекомендовані фінішні покриття:
- ENIG (імерсійне золото): надійна пласка поверхня для запресовування та паяння;
- Гальванічне тверде золото (Hard Gold): обов'язкове для ножових ламелей багаторазового зчленування.
Гаряче лудіння припоєм (HASL) категорично не рекомендується для роз'ємів Press-fit через напливи та нерівномірність товщини покриття в отворах.
Типові дефекти та шляхи їх усунення
| Дефект | Першопричина | Інженерне рішення |
|---|---|---|
| Зсув шарів при пресуванні | Пластичне зміщення товстої мідної фольги під тиском | Використання оптичних реперів та спеціальних режимів пресування |
| Порожнечі смоли (Resin Voids) | Брак витікання смоли у великі зазори товстої міді | Застосування препрегів із високим вмістом смоли (High Resin) |
| Тріщини в металізації отворів (PTH) | Термомеханічне розширення товстої плати по осі Z | Використання діелектриків із низьким КТР та потовщення міді в отворі |
| Руйнування контактів Press-fit | Невідповідність діаметра або шорсткості отвору | Калібрування свердел і контроль товщини гальваніки на мікрошліфах |
| Локальні гарячі точки на платі | Звуження перерізу полігонів біля контактів | Розширення шин, встановлення додаткових перехідних отворів |
| Підтравлювання провідників (Undercut) | Бічне стравлювання товстої міді | Введення інженерної компенсації ширини доріжок у CAM-файлах |
| Короблення та вигин плати | Асиметрія товщини міді між верхніми та нижніми шарами | Суворе дотримання дзеркальної симетрії стека |
| Утворення анодних ниток (CAF) | Взаємодія високої напруги, вологи та мікротріщин | Застосування склотекстоліту з маркуванням Anti-CAF |
Комплексна валідація крос-плати перед запуском у серію
Електричні випробування
- 100% контроль на обрив і коротке замикання (E-test);
- вимірювання опору ізоляції між шинами (не менше 100 МОм при 500 В);
- випробування підвищеною напругою (Hi-Pot test) для підтвердження міцності ізоляції.
Металографічний контроль зрізів (Microsection)
Лабораторний аналіз мікрошліфів підтверджує:
- товщину міді на всіх шарах креслення;
- середню товщину міді на стінках отворів (не менше 25–30 мкм);
- відсутність розшарувань, порожнеч смоли та надривів фольги.
Випробування під тепловим навантаженням
- безперервний прогін під номінальним струмом із тепловізійним контролем;
- контроль перепаду температур: стабільний перегрів плати не повинен перевищувати 30°C відносно повітря в стійці.
Цілісність сигналів шини PMBus
- перевірка хвильового опору сигнальних пар на купонах за допомогою TDR (наприклад, 100 Ом дифпара);
- контроль відсутності завад перемикання на шинах передачі даних під час різких стрибків струму навантаження.
Чек-лист для оцінки постачальника крос-плат
| Що підлягає перевірці | Вимоги до виробника |
|---|---|
| Досвід роботи з товстою міддю | Наявність серійного досвіду обробки міді від 3 oz до 6 oz |
| Багатошарові товсті плати | Можливість пресування та свердління плат товщиною понад 3,0–4,5 мм |
| Отвори під роз'єми Press-fit | Статистичний індекс Cpk > 1,33 для допусків діаметрів отворів |
| Оптичний та рентген-контроль | Наявність установок AOI внутрішніх шарів і рентген-контролю суміщення |
| Простежуваність матеріалів | Надання сертифікатів на фольгу та ламінати від відомих постачальників |
| Лабораторні звіти | Надання сертифікатів мікрошліфів і звітів про випробування на кожну партію |
Основні інженерні компроміси
- Товста мідь чи зовнішні шини (Busbars): Товста мідь (3–4 oz) ідеальна для струмів до 100 А завдяки інтеграції всієї комутації в єдину плату. Якщо струм перевищує 150 А, надійніше та дешевше застосувати паяні або болтові мідні шини для зменшення нагріву.
- Матеріали High-Tg чи стандартні ламінати: Матеріали High-Tg є обов'язковими для товстих багатошарових плат, оскільки запобігають руйнуванню отворів від нагріву під час багаторазового паяння.
- Роз'єми Press-fit чи класична пайка хвилею: Запресовування Press-fit виключає проблеми непропаю контактів у масивних мідних шарах плати товщиною 4 мм і забезпечує високу вібростійкість.
- IPC Class 2 чи IPC Class 3: Для серверного та промислового електроживлення з вимогою безперервної багаторічної роботи стандартом є клас виготовлення IPC Class 3.
Поширені запитання (FAQ)
Скільки часу займає виготовлення складної силової крос-плати? Виробництво дослідної партії товстих багатошарових плат зазвичай триває 15–20 робочих днів через подовжені цикли травлення товстої міді, пресування та контроль мікрошліфів.
Чи сильно збільшує собівартість плати застосування фольги 3–4 oz? Так, вартість зростає через більшу витрату металу, довший час хімічного травлення та необхідність використання спеціальних препрегів із високим вмістом смоли для заповнення простору між товстими доріжками.
Які файли необхідні для попереднього інженерного DFM-аналізу? Необхідно надати складальне креслення, таблицю структури шарів із зазначенням товщини міді, специфікації роз'ємів, карту отворів та вимоги до електричних випробувань.
Корисні матеріали та посилання
- Виробництво об'єднавчих плат (Backplane PCB)
- Можливості виготовлення плат із товстою міддю
- Високотемпературні матеріали High Tg PCB
- Інженерні настанови DFM
- Система забезпечення якості плат
Замовити інженерний DFM-аудит крос-плати резервованого БЖ
Надійна крос-плата вимагає узгодження електричних струмів, механічних допусків посадки конекторів та можливостей гальванічного виробництва.
Надішліть інженерам APTPCB:
- Файли Gerber або ODB++.
- Виробниче креслення зі специфікацією міді та вимогами до матеріалів.
- Плановий обсяг випуску.
- Протоколи обов'язкових випробувань.
Натисніть тут для запиту комерційної пропозиції та отримайте інженерний висновок протягом 24 годин.
Висновки
Крос-плата резервованих блоків живлення — це фундаментальний силовий вузол, від якого залежить життєздатність усієї обчислювальної чи промислової системи.
Найбільш довговічні конструкції закладають архітектуру резервування на ранніх стадіях, розраховують переріз міді за реальними нормами нагріву, вимагають високої точності отворів під запресовування та підтверджують якість серії металографічними мікрошліфами. Такий підхід забезпечує безперебійну роботу критичного серверного та промислового обладнання в режимі 24/7/365.