
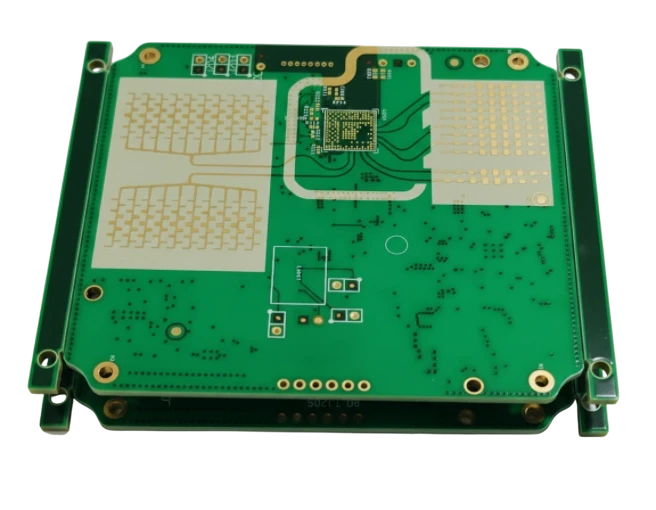
Що таке екран RF Shield Can на друкованій платі?
Екран RF Shield Can (також відомий як захисна кришка EMI або екран на рівні плати) — це невеликий металевий кожух, який припаюється або фіксується затискачами поверх чутливої ділянки друкованої плати. Разом із заземленим мідним кільцем на платі та перехідними отворами захисного зшивання via stitching він утворює локальну клітку Фарадея. Ця конструкція надійно запобігає випромінюванню радіочастотних шумів, тактових сигналів і комутаційних завад назовні, а також захищає чутливі приймальні тракти від зовнішніх перешкод. Грамотне проектування зосереджено на боці плати: контурі заземлення, захисних перехідних отворах, малюнку паяльної пасти, зазорах та доступі для візуального контролю.
Яка технологія екранування підходить: порівняння типів екранів
| Тип екрана | Спосіб монтажу | Оптимальне застосування | Інженерні компроміси |
|---|---|---|---|
| Цілісний паяний екран One-piece | Припаюється безпосередньо до контуру заземлення в печі оплавлення | Серійне виробництво, де не потрібен подальший доступ під екран | Мінімальна висота та найнижча вартість; ремонт вимагає повного випаювання |
| Двокомпонентний (рамка + кришка) | Рамка монтується в печі оплавлення; кришка фіксується застібками | Конструкції, що вимагають інспекції, налаштування або ремонту | Дещо більша висота; зусилля утримання кришки має бути строго задане |
| Монтаж на пружинних затискачах | Затискачі монтуються на SMT; кришка затискається механічно | Прототипи, налагодження, часті модифікації схеми | Більше контактних точок для контролю; можливе ослаблення при вібраціях |
| Багатосекційний екран | Єдина рамка з внутрішніми перегородками; кожна стінка має заземлення | Кілька радіотрактів або каскадів на одній платі | Внутрішні перегородки потребують окремих доріжок заземлення; висока теплоємність |
| Конформне / напилюване екранування | Струмопровідне покриття безпосередньо на корпусі модуля SiP | Надвисокощільні модулі з мінімальною висотою | Виконується на рівні корпусування мікросхем; вища вартість |
Для НВЧ-трактів та міліметрового діапазону розміщення екрана взаємодіє з хвилеводною структурою топології. Вибір стека, ламінатів та переходів детально описано на сторінці виробництва мікрохвильової електроніки.
Проєктування RF екранів: що охоплює цей посібник (і для кого він створений)
Електромагнітні завади (EMI) та радіочастотні інтерференції (RFI) є прихованими вбивцями характеристик бездротових пристроїв. Для інженерів-розробників і керівників відділів закупівель встановлення екранування безпосередньо на рівні плати BLS часто є найбільш економічно вигідним способом пройти сертифікаційні випробування та уникнути деградації сигналу. Цей посібник зосереджений саме на практиці проєктування екранувальних кришок проектування екранів RF — виходячи далеко за рамки звичайного вибору готових компонентів у площину цілісної інтеграції металевого екрана в топологію друкованої плати.
Цей матеріал орієнтований на апаратних інженерів Hardware Engineers, трасувальників друкованих плат PCB Layout Designers та менеджерів ланцюгів постачання, яким необхідно виготовляти високоякісні та надійні ВЧ-плати. Ми опустимо абстрактні теоретичні розрахунки та зосередимося на практичних аспектах виробництва: формулюванні технічних специфікацій, які завод зможе безпомилково реалізувати; виявленні прихованих ризиків, що спричиняють падіння виходу придатних виробів під час монтажу (SMT); та затвердженні надійного плану валідації. Незалежно від того, чи проєктуєте ви мініатюрний IoT-датчик, чи базову станцію високої потужності, фундаментальні принципи залишаються незмінними: ізоляція, якісне заземлення та відведення тепла.
На заводі APTPCB ми щорічно аналізуємо та виготовляємо сотні ВЧ-проєктів. Різниця між бездоганним серійним запуском і кошмаром нескінченних доопрацювань найчастіше полягає в тому, наскільки чітко інтерфейс екрана був визначений у початковому пакеті конструкторської документації. Цей посібник допоможе вам правильно структурувати технічні вимоги, щоб виробничий партнер досяг успіху з першої ж спроби.
Коли варто застосовувати екранувальні кришки на платі (а коли слід обрати інше рішення)
Розуміння технологічних наслідків обраної стратегії екранування є першим кроком перед фіналізацією топології плати.
Коли доцільно застосовувати екранування на рівні плати (BLS):
- Висока щільність компонування: коли на одній платі розміщено кілька радіомодулів (наприклад, Wi-Fi, Bluetooth, GPS) і необхідно надійно запобігти взаємним перехресним завадам crosstalk.
- Відповідність стандартам: коли необхідно пройти сертифікацію на електромагнітну сумісність FCC/CE/RED без масштабного перепроєктування зовнішнього корпусу виробу.
- Чутливі аналогові вузли: коли малошумні підсилювачі (LNA) розташовані поруч із джерелами імпульсних завад — блоками керування живленням (PMIC/PMU) або швидкісними цифровими шинами.
- Модульність виробництва: коли вам потрібна можливість встановлювати або не встановлювати екран залежно від модифікації виробу (SKU) без зміни розведення плати.
Коли слід уникати цього підходу (або шукати альтернативи):
- Критичні обмеження за висотою (вісь Z): якщо зазор над компонентами менший за 1,5 мм, стандартна металева кришка навряд чи поміститься. У таких випадках розглядають технології вакуумного напилення sputtering або конформні струмопровідні покриття, хоча вони значно дорожчі у масовому виробництві.
- Високе тепловиділення без донного охолодження: якщо компоненти під екраном виділяють значну теплову потужність і тепло неможливо відвести через внутрішні шари та нижню сторону плати, закритий металевий екран спрацює як термокамера, перегріваючи компоненти та скорочуючи термін їхньої служби.
- Фаза раннього прототипування: на етапі первинних досліджень суцільно запаяний екран робить налагодження та заміну компонентів практично неможливими. Використовуйте пружинні контакти (кліпси) або кришки на засувках під час розробки перед тим, як переходити на паяні рамки в серії.
Технічні характеристики та вимоги (до запиту ціни / RFQ)
Щоб отримати точну комерційну пропозицію та повноцінний звіт DFM Design for Manufacturability, недостатньо просто додати габаритні розміри. Необхідно суворо регламентувати взаємодію металевого екрана з основою друкованої плати.
Матеріали та механічні параметри:
- Матеріал екрана: чітко зазначайте сплав — зазвичай це нейзильбер (Nickel Silver / Cu-Ni-Zn, оптимальний за паяльністю та стійкістю до корозії) або луджена сталь (Tin-Plated Steel — нижча вартість, але дещо гірша повторюваність геометрії).
- Товщина металу: вказуйте робочий діапазон (зазвичай від 0,15 мм до 0,30 мм). Тонший метал знижує вагу, проте схильний до короблення під час оплавлення; товстіший метал жорсткий, але вимагає більших зусиль штампування.
- Допуск на копланарність (площинність): вимагайте копланарність нижнього периметра рами ≤ 0,10 мм (4 mils), щоб гарантувати рівномірне торкання всіх ділянок до паяльної пасти під час reflow-паяння.
- Вентиляція та відведення газів: прямо вказуйте, чи потрібна перфорація верхньої кришки (наприклад: «отвори діаметром 1,5 мм, 30% відкритої площі поверхні»).
Топологія друкованої плати та стек-ап:
- Ширина доріжки заземлення Ground Ring: встановіть мінімальну ширину оголеного мідного майданчика на платі (зазвичай від 0,8 мм до 1,0 мм), достатню для розміщення стінки екрана та формування надійного паяльного меніска (галтелі).
- Щільність прошивки перехідними отворами зшивальних перехідних отворів: зафіксуйте максимальний крок між заземлювальними отворами по контуру екрана (наприклад: «перехідні отвори через кожні 2,0 мм по периметру»).
- Зазор паяльної маски: вкажіть розширення вікна паяльної маски відносно контактного майданчика (зазвичай 1:1 або +0,05 мм).
- Захисні зони Keep-Out Zones: суворо визначте відстані від стінки екрана до внутрішніх компонентів. Елементи мають розташовуватися щонайменше за 0,5 мм від внутрішньої кромки екрана, щоб уникнути коротких замикань у разі вібрацій або деформацій.
Монтаж та експлуатаційна надійність:
- Тип кріплення: чітко оберіть варіант: поверхнево монтовані кліпси SMT Clips, двокомпонентна конструкція (рама + кришка на засувках) або однокомпонентний суцільнопаяний екран.
- Термопрофіль оплавлення: якщо використовується масивний кастомний екран із великою теплоємністю, вимагайте налаштування індивідуального термопрофілю для повного розплавлення пасти без перегріву сусідніх чутливих мікросхем.
- Пакування компонентів: вказуйте спосіб постачання екранів: у стрічці на котушці (Tape & Reel для автоматизованого монтажу Pick-and-Place) або у вакуумних піддонах (Trays для ручного монтажу чи великогабаритних виробів).
- Ремонтопридатність: визначте, чи повинен екран зніматися для сервісного обслуговування (вимагає кліпс або двоскладових рамок), чи монтується нерозбірно.
Приховані ризики (першопричини та методи запобігання)
Навіть за наявності детальних креслень процес виробництва друкованих плат з екранувальними кришками несе специфічні ризики. Ці проблеми часто непомітні на стадії поодиноких прототипів, але спричиняють масовий брак під час серійного виробництва.
1. «Тіньовий ефект» під час оплавлення тіньового ефекту
- Ризик: великі металеві кришки екранують конвекційне тепло в печі оплавлення. Паяні з'єднання під екраном або поблизу його внутрішніх стінок можуть не досягти температури ліквідусу, формуючи так звану холодну пайку.
- Виявлення: періодичні функціональні збої, які зникають під час натискання на плату; рентгенівський контроль показує крихку зернисту структуру припою.
- Запобігання: передбачайте отвори в кришці для циркуляції гарячого повітря або оптимізуйте термопрофіль печі, подовжуючи зону попереднього прогріву soak zone для вирівнювання теплового балансу.
2. Спливання екрана та надгробний ефект Floating / Tombstoning
- Ризик: якщо об'єм нанесеної паяльної пасти на заземлювальному контурі нерівномірний або сам екран має мікрокороблення, сили поверхневого натягу рідкого припою перекошують екран або підіймають один із його боків над платою.
- Виявлення: візуальний контроль або оптична інспекція показують перекіс чи відрив контактних лапок екрана.
- Запобігання: використовуйте сегментовані апертури в трафареті (штрихове нанесення пасти замість суцільної безперервної смуги), що нівелює надлишковий тиск припою та запобігає спливанню.
3. Внутрішні короткі замикання
- Ризик: під час складання корпусу або тестів на падіння тонкий метал кришки прогинається і торкається високих внутрішніх компонентів. Особливо вразливими є сигнальні виводи поблизу вузлів підключення ВЧ-роз'ємів RF connector launch assembly.
- Виявлення: миттєва відмова пристрою або коротке замикання на землю.
- Запобігання: встановіть жорсткий зазор по осі Z у CAD-системі. За необхідності наклеюйте ізоляційну каптонову стрічку на внутрішню сторону верхньої кришки екрана.
4. Теплові пастки Thermal Traps
- Ризик: закритий екран діє як термос. Потужні ВЧ-підсилювачі (PA) під ним швидко перегріваються, що призводить до дрейфу робочої частоти, деградації підсилення або повного виходу з ладу.
- Виявлення: термографічне сканування (яке ускладнене наявністю металу) або показники внутрішніх температурних датчиків IC, що перевищують норму.
- Запобігання: застосовуйте високоефективні термопрокладки (TIM) для відведення тепла від кристала безпосередньо на кришку екрана (перетворюючи її на радіатор) або забезпечуйте щільний масив заземлювальних перехідних отворів під чипом для скидання тепла на внутрішні мідні шари.
5. «Сліпі зони» для автоматичної оптичної інспекції (AOI)
- Ризик: камери AOI фізично не здатні перевірити якість монтажу компонентів, закритих суцільним екраном. Зміщення або відсутність пасивних компонентів залишаються непоміченими аж до функціонального тесту.
- Виявлення: високий відсоток браку на етапі вихідного функціонального контролю (FCT).
- Запобігання: використовуйте двокомпонентні екрани (рама монтується на SMT, контроль AOI проводиться відкрито, а кришка замикається після інспекції). У разі використання суцільних кришок обов'язково впроваджуйте 2D/3D рентгенівський контроль (AXI).
6. Тиск під час захисного лиття під тиском Overmolding
- Ризик: якщо модуль проходить низькотискову заливку (low-pressure overmolding для герметизації ВЧ-трактів), гідравлічний тиск полімеру може зім'яти тонку кришку або зрушити її з місця паяння.
- Виявлення: механічна деформація екрана, зсув або мікротріщини в паяних з'єднаннях.
- Запобігання: вибирайте екрани з більшою товщиною стінок та внутрішніми ребрами жорсткості або штампованими колонами підтримки.
7. Витікання припою через відкриті перехідні отвори Via Wicking
- Ризик: якщо в межах контактного майданчика під екран залишити відкриті незахищені перехідні отвори, паяльна паста під час оплавлення затягується всередину отвору через капілярний ефект, залишаючи контакт сухим.
- Виявлення: недостатній об'єм припою, слабка механічна міцність — екран відривається під час випробувань на вібрацію або падіння.
- Запобігання: закривайте отвори захисною маскою зі зворотного боку tenting або використовуйте технологію заповнених і глухих металізованих отворів (VIPPO).
8. Невідповідність температурного розширення CTE Mismatch
- Ризик: коефіцієнт теплового розширення металевого екрана суттєво відрізняється від КТР склотекстоліту FR-4. Регулярні термоцикли створюють зсувні напруження, що руйнують паяні з'єднання.
- Виявлення: відмови пристроїв в умовах реальної експлуатації через кілька місяців або циклічних навантажень.
- Запобігання: використовуйте пружинне кріплення на кліпсах для габаритних екранів або забезпечуйте достатній об'єм паяльного шва, здатного демпфувати механічні напруження.
План валідації (що тестувати, коли та критерії відповідності)
Щоб переконатися в надійності вибраного технічного рішення, необхідний структурований план випробувань, який не обмежується звичайним продзвонюванням кіл.
1. Контроль нанесення паяльної пасти SPI — Solder Paste Inspection
- Мета: перевірити точність об'єму та форми пасти на заземлювальному контурі.
- Метод: 3D оптичний контроль SPI вимірює висоту та площу відбитків.
- Критерій відповідності: об'єм пасти становить 80–120% від розрахункового значення апертури трафарету. Відсутність перемичок і розривів.
2. Рентгенівський контроль першого виробу First Article X-Ray
- Мета: перевірка змочуваності припоєм під рамкою екрана та відсутність замикань/кульок припою всередині.
- Метод: 2D або 3D рентгенівська інспекція перших 5–10 змонтованих плат серії.
- Критерій відповідності: понад 75% суцільного змочування площі контактного контуру без пустот; повна відсутність вільних кульок припою під кришкою.
3. Випробування на відрив Shield Retention / Pull Test
- Мета: оцінка механічної міцності паяного шва або утримувальної сили кліпс.
- Метод: прикладання вертикального зусилля на відрив до екрана аж до руйнування (вибірковий руйнівний контроль).
- Критерій відповідності: руйнування має відбуватися по тілу металу або виривом міді з діелектрика плати, але не по межі розділу припій-метал. Зусилля відриву перевищує норматив (наприклад, > 50 Н).
4. Випробування на термоудар і термоциклювання
- Мета: стрес-тест надійності при розбіжності КТР металу екрана та основи плати.
- Метод: від -40°C до +85°C (або +125°C у спецзастосуваннях), від 500 до 1000 циклів.
- Критерій відповідності: відсутність видимих мікротріщин у шві; опір кола заземлення залишається < 0,1 Ом.
5. Ефективність екранування в безвідлунній камері EMI Chamber
- Мета: перевірка фактичного рівня придушення радіочастотних завад.
- Метод: сканування спектра випромінюваних завад з установленим екраном і без нього.
- Критерій відповідності: зниження рівня шумів відповідає розрахунковим моделям (наприклад, затухання щонайменше -20 дБ на цільовій частоті).
6. Реальний тепловий профіль Live Thermal Profiling
- Мета: гарантувати, що мікросхеми під екраном не переходять у температурний тротлінг.
- Метод: встановлення термопар безпосередньо на корпуси IC під закритим екраном і запуск пристрою на максимальній потужності передавача.
- Критерій відповідності: температура переходу junction temperature залишається щонайменше на 10°C нижчою за максимальну паспортну межу компонента.
7. Вібраційні випробування
- Мета: підтвердити, що екран не резонує, не зіскакує з кліпс і не спричиняє замикань.
- Метод: профіль випадкової вібрації за стандартами автомобільної або аерокосмічної промисловості.
- Критерій відповідності: відсутність механічного зміщення; відсутність короткочасних розривів кола заземлення чи електричних замикань.
8. Симуляція демонтажу та ремонту Rework Test
- Мета: підтвердити ремонтопридатність виробу в сервісних умовах.
- Метод: зняття та повторне встановлення екрана за допомогою стандартного термоповітряного паяльного обладнання.
- Критерій відповідності: контактні майданчики на друкованій платі не відшаровуються; сусідні SMT-компоненти не зсуваються; новий екран встановлюється рівно та надійно пропаюється.
Контрольний список постачальника (RFQ та питання аудиту)
Під час вибору заводу для виробництва плат з екранувальними кришками використовуйте цей перелік для всебічної оцінки можливостей партнера.
Група 1: Вихідні дані RFQ (що ви передаєте)
- Gerber-файли: включаючи виділені шари паяльної пасти та паяльної маски саме для контуру екрана.
- 3D STEP-модель: точна твердотільна модель екрана (критично для контролю зазорів і висоти).
- Складальне креслення: із чітко зазначеною орієнтацією, полярністю та зонами заборони розміщення Keep-Out.
- Діаграма стек-апу: із зазначенням суцільного опорного шару заземлення безпосередньо під екраном.
- Специфікація (BOM): із точним артикулом кришки та кліпс (якщо застосовуються).
- Вимоги до функціонального контролю: критерії проходження ВЧ-тестів.
- Оцінка річного обсягу (EAU): для вибору оснащення (лазерна різка/гнуття на прототипах проти твердосплавного штампа на серії).
- Вимоги до пакування: специфікація параметрів котушки та стрічки (Tape & Reel) для живильників SMT.
Група 2: Підтвердження технологічних можливостей (що має довести виробник)
- Проєктування трафаретів: чи має виробник стандартизовані правила апертур для екранів (сегментування, антисплеск)?
- Точність Pick-and-Place: чи підтримують установники роботу з вагою та площею ваших екранів без втрати вакууму?
- Налаштування термопрофілю: чи є в інженерів досвід складання плат із високою локальною теплоємністю?
- Постачання штампованих виробів: чи має завод власний парк штампування/перевірених партнерів, чи клієнт самостійно постачає екрани?
- ВЧ-компетенції: чи збирали вони раніше складні вузли введення ВЧ-роз'ємів?
- Зберігання матеріалів: як запобігають окисленню нейзильберу до моменту встановлення на лінію?
Група 3: Система контролю якості та простежуваність
- Рентгенівський контроль (AXI): наявність вбудованого або автономного рентгена для огляду швів під екраном.
- Стратегія AOI: як здійснюється оптичний контроль компонентів до встановлення кришки (у випадку односкладових екранів)?
- Нормативи порожнин voids: який допустимий відсоток пустот у припої на широких заземлювальних доріжках?
- Антистатичний захист (ESD): наявність належного заземлення ліній, щоб уникнути накопичення заряду на металевих кришках.
- Простежуваність партій: можливість зв'язати партію металевих кришок із серійним номером готової плати.
- Дії з невідповідною продукцією: протокол дій у разі виявлення неплощинності кришок у вхідному контролі.
Група 4: Контроль інженерних змін (ECN) та логістика
- Обслуговування оснащення: кому належить штамп і хто оплачує його регламентний ремонт/заміну?
- Процедура ECN: як швидко вносяться зміни в разі коригування контуру екрана?
- Терміни виробництва Lead Time: різниця в часі між виготовленням плати та штампуванням нової партії екранів.
- Кліматичне зберігання: наявність сухих шаф зі зволожувальним контролем для запобігання втраті паяльності.
- Тара та логістика: чи транспортуються зібрані плати в антистатичних треях із відділеннями потрібної глибини?
Інженерні компроміси та практичний вибір
Будь-яке інженерне рішення щодо екранування — це баланс компромісів. Нижче наведено практичні орієнтири для вибору оптимального варіанта.
1. Однокомпонентна кришка проти двокомпонентної (Рама + Кришка)
- Якщо пріоритет — Собівартість: обирайте Однокомпонентну кришку. Потрібен лише один штамп і одна операція встановлення на SMT-лінії.
- Якщо пріоритет — Ремонтопридатність та оптичний контроль: обирайте Двокомпонентну систему. Ви можете провести повноцінний AOI після печі оплавлення і закрити кришку наприкінці. Також це спрощує сервісне обслуговування в польових умовах.
2. SMT-кліпси проти суцільного паяного контуру
- Якщо пріоритет — Економія місця на платі: обирайте Суцільний паяний контур. Він зазвичай потребує меншої ширини майданчика, ніж монтажні зони під кліпси.
- Якщо пріоритет — Стійкість до термоударів і легкість зняття: обирайте SMT-кліпси. Вони компенсують механічні деформації плати та дозволяють знімати екран без нагрівання.
3. Перфорована кришка проти суцільної
- Якщо пріоритет — Охолодження та якість паяння: обирайте Перфоровану. Отвори полегшують вихід газів флюсу, конвекційне прогрівання та відведення тепла.
- Якщо пріоритет — Максимальна ізоляція на надвисоких частотах: обирайте Суцільну. Будь-який отвір може створювати витік електромагнітного поля, якщо його діаметр сумірний із довжиною хвилі.
4. Індивідуальне штампування проти стандартних готових екранів Off-The-Shelf, OTS
- Якщо пріоритет — Швидкість і малі серії: обирайте Готові рішення (OTS) (каталоги Masach, Laird, Harwin). Немає витрат на штампи, компоненти доступні зі складу.
- Якщо пріоритет — Максимальне використання площі та великі тиражі: обирайте Індивідуальний штамп. Ви отримуєте ідеальну посадку за габаритами та формою, а ціна одиниці виробу на великих обсягах різко падає.
5. Нейзильбер нейзильбер проти лудженої сталі луджена сталь
- Якщо пріоритет — Бездоганна паяльність і стійкість до корозії: обирайте Нейзильбер. Він не іржавіє, не боїться подряпин і чудово змочується припоєм без агресивних флюсів.
- Якщо пріоритет — Бюджет: обирайте Луджену сталь. Вона дешевша, але важча, а на лініях зрізу оголюється сталева основа, яка з часом піддається корозії.
6. Монтаж у наскрізні отвори (THT) проти поверхневого монтажу (SMT)
- Якщо пріоритет — Екстремальна вібростійкість: обирайте Штирі THT. Механічне закріплення в наскрізних металізованих отворах витримує сильні вібрації та удари.
- Якщо пріоритет — Щільність трасування внутрішніх шарів: обирайте SMT. Ви не займаєте канали трасування на внутрішніх шарах отворами.
Часті запитання (FAQ)
П: Яка мінімальна безпечна відстань між стінкою екрана та внутрішніми компонентами?
В: Ми рекомендуємо закладати мінімум 0,5 мм (20 mils). Ця відстань враховує похибку встановлення компонентів, точність позиціонування самого екрана на SMT та товщину матеріалу стінки. Зменшення цієї відстані суттєво підвищує ризик коротких замикань.
П: Як правильно спроєктувати трафарет паяльної пасти під заземлювальний контур екрана?
В: Уникайте суцільної суцільновирізаної смуги на трафареті. Використовуйте переривчасті штрихові апертури (наприклад, 6 мм пасти, 2 мм пропуск). Це усуває ефект спливання кришки, нормалізує товщину шару та забезпечує вихід летких компонентів флюсу, мінімізуючи газові раковини voids.
П: Чи можна розташовувати перехідні отвори прямо на майданчику паяння екрана?
В: Так, але вони мають бути відповідним чином оброблені. Відкриті отвори всмоктуватимуть припій під дією капілярного ефекту, спричиняючи сухі ненадійні з'єднання. Ми рекомендуємо використовувати технологію глушіння/заповнення або захисту маскою зі зворотного боку tenting. Якщо отвори відкриті, виносьте їх на внутрішній край майданчика, а не по центру.
П: Як висота екрана впливає на вузол підключення ВЧ-роз'єму RF connector launch?
В: Якщо стінка екрана розташована занадто близько до місця переходу коаксіального роз'єму на мікросмужкову лінію, паразитна ємність стінки розладжує хвильовий опір переходу (50 Ом). Переконайтеся, що в стінці екрана передбачено відповідний виріз або забезпечено достатній повітряний зазор.
П: Чи варто паяти кришки вручну, чи краще використовувати піч оплавлення?
В: Піч оплавлення завжди є кращим вибором з точки зору повторюваності та якості. Ручне паяння масивного металевого екрана вимагає потужних паяльників, що призводить до нерівномірного прогріву, холодних пайок та ризику термічного пошкодження сусідніх компонентів. Ручне паяння припустиме лише для штучних макетів.
П: Як підготувати екран до процесу заливки компаундом overmolding?
В: Обов'язково використовуйте посилені кришки з внутрішніми колонами підтримки або ребрами жорсткості. Стандартні тонкостінні екрани легко деформуються під тиском прес-форми. Також переконайтеся, що температура заливки не призведе до повторного розплавлення припою (за необхідності використовуйте високотемпературні припої).
П: Як організувати тепловідведення від мікросхем під глухим екраном?
В: Використовуйте саму друковану плату як головний радіатор: розміщуйте густі масиви теплопровідних перехідних отворів під термопадами мікросхем для передачі тепла на внутрішні та зворотні мідні полігони. Якщо цього недостатньо, встановіть еластичну термопрокладку gap pad між чипом і верхньою кришкою екрана, щоб тепло розсіювалося через метал.
П: Чи потрібно заземлювати екран абсолютно по всьому периметру?
В: Ідеально — так, суцільне з'єднання забезпечує найкращу клітку Фарадея. Проте на нижчих частотах припустимі проміжки між точками паяння або кліпсами. Головне правило для НВЧ та швидкісних сигналів: максимальний крок між точками заземлення не повинен перевищувати 1/20 довжини хвилі найвищої робочої або гармонійної частоти сигналу в схемі.
Пов'язані сторінки та ресурси
- Виробництво високочастотних друкованих плат – дізнайтеся про спеціалізовані діелектрики Rogers, Teflon, які найкраще комбінуються з рішеннями ВЧ-екранування.
- Послуги поверхневого (SMT) та наскрізного (THT) монтажу – дізнайтеся, як ми реалізуємо автоматизоване встановлення екранувальних кришок та кліпс на виробничих лініях.
- Проєктування стек-апу друкованих плат – дізнайтеся, як правильно організувати площини заземлення для досягнення максимальної ефективності екранування.
- Інженерні рекомендації DFM – отримайте доступ до технологічних норм зазорів, допусків і контактних майданчиків для уникнення затримок у виробництві.
- Замовити розрахунок вартості – готові запустити проєкт? Надішліть файли для детального аналізу конструкції ВЧ-екрана нашими технологами.
Висновок
Проєктування екранувальних кришок на друкованій платі RF shield can design — це критична точка перетину електричних параметрів та технологічних реалій виробництва. Недостатньо просто накреслити контур прямокутника навколо ВЧ-тракту; необхідно створити технологічний інтерфейс, що враховує динаміку розтікання припою, теплову конвекцію, коефіцієнти теплового розширення та доступ для оптичного контролю. Чітко визначаючи вимоги до матеріалів і площинності, запобігаючи «тіньовому ефекту» і застосовуючи суворий план валідації, ви зможете безпечно масштабувати серійне виробництво вашого бездротового пристрою.
На заводі APTPCB ми спеціалізуємося на перетворенні складних ВЧ-розробок на надійні серійні вироби. Коли ви будете готові перевірити ваш проєкт, надішліть нам файли Gerber (із зазначенням шарів маски та пасти під екрани), структуру шарів stackup та складальні креслення. Ми допоможемо оптимізувати топологію під серійний монтаж, гарантуючи якісне заземлення екранів і чистоту ваших радіосигналів.