
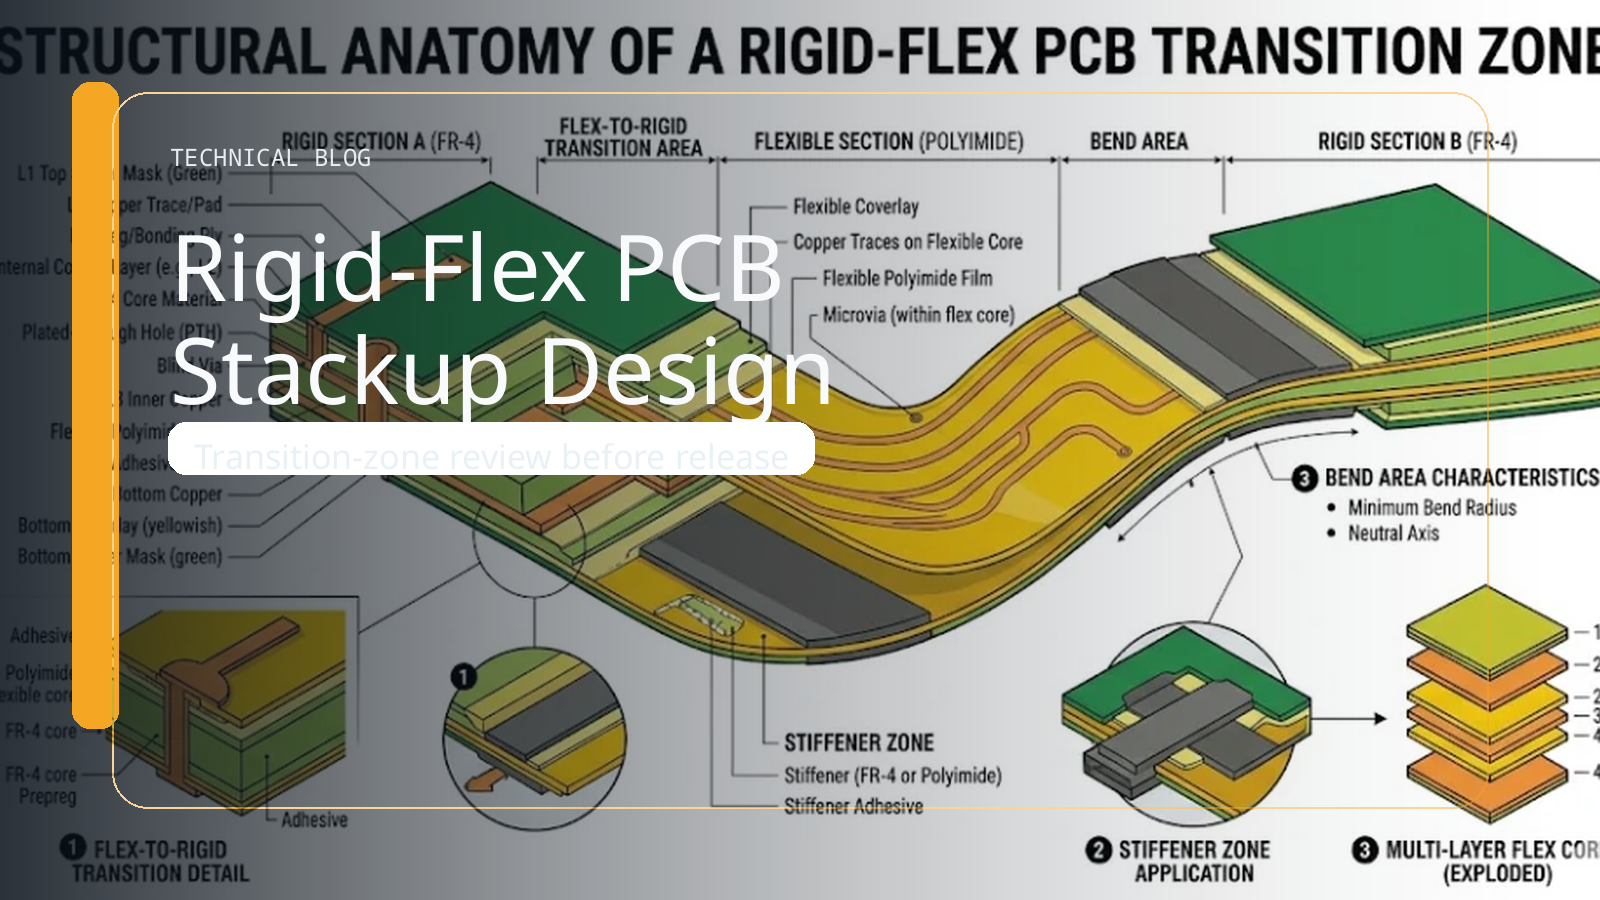
Аудит структури шарів (стек-апу) гнучко-жорсткої друкованої плати — це відповідальне інженерне рішення перед запуском у виробництво, а не проста формальність підрахунку кількості шарів.
Стек-ап визначає, як поводитимуться жорсткі секції, гнучкі ділянки, захисні покривні плівки (coverlay), ребра жорсткості (stiffeners), геометрія мідних провідників, перехідні отвори та елементи HDI в місці їхнього фізичного стику — найбільш механічно вразливій ділянці плати: перехідній зоні «жорсткий-гнучкий» (rigid-to-flex transition zone).
Ключове інженерне питання полягає в наступному:
Чи чітко затверджена конструкторська документація визначає, де саме змінюється жорсткість плати, де відбувається згинання, як забезпечується механічна підтримка та які контрольні документи підтверджують готовність перехідної зони до серійного виробництва?
Гнучко-жорстка друкована плата може бездоганно пройти електричний контроль після виготовлення, але згодом продемонструвати серйозні проблеми з надійністю під час складання, згинання в корпус, вібрацій, термоциклів або встановлення у кінцевий виріб. Більшість прихованих дефектів зароджуються саме там, де конструкція змінюється стрибкоподібно.
Що необхідно перевірити в стек-апі гнучко-жорсткої плати перед релізом?
Комплексний аудит структури шарів rigid-flex плати повинен дати вичерпні відповіді на п'ять фундаментальних питань:
- Де саме плата переходить від жорсткої механічної поведінки до гнучкої?
- Де згинання суворо дозволене, обмежене за радіусом або повністю заборонене?
- Як взаємодіють між собою плівки coverlay, підсилювачі (stiffeners), баланс міді та міжшарові переходи?
- На якій відстані від механічно навантажених зон розташовані мікроотвори та структури HDI?
- Які підтвердні документи та виробничі звіти вимагаються від постачальника до запуску партії?
Самого лише креслення друкованої плати недостатньо. Пакет документації для релізу повинен чітко передавати конструкторський задум, щоб виробничі рішення не віддавалися на довільну інтерпретацію інженерам CAM на заводі.
Чому перехідна зона rigid-flex є зоною найвищого ризику?
Гнучко-жорстка друкована плата поєднує два принципово різні механічні середовища.
Жорсткі секції забезпечують надійну опору для важких компонентів, високу щільність трасування та геометричну стабільність. Гнучкі секції забезпечують динамічний рух або компактне просторове (3D) компонування всередині корпусу. Зона переходу між ними має плавно демпфувати перепад жорсткості, товщини, механічної напруги в міді та умов фіксації.
Ця перехідна зона часто стає місцем концентрації суперечливих вимог:
- траси провідників, що входять у гнучку секцію;
- границі вікон захисної плівки (coverlay);
- краї підсилювальних пластин (stiffeners);
- зони механічної фіксації роз'ємів;
- структури з контрольованим імпедансом;
- перехідні отвори HDI або щільні віялові виходи BGA (escape routing);
- монтажні зусилля під час ручного чи автоматизованого складання.
Якщо кожне з цих рішень проєктується ізольовано, підсумкова багатошарова конструкція створить небезпечну концентрацію механічних напружень.
Грамотний аудит стек-апу визначає не просто перелік шарів, а й механічну функцію кожної просторової зони плати.
Які параметри перехідної зони необхідно остаточно зафіксувати до виходу на RFQ?
Використовуйте цю матрицю рішень під час погодження конструкторської документації:
| Область рішень | Інженерне питання | Документальне підтвердження в релізі |
|---|---|---|
| Межа «жорсткий/гнучкий» | Де саме змінюється механічна поведінка? | Механічний шар із маркуванням жорстких і гнучких ділянок |
| Зона згинання | Де відбуватиметься динамічна чи статична деформація? | Лінія згину, радіус згину та позначення зон заборони (keep-out) |
| Баланс стек-апу | Чи збалансовано матеріали та розподіл міді? | Детальне креслення стек-апу з точним зазначенням матеріалів і товщин |
| Конструкція Coverlay | Чи узгоджені вимоги захисту та доступу до паяння? | Контури вікон coverlay та допуски на їхнє суміщення |
| Розміщення підсилювачів | Чи відповідає опора потребам складання та навантаженням? | Карта матеріалів підсилювачів, їхнього положення та товщини |
| Сусідство з HDI | Чи створюють мікроотвори механічний конфлікт? | Перевірка відстані від отворів до лінії зламу/переходу |
| Технологічна опора при складанні | Як плата фіксується до остаточного монтажу в корпус? | Конструкція технологічних полів, палет (carrier) та оснащення |
Мета цієї перевірки — не просто ліквідувати можливі відхилення, а гарантувати, що завод отримає вичерпну інформацію для виготовлення та валідації саме тієї конструкції, яку заклав інженер.
Які дефекти rigid-flex плат найчастіше виникають після запуску виробництва?
Більшість відмов гнучко-жорстких плат трапляється тому, що кілька окремо допустимих конструктивних рішень накладаються одне на одне в тісному просторі перехідної зони.
| Вид дефекту | Типова проєктна причина | Технічний наслідок |
|---|---|---|
| Розтріскування провідників | Мідна доріжка потрапляє в зону високої механічної деформації | Періодичні обриви електричного кола під час вібрацій або згинання |
| Відшарування Coverlay | Межа покривної плівки накладається на напружену зону згину | Локальне відставання плівки, проникнення вологи та хімічних агентів |
| Розшарування (Деламінація) | Різкий стрибкоподібний перепад жорсткості або товщини шарів | Розшарування структури після паяння оплавленням або термоциклів |
| Напруження в перехідних отворах | Структури HDI або наскрізні отвори підійшли впритул до лінії вигину | Механічна втома та мікротріщини в кутах металізації отворів |
| Пошкодження під час складання | Недостатня опора під час установки роз'ємів чи маніпуляцій | Механічний злам плати ще до завершення монтажу виробу |
Критично пам'ятати: успішне проходження електричного тесту (E-test) на заводі ніяк не підтверджує надійність механічної перехідної зони. Механіка конструкції повинна перевірятися за окремим протоколом.
Як плівки coverlay та підсилювачі впливають на надійність rigid-flex плат?
Як слід перевіряти захисну плівку (coverlay)?
Coverlay служить для ізоляції та механічного захисту оголених мідних провідників на гнучких шарах і суттєво впливає на локальну жорсткість структури.
Обов'язково перевіряйте:
- розташування вікон у плівці coverlay;
- вимоги до захисту ділянок згинання;
- доступність контактних майданчиків для нанесення пасти;
- технологічні допуски на суміщення плівки (registration tolerance);
- відстань між краями вікон coverlay та лініями фактичного згину.
Вікно в coverlay, яке повністю задовольняє електричні зазори, може стати концентратором напруження під час деформації плати, якщо воно розташоване занадто близько до переходу.
Як слід перевіряти підсилювальні пластини (stiffeners)?
Підсилювачі створюють жорстку механічну основу під роз'ємами, масивними компонентами та ділянками фіксації, але водночас створюють різкий бар'єр жорсткості.
Обов'язково контролюйте:
- матеріал підсилювача (FR-4, поліімід, алюміній, нержавіюча сталь);
- номінальну товщину;
- точне положення краю підсилювача відносно жорсткої частини плати;
- тип клейового з'єднання (термореактивний клей чи адгезив, чутливий до тиску — PSA);
- відстань від краю підсилювача до активних зон згинання (уникайте накладання ліній зламу).
Інженерна мета полягає не просто в додаванні механічної жорсткості. Перехід жорсткості повинен точно відповідати умовам монтажу та навантаженням під час експлуатації.
Як технологія HDI змінює підхід до аудиту стек-апу rigid-flex?
HDI та технологія гнучко-жорстких плат вирішують різні інженерні завдання.
HDI підвищує щільність трасування завдяки мікроперехідним отворам (microvias), тонким провідникам і послідовному нарощуванню шарів (sequential build-up). Rigid-flex забезпечує просторове розташування та рухливість. Їхнє поєднання дозволяє створювати надкомпактну електроніку, проте багаторазово підвищує ризики в перехідній зоні.
HDI потребує особливої уваги, коли:
- лазерні мікроотвори наближаються до межі розділу «гнучкий-жорсткий»;
- щільні полігони міді у внутрішніх шарах викликають локальні зміни жорсткості;
- нарощувані діелектричні шари різко змінюють локальну товщину плати;
- зусилля під час запресовування роз'ємів передаються на тонкі структури перехідної зони.
Ключове питання звучить так:
Чи здатна структура мікроотворів HDI співіснувати з механічними деформаціями в місці гнучко-жорсткого переходу?
Проєкт, у якому стек-ап HDI та гнучкі шари розглядалися ізольовано різними розробниками, майже завжди стикається з розшаруванням або обривом мікроотворів у процесі експлуатації.
Які матеріали слід розглядати для побудови стек-апу rigid-flex?
Універсального стек-апу для гнучко-жорстких плат не існує. Оптимальний вибір матеріалів диктується виключно умовами експлуатації кінцевого виробу.
Вихідними даними для вибору є:
- характер згинання: одноразове монтажне згинання (flex-to-install) чи динамічне циклічне згинання (dynamic flex);
- геометричні обмеження в корпусі та радіус згину;
- технологічний процес монтажу компонентів (безсвинцеве оплавлення);
- вимоги до підтримки важких компонентів;
- робочий температурний діапазон;
- очікуваний ресурс надійності.
Кожен шар матеріалу повинен відповідати за свою механічну роль:
- діелектрики гнучких шарів (безадгезивний поліімід) вибираються відповідно до вимог радіуса згину;
- тип фольги (осаджена гальванічна ED чи катана відпалена RA) має відповідати статичному чи динамічному режиму роботи;
- плівки coverlay мають забезпечувати необхідний електричний захист і стійкість до згинання;
- підсилювачі мають витримувати зусилля з'єднання роз'ємів без прогину.
Стек-ап вважається успішним, коли кожен його компонент працює в межах своїх механічних допусків.
Що необхідно включити в пакет RFQ для виробництва гнучко-жорстких плат?
Виробник не зможе провести повноцінний технологічний аналіз (DFM) виключно на основі стандартних шарів Gerber.
Пакет RFQ обов'язково повинен містити:
| Дані в пакеті RFQ | Призначення для виробництва |
|---|---|
| Креслення стек-апу | Визначає точну послідовність шарів, типи матеріалів і товщини |
| Зонування плати | Чітко окреслює межі жорстких і гнучких ділянок |
| Позначення зон згинання | Захищає критичні динамічні зони від випадкових отворів чи розривів |
| Специфікація Coverlay | Регламентує контури захисних плівок і доступ до контактних зон |
| Карта підсилювачів | Фіксує матеріали, товщину та межі підсилювальних пластин |
| Інформація про HDI та отвори | Дозволяє оцінити напруження навколо перехідних структур |
| Вимоги до хвильового опору | Пов'язує геометрію діелектриків із параметрами сигналів |
| Обмеження для монтажу | Визначає вимоги до технологічних рамок, термопрофілю та маніпуляцій |
Для точної технічної оцінки передавайте виробнику повний інженерний контекст, а не тільки файли топології.
Корисні розділи на сайті APTPCB: сторінка виробництва гнучко-жорстких плат, сторінка гнучких плат, послуги монтажу гнучко-жорстких вузлів, сторінка виробництва плат HDI та інженерні рекомендації DFM.
Як оцінювати технічний відгук виробника під час DFM-аудиту?
Перед запуском виробництва переконайтеся, що завод дав кваліфіковані відповіді на наступні питання:
| Питання технологічного аудиту | Обов'язкове підтвердження |
|---|---|
| Чи відповідає стек-ап реальному зонуванню плати? | Узгоджене креслення структури шарів від заводу |
| Чи враховано всі шари coverlay та stiffeners? | Підтвердження конструкції та технології пресування |
| Чи перевірено механіку перехідних ділянок? | Письмовий звіт DFM із зазначенням зазорів |
| Чи проаналізовано мікроотвори поруч із переходом? | Аналіз взаємного розташування шарів і переходів |
| Чи узгоджено методи контролю якості? | Протокол випробувань і план валідації |
| Чи зрозумілі вимоги до монтажу компонентів? | Обговорення оснащення (палет), фіксаторів і термопрофілю |
Мета аудиту полягає не лише в перевірці паспортних можливостей заводу, а й у досягненні абсолютно однакового розуміння конструкції розробником та технологами фабрики.
Як валідувати якість перехідної зони rigid-flex на перших партіях?
Практичний алгоритм валідації включає:
- Порівняти фабричні звіти пресування, креслення стек-апу, розташування coverlay та stiffeners із початковим конструкторським задумом.
- Провести детальний візуальний та оптичний огляд зон зламу, де різко змінюється товщина або щільність міді.
- Проконтролювати якість суміщення шарів і точність посадки підсилювачів на перших зразках.
- Виконати виготовлення шліфів (cross-section) і провести рентгенівський огляд (AXI) для перевірки мікроотворів та зон переходу на наявність мікропустот і розшарувань.
- Провести випробування на складання у корпус, перевіривши поведінку плати під реальними механічними навантаженнями.
Валідація підтверджує, що виготовлена плата точно відповідає задуму інженера. Проте вона не здатна компенсувати прогалини в початковому визначенні стек-апу.
Часті запитання (FAQ): аудит стек-апу rigid-flex плат
Чи можна застосовувати стандартні правила перевірки жорстких плат для rigid-flex?
Ні. Проєкти rigid-flex вимагають обов'язкового аналізу механіки перехідних ділянок, радіусів згину, напружень у міді, умов підтримки та перепадів товщини матеріалів.
На якому етапі слід залучати технологів виробника?
DFM-аналіз виробником повинен проводитися до фіксації оснащення та запуску в серію — на етапі, коли можна безболісно скоригувати структуру шарів, зазори та матеріали підсилювачів.
Чи гарантує зменшення кількості шарів зниження ризиків відмов?
Ні. Загальна кількість шарів є лише одним із чинників. Конструкція перехідної зони, симетрія міді, правильність вибору coverlay та технологія складання мають значно більший вплив на надійність.
Яка інформація найбільш корисна заводу для аналізу перехідних зон?
Найбільшу цінність мають: точний стек-ап із товщинами діелектриків, чітко позначені межі жорстких і гнучких ділянок, контури плівок coverlay, прив'язка підсилювачів, розташування мікроотворів HDI та просторові вимоги до встановлення в корпус.
Наступні кроки
Успішне виробництво гнучко-жорстких друкованих плат залежить від суворого контролю перехідної зони задовго до запуску станків.
Повний релізний пакет повинен включати виробничі файли ODB++ або IPC-2581, детальний стек-ап rigid-flex, контури захисних плівок coverlay і підсилювачів, а також 3D-моделі згинання плати в корпусі.
Надішліть свій проєкт через сторінку розрахунку замовлення для отримання детального технологічного звіту щодо структури перехідних зон, технологічності (DFM) та готовності плати до серійного виробництва.
Джерела та стандарти
Огляд стандартів IPC для гнучких та гнучко-жорстких друкованих плат (IPC-2223, IPC-6013).
Визначає базову термінологію та інженерні рекомендації для проєктування зон переходу.Сторінка гнучко-жорстких плат APTPCB
Технічні характеристики зонування та вимоги до передачі конструкторської документації.Сторінка гнучких плат APTPCB
Особливості роботи з гнучкими діелектриками та правила механічної обробки.Сторінка технологій HDI APTPCB
Вимоги до суміщення мікроотворів і гнучко-жорстких конструкцій.Інженерні рекомендації DFM APTPCB
Правила перевірки технологічності та підготовки релізних пакетів.
Інформація про авторів та рецензентів
- Автор: Інженерна група APTPCB з технологій rigid-flex, HDI та DFM-аналізу
- Технічна рецензія: Інженерний відділ проєктування конструкцій rigid-flex, аналізу перехідних зон та технології складання
- Останнє оновлення: 15 травня 2026 року