
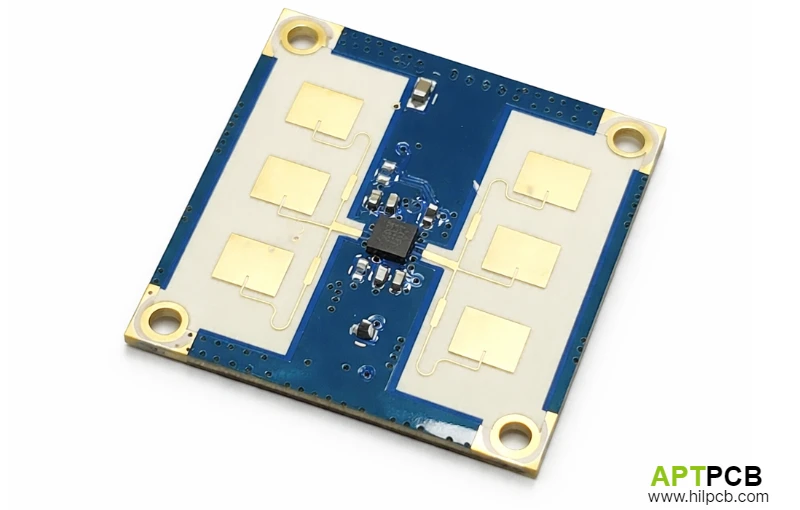
Rogers RO3003 — це керамонаповнений ламінат на основі PTFE (фторопласту), призначений для НВЧ та радіочастотних схем. Згідно зі специфікацією виробника, його номінальна технологічна діелектрична проникність становить 3.00 ± 0.04, типовий тангенс діелектричних втрат — 0.0010 на частоті 10 ГГц, а вологопоглинання — лише 0.04%. Ці параметри забезпечують мінімальні втрати енергії в радіотракті, але вони не регламентують параметри технологічного процесу поверхневого монтажу (SMT). Налаштування монтажної лінії повинні визначатися повною конструкцією друкованої плати, фінішним покриттям, паяльною пастою, компонентами, геометрією корпусів та планом випробувань.
Ключові висновки
- Чітко розділяйте вимоги до виготовлення «голої» плати та вимоги до її складання. Підготовка стінок отворів і хімічна металізація PTFE належать до виготовлення плати; апертури трафарету, термопрофіль оплавлення, відмивання флюсу та рентгенівський контроль (AXI) належать до монтажу.
- Не встановлюйте обов'язкове попереднє сушіння в печі або середовище азоту лише за назвою ламінату. Рішення має базуватися на структурі плати, фінішному покритті, умовах зберігання, характеристиках пасти, класі чутливості компонентів до вологи (MSL) та кваліфікованих даних процесу.
- Гібридні плати RO3003/FR-4 мають іншу теплоємність, схильність до термокороблення та поведінку міжшарових меж, ніж прості двошарові ВЧ-плати.
- Визначайте норми пустот (voiding) та площу змочування для компонентів із виводами під корпусом (BTC / QFN) відповідно до електричної та теплової функції контактного паду. Єдиний універсальний відсоток пустотності не є вичерпним критерієм бракування.
- Обов'язково проводьте верифікацію ВЧ-параметрів після монтажу, коли роз'єми, екрани, об'єм припою, очищення, ремонтні операції або термічні цикли можуть змінити узгодження радіочастотного тракту.
Що змінюється, коли плата на RO3003 потрапляє на лінію монтажу?
Матеріал RO3003 повністю сумісний із безсвинцевим паянням, проте зібрана плата може містити зв'язуючі діелектрики, шари FR-4, паяльну маску, металеві покриття, заповнені перехідні отвори та електронні компоненти з вузькими температурними межами. Технологічний термопрофіль повинен орієнтуватися на найбільш термочутливий елемент цієї системи.
| Конструкція | Головний фактор ризику при монтажі | Необхідні докази для релізу |
|---|---|---|
| Двошарова ВЧ-плата на RO3003 | Робота з тонкими гнучкими заготовками, компланарність роз'ємів, низька теплоємність | Використання оснастки (палет), термограми оплавлення, ВЧ-тест |
| Багатошарова плата на RO3003 | Надійність перехідних отворів, неоднорідний розподіл міді, висока сумарна теплоємність | Специфікація стеку, зрізи купонів, багатоточкова термопрофілометрія |
| Гібридна плата RO3003/FR-4 | Різниця коефіцієнтів розширення (CTE), короблення/скручування, асиметричний нагрів | Конструкторське креслення, протоколи площинності та термостійкості |
| ВЧ-модуль із чіпами на відкритих падах | Розподіл пасти, посадка корпусу, пустоти в припої, тепловідвід | Креслення апертур трафарету, звіти SPI/AXI, тепловізійні тести |
| Плата з роз'ємами під пайку або екранами | Точність позиціонування сигнального вводу (launch), контакт із землею, навантаження | Складальний кондуктор, візуальний контроль галтелей, вимірювання VNA |
Монтажне виробництво повинно отримати затверджену структуру шарів та точні маркування матеріалів, а не просто абстрактну вказівку бренду «Rogers». Щоб детальніше ознайомитися з технологічними нормами виготовлення таких плат, перегляньте наш розділ про виробництво друкованих плат Rogers.
Вхідний контроль та правила зберігання
До передачі у виробничу лінію перевірте версію ревізії плати, сертифікати на матеріали та структуру шарів, стан фінішного металевого покриття, лінійні розміри, площинність, результати заводського електротесту (E-test), дані тестування імпедансних купонів та цілісність вакуумного пакування.
Правила поводження з вологою повинні формуватися під конкретну конструкцію. Сам по собі ламінат RO3003 має вкрай низьке паспортне вологопоглинання, проте паяльна маска, внутрішні зв'язуючі препреги FR-4 та вологочутливі компоненти вимагають суворого дотримання стандарту J-STD-033. Проводьте сушіння друкованих плат лише за затвердженим температурно-часовим регламентом, який не спричинить окислення фінішного покриття (особливо імерсійного срібла або OSP), деформації плати або пошкодження компонентів.
Фіксуйте час перебування вологочутливих компонентів поза герметичним пакуванням (floor life) і дотримуйтеся правил MSL. Попереднє сушіння плати не замінює контролю умов зберігання компонентів.
Розрахунок трафарету та паяльної пасти для ВЧ-корпусів
Потужні ВЧ-підсилювачі (PA), трансивери, змішувачі та лінійні стабілізатори зазвичай монтуються в корпусах із відкритим нижнім тепловим і заземлюючим падом (QFN, DFN, LGA). Геометрія нанесення пасти повинна забезпечувати баланс між якісним електричним заземленням, тепловідведенням, правильною посадкою корпусу за висотою, виходом летких фракцій флюсу та відсутністю неприпустимих пустот.
Враховуйте при проектуванні:
- товщину трафарету, узгоджену як для дрібнокрокових сигнальних виводів, так і для масивного центрального паду;
- фрагментацію великих вікон трафарету на сітку менших вікон («віконна рама» / window-pane);
- стан переходів під падом (технологія POFV / заповнення та металізація), щоб уникнути витоку припою у відкриті отвори;
- конфігурацію маски: масковані контактні площадки (SMD) чи немасковані (NSMD) відповідно до вказівок виробника мікросхеми;
- тиск встановлювача (pick-and-place), короблення корпусів, площинність плати та компланарність виводів;
- метод рентгенівського контролю (AXI) та специфічні для проекту критерії відбракування за дефектами пайки.
Оптична інспекція паяльної пасти (SPI) контролює об'єм та форму відбитка до встановлення компонентів. Рентгенівська інспекція (AXI) виявляє приховані дефекти пайки після печі. Проте жоден із цих методів не замінює прямого вимірювання ВЧ-імпедансу чи теплових тестів при реальному навантаженні.
Побудова профілю оплавлення за реальною термодинамікою вузла
Складання термопрофілю починається з аналізу технічного паспорта паяльної пасти, допустимих пікових температур компонентів, конструкції плати, фінішного покриття та конфігурації печі оплавлення. Встановіть термопари в контрольних гарячих і холодних точках: на великому полігоні заземлення, у зоні щільного ВЧ-корпусу, біля металевого екрана або масивного ВЧ-роз'єму, на краю плати та на межі переходу матеріалів у гібридному виробі.
Профілювання слід проводити на реальній робочій панелі з використанням складальної палети. Важка технологічна оснастка змінює рух повітряних потоків і викликає значну теплову інерцію. Контролюйте швидкість наростання температури, час активації флюсу (soak), час перебування вище лінії ліквідусу (TAL), пікову температуру, швидкість конвеєра, газове середовище та температуру корпусів.
Застосування азоту (N2) покращує змочуваність і зменшує окислення для окремих фінішних покриттів і вузьких технологічних вікон, але використання ламінату RO3003 само по собі не робить азот обов'язковим. Вибір захисного середовища має базуватися на типі пасти, покриття, геометрії корпусів і статистиці дефектів пайки.
Повторне термопрофілювання обов'язкове при зміні марки пасти, фінішного покриття плати, конструкції панелі, типу складальної оснастки, встановленні нових масивних компонентів або переналагодженні печі.
Захист високочастотних сигнальних переходів і заземлення при монтажі
На мікрохвильових частотах точка пайки роз'єму стає повноправним елементом ВЧ-кола. Розміри контактних площадок, розміщення заземлюючих отворів, висота центрального виводу роз'єму, об'єм припою, форма фаски на краю плати та зусилля притискання оснастки можуть кардинально змінити зворотні (return loss) та внесені (insertion loss) втрати.
Складальні креслення повинні чітко визначати:
- базу посадки роз'єму та допустимий кут перекосу;
- вимоги до форми галтелей припою на земляних пелюстках і центральному піні;
- контрольні розміри на краю плати, закладені на етапі механічної обробки;
- заборонені зони (keep-out) для металевого інструменту, лаків, наклейок і клею;
- площинність рамки екрана та безперервність пайки земляного шва;
- допустимий крутний момент затягування різьбових з'єднань після монтажу.
Використовуйте спеціалізовані кондуктори, якщо планарність роз'єму неможливо зафіксувати лише малюнком контактних площадок. Не допускайте, щоб вимірювальний коаксіальний кабель або калібрувальний адаптер створювали механічне навантаження на паяний вузол під час вимірювань.
Очищення, нанесення покриттів та ремонтні роботи
Залишки флюсу та миюча хімія можуть істотно спотворювати роботу високоомних кіл, підвищувати ризик електрохімічної міграції, погіршувати адгезію захисних лаків та змінювати ВЧ-характеристики на вузьких мікросмужкових зазорах. Тип пасти, методика відмивання, вимоги до іонної чистоти, сушіння, маскування та вихідний візуальний контроль мають регламентуватися як єдиний безперервний процес.
Захисне вологозахисне покриття (conformal coating) або підливка (underfill) збільшують діелектричне навантаження поблизу ВЧ-провідників. Забороняйте нанесення лаку на резонатори, фільтри, антенні елементи, переходи роз'ємів і вузли підстроювання, якщо схема попередньо не розраховувалася з урахуванням діелектричної проникності лаку.
Ремонтні операції створюють додатковий термоудар і можуть пошкодити контактні площадки, перехідні отвори, роз'єми або порушити сусідні елементи топології. Вимагайте затвердженої технологічної інструкції на ремонт (rework) та обов'язково повторюйте оптичний контроль і вимірювання параметрів ВЧ-тракту після будь-якого втручання.
План інспекції та валідації ВЧ-виробів
| Метод контролю | Що саме перевіряється |
|---|---|
| Контроль нанесення пасти (SPI) | Чи відповідає надрукований об'єм, висота та зміщення пасти проектним нормам? |
| Автоматична оптична інспекція (AOI) | Чи правильно встановлені компоненти, чи дотримана полярність і сформовані зовнішні галтелі? |
| Рентгенівський контроль (AXI) | Чи відсутні перемички під корпусами, зміщення виводів і неприпустимі пустоти в зоні тепловідводу? |
| Електричний тест (E-test / ICT) | Чи відсутні обриви та короткі замикання в колах живлення і керування? |
| Контроль купонів імпедансу (TDR) | Чи відповідає геометрія виготовлених ліній передачі заданому хвильовому опору? |
| Векторний аналізатор кіл (VNA) | Чи вкладаються внесені втрати, зворотні втрати, фазовий зсув та розв'язка каналів у допуски на каліброваній площині? |
| Тепловізійний контроль | Чи забезпечує термоінтерфейс відведення тепла від кристала на плату та радіатор при робочому навантаженні? |
Визначте методику калібрування, типи вимірювальних кабелів, алгоритм деембеддингу (de-embedding), положення калібрувальної площини, частотний діапазон, рівень вихідної потужності генератора, температуру та критерії приймання (pass/fail). Без цього два різні вимірювальні стенди можуть показати кардинально різні результати для однієї й тієї самої плати.
Чекліст RFQ для монтажу плат на Rogers RO3003
Для точного розрахунку вартості та підготовки виробництва надайте:
- файли Gerber або ODB++, таблиці свердління, нетліст IPC-D-356, повний опис стеку матеріалів, креслення імпедансу та обробки контуру;
- перелік матеріалів (BOM) із точними маркуваннями виробників, файли координат компонентів (Pick-and-Place / Centroid), складальні креслення, 3D-модель (STEP) та посадочні креслення нестандартних компонентів;
- вимоги до фінішного металевого покриття, сплаву паяльної пасти, конфігурації трафарету, обробки отворів під чіпами (POFV), класу відмивання, маскування під лакування та регламенту ремонту;
- опис оснастки для монтажу роз'ємів і екранів, механічні бази, зусилля затягування кріплення та обмеження при транспортуванні;
- межі допустимих значень для SPI, AOI, AXI, електротестування, вимірювань TDR та VNA, а також функціонального контролю;
- еталонний зразок («золоту плату») або контрольні протоколи випробувань (за наявності);
- обсяг партії (прототипи, установочна серія або серійний випуск), вимоги до маркування, простежуваності та оформлення фінального звіту.
Інженерна служба APTPCB перевіряє взаємну узгодженість вимог до виготовлення плати, монтажу компонентів та вихідного ВЧ-тестування до запуску замовлення у виробництво.
Нормативні стандарти та документи
- Rogers RO3003 laminate data sheet and RO3000 series fabrication guidance.
- Специфікації виробників паяльних паст, радіочастотних мікросхем, коаксіальних роз'ємів і захисних лаків.
- IPC-6018 — Qualification and Performance Specification for High Frequency (Microwave) Printed Boards.
- IPC-7525 — Stencil Design Guidelines.
- IPC J-STD-001 та IPC-A-610 — Вимоги та критерії прийнятності паяних електронних вузлів.
- IPC-TM-650 — Стандартизовані методи випробувань матеріалів і друкованих плат.
Часті запитання (FAQ)
Чи потрібно обов'язково просушувати кожну плату на RO3003 перед монтажем?
Ні. Рішення про попереднє термосушіння приймається на основі повної структури плати (наявність внутрішніх шарів FR-4 або препрегів), умов транспортування та зберігання, типу фінішного покриття, вимог стандарту MSL для компонентів та затвердженого технологічного процесу, а не виключно за брендом ламінату.
Чи є обов'язковим використання азотного середовища при пайці плат на RO3003?
Ні. Застосування азоту визначається властивостями паяльної пасти, окислюваністю контактних площадок, наявністю складних корпусів та допустимим рівнем пустот. Доцільність застосування азоту підтверджується технологічними пробами на лінії.
Чи здатна система оптичної інспекції (AOI) перевірити якість пайки центрального паду ВЧ-мікросхеми?
Ні. Оптична інспекція неспроможна зазирнути під корпус приладу. Для контролю заповнення припоєм, виявлення мікропустот і перемичок використовується рентгенівський контроль (AXI) із подальшим зіставленням результатів із тепловими випробуваннями.
Чи гарантує успішне проходження тесту TDR відповідність готового модуля всім ВЧ-характеристикам?
Ні. Рефлектометрія TDR на контрольному купоні підтверджує лише правильність хвильового опору незмонтованих доріжок. На остаточну характеристику зібраного модуля додатково впливають розкид параметрів компонентів, паяні переходи, роз'єми, резонанси екрануючих кришок та вплив вимірювальної оснастки.
Чи можна наносити захисний вологозахисний лак поверх високочастотних трас?
Лише в тому випадку, якщо вплив діелектричної проникності лаку був врахований при розрахунку хвильового опору на етапі моделювання, а сам процес нанесення валідований на повторюваність товщини шару. Зазвичай на мікросмужкові лінії, фільтри, антени та зони введення сигналів встановлюються суворі зони заборони покриття (keep-out).
Кваліфікація зібраного вузла
Монтаж друкованих плат на базі Rogers RO3003 демонструє стабільні та передбачувані результати лише тоді, коли виготовлення плати, фінішне покриття, розрахунок трафарету, термопрофіль печі, механічна фіксація роз'ємів, відмивання та вихідна ВЧ-валідація об'єднані в єдину інженерну систему. Надішліть повний комплект конструкторської документації для розрахунку вартості та технологічного аудиту вашого виробу.