
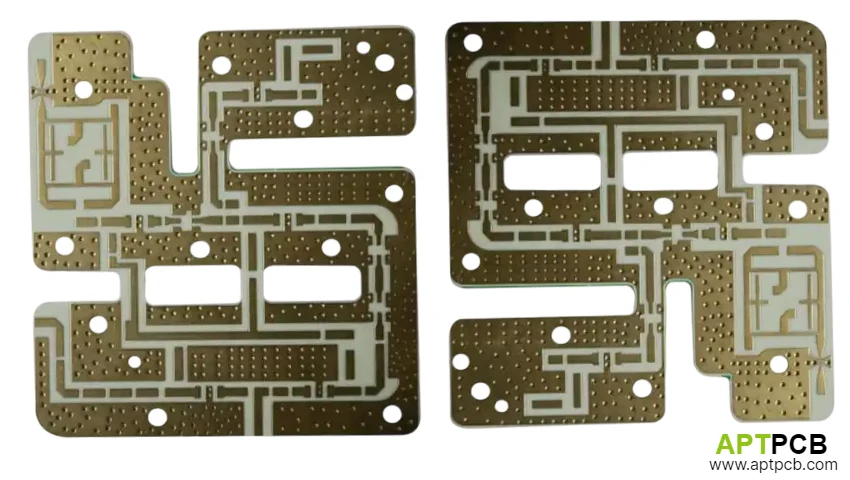
Ламінат Rogers RO3003 обирають для виробів, де критичні стабільність діелектричної проникності та мінімальні втрати радіочастотного сигналу: автомобільні радари діапазону 77 ГГц, мікрохвильові модулі, антенні решітки та системи високошвидкісного бездротового зв'язку. Проте та сама керамонаповнена структура на основі PTFE (фторопласту), яка забезпечує чудові електричні характеристики, створює суттєві технологічні виклики, з якими не здатні впоратися стандартні лінії обробки склотекстоліту FR-4.
Успішний випуск плат на базі RO3003 вимагає надійного контролю п'яти взаємопов'язаних технологічних етапів:
- Спеціалізоване свердління матеріалів PTFE та прецизійна підготовка стінок отворів.
- Плазмова або хімічна модифікація (активація) поверхні фторопласту перед хімічною металізацією.
- Точний контроль пресування гібридних пакетів RO3003 / FR-4.
- Контроль геометрії мікросмужкових провідників та верифікація імпедансу.
- Надання повної заводської доказової бази, що підтверджує надійність виробу.
Цей посібник детально розглядає виробничі рішення, які визначають, чи працюватиме плата на RO3003 у суворій відповідності до ВЧ-симуляції, чи зазнає відмов під час монтажу компонентів і термоциклювання.
Чому Rogers RO3003 вимагає кардинально інших технологічних процесів?
RO3003 — це керамонаповнений фторопластовий ламінат, оптимізований для стабільної роботи в мікрохвильовому та міліметровому діапазонах хвиль. Його типова діелектрична проникність становить 3.00 ±0.04 при низькому тангенсі діелектричних втрат та високій температурній стабільності параметрів. Корпорація Rogers спеціально позиціонує лінійку RO3000 для ВЧ-систем, які вимагають прецизійної повторюваності характеристик та використання спеціальних методів механічної й хімічної обробки.
Три фізико-хімічні властивості матеріалу вимагають глибокої адаптації техпроцесу:
| Властивість матеріалу | Вплив на виробництво | Необхідний технологічний контроль |
|---|---|---|
| Низька поверхнева енергія PTFE | Погана адгезія міді до стінок просвердлених отворів | Плазмова десміризація або хімічна активація натрієм |
| Термопластична поведінка PTFE | Розм'якшення матриці та розмазування смоли при нагріванні від тертя свердла | Зниження тертя, високі швидкості обертання та адаптована подача |
| Наповнення твердими керамічними мікрочастинками | Прискорений абразивний знос ріжучого інструменту | Жорсткий регламент заміни та контроль ресурсу твердосплавних свердел |
Коефіцієнт теплового розширення (CTE) матеріалу RO3003 за віссю Z становить приблизно 24 ppm/°C, що забезпечує високу надійність металізованих отворів при термоциклах, але лише за умови суворого контролю товщини та пластичності мідного осаду.
Які технологічні етапи є найбільш критичними при виготовленні плат на RO3003?
1. Свердління PTFE: як уникнути розмазування смоли по стінках отворів?
Ламінат RO3003 не можна свердлити за тими самими режимами, що й FR-4. Надлишкове тепловиділення розм'якшує фторопластову основу і призводить до налипання смоли на стінки отвору (smear). Одночасно керамічні мікрочастинки швидко затуплюють твердосплавне свердло.
Виробнича стратегія свердління орієнтується на чисте різання без надлишкового тертя та полірування стінки.
Типові параметри свердління PTFE:
| Параметр | Технологічний підхід для RO3003 |
|---|---|
| Матеріал свердла | Спеціалізовані твердосплавні свердла з гострою геометрією заточування |
| Швидкість шпинделя | Орієнтовно 60 000–80 000 об/хв залежно від діаметра та типу верстата |
| Ресурс інструменту | Значно менша кількість ударів до заміни, ніж для FR-4, через абразивну кераміку |
| Контроль якості | Мікрошліфи отворів після свердління до початку хімічної обробки |
Затуплене свердло утворює рвані, шорсткі стінки, що спричиняє утворення пустот та розривів у мідному циліндрі отвору навіть після плазмової обробки.
Як виконується активація стінок отворів у PTFE перед металізацією?
PTFE є хімічно інертним полімером порівняно з епоксидними смолами. Традиційні лужні або перманганатні ванни десміризації, що застосовуються для FR-4, не здатні підготувати поверхню фторопласту.
Виробничий маршрут обов'язково передбачає плазмову активацію (у газовій суміші кисню, гелію чи тетрафторметану) або спеціальну хімічну обробку натрієвими комплексами перед осадженням хімічної міді (electroless copper).
Цілі процесу активації:
- фізико-хімічна модифікація поверхневого шару фторопласту;
- різке підвищення поверхневої енергії та змочуваності;
- забезпечення рівномірного закріплення паладієвого каталізатора;
- створення міцного монолітного зв'язку між підкладкою та міддю.
Кваліфікований виробник плат на RO3003 повинен документально підтвердити:
| Питання аудиту постачальника | Необхідна доказова база |
|---|---|
| Як саме активуються отвори в PTFE? | Технологічна інструкція на плазмову або хімічну активацію |
| Чи є плазмова установка на власному заводі? | Паспорт обладнання та звіти завантаження виробничих ліній |
| Як перевіряється міцність адгезії міді? | Протоколи мікрошліфів та дані випробувань на термоудар |
| Чи прив'язана активація до серійного номера партії? | Простежуваність у системі управління виробництвом (MES) |
Транспортування напівфабрикатів плат на сторонні підприємства для виконання критичної операції плазмової обробки створює високі ризики забруднення, окислення та порушення технологічного регламенту.
Які виробничі ризики інженери повинні оцінити до замовлення плат на RO3003?
| Область ризику | Механізм дефекту | Метод валідації та контролю |
|---|---|---|
| Свердління | Налипання PTFE на стінки та погана адгезія міді | Мікрошліф стінки отвору до і після металізації |
| Гальванічна металізація | Тріщини циліндра отвору або пустоти після пайки | Вимірювання товщини міді та тест на термоудар (solder float) |
| Пресування (ламінування) | Розшарування шарів або деформація панелі | Поперечні мікрошліфи та контроль короблення/скручування |
| Формування ВЧ-провідників | Зсув імпедансу через підтравлювання доріжок | Вимірювання хвильового опору на купонах за допомогою TDR |
| Заміна матеріалу постачальником | Розбіжність із результатами ВЧ-моделювання | Сертифікат походження Rogers (COC) та маркування листів |
Цю матрицю рішень необхідно узгодити до запуску дослідних партій, а не аналізувати після виявлення браку.
Як виконується ламінування гібридних пакетів RO3003 з FR-4?
У більшості комерційних виробів використовуються гібридні конструкції: зовнішні радіочастотні шари на матеріалі RO3003 комбінуються з внутрішніми або зворотними шарами на FR-4 для забезпечення механічної міцності, розведення шин живлення та зниження сумарної вартості виробу.
Складність полягає в суттєвих відмінностях фізичних властивостей цих діелектриків:
- коефіцієнтів теплового розширення (CTE);
- плинності та кінетики полімеризації смоли;
- температурних профілів пресування;
- релаксації механічних напружень при охолодженні.
Надійне виготовлення гібридного стеку вимагає:
Балансування розподілу міді
Шари FR-4 забезпечують структурну жорсткість плати під час нагрівання та охолодження. Значна асиметрія металізації між верхньою та нижньою сторонами панелі призводить до незворотного скручування плати.
DFM-аналіз APTPCB рекомендує досягати щільності міді близько 75–80% на опорних екрануючих шарах заземлення та живлення для рівномірної термомеханічної компенсації.
Застосування сумісних сполучних матеріалів (Prepreg / Bondply)
Сполучна плівка повинна забезпечувати високу адгезію до інертного фторопласту без надлишкового затікання смоли у зони НВЧ-трактів.
Критичні параметри зв'язуючого шару:
- плинність смоли (low-flow або no-flow);
- температура повної полімеризації;
- температура склування (Tg);
- вплив діелектричних втрат сполучної плівки на ВЧ-сигнали.
Технологічні рекомендації Rogers підтверджують, що лінійка RO3000 сумісна з різними зв'язуючими системами, включаючи термореактивні та термопластичні адгезиви, залежно від вимог електричного розрахунку.
Контрольоване повільне охолодження преса
Швидкість охолодження після гарячого пресування прямо визначає рівень залишкових внутрішніх механічних напружень.
Кероване охолодження пакета зі швидкістю ≤2°C на хвилину запобігає розшаруванню та викривленню панелей на межі різнорідних матеріалів.
Нормативи контролю площинності:
- допустиме короблення та скручування за IPC-A-600 — не більше 0.75%;
- для плат поверхневого монтажу (SMT) із BGA-компонентами внутрішні стандарти виробництва вимагають ще жорсткіших лімітів.
Як контролюється імпеданс радарних плат на RO3003 діапазону 77 ГГц?
На міліметрових хвилях найменше відхилення геометрії провідника викликає значний зсув параметрів радіотракту.
Комплекс технологічного контролю включає:
- точне завдання структури шарів із товщиною діелектриків після пресування;
- підбір мідної фольги з наднизькою шорсткістю;
- розрахунок технологічної компенсації підтравлювання травільним фактором;
- вакуумне контрольоване травлення міді;
- обов'язкове виготовлення та випробування тестових купонів на кожній робочій панелі.
Застосування установок прямого лазерного експонування (LDI) гарантує високу точність суміщення та стабільність ширини ліній, оскільки малюнок формується безпосередньо з цифрових файлів без температурної деформації традиційних плівкових фотошаблонів.
Для радарних плат 77 ГГц валідація імпедансу включає:
- вимірювання рефлектометром TDR;
- кореляцію результатів купонів із фізичною платою;
- оптичний вимір ширини та профілю провідників;
- підтвердження товщини діелектричного зазору на шліфах.
Вимоги до металізації отворів за стандартом IPC Class 3 для плат RO3003
Для високонадійних приладів зазвичай застосовують нормативи стандарту IPC Class 3, оскільки циклічні температурні навантаження створюють сильні механічні зусилля на розрив мідного циліндра в отворах.
Технологічні норми металізації APTPCB для RO3003:
| Параметр контролю | Базовий норматив IPC Class 2 | Стандарт APTPCB для RO3003 (Class 3) |
|---|---|---|
| Середня товщина міді на стінці отвору | 20 мкм | Не менше 25 мкм |
| Мінімальна товщина в будь-якій точці | 18 мкм | Не менше 20 мкм |
| Відшарування смоли (Resin recession) | ≤25 мкм | ≤10 мкм |
| Клиноподібні пустоти (Wedge voids) | ≤1 на отвір | Повна відсутність (Zero tolerance) |
Для конструкцій із перехідними отворами в контактних площадках (Via-in-Pad / POFV) якість осадження мідної кришки та її адгезія до стінок отвору мають вирішальне значення, оскільки тепловий розряд від мікросхеми концентрує термомеханічні напруження безпосередньо на переході.
Виробничий паспорт здачі партії повинен включати:
- фотографії мікрошліфів поперечного перерізу отворів;
- протокол вимірювання товщини міді в циліндрі;
- звіт про відсутність внутрішніх пустот і тріщин;
- заводські сертифікати на базові матеріали.
Яке фінішне покриття підходить для ВЧ-плат на RO3003?
| Фінішне покриття | Придатність для 77 ГГц | Особливості та обмеження |
|---|---|---|
| Імерсійне срібло (Immersion Silver / ImAg) | Відмінно | Забезпечує ідеально гладку поверхню без феромагнітних втрат |
| ENIG (хімічне золото по підшару нікелю) | Добре | Шар нікелю створює додаткові втрати на частотах понад 10–20 ГГц |
| HASL (гаряче лудіння оловом) | Не рекомендується | Нерівномірність поверхні руйнує геометрію прецизійних ВЧ-доріжок |
Для надвисокочастотних мікросмужкових структур перевага надається покриттям із пласкою поверхнею, які мінімізують фазові спотворення та паразитне згасання хвилі.
Що має входити в запит комерційної пропозиції (RFQ) для плат на RO3003?
Комплект документації для заводу-виробника повинен вичерпно визначати всі технічні параметри:
Специфікація матеріалів
- Точна марка ламінату Rogers RO3003 та товщина сердечника.
- Тип і вага мідної фольги (наприклад, 0.5 oz / 1 oz Low Profile).
- Система сполучних препрегів для гібридного пресування.
- Вимога надання заводського сертифіката відповідності (COC).
Технологічні вимоги до фабрикації
- Наявність спеціалізованого свердління PTFE матеріалів.
- Власна плазмова установка активації отворів.
- Досвід виготовлення та серійного пресування гібридних структур.
- Вимоги до металізації за стандартом IPC Class 3.
Програма випробувань та приймання
- Протокол TDR-вимірювання імпедансу ліній.
- Звіт із фотографіями контрольних мікрошліфів.
- Результати тестування на розрив кіл та відсутність КЗ (Electrical Test).
- Протокол випробувань на термостійкість (термоудар).
Простежуваність виробництва
- Номери виробничих партій вихідного ламінату.
- Технологічні маршрутні карти проходження панелей.
- Паспорти вихідного контролю ВТК.
Підприємство, яке не здатне надати технологічні докази власного процесу обробки PTFE, не повинно кваліфікуватися для випуску радарних та mmWave виробів.
Як інженери повинні валідувати плату на RO3003 перед запуском у серію?
Перед затвердженням серійного випуску перевірте:
- відповідність виміряного хвильового опору TDR проектним номіналам;
- поведінку плати при багаторазовому термоударі (імітація пайки оплавленням);
- цілісність металізації отворів на мікрошліфах;
- адгезійну міцність з'єднання шарів на межі RO3003 та FR-4;
- повну простежуваність використаних матеріалів Rogers.
Обов'язковий комплект документів релізу:
- Заводський сертифікат походження матеріалу Rogers (COC).
- Погоджене креслення фактичної структури шарів.
- Протокол вимірювання імпедансу тестових купонів.
- Звіт металографічного аналізу мікрошліфів.
- Протокол 100% електричного тестування.
Ці документи документально пов'язують виготовлену друковану плату з первинною математичною та електродинамічною моделлю приладу.
Для глибшого розуміння аудиту виробництв згідно з вимогами IATF 16949, аналізу технологічних процесів обробки PTFE та системи простежуваності зверніться до нашого посібнику з кваліфікації виробників плат на RO3003.
Додаткову інформацію про електрофізичні параметри матеріалу можна знайти в нашому огляду характеристик матеріалу RO3003.
Якщо ви розробляєте комбінований стек шарів, ознайомтеся з рекомендаціями щодо кастомні гібридні структури шарів на RO3003.
Вимоги до мікроотворів та технології Via-in-Pad описані в нашому посібнику з технологічних можливостей HDI плат.
Надішліть ваші файли Gerber для плат RO3003 до APTPCB для проведення комплексного інженерного DFM-аудиту свердління, структури шарів, контролю імпедансу та вимог стандарту IPC Class 3.
Нормативні джерела та стандарти
- Rogers Corporation: технічні описи та інструкції з обробки матеріалів серії RO3000.
- IPC-6012: Вимоги до кваліфікації та надійності жорстких друкованих плат (Class 3).
- IPC-A-600: Критерії візуальної оцінки друкованих плат.
- Виробничі стандарти обробки фторопластів (PTFE): свердління, плазмова підготовка, хімічне осадження міді та TDR-рефлектометрія.