
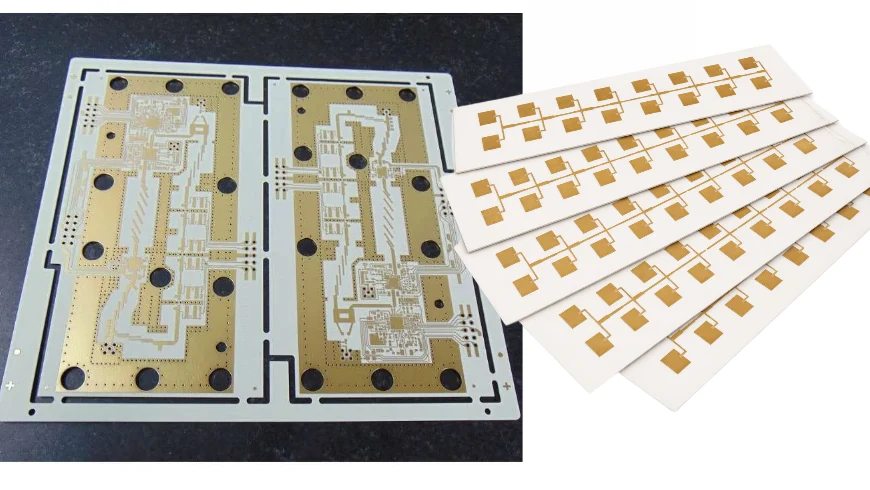
Виробник, який стабільно та надійно виготовляє плати на базі Rogers RO3003, не стає автоматично кваліфікованим для роботи з RO3006. Обидва матеріали мають спільну матрицю з PTFE та однакову обов'язкову технологічну архітектуру — вакуумне плазмове десмірінг-очищення, модифіковане свердління, контрольоване ламінування. Проте вищий рівень керамічного наповнення в RO3006 суттєво підвищує вимоги до двох ключових параметрів: швидкість зношування свердел помітно зростає, а ширина провідників, необхідна для формування високочастотних структур, стає набагато вужчою. Недооцінка будь-якого з цих чинників спричиняє типову категорію відмов: друковані плати успішно проходять первинний електричний контроль, але зазнають руйнувань під час термоциклування або демонструють параметри НВЧ-тракту поза межами допусків.
У цьому посібнику детально описано технологічний маршрут виробництва плат на базі RO3006 крок за кроком із визначенням того, де процес відхиляється від стандартного FR-4, де він відрізняється від RO3003 та яку документацію кваліфікований виробник повинен надавати на кожному етапі.
Чому RO3006 не можна виготовляти на стандартній лінії для FR-4
Три фундаментальні фізичні властивості матеріалу RO3006 повністю спростовують базові технологічні припущення, на яких побудовано виробництво плат із FR-4:
Поверхнева енергія PTFE (~18 дин/см). Як і всі матеріали серії RO3000, RO3006 базується на полімерній матриці з PTFE. Хімічно інертна поверхня фторопласту не піддається активації стандартним рідинним лужним перманганатним десмірінгом — хімічним розчином, призначеним для епоксидних склотекстолітів. Без якісної модифікації поверхні паладієвий каталізатор не зможе рівномірно змочити стінки перехідних отворів, хімічне осадження міді відбуватиметься з розривами, а в гільзах отворів утворяться порожнечі металізації, які перетворюються на обриви кола під час термоциклування. Вакуумний плазмовий десмірінг із газовою сумішшю CF₄/O₂ є єдиним дієвим рішенням.
Термопластична поведінка під час свердління. Політетрафторетилен розм'якшується під дією тепла від тертя. Стандартні для FR-4 швидкості обертання шпинделя (120 000–150 000 об/хв) генерують надлишкове тепло, що призводить до плавлення та розмазування плівки PTFE по торцях внутрішніх мідних шарів ще до того, як свердло вийде з отвору. Утворені напливи фторопласту на внутрішніх шарах неможливо усунути подальшим хімічним травленням, що веде до електричних обривів внутрішніх з'єднань.
Прискорене абразивне зношування свердел через керамічний наповнювач. RO3006 містить значно більшу частку керамічного наповнювача, ніж RO3003, оскільки висока концентрація кераміки необхідна для досягнення діелектричної проникності Dk 6.15 проти 3.00 у RO3003. Ця додаткова кераміка викликає інтенсивне абразивне стирання твердосплавних свердел. Обмеження в 500 ударів на один інструмент, прийняте для RO3003, для RO3006 має дотримуватися з іще більшою суворістю, а кваліфікація процесу на конкретному матеріалі повинна чітко встановити допустиму кількість отворів для застосовуваної геометрії свердел та швидкостей подачі.
Огляд фізичних властивостей PTFE наведено у статті Огляд виробництва плат Rogers RO3003. Виготовлення RO3006 спирається на ті ж базові принципи, проте суттєво відрізняється інтенсивністю зношування інструменту та набагато тоншою геометрією провідників, зумовленою високим значенням Dk 6.15.
Крок 1: Вхідний контроль матеріалу
Ламінат RO3006 виробництва корпорації Rogers супроводжується сертифікатом відповідності (COC — Certificate of Conformance) із зазначенням номера партії, коду дати виготовлення та декларації відповідності стандарту IPC-4103. До передачі панелей у виробництво вхідний контроль зобов'язаний перевірити:
- Номер партії за COC підтверджує офіційний канал постачання від Rogers (безпосередньо від виробника або через авторизованого дистриб'ютора).
- Фактична товщина отриманого діелектричного осердя точно відповідає специфікації замовлення.
- Профіль мідної фольги відповідає проєкту (стандартна гальванічна ED чи низькопрофільна фольга) — це первинна характеристика ламінату, яку неможливо скоригувати після поставки.
Для забезпечення повної простежуваності кожного виробу до вихідної партії матеріалу Rogers (на випадок аналізу відмов в експлуатації) номер партії COC має вноситися до системи управління виробництвом (MES) під час вхідного контролю та прив'язуватися до кожної заготовки, розкроєної з цієї партії.
Крок 2: Свердління — сколювання та зріз замість плавлення
Модифіковані параметри механічного свердління PTFE, обов'язкові для всієї серії RO3000, повною мірою застосовуються до RO3006:
- Швидкість обертання шпинделя: 60 000–80 000 об/хв (приблизно вдвічі менше за стандартну швидкість для FR-4, що становить 120 000–150 000 об/хв).
- Швидкість подачі: Збільшена, щоб ріжуча кромка свердла зрізала та сколювала матрицю PTFE чисто, не спричиняючи локального нагрівання від тертя.
- Ресурс одного свердла: Обмежений величиною ≤500 отворів через абразивний вплив кераміки (а для RO3006 — часто ще менше з огляду на вищу концентрацію наповнювача).
Результатом правильно налаштованого свердління є чиста, гладка стінка отвору без напливів PTFE на внутрішніх мідних шарах і без мікророзривів структури стінки. Інженер-технолог повинен регулярно контролювати шліфи з тестових купонів до запуску основної виробничої партії.
Практичним наслідком такого низького ліміту кількості отворів є значно вища витрата інструменту під час виготовлення плат на RO3006 порівняно з платами з FR-4 аналогічної щільності. Для плати з 500 отворами на панелі ліміт у 500 ударів означає заміну свердла після кожної окремої заготовки. Це є відчутним фактором собівартості, який має обов'язково закладатися в калькуляцію з самого початку.
Крок 3: Вакуумне плазмове десмірінг-очищення — обов'язковий етап
Після свердління кожна панель RO3006 повинна пройти цикл поверхневої модифікації у вакуумній плазмі перед хімічною металізацією міддю. Цей крок є найкритичнішим технологічним бар'єром під час обробки підкладок із фторопласту.
Чому рідинна хімія не працює на RO3006. Лужний перманганатний десмірінг діє шляхом хімічного набухання та травлення залишків епоксидної смоли зі стінок отворів. PTFE з низькою поверхневою енергією (~18 дин/см) повністю інертний до цих реактивів: водні розчини просто збираються в краплі та стікають із поверхні, не активуючи її. Перехідний отвір, що не пройшов плазмову обробку, покаже лише фрагментарне осадження міді на етапі хімічної металізації: виникнуть клиноподібні дефекти, ділянки без покриття або зони з відшаруванням, які можуть здаватися цілісними під мікроскопом, але миттєво обірвуться при термоударі.
Послідовність плазмового процесу для RO3006:
- Панелі після свердління завантажуються в камеру вакуумного плазмового реактора, де створюється глибокий вакуум.
- Подається дозована газова суміш CF₄/O₂ — точне співвідношення газів оптимізується під пропорцію кераміки та PTFE у складі RO3006.
- Електромагнітне високочастотне поле переводить газ у стан плазми; іони тетрафторметану (CF₄) фізично витравлюють поверхневий шар PTFE, створюючи мікрошорсткість для механічного зчеплення.
- Одночасно киснева плазма формує гідрофільні полярні функціональні групи на оголеному вуглецевому скелеті полімеру, підвищуючи поверхневу енергію з ~18 дин/см до значень, що забезпечують адгезію колоїдного паладію.
- Після завершення циклу панелі негайно передаються на лінію хімічної металізації без тривалого контакту з атмосферним повітрям, що запобігає релаксації активованої поверхні.
Плазмова установка повинна знаходитися безпосередньо на виробництві підприємства. Відправлення просвердлених заготовок на сторонні підприємства для плазмової обробки порушує безперервність технологічного ланцюжка та створює ризики окиснення й пошкодження. Виробник, який не має власної плазмової установки з відпрацьованим рецептом для керамо-фторопластових матеріалів, не володіє кваліфікованим процесом для випуску RO3006.
Крок 4: Експонування методом LDI — критично для вузьких провідників на Dk 6.15
За діелектричної проникності Dk 6.15 мікросмужкова лінія з хвильовим опором 50 Ом на діелектрику завтовшки 10 mil має ширину близько 5–7 mil — це помітно вужче за провідник 9–11 mil на діелектрику тієї ж товщини на базі RO3003 з Dk 3.00. Така зменшена геометрія диктує значно жорсткіші вимоги до абсолютних виробничих допусків під час фотоформування та травлення малюнка.
Традиційне експонування через плівкові фотошаблони не здатне стабільно утримувати допуски ширини провідників, необхідні для НВЧ-структур на RO3006. Якість експонування через фотошаблон чутлива до старіння ламп, нерівномірності інтенсивності УФ-випромінювання по площі заготовки та викривлення панелі. Для номінального провідника 6 mil відхилення всього на ±1 mil спричиняє похибку хвильового опору на ±17%, що виходить далеко за межі стандартного допуску ±10% для ліній із контрольованим імпедансом.
Пряме лазерне експонування (LDI — Laser Direct Imaging) формує малюнок безпосередньо на сухому плівковому фоторезисті за даними Gerber-файлів без використання фотошаблонів. Технологія LDI дозволяє досягти допуску ширини провідників ±10% на стандартних радіочастотних структурах і до ±5% на прецизійних лініях за умови точного калібрування коефіцієнтів компенсації бокового підтравлювання міді.
Для проєктів на RO3006 застосування LDI є не опцією покращення, а обов'язковою інженерною вимогою для зовнішніх НВЧ-шарів. Коефіцієнт компенсації травлення для RO3006 має калібруватися окремо під конкретний профіль і товщину мідної фольги. Виробник, який використовує коефіцієнти компенсації від RO3003 без попереднього перекалібрування під RO3006, неминуче отримає відхилення геометрії від розрахункових значень. Це найпоширеніша причина виходу хвильового опору за межі допуску на перших дослідних зразках у тих виробників, які мають досвід із RO3003, але вперше переходять на матеріал із вищою діелектричною проникністю.
Крок 5: Гібридне ламінування для стеків RO3006/FR-4
Більшість серійних виробів на базі RO3006 мають гібридну структуру: високочастотні шари RO3006 розміщуються зовні, а термостійкий FR-4 формує внутрішні шари цифрової комутації та живлення. Усі технологічні складнощі гібридного пресування, притаманні комбінації RO3003/FR-4, повною мірою актуальні й для пари RO3006/FR-4:
Вибір сполучного матеріалу (препрегу): Стандартний препрег для FR-4 має надмірну плинність за температури пресування та може деформувати тонкі мікросмужкові лінії на сусідніх шарах RO3006. На міжфазній межі RO3006/FR-4 необхідне використання препрегів із низькою плинністю (low-flow) та високою температурою склування (Tg > 170°C).
Контрольоване охолодження зі швидкістю ≤2°C на хвилину: Термопластичний фторопласт і реактопластичний епоксидний склотекстоліт мають кардинально різні коефіцієнти теплового розширення. Швидке охолодження після пресування фіксує внутрішні залишкові напруження в структурі плати, що призводить до короблення, яке перевищує допустимі межі копланарності під час монтажу компонентів SMT. Плавне зниження температури є суворим фізичним обмеженням технології.
Залишкова щільність міді на внутрішніх шарах FR-4 ≥75%: У гібридних структурах внутрішні шари FR-4 виконують функцію механічного каркаса. Висока щільність трасування, за якої з внутрішніх шарів витравлюється більша частина фольги, позбавляє структуру симетрії та жорсткості. Заповнення вільних від сигналів зон мідними полігонами дозволяє відновити баланс; правила DFM в APTPCB вимагають збереження щонайменше 75% міді на шарах землі та живлення FR-4.
Верифікація процесів гібридного ламінування: До запуску серії запросіть у виробника протоколи вимірювання короблення та скручування (bow/twist) за останніми гібридними партіями RO3006. Показники понад 0.75% свідчать про порушення температурного градієнта охолодження. Вимагайте результати випробування на термоудар припоєм (solder float test: 288°C, 3 цикли) з мікрошліфами межі з'єднання RO3006 та FR-4 — розшарування на цій межі є специфічним ризиком гібридних плат.
Крок 6: Металізація отворів за IPC Class 3 — обґрунтування вимог
Теплове розширення PTFE-матриці RO3006 за віссю Z створює значне механічне навантаження на мідну гільзу отвору під час оплавлення безсвинцевого припою в процесі SMT-монтажу. Фізичний механізм тут ідентичний RO3003. Металізація відповідно до стандарту IPC Class 3 — середня товщина міді в гільзі 25 мкм, повна відсутність клиноподібних порожнеч, рецесія смоли не більше 10 мкм — забезпечує необхідний запас міцності, щоб запобігти розриву стінок отворів під час багаторазових термоциклів.
Контроль процесу металізації IPC Class 3 для RO3006:
- Склад гальванічної ванни (концентрація міді, кислотність, баланс блискоутворюючих та вирівнюючих добавок) контролюється за методикою SPC.
- Протоколи мікрошліфів із вимірюванням товщини осадженої міді у верхній, середній та нижній третинах перехідного отвору (а не лише за загальним середнім значенням).
- Критерій повної відсутності порожнеч (zero-void) вимагає бездоганної якості попередньої плазмової активації; будь-який дефект активації веде до локального непрокриття, а воно — до утворення критичних порожнеч.
Звіт з мікрошліфування є основним документальним підтвердженням відповідності нормам Class 3. Виробник, який не здатний надати актуальний звіт мікрошліфів із нещодавнього випуску плат на RO3006, не має валідованого процесу нанесення гальванічного покриття для цього матеріалу.
Крок 7: Фінішне покриття та вихідний контроль
Варіанти фінішного покриття для ВЧ-шарів RO3006:
- Імерсійне срібло (ImAg): Товщина шару 0.1–0.2 мкм, мінімальні електромагнітні втрати на скін-ефекті, повне збереження профілю шорсткості міді. Оптимальний вибір для НВЧ-шарів на частотах понад 5 ГГц. Термін зберігання — 12 місяців у вакуумній герметичній упаковці; не більше 5 робочих днів після розпакування.
- Хімічне нікелювання з імерсійним золоченням (ENIG): Підшар нікелю завтовшки 3–5 мкм спричиняє додаткові резистивні втрати на високих частотах. Допустимий для відносно низьких частот або в проєктах, де виробничий графік монтажу не дозволяє вкластися в часові рамки відкритого зберігання ImAg.
Обов'язкові вихідні випробування для кожної партії RO3006:
- Вимірювання хвильового опору методом рефлектометрії (TDR) на купонах заготовки — верифікує досягнення цільового імпедансу та підтверджує коректність компенсації травлення LDI.
- 100% електричний контроль цілісності та розв'язки кіл (на рухомих зондах або за допомогою адаптера типу «ложе цвяхів»).
- Мікрошліфи поперечного перерізу отворів із фотографіями та результатами вимірювання товщини міді.
- Перевірка деформації заготовок на короблення та скручування відповідно до допусків IPC-A-600 Class 3 (не більше 0.75%).
Цей пакет документації — звіт TDR, протокол мікрошліфів, заводський сертифікат COC від Rogers із номером партії — є мінімально необхідним супровідним набором для кожної поставки RO3006 від кваліфікованого виробника. Запуск монтажу SMT без цих даних унеможливлює визначення базових високочастотних параметрів голої плати до появи похибок, що вносяться компонентами. Якщо постачальник не здатний надати всі три документи на регулярній основі, це вказує на системні прогалини в управлінні технологічними процесами, а не на просту затримку документообігу.
Комплексна система контролю якості друкованих плат APTPCB, що діє для всіх виробничих програм на базі PTFE, описана на сторінці aptpcb.com/uk/pcb/pcb-quality. Щоб обговорити специфіку вашого проєкту на Rogers RO3006 або уточнити наявність потрібних номіналів товщини на складі перед передачею Gerber-файлів, зверніться до нашої інженерної групи.
Нормативні посилання
- Поверхнева енергія PTFE та плазмова активація згідно з IPC-2226 Sectional Design Standard for HDI Printed Boards.
- Вимоги до металізації отворів згідно з IPC-6012 Class 3 та IPC-A-600K.
- Випробування на термостійкість припоєм згідно з IPC-TM-650 2.6.7.
- Допуски на короблення та скручування згідно з IPC-A-600 Class 3 (≤0.75%).
- Режими механічної обробки згідно з регламентом APTPCB PTFE Fabrication Control Plan (2026).